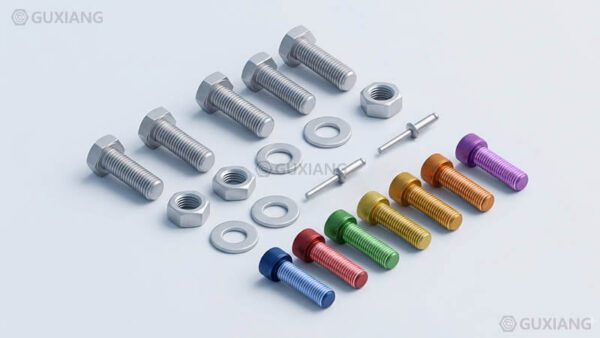
एक फास्टनर एक हार्डवेयर उपकरण है जो यंत्रवत् दो या दो से अधिक घटकों को एक साथ जोड़ती है, या तो स्थायी रूप से या एक तरह से जो संयुक्त को फिर से अलग करने देता है। बोल्ट, शिकंजा, नट, वाशर, rivets, एंकर और पिन सभी उस परिभाषा के अंदर बैठते हैं। इंजीनियर्स, खरीदार और रखरखाव टीमें उसी व्यावहारिक कारण के लिए शब्द को देखती हैं: जब फास्टनर लोड, पर्यावरण, या असेंबली विधि के लिए गलत था तो जोड़ों में विफल रहता है। यह गाइड परिभाषित करता है कि एक फास्टनर क्या है, मुख्य फास्टनर प्रकार और अनुप्रयोगों के नक्शे और आपको एक चयन ढांचा देता है जिसे आप सीधे ड्राइंग पर लागू कर सकते हैं।.

एक फास्टनर क्या है?
एक बांधनेवाला पदार्थ किसी भी हार्डवेयर उपकरण है जो यांत्रिक साधनों द्वारा दो या दो से अधिक भागों में जुड़ जाता है, बजाय एक रासायनिक बंधन जैसे चिपकने वाला या धातुकर्म बंधन जैसे वेल्डिंग। परिभाषा विस्तृत है: यह थ्रेडेड भागों को कवर करता है जो एक क्लैंपिंग बल बनाते हैं, अनियंत्रित भागों जैसे rivets जो विरूपण से लॉक करते हैं, और ऐसे उपकरणों को बनाए रखते हैं जैसे कि सर्किट जो ब्लॉक मूवमेंट।.
पहला अंतर यह है कि क्या संयुक्त का अर्थ अलग होना है।. थ्रेडेड फास्टनर जैसे बोल्ट और स्क्रू हटाने योग्य होते हैं, जो उन्हें डिफ़ॉल्ट बनाता है जब भी उपकरण को शिपमेंट के लिए सर्विसिंग या डिस्सेम्बलिंग की आवश्यकता होती है। रिवेट्स और कई एंकर स्थायी हैं। उस रेखा के गलत पक्ष को चुनना महंगा है: एक सर्विसेबल संयुक्त में एक स्थायी फास्टनर एक कट आउट और रीवर्क में दस मिनट की मरम्मत करता है।.
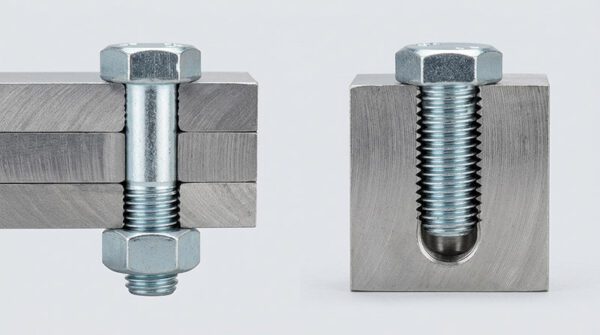
दूसरा अंतर यह है कि कैसे लोड किया जाता है। एक बोल्ट संयुक्त तनाव में काम करता है: कसना बोल्ट को फैलाता है, और यह स्ट्रेच प्लेटों को क्लैंप करता है ताकि उनके बीच घर्षण कतरनी का प्रतिरोध हो। एक कीलक या डोवेल पिन कतरनी में काम करता है, और एक वॉशर संपीड़न में काम करता है, भार फैलता है और सतह की रक्षा करता है। नाम लोड पथ और फास्टनर प्रकार निम्नानुसार है।.
एनाटॉमी मामले क्योंकि ड्राइंग कॉलआउट नाम से प्रत्येक सुविधा का उल्लेख करते हैं। सिर असर सतह और टोक़ इंटरफ़ेस प्रदान करता है, शंक अथ्रेडेडेड बॉडी है, और धागा प्रमुख व्यास, लघु व्यास और पिच को वहन करता है जो यह तय करता है कि क्या एक अखरोट सभी पर चलेगा। एक कॉलआउट जो हेड स्टाइल और पिच का नाम देता है लेकिन omits धागा लंबाई अस्वीकार किए गए आदेशों का एक आम स्रोत है।.
अवलोकन विकिपीडिया की फास्टनर प्रविष्टि उसी फ़्रेमिंग का उपयोग करता है, और पूर्ण सूची जो हम जीवन की आपूर्ति करते हैं फास्टनर. फास्टनरों लगभग हमेशा एक विधानसभा में सबसे सस्ता भागों रहे हैं और पहली दोषी ठहराया जब यह विफल रहता है। इसलिए परिभाषा व्यावसायिक रूप से मायने रखती है।.
फास्टनरों के प्रकार
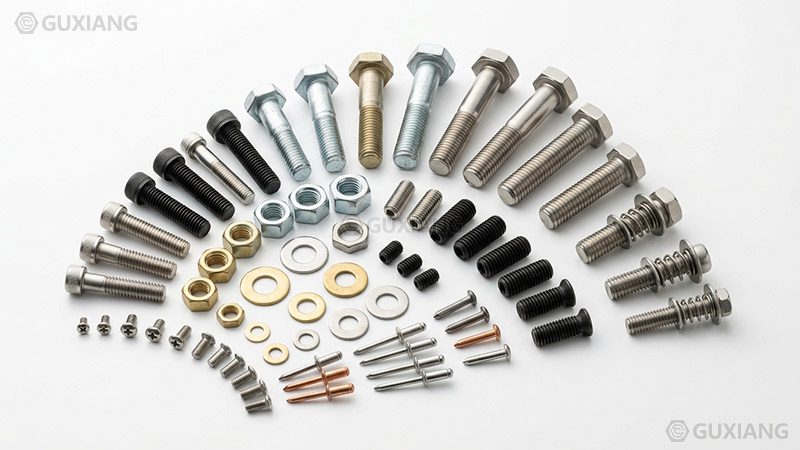
फास्टनर प्रकार को पांच तरीके से सॉर्ट किया जा सकता है, और एक वास्तविक विनिर्देश सभी पांचों को छूता है। शेप एंड हेड स्टाइल आपको बताती है कि कैसे पार्ट सीट, ड्राइव आपको बताती है कि कैसे टॉर्क में हो जाता है, थ्रेड आपको बताता है कि यह क्या है, सामग्री आपको बताती है कि कब तक यह जीवित रहता है, और एप्लिकेशन आपको बताता है कि कौन-सा सम्मेलन इसे नियंत्रित करता है।.
| प्रकार | परिभाषा | विशिष्ट उपयोग | पूर्व ड्रिलिंग छेद की आवश्यकता | हटाने की क्षमता |
|---|---|---|---|---|
| बोल्ट | बाहरी रूप से थ्रेडेड फास्टनर निकासी छेद के माध्यम से डाला गया और एक अखरोट के साथ कसकर | स्ट्रक्चरल स्टील, पाइप फ्लैंगेस, मशीनरी फ्रेम | हाँ (स्पष्टता छेद) | हटाने योग्य |
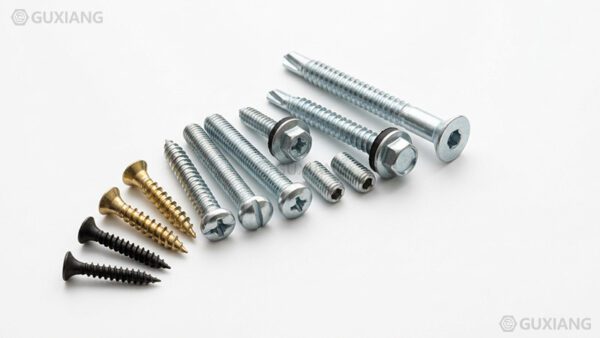
| पेंच | बाहरी रूप से थ्रेडेड फास्टनर जो मौजूदा आंतरिक धागे के साथ संभोग करता है या अपने स्वयं के रूप में बनाता है | मशीन विधानसभाओं, बाड़ों, woodwork | आमतौर पर (प्लॉट या क्लीयरेंस) | हटाने योग्य |
| अखरोट | आंतरिक रूप से थ्रेडेड घटक जो बोल्ट या स्टड के साथ जोड़े | किसी भी बोल्ट संयुक्त | नहीं | हटाने योग्य |
| वॉशर | फ्लैट या आकार की अंगूठी जो लोड फैलती है, सतह की रक्षा करती है, या ढीलेपन का प्रतिरोध करती है | बोल्ट सिर और नट के तहत | नहीं | हटाने योग्य |
| पेंच सेट | हेडलेस स्क्रू ने इसे शाफ्ट के खिलाफ लॉक करने के लिए एक हब के माध्यम से संचालित किया | पल्ली, कॉलर, गियर | टैप होल | हटाने योग्य, अर्ध स्थायी |
| रिवेट | Unthreaded पिन एक दूसरे सिर बनाने के लिए स्थापना पर विकृत | शीट धातु, विमान खाल, बाड़ों | हाँ | स्थायी |
| एंकर | उपकरण जो विस्तार, घर्षण या बंधन द्वारा कंक्रीट या चिनाई को पकड़ता है | कंक्रीट, ईंट, ब्लॉक को ठीक करना | हाँ | अधिकांश डिजाइनों में हटाने योग्य |
पिछले दो स्तंभों को एक साथ पढ़ें क्योंकि वे तय करते हैं कि उत्पाद कैसे सेवा में व्यवहार करता है। एक मशीन जो वर्गों में जहाज एक बोल्ट चाहता है; एक सीलबंद बाड़े एक rivet चाहता है।.
आकार और हेड स्टाइल द्वारा
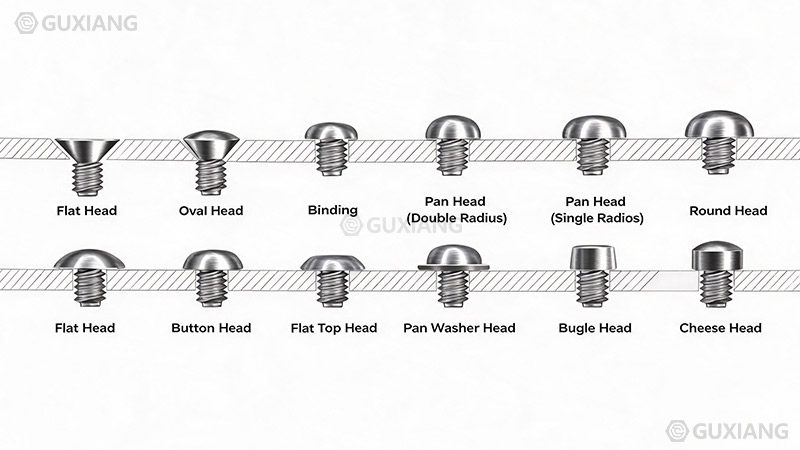
हेक्स सिर सूट संरचनात्मक और मशीनरी काम क्योंकि एक सॉकेट उन्हें पक्ष से पकड़ती है और एक flange संस्करण एक अलग वॉशर के बिना लोड फैलता है। सॉकेट कैप और बटन हेड कम या फ्लश बैठते हैं, यही कारण है कि वे उन बाड़ों पर हावी हैं जहां एक प्रोट्रूडिंग हेक्स एक चलती भाग को फेंक देगा। Countersunk सिर सीट फ्लश और एक countersink की जरूरत है। हमारा बोल्ट, पेंच, नट्स, और वाशर रेंज इस तर्क द्वारा आयोजित कर रहे हैं, और प्रत्येक ज्यामिति हमारे में स्थापित किया गया है पेंच सिर प्रकार गाइड.
ड्राइव और अवकाश तक
ड्राइव सेट करता है कि कैसे एक हिस्सा टूल कैम से पहले स्वीकार करता है। Slotted ड्राइव सबसे पुराना और क्षति के लिए सबसे आसान है। फिलिप्स ड्राइव को जानबूझकर कैम आउट करने के लिए डिज़ाइन किया गया था, जो संयुक्त को कम टोक़ पर सुरक्षित रखता है लेकिन प्रीलोड को सीमित करता है। हेक्स और Torx कम रेडियल बल के साथ बहुत अधिक टोक़ संचारित करते हैं, यही कारण है कि Torx मोटर वाहन और उपकरण विधानसभा पर ले जाया गया है।.
थ्रेड फॉर्म
मशीन धागे एक ही आकार और पिच के एक टैपेड छेद या अखरोट के साथ मिलते हैं, और वे हमारे पीछे के रूप में हैं मशीन शिकंजा. स्वयं टैपिंग और थ्रेड बनाने वाले शिकंजा ने शीट धातु या प्लास्टिक में अपना खुद का संभोग धागा काट दिया या रोल किया, जिससे एक टैपिंग ऑपरेशन को हटा दिया गया। लकड़ी के शिकंजा एक मोटे प्रोफ़ाइल का उपयोग बिना विभाजन के फाइबर को पकड़ने के लिए एक बड़ी जड़ त्रिज्या के साथ करते हैं। थ्रेड फॉर्म का चयन वास्तव में यह चुनना है कि सब्सट्रेट क्या ले सकता है।.
सामग्री द्वारा
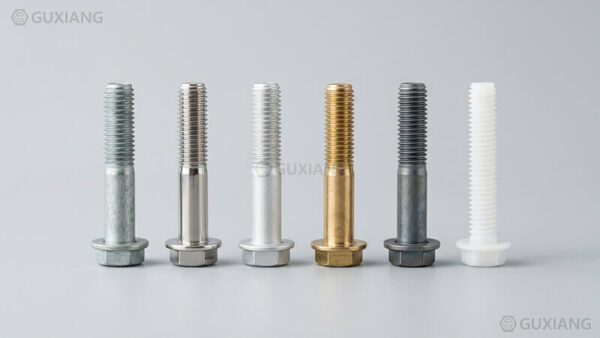
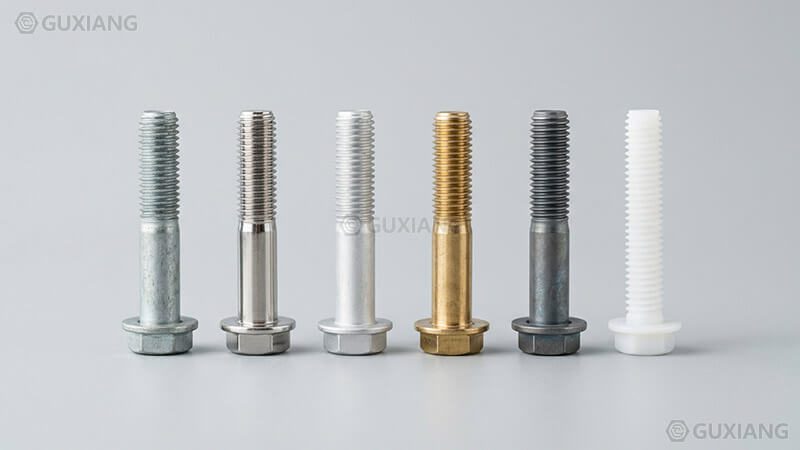
सामग्री जंग, वजन, तापमान और कीमत को नियंत्रित करती है। कार्बन स्टील प्रति डॉलर ताकत के लिए डिफ़ॉल्ट है, स्टेनलेस जंग प्रतिरोध, एल्यूमीनियम और टाइटेनियम खरीद वजन खरीदते हैं, और प्लास्टिक अलगाव खरीदते हैं।.
आवेदन द्वारा
उद्योग का उपयोग सम्मेलन की अंतिम परत को जोड़ता है। संरचनात्मक स्टीलवर्क एक मिलान अखरोट और कठोर वॉशर के साथ भारी हेक्स बोल्ट के लिए डिफ़ॉल्ट है। ऑटोमोटिव असेंबली डिफॉल्ट्स को प्रचलित टोक़ सुविधाओं के साथ सिर वाले शिकंजा को flange करने के लिए। इलेक्ट्रॉनिक्स प्रेस्ड या सेल्फ क्लिंचिंग नट्स में छोटे मशीन शिकंजा के लिए डिफ़ॉल्ट है।.
कैसे फास्टनरों काम करते हैं?
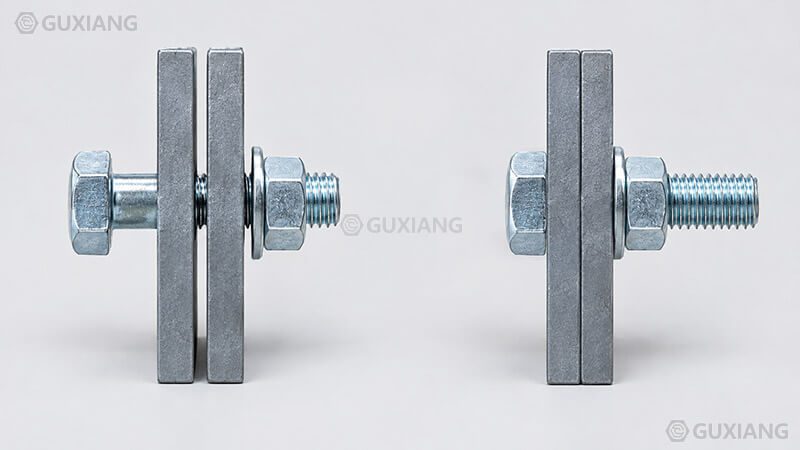
एक ठीक से कस बोल्ट संयुक्त एक पिन के रूप में अभिनय बोल्ट द्वारा भागों को एक साथ नहीं रखता है। यह उन्हें क्लैंपिंग द्वारा रखता है। कसना बोल्ट को लोचदार रूप से फैलाता है, यह खिंचाव प्रीलोड है, और संयुक्त चेहरे पर परिणामी संपीड़न क्लैंप लोड है। तब प्लेटें अपने चेहरे के बीच घर्षण द्वारा आयोजित की जाती हैं, और बोल्ट केवल कतरनी को देखता है अगर वह घर्षण खत्म हो जाता है। यह बताता है कि एक ढीला बोल्ट क्यों टूट जाता है: एक बार क्लैंप लोड संयुक्त स्लिप चला गया है और बोल्ट झुकने का भार लेता है जिसे कभी आकार नहीं दिया गया था। उस स्ट्रेच के पीछे थ्रेड ज्यामिति को वर्णित किया गया है विकिपीडिया के स्क्रू थ्रेड प्रविष्टि.
अंगूठे का उद्योग नियम सिर के नीचे घर्षण के लिए लगभग 50 प्रतिशत इनपुट को विभाजित करता है, धागे में घर्षण के लिए 40 प्रतिशत और केवल 10 प्रतिशत उपयोगी प्रीलोड में विभाजित होता है। स्नेहन, चढ़ाना, या सतह खत्म में परिवर्तन इसलिए अपरिवर्तित टोक़ पर दसियों प्रतिशत तक प्रीलोड हासिल किया जा सकता है, यही कारण है कि घर्षण की स्थिति के बिना उद्धृत एक टोक़ आंकड़ा विनिर्देशन नहीं है। हमारा मीट्रिक बोल्ट टोक़ चार्ट देना सामान्य ग्रेड और खत्म के लिए मूल्य शुरू करना।.
थ्रेड सगाई की लंबाई चुपचाप यह तय करती है कि क्या एक संयुक्त है। स्टील में एक स्टील स्क्रू के लिए एक कामकाजी नियम लगभग एक बार व्यास की सगाई है, जो एल्यूमीनियम के लिए 1.5 गुना और प्लास्टिक के लिए दो बार या उससे अधिक बढ़ रहा है। नीचे बोल्ट से पहले धागा स्ट्रिप्स प्रूफ लोड तक पहुंच जाता है। बेंच पर यह एक फास्टनर गुणवत्ता समस्या की तरह दिखता है; यह वास्तव में एक टैप होल गहराई समस्या है।.
सेवा में विफलता शायद ही कभी एक अधिभार है। स्व ढीला करने वाले ट्रांसवर्स कंपन से आता है जो अखरोट को प्रति चक्र एक अंश वापस घुमा देता है, यही कारण है कि प्रचलित टॉर्क नट्स, वेज लॉक वाशर और थ्रेड लॉकिंग कंपाउंड कंपन प्रवण असेंबली में दिखाई देते हैं। विश्राम एम्बेड से आता है, जहां सतह की asperity समतल होती है और संयुक्त प्रीलोड खो देता है। थकान तब होती है जब क्लैंप लोड खो जाता है। क्लैंप लोड को सुरक्षित रखें: एक निश्चित घर्षण स्थिति के साथ एक निश्चित मूल्य के लिए टोक़, फिर पहले थर्मल चक्र के बाद फिर से जांच करें।.
एक व्यावहारिक जाल साधन के बजाय लक्ष्य के रूप में टोक़ का इलाज कर रहा है। एक टोक़ रिंच एक लक्ष्य इनपुट सेट करता है, लेकिन वह उत्पादन जो मायने रखता है वह बोल्ट में खिंचाव होता है और यह क्लैंप बनाता है, और यह उत्पादन स्नेहन, चढ़ाना और सतह खत्म के साथ स्विंग करता है। एक सूखे सादे बोल्ट पर एक ही टोक़ और एक मोम मढ़वाया बोल्ट बहुत अलग प्रीलोड पर उतर सकता है, यही कारण है कि गंभीर जोड़ों को घर्षण की स्थिति के साथ टॉर्क का हवाला देते हैं या तनाव नियंत्रित विधि निर्दिष्ट करते हैं। जब संयुक्त सुरक्षा से संबंधित होता है, तो अकेले रिंच पर भरोसा करने के बजाय सीधे एक स्किडमोर या अल्ट्रासोनिक माप के साथ प्रीलोड को सत्यापित करें। ड्राइंग पर घर्षण की स्थिति को दस्तावेज करें ताकि assembler और निरीक्षक ने उसी नंबर को पढ़ा।.
बांधनेवाला पदार्थ
सामग्री चयन एक निर्णय में जंग व्यवहार, वजन, तापमान सीमा और इकाई लागत निर्धारित करता है। तालिका सात परिवारों की तुलना में सबसे अधिक खरीदार मिलते हैं; संकेत के रूप में आंकड़े का इलाज करें। प्रत्येक परिवार के पास हमारी एक समर्पित गाइड है बांधनेवाला पदार्थ तुलना।.
| सामग्री परिवार | विशिष्ट ग्रेड | तन्य शक्ति (व्यक्तिगत) | जंग प्रतिरोध | लागत सूचकांक (कार्बन = 1.0) |
|---|---|---|---|---|
| कार्बन स्टील | 4.6, 5.8, 8.8 | 400-800 एमपीए | गरीब, एक कोटिंग की जरूरत है | 1.0 |
| मिश्र धातु इस्पात | 10.9, 12.9, एएसटीएम A193 B7 | 1000-1200 एमपीए | गरीब, एक कोटिंग की जरूरत है | 1.3 |
| स्टेनलेस स्टील | A2-70 (304), A4-70 (316), A4-80 | 500-800 एमपीए | उत्कृष्ट | 3.0–4.0 |
| पीतल | C36000, CZ121 | 300-500 एमपीए | अच्छा, क्लोराइड में नहीं | 3.0 |
| एल्यूमिनियम | 6061-T6, 7075-T6 | 310-570 एमपीए | अच्छा, ऑक्साइड फिल्म से | 2.5 |
| टाइटेनियम | ग्रेड 2, ग्रेड 5 (Ti-6Al-4V) | 340-1100 एमपीए | उत्कृष्ट, समुद्री जल सहित | 10 से ऊपर |
| प्लास्टिक (नायलॉन, PEEK) | PA66, PEEK, PVDF | 50-90 एमपीए | उत्कृष्ट | प्रति किलोग्राम |
मूल्य संकेत और अनुमानित हैं। विनिर्देशन से पहले शासी सामग्री और ग्रेड मानक के खिलाफ पुष्टि करें।.
कार्बन स्टील जहां अधिकांश परियोजनाएं शुरू होती हैं, क्योंकि यह पैसे के लिए सबसे अच्छी ताकत प्रदान करता है। कमजोरी जंग है: जैसे ही यह नमी देखता है, वैसे ही नंगे कार्बन स्टील जंग, इसलिए अधिकांश बाहरी अनुप्रयोग कोटिंग पर निर्भर करते हैं। देखें कार्बन स्टील फास्टनरों गाइड.
मिश्र धातु इस्पात ताकत को उच्च धक्का देता है, संपत्ति वर्ग 10.9 और 12.9 तक पहुंचता है जिसमें तन्यता 1000 से 1200 एमपीए तक पहुंचता है। यह अपनी जगह अर्जित करता है जहां संयुक्त थ्रेड तय किया गया है, लेकिन यह व्यास] की तरह कॉरोड करता है और चढ़ाना के बाद हाइड्रोजन राहत की जरूरत है। देखें व्यास] थ्रेड गाइड.
स्टेनलेस एक क्रोमियम अमीर निष्क्रिय फिल्म के माध्यम से जंग का प्रतिरोध करता है जो क्षतिग्रस्त होने पर सुधार करता है, इसलिए इसे कई गीले वातावरण में व्यास] की आवश्यकता नहीं है। दो परिवार खरीदार 304 (A2) और 316 (A4) से मिलते हैं, जो क्लोराइड प्रतिरोध के लिए मोलिब्डेनम जोड़ता है। हमारे ग्रेड में सेट किए गए हैं व्यास] थ्रेड थ्रेड गाइड.
पीतल सजावटी और विद्युत भूमिकाओं का कार्य करता है। यह खूबसूरती से मशीनों और टर्मिनलों के लिए काफी अच्छी तरह से काम करता है, लेकिन यह नरम बगल में स्टील है और क्लोराइड सेवा में पीड़ित है। इसे उपस्थिति के लिए निर्दिष्ट करें, संरचना नहीं है।.
एल्यूमिनियम [[1] मोटे तौर पर एक तिहाई इस्पात का घनत्व ले जाते हैं, इसलिए वे परिवहन में दिखाई देते हैं, चौड़ाई, और व्यास] बाड़ों जहां द्रव्यमान बाधा है। ऑक्साइड फिल्म जंग प्रतिरोध देता है और anodizing यह thickens, लेकिन ताकत मामूली है। हमारे बारे में एल्यूमिनियम व्यास गाइड.
टाइटेनियम वजन और समुद्री जल जंग प्रतिरोध के लिए उत्कृष्ट ताकत प्रदान करता है, व्यास और थ्रेड कर्तव्य जहां इस्पात जंग और एल्यूमीनियम बहुत कमजोर होगा। लागत आम तौर पर इस्पात के ऊपर परिमाण का एक आदेश है, इसलिए यह एक विशेषज्ञ विकल्प रहता है।.
इंजीनियर व्यास जैसे थ्रेड और चौड़ाई उन हिस्सों का उत्पादन करते हैं जो धातु की ताकत के एक अंश पर गैर प्रवाहकीय और गैर चुंबकीय, उपयुक्त विद्युत और संक्षारक सेवा हैं। हमारा थ्रेड थ्रेड थ्रेड]] थ्रेड]]]] [थ्रेड]]]]] [थ्रेड]]]]]] [[थ्रेड]]]]]]]] [[[[थ्रेड]]]]]]]] [[[[थ्रेड]]]]]]]]]]]]]] [[थ्रेड]]]]]]]]]]]] [[थ्रेड]]]]]]]] [[[[[थ्रेड]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]] [[[[[[[[[[[[[थ्रेड]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]] गाइड पूर्व व्यास जहां वे फिट हैं।.
एक नियम मिश्रित धातु असेंबलियों पर बाकी को ओवरराइड करता है: अलगाव के बिना गैल्वेनिक श्रृंखला के अलावा युगल धातुओं को दूर मत करो। एक बड़े स्टेनलेस पैनल पर एक छोटा एल्यूमीनियम ब्रैकेट क्लासिक विफलता है, क्योंकि एल्यूमीनियम एनोड बन जाता है। फिक्स में एक अलग थ्रेड, एक व्यास] बाधा, या करीबी साझेदार शामिल हैं। तंत्र पर सेट किया गया है विकिपीडिया की गैल्वेनिक जंग प्रविष्टि.
फास्टनर मानक
मानक इसलिए एक ड्राइंग पर एक कॉलआउट का मतलब एक देश में एक मिल और एक दूसरे में एक विधानसभा संयंत्र के समान है। अभ्यास में एक व्यास दो दस्तावेजों का हवाला देते हैं: एक आयामी चौड़ाई जो ज्यामिति को ठीक करता है, और एक बोल्ट या संपत्ति चौड़ाई जो ताकत को ठीक करता है। A थ्रेड हेक्स साइज़ callout आयामों के लिए ASME B18.2.1 और बोल्ट के लिए ASTM A325 या F3125 का हवाला देते हैं।.
| शरीर या प्रणाली | क्षेत्र | ठेठ व्यास थ्रेडs | यह क्या नियंत्रित करता है |
|---|---|---|---|
| ISO | अंतरराष्ट्रीय | ISO 4014 ISO 4032 ISO 898-1 ISO 3506 | मीट्रिक आयाम और संपत्ति वर्ग |
| DIN | जर्मनी, व्यापक रूप से यूरोप में अपनाया | DIN 931, DIN 934, DIN 912 | मीट्रिक आयाम, मोटे तौर पर ISO द्वारा प्रतिस्थापित |
| एएनएसआई / ASME | संयुक्त राज्य अमेरिका | ASME B18.2.1, B18.2.2, B1.1 | इंच श्रृंखला आयाम और व्यास |
| ASTM | संयुक्त राज्य अमेरिका, विश्व स्तर पर उद्धृत | A307, A325, A490, F3125, A193, F593 | सामग्री और प्रदर्शन आवश्यकताओं |
| एसएई | संयुक्त राज्य अमेरिका, व्यास का नेतृत्व किया | SAE J429, J995 | इंच श्रृंखला ताकत [[0]s |
सिस्टम नए लोगों की अपेक्षा से अधिक ओवरलैप करते हैं और यही वह जगह है जहां प्रतिस्थापन गलतियां होती हैं। DIN 931 और ISO 4014 नाममात्र ही हेक्स बोल्ट का वर्णन करते हैं लेकिन कुछ साइज़s के लिए फ्लैट्स में चौड़ाई पर भिन्न होते हैं। मीट्रिक और इंच श्रृंखला सभी पर विनिमेय नहीं हैं, क्योंकि थ्रेड कोण और पिच समान व्यासs. नाम] प्रति ड्राइंग एक प्रणाली पर भी भिन्न होते हैं।.
मानकों को उन निकायों द्वारा बनाए रखा जाता है जो उन्हें प्रकाशित करते हैं, और संगठनों में सबसे टिकाऊ लिंक बिंदु। शुरू ISO अंतरराष्ट्रीय मीट्रिक कार्य के लिए, ASTM इंटरनेशनल उत्तरी अमेरिकी सामग्री और कोटिंग विनिर्देशों के लिए, ASME इंच श्रृंखला आयाम और एसएई इंटरनेशनल zऑटोमोटिव ग्रेड के लिए। DIN, ISO, ANSI और ASME सिस्टम एक वैश्विक परियोजना से संबंधित हैं, हमारे देखें फास्टनर मानकों को समझाया गाइड.
फास्टनर आयाम और आकार
एक आकार का कॉलआउट सही क्रम में चार नंबर है: नाममात्र व्यास, थ्रेड पिच, लंबाई और मानक जो सिर और धागा ज्यामिति को ठीक करता है। “M10 x 1.5 x 50 ISO 4014” अस्पष्ट है। “M10 x 50” नहीं है, क्योंकि M10 1.25 और 1.0 ठीक पिचों में भी आता है, और एक ठीक पिच अखरोट एक मोटे बोल्ट पर शुरू हो जाएगा और कुछ मोड़ को जब्त करेगा। लंबाई सम्मेलन भी भिन्न होते हैं: हेक्स बोल्ट की लंबाई सिर को बाहर कर देती है, काउंटरसंक स्क्रू लंबाई इसमें शामिल है।.
| मीट्रिक पदनाम | नाममात्र व्यास (मिमी) | मानक मोटे पिच (मिमी) | हेक्स फ्लैट (मिमी) |
|---|---|---|---|
| M3 | 3.0 | 0.5 | 5.5 |
| M4 | 4.0 | 0.7 | 7 |
| M5 | 5.0 | 0.8 | 8 |
| M6 | 6.0 | 1.0 | 10 |
| M8 | 8.0 | 1.25 | 13 |
| M10 | 10.0 | 1.5 | 16 |
| M12 | 12.0 | 1.75 | 18 |
| M16 | 16.0 | 2.0 | 24 |
| M20 | 20.0 | 2.5 | 30 |
| M24 | 24.0 | 3.0 | 36 |
सामान्य ISO मीट्रिक मोटे श्रृंखला। ललित पिच और इंच श्रृंखला आयाम भिन्न होते हैं; आयामी मानक के खिलाफ पुष्टि करते हैं।.
इंच श्रृंखला फास्टनर एक अलग शब्दावली का उपयोग करते हैं: आंशिक व्यास, थ्रेड्स पर इंच, और छोटे शिकंजा के लिए गेज संख्या। एक 1/2-13 UNC बोल्ट और एक M12 बोल्ट व्यास में करीब हैं लेकिन विनिमेय नहीं, क्योंकि 13 थ्रेड्स पर इंच 1.75 मिमी पिच नहीं है। जानबूझकर कन्वर्ट करें और थ्रेड फॉर्म की जांच करें, न केवल व्यास।.
तीन चेक सबसे अधिक खारिज बैचों को बचाते हैं। अपने सॉकेट के खिलाफ फ्लैट्स में पुष्टि करें, क्योंकि ISO और DIN कुछ आकारों पर भिन्न होते हैं। मोटे होने के बजाय संभोग के हिस्से के खिलाफ पिच की पुष्टि करें। थ्रेड लेंथ की पुष्टि करें, क्योंकि फुली थ्रेडेड और आंशिक रूप से थ्रेडेड बोल्ट एक संयुक्त में प्रतिस्थापन नहीं हैं जो कतरनी के लिए शैंक पर निर्भर करता है। पूर्ण लिस्टिंग हमारे भीतर बैठते हैं मीट्रिक थ्रेड चार्ट और इम्पीरियल थ्रेड चार्ट.
एक सहनशीलता वर्ग आकार कॉलआउट का हिस्सा है, यहां तक कि जब इसे बिना किसी स्थान पर छोड़ दिया जाता है। मीट्रिक धागे बोल्ट पर 6g और अखरोट पर 6H के लिए डिफ़ॉल्ट होते हैं, एक जानबूझकर निकासी जो फास्टनर को इकट्ठा करने और अभी भी भार ले जाने की अनुमति देती है। एक मोटे पिच प्रति मोड़ अधिक थ्रेड सगाई देता है और क्रॉस थ्रेडिंग का प्रतिरोध करता है, इसलिए यह सामान्य असेंबली के लिए डिफ़ॉल्ट है; एक ठीक पिच एक ही तनाव के लिए कम लंबाई लेता है और कंपन के तहत बेहतर रहता है, यही कारण है कि पतली अनुभाग और समायोजन शिकंजा इसका उपयोग करते हैं। लंबाई को एक कन्वेंशन के लिए मापा जाता है: हेक्स बोल्ट की लंबाई सिर के नीचे रुक जाती है, जबकि एक काउंटरसंक स्क्रू लंबाई में सिर शामिल होता है, इसलिए 20 मिमी हेक्स बोल्ट और 20 मिमी काउंटरसंक स्क्रू समान स्थापित लंबाई नहीं है। जब लंबाई क्रिटिकल होती है तो सम्मेलन राज्य।.
कैसे एक फास्टनर चुनें
फास्टनर चयन एक अनुक्रम है, एक निर्णय नहीं है। क्रम में कदम काम करते हैं, क्योंकि प्रत्येक व्यक्ति अगले विकल्प को संकीर्ण करता है।.
संयुक्त को परिभाषित करें।. क्या शामिल किया जा रहा है, कितना मोटा स्टैक है, और दोनों पक्षों तक पहुंच है? एक तरफा पहुंच आपको अंधा rivets, स्वयं टैपिंग स्क्रू, या clinch हार्डवेयर की ओर धकेलती है।.
लोड को क्वांटिफाइड करें।. तनाव, कतरनी, या एक मिश्रण, और स्थिर, चक्रीय, या सदमे? Cyclic लोड हो रहा है क्लैंप लोड रिटेंशन को प्राथमिकता देता है, जो उच्च प्रीलोड और एक बड़ी व्यास पर लॉकिंग फीचर का पक्ष लेता है।.
पर्यावरण सेट करें।. इंडोर ड्राई, बारिश से धोया, तटीय नमक, रसायन, या उच्च तापमान प्रत्येक सामग्री और कोटिंग जोड़ी को संकुचित करता है।.
सामग्री और ग्रेड चुनें।. पर्यावरण के लिए सामग्री, लोड के लिए ग्रेड। हमारा बोल्ट ग्रेड चार्ट ताकत वर्गों की ओर से निर्धारित करता है।.
कोटिंग चुनें।. इसे पर्यावरण के लिए मिलान करें, फिर थ्रेड फिट और घर्षण पर प्रभाव की जांच करें।.
मानक और आयाम को ठीक करें।. नाम प्रणाली, सिर शैली, व्यास, पिच और लंबाई, उस क्रम में।.
विधानसभा और लागत की जाँच करें।. ड्राइवर एक्सेस, टूल क्लीयरेंस, ऑटोमेशन और कुल ने यूनिट मूल्य के बजाय लागत स्थापित की।.
नीचे की तालिका उस सेवा की स्थिति के लिए अनुक्रम को संपीड़ित करती है जिसे हम अक्सर देखते हैं।.
| सेवा शर्त | अनुशंसित प्रकार | अनुशंसित सामग्री | अनुशंसित कोटिंग या फिनिश |
|---|---|---|---|
| ड्राई इनडोर, लाइट लोड | मशीन स्क्रू या स्वयं दोहन स्क्रू | कार्बन स्टील 4.6 / 5.8 | जस्ता प्लेट, Fe/Zn 5-8 |
| कंपन के साथ इंडोर मशीनरी | हेक्स बोल्ट प्लस नट प्लस लॉकिंग वॉशर | कार्बन स्टील 8.8 | जस्ता प्लेट, Fe/Zn 8-12 |
| आउटडोर, बारिश एक्सपोजर | हेक्स बोल्ट या स्ट्रक्चरल बोल्ट | कार्बन स्टील 8.8 | हॉट डुबकी गैल्वनाइज़्ड या Fe/Zn 25 |
| तटीय हवा या deicing नमक | हेक्स बोल्ट या स्क्रू | स्टेनलेस A4-70 (316) | निष्क्रियता |
| रासायनिक या खाद्य संयंत्र वॉश-डाउन | स्क्रू या बोल्ट | 316 स्टेनलेस या PEEK | निष्क्रियता, या बहुलक के लिए कोई नहीं |
| वजन महत्वपूर्ण विधानसभा | टाइटेनियम या एल्यूमीनियम बोल्ट | टीआई ग्रेड 5, या 6061-T6 | एल्यूमीनियम के लिए एनोडाइजिंग, टाइटेनियम के लिए कोई नहीं |
| उच्च तापमान सेवा | स्टड प्लस नट | अलॉय स्टील A193 B7 या B8M | तेल के साथ कोई नहीं, या फॉस्फेट |
| विद्युत अलगाव या गैर चुंबकीय कर्तव्य | नायलॉन या PEEK स्क्रू | PA66 या PEEK | कोई नहीं |
| अंधा पहुँच के साथ पतली चादर | ब्लाइंड रिवेट या सेल्फ क्लिंचिंग नट | एल्यूमीनियम या इस्पात शरीर | आधार धातु |
| लगातार सेवा का उपयोग | कैप्टिव स्क्रू, या बोल्ट प्लस वॉशर | 8.8 या A2-70 | जस्ता प्लेट या passivation |
संकेतात्मक सिफारिशें। शासी डिजाइन कोड और वास्तविक सेवा वातावरण के खिलाफ पुष्टि करें।.
दो आदतें औसत से एक अच्छे विनिर्देश को अलग करती हैं। पार्ट कॉलआउट के साथ ड्राइंग पर पर्यावरण लिखें। अंतिम फ़िल्टर के रूप में यूनिट मूल्य का इलाज करें: एक फास्टनर जो तीन गुना अधिक खर्च करता है लेकिन एक वारंटी दावा आमतौर पर सस्ता होता है।.
अस्वीकार किए गए विनिर्देशों में तीन गलतियां बार दिखाई देती हैं। पहला अकेले व्यास द्वारा संयुक्त की रेटिंग है और सगाई की लंबाई को अनदेखा करता है, जो बोल्ट को प्रूफ लोड तक पहुंचने से पहले थ्रेड स्ट्रिप की अनुमति देता है। दूसरा एक कोटिंग निर्दिष्ट करने के बाद धागे को काट दिया जाता है, इसलिए चढ़ाना फिट और अखरोट के जाम का उपभोग करता है; धागा लुढ़का होने से पहले कोटिंग का फैसला करें। तीसरा एक ड्राइंग पर मिश्रण प्रणाली है, जैसे कि एक इंच अखरोट के साथ एक मीट्रिक बोल्ट, जो कागज पर करीब दिखता है और बेंच पर विफल रहता है। उस क्रम में नामित ड्राइंग, व्यास, पिच, ग्रेड, कोटिंग और मानक पर एक लघु चेकलिस्ट, पहले भाग बनाने से पहले इनमें से अधिकांश को रोकता है।.

फास्टनर भूतल उपचार और कोटिंग
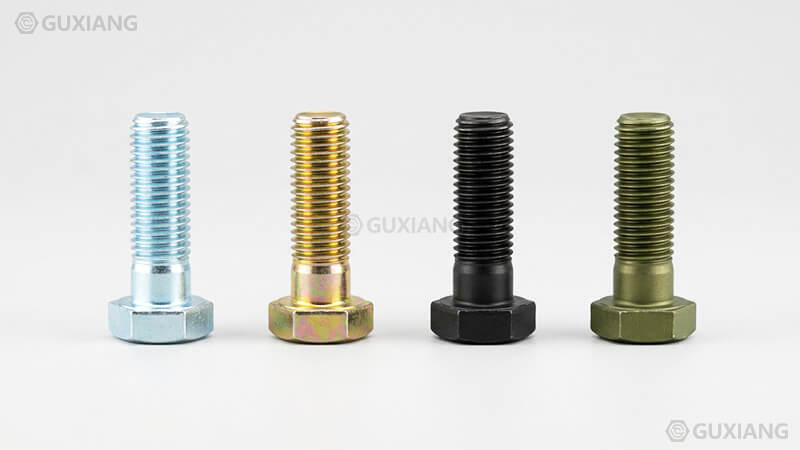
एक कोटिंग एक सस्ती कार्बन स्टील फास्टनर को सड़क पर जीवित रहने देता है, और विकल्प अक्सर आधार धातु से अधिक सेवा जीवन का फैसला करता है। विकल्प व्यापार मोटाई, लागत और धागा फिट, इसलिए पर्यावरण के लिए कोटिंग मैच।.
| कोटिंग | प्रक्रिया | विशिष्ट मोटाई | ASTM B117 नमक स्प्रे | सापेक्ष लागत | नोट्स |
|---|---|---|---|---|---|
| जिंक इलेक्ट्रोप्लाटिंग | इलेक्ट्रोलाइटिक | 5-25μm | 96-240 h क्रोमेटेड | 1.0 | पतला और किफायती, थ्रेड फिट रखता है |
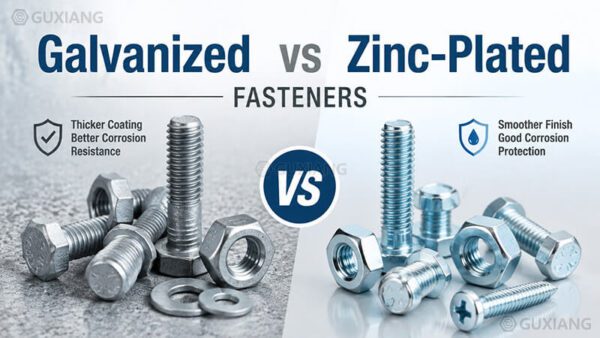
| गर्म डुबकी galvanizing | पिघला हुआ जस्ता स्नान | बोल्ट पर 45-85 μm | 500-1500 h | 1.5 | मोटी और टिकाऊ, धागे की सूजन |
| यांत्रिक galvanizing | शीत peening | 25-150μm | अच्छा | 1.5 | कोई हाइड्रोजन उत्सर्जन जोखिम |
| जिंक परत | डुबकी और स्पिन | 8-25μm | 480-1000 h | 2.0 | कोई हाइड्रोजन जोखिम, उच्च तापमान सहनशील |
| ब्लैक ऑक्साइड | रासायनिक रूपांतरण | 1μm | मिनिमल | 0.8 | केवल कॉस्मेटिक |
| Anodizing | इलेक्ट्रोलाइटिक, एल्यूमीनियम | 5-25μm | अच्छा | 1.5 | सतह Hardens |
| निष्क्रियता | रासायनिक, स्टेनलेस | नगण्य | आधार प्रतिरोध को बढ़ाता है | 0.5 | निष्क्रिय फिल्म का पुनर्निर्माण |
मूल्य संकेत और अनुमानित हैं। साल्ट स्प्रे घंटे रैंक विकल्प; वे एक फील्ड लाइफ भविष्यवाणी नहीं हैं।.
पहली दुकान का फर्श मुद्दा धागा फिट है। एक मीट्रिक थ्रेड को सहिष्णुता वर्ग में काटा जाता है, बोल्ट के लिए 6g और अखरोट के लिए 6H, और निकासी डिजाइन द्वारा छोटा है। 8 से 25 μm की एक चढ़ाना उस सहिष्णुता के एक बड़े हिस्से का उपभोग कर सकती है, इसलिए एक अखरोट जो उसके बाद चढ़ाना बांधने से पहले स्वतंत्र रूप से भाग गया था, और आने वाले निरीक्षण में विफल हो गया। फिक्स को चढ़ाना से पहले तय किया जाना चाहिए: कोटिंग के बाद अखरोट को ओवरसाइज या कट या रोल करें। प्रभाव व्यास सिकुड़ने के रूप में बढ़ता है, इसलिए M3 फाइन थ्रेड M20 मोटे तौर पर जोखिम में कहीं अधिक है।.
दूसरा मुद्दा हाइड्रोजन embrittlement है। एसिड पिकलिंग और इलेक्ट्रोप्लेटिंग हाइड्रोजन को कठोर स्टील के हिस्से में चला सकता है, और उच्च शक्ति फास्टनर पर यह स्थापना के बाद अचानक भंगुर फ्रैक्चर का कारण बन सकता है। उपाय एक हाइड्रोजन राहत सेंकना है जो जल्द ही चढ़ाना के बाद लागू होता है, आमतौर पर चार घंटे के भीतर, लगभग 190-220 °C पर न्यूनतम तीन घंटे के लिए। लगभग 1000 एमपीए तन्यता या 39 एचआरसी के ऊपर, बेक वैकल्पिक नहीं है; 1200 एमपीए से अधिक विनिर्देशों ने इलेक्ट्रोप्लाटिंग को रोक दिया और बिना एसिड स्टेप के प्रक्रिया की आवश्यकता की। दोनों थ्रेसहोल्ड में रखे जाते हैं ASTM B633-23.
सही ढंग से जंग परीक्षण भी पढ़ें। ASTM B117 तटस्थ नमक स्प्रे, पर वर्णित ASTM B117, एक तुलनात्मक प्रयोगशाला विधि है, एक सेवा जीवन गारंटी नहीं: एक ऐसा हिस्सा जो कैबिनेट में 1000 घंटे तक जीवित रहता है, फिर भी एक दरार में जल्दी विफल हो सकता है। विकल्पों को रैंक करने के लिए घंटों का उपयोग करें, फिर वास्तविक संयुक्त को मान्य करें। सबसे निर्दिष्ट फिनिश के लिए हमारे देखें जस्ता चढ़ाना गाइड, और दो जस्ता परिवारों के लिए हमारे गैल्वनाइज़्ड बनाम जिंक प्लेटेड तुलना। स्टेनलेस एक अलग मार्ग लेता है: निष्क्रियता क्रोमियम ऑक्साइड फिल्म का पुनर्निर्माण करती है, जिसे वर्णित किया गया है विकिपीडिया की passivation प्रविष्टि.
फास्टनर के अनुप्रयोग
फास्टनर अनुप्रयोगों को संयुक्त रूप से प्रत्येक क्षेत्र के स्थानों की मांग से सबसे अच्छा समूहीकृत किया जाता है, क्योंकि वे मांगें विनिर्देश ड्राइव करती हैं।.
स्ट्रक्चरल स्टील और निर्माण बड़े व्यास पर उच्च क्लैंप लोड में काम करते हैं, आमतौर पर एक निर्दिष्ट ग्रेड में सादे या जस्ती कार्बन स्टील बोल्ट के साथ। पर्ची प्रतिरोधी कनेक्शन कतरनी के बजाय क्लैंप लोड पर निर्भर करता है, इसलिए कसने की विधि उतनी ही होती है।.
ऑटोमोटिव असेंबली एक अलग समस्या है: बहुत उच्च मात्रा, स्वचालित ड्राइविंग और एक कठिन आवश्यकता जो जोड़ों को वापस नहीं आती है। फ्लेंज ने स्क्रू को प्रचलित टोक़ धागे के साथ प्रमुख किया, टोरेक्स ड्राइव जो कैम आउट नहीं करेगा, और जिंक फ्लेक कोटिंग जो उन बाधाओं से कोई हाइड्रोजन जोखिम नहीं लेगी। वजन बचत एल्यूमीनियम और टाइटेनियम जोड़ता है।.
इंडस्ट्रियल मशीनरी सबसे विविध श्रेणी है। फ्रेम हेक्स बोल्ट और वॉशर का उपयोग करते हैं, गार्ड कैप्टिव स्क्रू का उपयोग करते हैं ताकि पैनल को हटाया नहीं जा सके, और घूर्णन असेंबली सेट स्क्रू और लॉक नट्स का उपयोग करते हैं। सर्विसेबिलिटी ज्यादातर ड्राइव करती है, क्योंकि एक संयुक्त तकनीशियन तक नहीं पहुंच सकता है वह एक संयुक्त बाएं ढीले है।.
इलेक्ट्रॉनिक्स और विद्युत बाड़े छोटे मशीन स्क्रू की ओर प्रेस्ड या सेल्फ क्लिंचिंग नट्स में धक्का देते हैं, जिसमें प्लास्टिक फास्टनर की आवश्यकता होती है। टोक़ मान कम होते हैं और विफलता मोड एक छीन धागा है।.
समुद्री और तटीय प्रतिष्ठान जहां सामग्री विकल्प हावी हैं। क्लोराइड एक्सपोजर सादे जस्ता को जल्दी से हरा देता है, इसलिए कार्बन स्टील पर A4-70 (316) स्टेनलेस या भारी कोटिंग प्रारंभिक बिंदु है, और असमान धातु संपर्क को डिजाइन किया जाना चाहिए।.
लकड़ी और फर्नीचर कार्य अपने परिवार का उपयोग करता है, मोटे लकड़ी के स्क्रू से पुष्टि करने के लिए शिकंजा, साथ ही संक्षारण प्रतिरोधी कोटिंग आउटडोर के साथ डेक स्क्रू। पसंद सब्सट्रेट के साथ बातचीत करती है: हमारी ड्राईवॉल स्क्रू बनाम डेक स्क्रू तुलना से पता चलता है कि कैसे एक छोटा ज्यामिति परिवर्तन आंतरिक बोर्ड से लकड़ी का इलाज करने के लिए एक पेंच को स्थानांतरित करता है। एयरोस्पेस ट्रेसबिलिटी, टाइटेनियम और दस्तावेज निरीक्षण जोड़ती है। ऊर्जा और प्रक्रिया संयंत्र दबाव और तापमान जोड़ता है, जो स्टड बोल्ट को ASTM A193 ग्रेड में लाता है।.
कैसे फास्टनर निर्माण कर रहे हैं
अधिकांश सिर वाले फास्टनर तार रॉड के रूप में शुरू होते हैं और ठंडी हेडिंग द्वारा गठित होते हैं: तार को लंबाई में काट दिया जाता है और एक बहु स्टेशन मशीन में उतारा जाता है जो धातु को मरने में मजबूर करता है, जिससे बिना काटने के सिर बन जाता है। शीत शीर्षक तेजी से है, लगभग कोई स्क्रैप पैदा करता है, और काम सामग्री कठोर बनाता है। गंभीर रूप से, यह उस हिस्से के आकार के बाद अनाज के प्रवाह को छोड़ देता है, बल्कि इसमें कटौती के बजाय, यही कारण है कि एक ठंडा सिर वाला बोल्ट सिर में मजबूत होता है, जो कि बार से मशीन की तुलना में एक ही हिस्से से भरा होता है। मशीनिंग बड़े व्यास, कम मात्रा और विशेष geometries के लिए आरक्षित है, क्योंकि यह सामग्री को बर्बाद कर देता है और अनाज के प्रवाह को बाधित करता है जहां थकान दरार शुरू होती है।.
इसके बाद धागे लगभग सभी उत्पादन फास्टनर पर काटने के बजाय रोलिंग द्वारा बनाई गई हैं। दो मर जाता है तो थ्रेड प्रपत्र को खाली में दबा देता है, इसे हटाने के बजाय धातु को अलग करता है। लुढ़का धागे दो कारणों से मजबूत होते हैं: सतह को जला दिया जाता है और कठोर काम करता है, और अनाज का प्रवाह प्रोफ़ाइल का अनुसरण करता है।.
गर्मी उपचार सबसे कम संपत्ति वर्गों के ऊपर कुछ के लिए अगले आता है। कार्बन और अलॉय स्टील फास्टनर निर्दिष्ट ताकत और क्रूरता तक पहुंचने के लिए क्वेंच्ड एंड टेम्पर्ड हैं, और tempering तापमान कठोरता और लचीलापन के बीच संतुलन निर्धारित करता है। यह चरण 10.9 बोल्ट को 10.9 बोल्ट बनाता है, और यह जोखिम सूची पर हाइड्रोजन embrittlement भी डालता है, क्योंकि एक कठिन हिस्सा एक संदिग्ध हिस्सा है।.
सरफेस ट्रीटमेंट निम्नलिखित है, फिर निरीक्षण। थ्रेड निरीक्षण गो / नो-गो गेज का उपयोग करता है: गो गेज को उंगली के टॉर्क के तहत फुल थ्रेड चलाने चाहिए, और नो-गो गेज को अनुमति राशि से परे दर्ज नहीं करना चाहिए। एक लेपित हिस्से पर गो गेज उस मामले की जांच है, क्योंकि यह एक चढ़ाना को पकड़ता है जिसने सहिष्णुता को खाया है। फ्लैट्स, हेड ऊंचाई और लंबाई में आयामी जांच कवर; यांत्रिक नमूना तन्यता और कठोरता को कवर करता है। जहां हम मूल्य जोड़ते हैं, उन्हें एक जुड़े प्रक्रिया के रूप में माना जाता है, हमारे विषय इंजीनियरिंग संचालित फास्टनर समाधान पृष्ठ.
वॉल्यूम उत्पादन में सहिष्णुता होती है जो टूलिंग के बजाय टूलिंग के माध्यम से होती है। कोल्ड हेडिंग मर जाते हैं और थ्रेड रोलिंग मर जाता है जो ज्यामिति का हिस्सा हिस्सा हिस्सा है, इसलिए एक मिलियन बोल्ट का रन गेज द्वारा निर्धारित विंडो के अंदर रहता है, और हर टुकड़े के उपायों के बजाय निरीक्षक नमूने। इस तरह के एक छेद ड्रिलिंग के रूप में माध्यमिक संचालन, एक स्लॉट मिलिंग, या थ्रेडिंग एक कम शंक गठन के बाद जोड़ा जाता है जब एक ग्राहक एक विशेष सुविधा की जरूरत है, और प्रत्येक एक बिंदु जहां अनाज प्रवाह बाधित है, तो यह fillet जहां थकान शुरू होता से दूर स्थित है। बार से मशीनिंग द्वारा बनाई गई एक ही हिस्से को पूर्ण निरीक्षण की आवश्यकता होगी और अभी भी कमजोर अनाज संरचना को लेगा।.
कस्टम फास्टनर विकल्प
कैटलॉग भागों में अधिकांश आवश्यकताओं को कवर किया जाता है, और कोल्ड हेडिंग के अर्थशास्त्र का मतलब है कि एक मानक हिस्सा लगभग हमेशा सस्ता होता है। चार स्थितियां हैं जहां एक कस्टम फास्टनर इसके लायक है, और प्रत्येक टूलींग लागत में कहीं और ठीक हो जाता है: एक ज्यामिति कैटलॉग की पेशकश नहीं करता है, जैसे कि एक गैर मानक लंबाई, कंधे व्यास, या संयुक्त सिर और थ्रेड फॉर्म; एक सामग्री या ग्रेड संयोजन पर्यावरण की मांग; एक कोटिंग या स्नेहन विनिर्देश जिसे नमक स्प्रे या घर्षण लक्ष्य को मारना चाहिए; और समेकन, जहां एक हिस्सा दो या तीन को प्रतिस्थापित करता है।.
कस्टम काम ऑर्डर के वाणिज्यिक आकार को बदल देता है। टूलींग एक निश्चित लागत है, इसलिए यूनिट मूल्य मात्रा के साथ तेजी से गिर जाता है और इसमें न्यूनतम मात्रा होती है जिसके नीचे मशीनिंग बेहतर मार्ग है। लीड टाइम में टूलिंग निर्माण और पहला लेख अनुमोदन शामिल है, जो परियोजना अनुसूची में है। फर्स्ट आर्टिकल इंस्पेक्शन को उत्पादन से पहले सहमत होना चाहिए, जिसमें स्वीकृति गेज लेखन में नामित किया गया है।.
देने योग्य जो अधिकांश मामलों में एक ड्राइंग है निर्माता बिना अनुमान के पढ़ सकते हैं: हर आयाम फिट, मानक, सामग्री और ग्रेड, कोटिंग और मोटाई, और निरीक्षण विधि को प्रभावित करता है। हमारा कस्टम फास्टनर सेवाएँ टीम परिभाषा के उस स्तर से काम करती है।.
एक विशिष्ट पेंच आकार, सामग्री, मानक या कस्टम जियोमेट्री की आवश्यकता है?
हमारे लिए ड्राइंग और सेवा वातावरण भेजें इंजीनियरिंग टीम और हम विनिर्देश, टूलिंग मार्ग और यथार्थवादी लीड टाइम की पुष्टि करेंगे।.
सामान्य
बोल्ट और स्क्रू के बीच क्या अंतर है?
A: एक बोल्ट को क्लीयरेंस होल के माध्यम से डालने और अखरोट के साथ कसने के लिए डिज़ाइन किया गया है, जबकि एक स्क्रू मैट सीधे एक थ्रेड के साथ एक भागों में शामिल होने या उसके खुद के थ्रेड बनाता है क्योंकि यह संचालित होता है। यह भेद इस बारे में है कि यह कैसे दिखता है, इसके बजाय इसका उपयोग कैसे किया जाता है, यही कारण है कि बाहरी रूप से थ्रेडेड भाग को संयुक्त के आधार पर या तो बुलाया जा सकता है। व्यावहारिक शब्दों में, एक बोल्ट संयुक्त को अखरोट की तरफ से कस दिया जाता है और एक स्क्रू संयुक्त को सिर की तरफ से कस दिया जाता है। दोनों ही समान clamping बल बनाते हैं।.
फास्टनर के मुख्य प्रकार क्या हैं?
A: मुख्य समूह हैं थ्रेडेड फास्टनर, जिसमें बोल्ट, स्क्रू, स्टड, जेडजेड 1 जेडजेड और नट्स शामिल हैं; गैर थ्रेडेड फास्टनरों, जिसमें rivets, पिन, एंकर और बनाए रखने के छल्ले शामिल हैं; और सहायक भागों जैसे वाशर जो संयुक्त समर्थन करते हैं। थ्रेडेड फास्टनरों के भीतर वर्गीकरण सिर शैली, ड्राइव टाइप, थ्रेड फॉर्म, सामग्री और अनुप्रयोग द्वारा चलता है। अधिकांश औद्योगिक असेंबली एक बोल्ट या स्क्रू का उपयोग एक नट या टैप होल के साथ करते हैं, साथ ही भार को फैलाने के लिए वॉशर भी।.
सबसे आम फास्टनर सामग्री क्या है?
A: कार्बन स्टील सबसे आम फास्टनर सामग्री है क्योंकि यह प्रति यूनिट लागत और आकार और सिर शैलियों में व्यापक उपलब्धता प्रदान करता है। इसकी कमजोरी जंग है, इसलिए यह लगभग हमेशा एक कोटिंग जैसे कोटिंग के साथ आपूर्ति की जाती है। जस्ता चढ़ाना for outdoor or humid service. Stainless steel is the next most common where corrosion resistance matters, followed by alloy steel for high strength, aluminium and titanium for weight saving, and plastics for electrical or chemical isolation.
How do I choose the right fastener size?
A: Work from the joint backwards. Measure the total stack thickness, add the nut height plus two or three threads of protrusion, and that is your minimum length. Choose the diameter from the load, using the property class to set how much clamp load the section can carry, then check the thread engagement length: around one times the diameter in steel, roughly 1.5 times in aluminium, and more in plastics. Finally confirm the pitch, because a fine pitch nut will start on a coarse thread and then seize.
What does a fastener grade number mean?
A: On metric carbon steel fasteners the grade is a property class such as 8.8 or 10.9, where the first number times 100 gives the minimum tensile strength in MPa and the second number times 10 gives the yield to tensile ratio. So an 8.8 bolt has a minimum tensile strength of 800 MPa and yields at 80 percent of that. Inch series fasteners use SAE grades such as 2, 5, and 8, and stainless uses codes such as A2-70 or A4-70, where 70 means 700 MPa tensile.
What is the difference between metric and imperial fasteners?
A: Metric fasteners are designated by a nominal diameter in millimetres and a thread pitch in millimetres, such as M10 x 1.5, while imperial fasteners use a fractional diameter and threads per inch, such as 1/2-13 UNC. The two are not interchangeable even at similar diameters, because the pitch and, in some cases, the thread angle differ. Metric parts follow ISO dimensional standards and inch parts follow ASME or SAE, so the required tools and washers differ as well.
Are fasteners and hardware the same thing?
A: Not quite. Fastener refers to a device whose primary function is to join or secure components, such as a bolt, screw, nut, washer, rivet, or anchor. Hardware is a broader trade term that can include fasteners along with brackets, hinges, handles, and other items that support an assembly without joining it. In purchasing practice the two words often overlap, and some suppliers list fasteners as a subcategory of hardware.
How do you stop a fastener from loosening?
A: Loosening from vibration happens when transverse movement lets the nut rotate back slightly on each cycle, so the fix is to keep either the preload or the relative motion. Options include a prevailing torque nut or screw, a wedge lock or serrated washer, a thread locking compound, a castellated nut with a split pin, or a safety wire in aerospace practice. Tightening to the correct preload in the first place matters more than any locking device, because a joint with enough clamp load rarely loosens on its own.
What is the difference between a permanent and a removable fastener?
A: A removable fastener, such as a bolt with a nut or a screw into a tapped hole, can be disassembled and refitted without destroying the part or the joint. A permanent fastener, such as a solid or blind rivet, a clinch nut, or a welded stud, is designed to stay in place and must be drilled out or cut away for removal. The choice depends on whether the assembly will need servicing, adjustment, or disassembly for shipping at any point in its life.
What is clamp load and why does it matter?
A: Clamp load is the compressive force that a tightened fastener applies to the joint, produced by stretching the bolt when it is torqued. It matters because a properly clamped joint transfers shear load through friction between the plates rather than through the bolt shank, which is what keeps the fastener from seeing fatigue loading. If clamp load is lost through loosening, relaxation, or embedding, the joint starts to slip and the bolt begins to carry alternating load, which is how most bolted joints eventually fail.
संदर्भ
Fastener, Wikipedia. Background on the fastener family, the permanent and non permanent split, and the scope of the term used in this guide.
Screw thread, Wikipedia. Reference for thread geometry, pitch, and the mechanics behind preload generation.
ISO. The international body behind ISO 4014, 4032, 898-1, and 3506 cited in the standards and dimensions sections.
ASTM इंटरनेशनल. Source of A307, A325, A490, F3125, A193, and F593 referenced across the standards section.
ASTM B633-23, Electrodeposited Coatings of Zinc on Iron and Steel. The current revision setting जस्ता चढ़ाना thickness classes and hydrogen relief baking requirements.
ASTM B117, Standard Practice for Operating Salt Spray (Fog) Apparatus. The neutral salt spray test method referenced for comparative coating data.
ASME. Publisher of the ASME B18 series dimensional standards and B1.1 thread form for inch series fasteners.
एसएई इंटरनेशनल. Source of SAE J429 and J995 inch series strength grades for carbon and alloy steel fasteners.
AMPP. The corrosion and coatings authority, formed from NACE, referenced for coating selection and corrosion practice.
Galvanic corrosion, Wikipedia. Background on dissimilar metal attack and the galvanic series used in the materials section.
Passivation (chemistry), Wikipedia. Reference for the passive film behind stainless corrosion resistance and the passivation treatment.