Ein Befestiger ist ein Hardware-Gerät, das zwei oder mehr Komponenten mechanisch miteinander verbindet, entweder dauerhaft oder so, dass die Verbindung wieder auseinandergenommen werden kann. Bolzen, Schrauben, Muttern, Unterlegscheiben, Nieten, Anker und Stifte sitzen alle innerhalb dieser Definition. Ingenieure, Käufer und Wartungsteams suchen den Begriff aus dem gleichen praktischen Grund: Gelenke versagen, wenn das Befestigungselement für die Last, die Umgebung oder die Montagemethode falsch war. In diesem Handbuch wird definiert, was ein Verschluss ist, die Hauptbefestigungstypen und -anwendungen abgebildet und ein Auswahlrahmen bereitgestellt, den Sie direkt auf eine Zeichnung anwenden können.

Was ist ein Fastener?
Ein Befestiger ist jede Hardwarevorrichtung, die zwei oder mehr Teile durch mechanische Mittel anstatt durch eine chemische Bindung wie Klebstoff oder eine metallurgische Bindung wie Schweißen verbindet. Die Definition ist breit: Sie umfasst Gewindeteile, die eine Klemmkraft erzeugen, gewindelose Teile wie Nieten, die durch Verformung verriegeln, und Haltevorrichtungen wie Sicherungsringe, die Bewegungen blockieren.
Der erste Unterschied, der zählt, ist, ob das Gelenk auseinanderfallen soll. Verbindungselemente mit Gewinde bolzen und Schrauben sind abnehmbar, was sie zum Standard macht, wenn Geräte für den Versand gewartet oder zerlegt werden müssen. Riets und viele Anker sind dauerhaft. Die falsche Seite dieser Linie zu wählen ist teuer: Ein dauerhaftes Befestigungselement in einem brauchbaren Gelenk verwandelt eine zehnminütige Reparatur in einen Ausschnitt und eine Nacharbeit.
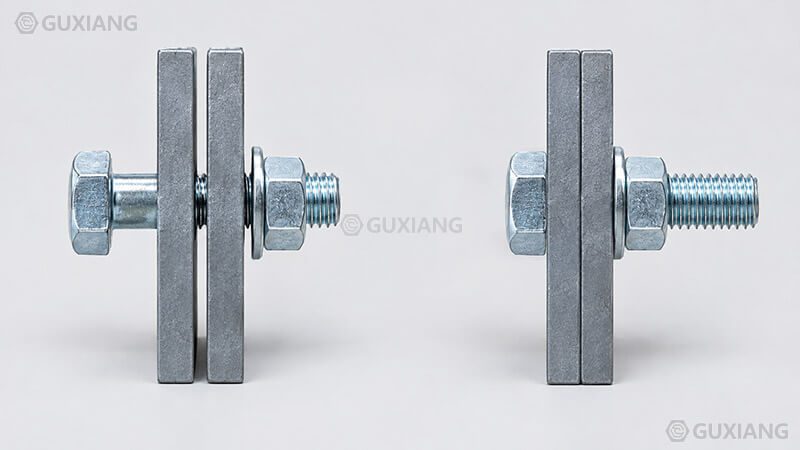
Der zweite Unterschied ist, wie die Last getragen wird. Eine verschraubte Verbindung arbeitet unter Spannung: Das Festziehen dehnt den Bolzen, und diese Dehnung klemmt die Platten, so dass die Reibung zwischen ihnen der Scherung widersteht. Ein Niet- oder Dübelstift arbeitet in der Scherung, und eine Unterlegscheibe arbeitet in der Kompression, der Verteilung der Last und dem Schutz der Oberfläche. Nennen Sie den Lastweg und den Befestigungstyp folgt.
Anatomie ist wichtig, weil sich das Zeichnen von Callouts auf jedes Feature nach Namen bezieht. Der Kopf stellt die Lagerfläche und Drehmomentschnittstelle zur Verfügung, der Schaft ist der gewindelose Körper, und das Gewinde trägt den Hauptdurchmesser, den kleineren Durchmesser und die Steigung, die entscheiden, ob eine Mutter überhaupt laufen wird. Ein Callout, der Kopfstil und Tonhöhe benennt, aber die Fadenlänge auslässt, ist eine häufige Quelle für abgelehnte Bestellungen.
Die Übersicht bei Wikipedia’s Fastener Eintrag verwendet das gleiche framing, und der vollständige katalog, den wir liefern, lebt unter Befestigungselemente. Befestigungselemente sind fast immer die billigsten Teile in einer Baugruppe und die ersten, die beschuldigt werden, wenn sie ausfallen. Deshalb ist die Definition kommerziell wichtig.
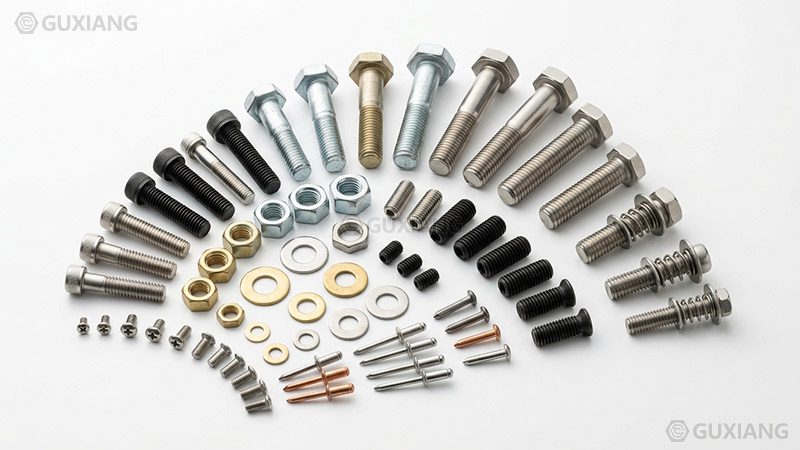
Arten von Verbindungselementen
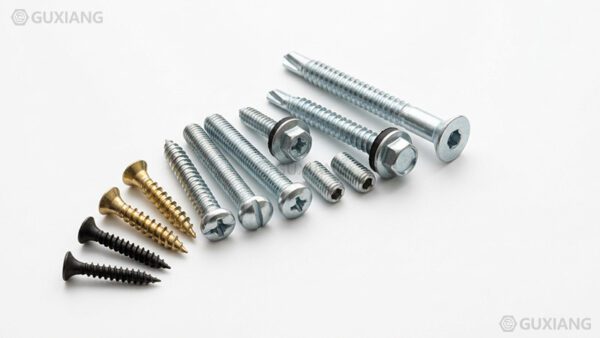
Verbindungstypen können fünf Wege sortiert werden, und eine echte Spezifikation berührt alle fünf. Form und Kopf Stil sagt Ihnen, wie das Teil sitzt, Antrieb sagt Ihnen, wie Drehmoment bekommt, Faden sagt Ihnen, was es passt, Material sagt Ihnen, wie lange es überlebt, und Anwendung sagt Ihnen, welche Konvention es regelt.
| Typ | Definition | Typische Anwendung | Vorbohrung erforderlich | Abnehmbarkeit |
|---|---|---|---|---|
| Bolzen | Aussenverschraubung durch Durchgangslöcher eingesetzt und mit einer Mutter festgezogen | Baustahl, Rohrflansche, Maschinengestelle | Ja (Räumungsloch) | Abnehmbar |
| Schraube | Externe Schraubverbindung, die mit einem vorhandenen Innengewinde zusammenwirkt oder ein eigenes bildet | Maschinenbaugruppen, Gehäuse, Holzarbeiten | Normalerweise (Pilot oder Freigabe) | Abnehmbar |
| Nüsse | Innengewindebauteil, das mit einem Bolzen oder Bolzenbolzen gekoppelt ist | Verschraubung | Nein | Abnehmbar |
| Waschmaschine | Flacher oder geformter Ring, der die Last verteilt, die Oberfläche schützt oder sich lockert | Unter Schraubenköpfen und Muttern | Nein | Abnehmbar |
| Stellschraube | Kopflose Schraube, die durch eine Nabe angetrieben wird, um sie gegen eine Welle zu sperren | Kragen, Kragen, Zahnräder | Gewindeloch | Abnehmbar, halb permanent |
| Niet | Gewindestift beim Einbau zu einem zweiten Kopf verformt | Bleche, Flugzeughüllen, Gehäuse | Ja | Dauerhaft |
| Anker | Vorrichtung, die Beton oder Mauerwerk durch Dehnung, Reibung oder Kleben erfasst | Befestigung an Beton, Ziegel, Block | Ja | Entfernbar in den meisten Designs |
Lesen Sie die letzten beiden Spalten zusammen, weil sie entscheiden, wie sich das Produkt im Service verhält. Eine Maschine, die in Abschnitten Schiffe will eine Schraube; ein versiegeltes Gehäuse will eine Niete.
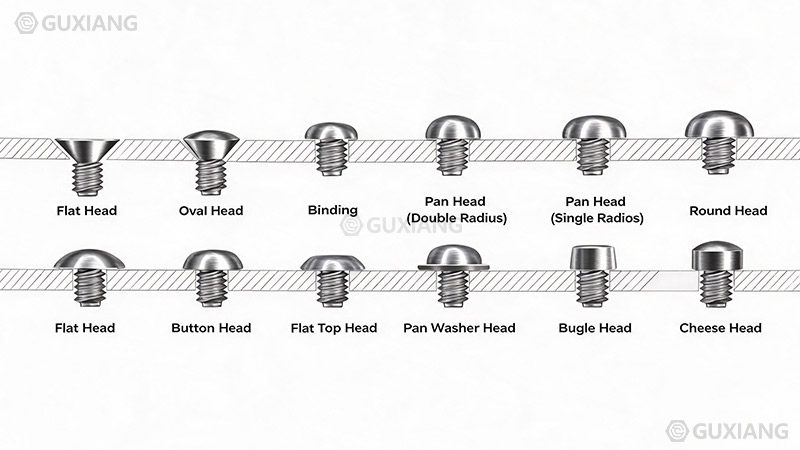
Von Shape und Head Style
Hex-Köpfe passen Struktur und Maschinen funktionieren, weil eine Steckdose sie von der Seite fasst und eine Flanschversion Last ohne separates Unterlegscheibe verteilt. Socketkappe und Knopfköpfe sitzen niedrig oder bündig, weshalb sie Gehäuse dominieren, in denen ein hervorstehendes Hex ein bewegliches Teil verschmutzen würde. Senkkopf sitzt bündig und braucht eine Senke. Unsere Schrauben, Schrauben, Nüsse, und Unterlegscheiben bereiche sind nach dieser logik organisiert, und jede geometrie ist in unserem Schraubenkopfformen Leitfaden.
Mit Drive und Recess
Der Antrieb stellt fest, wie viel Drehmoment ein Teil akzeptiert, bevor das Werkzeug ausgeschaltet wird. Slotted Laufwerke sind die ältesten und am einfachsten zu beschädigen. Phillips-Laufwerke wurden entwickelt, um absichtlich auszuklinken, was das Gelenk bei niedrigem Drehmoment schützt, aber die Vorlast begrenzt, die ein Techniker von Hand erreicht. Hex und Torx übertragen weit mehr Drehmoment mit weniger Radialkraft, weshalb Torx Automobil und Gerätemontage übernommen hat.
Von Gewinde Form
Maschinenfäden mit einem Gewindeloch oder Mutter der gleichen Größe und Steigung, und sie sind die Form hinter unserem Maschinenschrauben. Selbstbohren und Fäden, die Schrauben bilden, schneiden oder rollen ihren eigenen Gegenfaden in Blech oder Kunststoff, um einen Gewindebohrvorgang zu entfernen. Holzschrauben verwenden ein grobes Profil mit einem großen Wurzelradius, um Fasern zu greifen, ohne zu spalten. Die Wahl der Fadenform ist wirklich die Wahl, was das Substrat nehmen kann.
Von Werkstoff
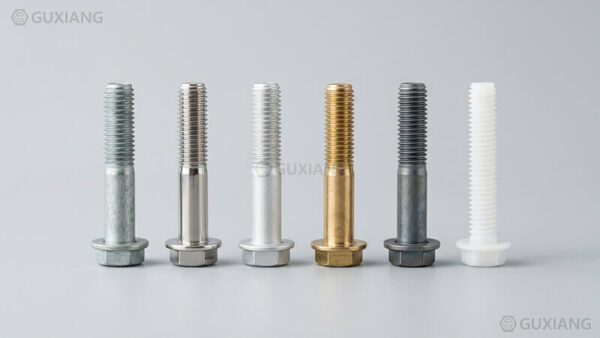
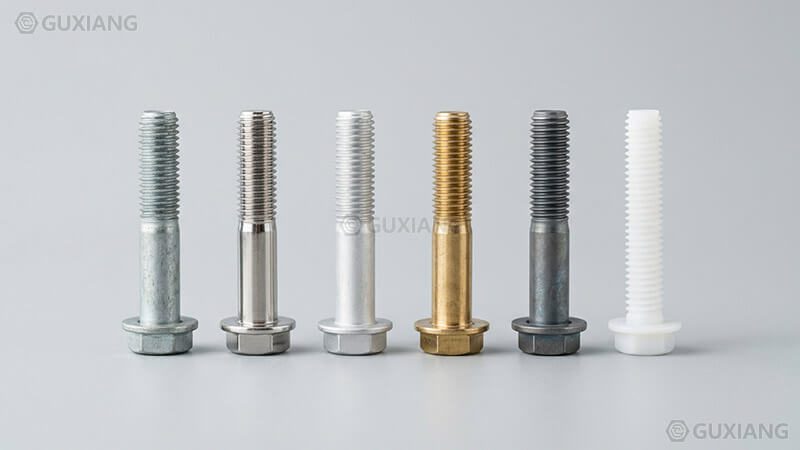
Werkstoff regelt Korrosion, Gewicht, Temperatur und Preis. Kohlenstoffstahl ist der Standard für Festigkeit pro Dollar, Edelstahl kauft Korrosionsbeständigkeit, Aluminium und Titan kaufen Gewicht und Kunststoffe kaufen Isolation.
Von Anwendung
Industrie Nutzung fügt eine letzte Schicht der Konvention. Bauliche Stahlbauvorgaben für schwere Sechskantbolzen mit passender Mutter und gehärteter Unterlegscheibe. Die Automobil-Montage ist standardmäßig für Flanschschrauben mit vorherrschenden Drehmomenteigenschaften vorgesehen. Elektronik standardisiert auf kleine Maschinenschrauben in gepresste oder selbstpressende Muttern.
Wie funktioniert Befestigungselemente Arbeit?
Eine richtig angezogene Schraubverbindung hält Teile nicht zusammen, indem der Schraube als Stift wirkt. Es hält sie durch Klemmen. Durch Anziehen wird das Schraube elastisch gedehnt, wobei diese Dehnung vorgespannt ist und die resultierende Kompression an den Fügeflächen Klemmkraft ist. Die Platten werden dann durch Reibung zwischen ihren Flächen gehalten, und die Schraube sieht nur dann eine Scherung, wenn diese Reibung überwunden wird. Dies erklärt, warum eine lose Schraube bricht: Sobald Klemmkraft weg ist, rutscht die Verbindung und die Schraube nimmt die Biegebelastung auf, für die sie nie bemessen wurde. Die Gewinde-Geometrie hinter dieser Strecke wird unter Wikipedia Schraube Gewinde Eintrag.
Die Industrie-Faustregel teilt den Eingang etwa 50 Prozent auf Reibung unter dem Kopf, 40 Prozent auf Reibung in den Fäden und nur etwa 10 Prozent auf nützliche Vorspannung. Eine Veränderung der Schmierung, Plattierung oder Oberfläche Oberflächenbehandlung kann sich daher bei unverändertem Drehmoment um zehn Prozent vorbelasten, weshalb eine ohne Reibungszustand zitierte Drehmoment-Figur keine Spezifikation ist. Unsere metrisch SchraubeZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZ gaben startwerte für übliche noten und oberflächen.
Die Gewindeeingriffslänge entscheidet leise, ob ein Gelenk hält. Eine Arbeitsregel für eine Stahlschraube in Stahl ist ein Eingriff von etwa dem Einfachen des Durchmesser, der für Aluminium auf das 1,5-fache und für Kunststoffe auf das Zweifache oder mehr ansteigt. Darunter erreicht der Gewindestreifen vor dem Bolzen Prüflast. Auf der Bank sieht das wie ein Befestigungselement Qualitätsproblem aus; es ist wirklich ein Tiefenproblem mit angezapften Löchern.
Ausfall im Service ist selten eine einzige Überlastung. Selbstlockerung kommt von Querschwingungen, die die Mutter einen Bruchteil pro Zyklus zurückdrehen lassen, weshalb vorherrschende Drehmomentmuttern, Keilverriegelung Unterlegscheiben und Gewinde Verriegelungsmassen in vibrationsanfälligen Baugruppen erscheinen. Die Entspannung kommt von der Einbettung, wo sich Oberflächensteifigkeiten abflachen und das Gelenk die Vorlast verliert. Müdigkeit folgt, sobald Klemmkraft verloren geht. Klemmkraft schützen: Drehmoment auf einen angegebenen Wert mit einem angegebenen Reibungszustand, dann nach dem ersten thermischen Zyklus erneut überprüfen.
Eine praktische Falle ist die Behandlung von Drehmoment als Ziel und nicht als Mittel. Ein Drehmoment-Schlüssel setzt einen Zieleingang, aber der Ausgang, der zählt, ist die Dehnung im Bolzen und der Klemme, die er erzeugt, und dieser Ausgang schwingt mit Schmierung, Plattierung und Oberfläche Oberflächenbehandlung. Der gleiche Drehmoment auf einem trockenen blank-Bolzen und einem gewachsten plattierten Bolzen kann bei sehr unterschiedlicher Vorspannung landen, weshalb kritische Gelenke Drehmoment mit einem Reibungszustand zitieren oder ein spannungsgesteuertes Verfahren angeben. Wenn das Gelenk sicherheitsrelevant ist, überprüfen Sie die Vorspannung direkt mit einem Skidmore oder einer Ultraschallmessung, anstatt dem Schlüssel allein zu vertrauen. Dokumentieren Sie den Reibungszustand auf der Zeichnung, so dass der Monteur und der Inspektor die gleiche Nummer lesen.
Werkstoffe für Befestigungselemente
Werkstoffauswahl setzt Korrosionsverhalten, Gewicht, Temperaturgrenze und Stückkosten in einer Entscheidung. Die Tabelle vergleicht die sieben Familien, die die meisten Käufer treffen; behandeln Sie die Zahlen als Richtwerte. Jede Familie hat einen engagierten Guide in unserem Befestigungselement Werkstoffe Vergleich.
| Werkstoff Familie | Typische Qualitäten | Zugfestigkeit (Richtwert) | Korrosionsbeständigkeit | Kostenindex (Kohlenstoff = 1,0) |
|---|---|---|---|---|
| Kohlenstoffstahl | 4.6, 5.8, 8.8 | 400–800 MPa | Arm, braucht ein Beschichtung | 1.0 |
| Legierter Stahl | 10.9, 12.9, ASTM A193 B7 | 1000–1200 MPa | Arm, braucht ein Beschichtung | 1.3 |
| Edelstahl | A2-70 (304), A4-70 (316), A4-80 | 500–800 MPa | Gut bis hervorragend | 3.0–4.0 |
| Messing | C36000, CZ121 | 300-500 MPa | Gut, nicht in Chloriden | 3.0 |
| Aluminium | 6061-T6, 7075-T6 | 310–570 MPa | Gut, aus dem Oxidfilm | 2.5 |
| Titan | Festigkeitsklasse 2, Festigkeitsklasse 5 (Ti-6Al-4V) | 340–1100 MPa | Hervorragend, einschließlich Meerwasser | 10 und darüber |
| Kunststoff (Nylon, PEEK) | PA66, PEEK, PVDF | 50-90 MPa | Hervorragend | Hoch pro Kilogramm, niedrig pro Teil |
Die Werte sind indikativ und ungefähr. Bestätigen Sie gegen die regierende Werkstoff und Klasse Norm vor Spezifikation.
Kohlenstoffstahl ist, wo die meisten Projekte beginnen, weil es die beste Stärke für das Geld liefert. Die Schwäche ist Korrosion: blankes Kohlenstoffstahl rostet, sobald es Feuchtigkeit sieht, so dass die meisten Outdoor-Anwendungen von einem Beschichtung abhängen. Sehen Sie unsere Befestigungselemente aus Kohlenstoffstahl Leitfaden.
Legierungsstahl drückt die Festigkeit höher und erreicht die Eigenschaftsklassen 10,9 und 12,9 mit Zug von 1000 bis 1200 MPa. Es verdient seinen Platz, wo gemeinsame Größe fixiert ist, aber es korrodiert wie Kohlenstoffstahl und braucht Wasserstoff-Relief nach dem Plattieren. Sehen Sie unsere Legierungsstahl BefestigungselementeZ Leitfaden.
Edelstahl widersteht Korrosion durch einen chromreichen passiven Film, der sich bei Beschädigung reformiert, so dass er in vielen nassen Umgebungen kein Beschichtung benötigt. Die beiden Familien, die Käufer am meisten treffen, sind 304 (A2) und 316 (A4), die Molybdän für die Chloridresistenz hinzufügen. Die Noten sind in unseren Edelstahl Befestigungselement Klassen Leitfaden.
Messing dient dekorativen und elektrischen Rollen. Es bearbeitet schön und leitet gut genug für Terminals, aber es ist weich neben Stahl und leidet im Chlorid-Service. Geben Sie es für Aussehen, nicht Struktur.
Aluminium Befestigungselemente tragen etwa ein Drittel der Dichte von Stahl, so dass sie im Transport, Luft- und Raumfahrt und Elektronik Gehäuse erscheinen, wo Masse die Einschränkung ist. Der Oxidfilm verleiht Korrosionsbeständigkeit und die Anodisierung verdickt ihn, die Festigkeit ist jedoch bescheiden. Detail ist in unserem aluminium Befestigungselemente Leitfaden.
Titan bietet eine hervorragende Gewichtsfestigkeit und Korrosionsbeständigkeit des Meerwassers und verdient Luft- und Raumfahrt und Marine, wo Stahl rosten und Aluminium zu schwach wäre. Kosten sind in der Regel eine Größenordnung über Stahl, so dass es eine Fachwahl bleibt.
Engineered Kunststoffe wie Nylon und PEEK produzieren Teile, die nicht leitfähig und nicht magnetisch sind, passend zu elektrischen und korrosiven Service bei einem Bruchteil der Metallfestigkeit. Unsere Nylon und PEEK Befestigungselemente guide erklärt, wo sie passen.
Eine Regel überschreibt den Rest auf gemischten Metallbaugruppen: Nicht koppeln Metalle weit auseinander auf der galvanischen Reihe ohne Isolation. Eine kleine Aluminiumhalterung auf einer großen Edelstahlplatte ist der klassische Fehler, weil das Aluminium zur Anode wird. Fixes beinhalten eine isolierende Unterlegscheibe, eine Beschichtung Barriere oder engere Partner. Der Mechanismus ist festgelegt unter Der galvanische Korrosionseintrag von Wikipedia.
Befestigungselement Standards
Es gibt Standards, so dass ein Callout auf einer Zeichnung dasselbe für eine Mühle in einem Land und ein Montagewerk in einem anderen bedeutet. In der Praxis zitiert ein Spezifikation zwei Dokumente: ein dimensionales Norm, das die Geometrie fixiert, und ein Material oder eine Eigenschaft Norm, das die Stärke fixiert. Ein Struktur-Hexbolzenausruf zitiert ASME B18.2.1 für Abmessungen und ASTM A325 oder F3125 für Material.
| Körper oder System | Region | Typische Befestigungselement Standards | Was sie beherrscht |
|---|---|---|---|
| ISO | International | ISO 4014, ISO 4032, ISO 898-1, ISO 3506 | metrisch Dimensionen und Eigenschaftsklassen |
| DIN | Deutschland, weit verbreitet in ganz Europa | DIN 931, DIN 934, DIN 912 | metrisch Dimensionen, weitgehend ersetzt durch ISO |
| ANSI / ASME | Vereinigte Staaten | ASME B18.2.1, B18.2.2, B1.1 | Inch Serienabmessungen und Gewinde Form |
| ASTM | USA, weltweit zitiert | A307, A325, A490, F3125, A193, F593 | Werkstoff und Leistungsanforderungen |
| SAE | Vereinigte Staaten, Automobil geführt | SAE J429, J995 | Inch-Serie Festigkeitsgrade |
Die Systeme überschneiden sich mehr, als Neulinge erwarten, und hier passieren Substitutionsfehler. DIN 931 und ISO 4014 beschreiben nominell den gleichen Hex-Bolzen, unterscheiden sich jedoch bei Breite über Flats für einige Größen. metrisch und Zoll-Serie sind überhaupt nicht austauschbar, da sich Gewinde Winkel und Tonhöhe auch bei ähnlichen Durchmessern unterscheiden. Nennen Sie ein System pro Zeichnung.
Standards werden von den Stellen, die sie veröffentlichen, aufrechterhalten, und die nachhaltigsten Links weisen auf die Organisationen hin. Beginnen Sie mit ISO für internationale metrisch-Arbeiten, ASTM International für nordamerikanische Werkstoff und Beschichtung Spezifikationen, ASME für zollserienabmessungen und SAE International für Automobil-Klassen. Wie sich die Systeme DIN, ISO, ANSI und ASME auf ein globales Projekt beziehen, lesen Sie unsere Befestigungselement Standards erklärt Leitfaden.
Befestigungselement Dimensionen und Größen
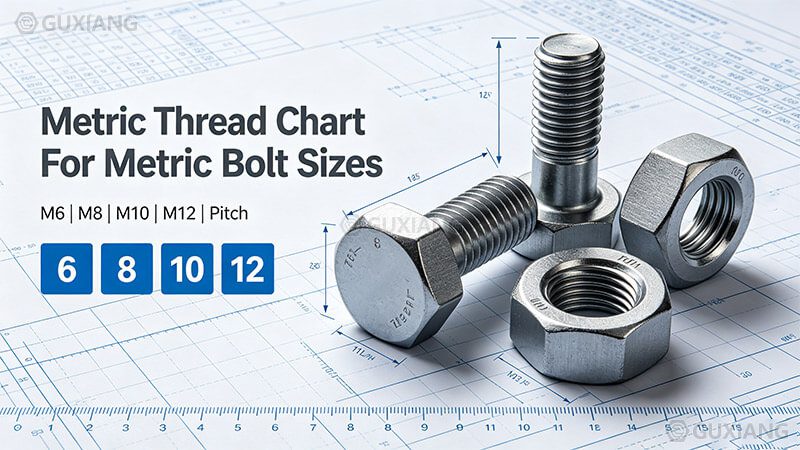
Ein Größenaufruf besteht aus vier Zahlen in der richtigen Reihenfolge: nominal Durchmesser, Gewindesteigung, Länge und der Standard, der die Kopf- und Fadengeometrie fixiert. “M10 x 1,5 x 50 ISO 4014” ist eindeutig. “M10 x 50” ist nicht, weil M10 auch in 1,25 und 1,0 feinen Tonhöhen kommt, und eine feine Tonmutter wird auf einem groben Bolzen beginnen und ein paar Umdrehungen nach unten ergreifen. Länge Konventionen unterscheiden sich auch: hex Schraubenlänge schließt den Kopf aus, Senkschraube Länge schließt es ein.
| metrisch Bezeichnung | Nenn-Durchmesser (mm) | Grobsteigung Norm (mm) | Hex über Flats (mm) |
|---|---|---|---|
| M3 | 3.0 | 0.5 | 5.5 |
| M4 | 4.0 | 0.7 | 7 |
| M5 | 5.0 | 0.8 | 8 |
| M6 | 6.0 | 1.0 | 10 |
| M8 | 8.0 | 1.25 | 13 |
| M10 | 10.0 | 1.5 | 16 |
| M12 | 12.0 | 1.75 | 18 |
| M16 | 16.0 | 2.0 | 24 |
| M20 | 20.0 | 2.5 | 30 |
| M24 | 24.0 | 3.0 | 36 |
Gemeinsame ISO metrisch Grobserie. Feine Tonhöhe und Zoll Serienabmessungen unterscheiden sich; bestätigen Sie gegen die dimensionale Norm.
Inch-Serie Befestigungselemente verwenden ein anderes Vokabular: Bruchdurchmesser, Gewindegänge pro Zoll und Messwertnummern für kleine Schrauben. Ein 1/2-13 UNC-Bolzen und ein M12-Bolzen sind in Durchmesser nah, aber nicht austauschbar, weil 13 Gewindegänge pro Zoll kein 1,75-mm-Pitch ist. Konvertieren Sie bewusst und überprüfen Sie die Fadenform, nicht nur die Durchmesser.
Drei Kontrollen speichern die meisten abgelehnten Chargen. Bestätigen Sie über Flats gegen Ihre Steckdose, da sich ISO und DIN in einigen Größen unterscheiden. Bestätigen Sie die Steigung gegen das Gegenstück, anstatt grob anzunehmen. Bestätigen Sie die Gewindelänge, da vollgewindig und teilweise mit Gewinde versehene Schrauben keine Ersatzstoffe in einem Gelenk sind, das auf den Schaft zur Scherung angewiesen ist. Vollständige Angebote sitzen in unserem metrisches Gewinde-Karte und Zollgewinde-Karte.
Eine Toleranz-Klasse ist Teil des Größenaufrufs, auch wenn sie nicht angegeben ist. Metrische Gewinde standardmäßig 6g auf der Schraube und 6H auf der Mutter, ein absichtlicher Abstand, der die Befestigungselement montieren und noch Last tragen lässt. Eine grobe Steigung gibt mehr Gewindeeingriff pro Umdrehung und widersteht Quergewinde, so ist es die Standard für die allgemeine Montage; eine feine Steigung nimmt weniger Länge für die gleiche Spannung und hält besser unter Vibration, weshalb dünne Abschnitte und Einstellschrauben es verwenden. Die Länge wird nach einer Konvention gemessen: Die Länge des Hexbolzens stoppt an der Unterseite des Kopfes, während eine Senkschraube-Länge den Kopf einschließt, so dass ein 20-mm-Hexbolzen und ein 20-mm-Senkschraube nicht die gleiche installierte Länge sind. Geben Sie die Konvention an, wenn die Länge kritisch ist.
Wie wählt man ein Befestigungselement
Befestigungselement Auswahl ist eine Sequenz, nicht eine einzelne Entscheidung. Arbeiten Sie die Schritte in der Reihenfolge, weil jeder die Optionen für den nächsten einschränkt.
Definieren Sie das Joint. Was wird verbunden, wie dick ist der Stapel, und gibt es Zugang zu beiden Seiten? Einseitiger Zugang drängt Sie in Richtung Blindnieten, selbstklopfende Schrauben oder Clinch Beschläge.
Quantifizieren Sie die Last. Tension, shear, or a mix, and static, cyclic, or shock? Cyclic loading makes clamp load retention the priority, which favours higher preload and a locking feature over a bigger diameter.
Legen Sie die Umwelt fest. Indoor dry, rain washed, coastal salt, chemical, or high temperature each narrows the material and coating pair.
Wählen Sie die Werkstoff und Festigkeitsklasse. Werkstoff für die Umwelt, Festigkeitsklasse für die Last. Unsere Schraubenfestigkeitsklasse-Karte setzt die festigkeitsklassen nebeneinander.
Choose the coating. Match it to the environment, then check the effect on thread fit and on friction.
Fix the standard and dimensions. Name the system, head style, diameter, pitch, and length, in that order.
Check assembly and cost. Driver access, tool clearance, automation, and total installed cost rather than unit price.
Die folgende Tabelle komprimiert diese Sequenz für die Servicebedingungen, die wir am häufigsten sehen.
| Betriebszustand | Empfohlener Typ | Empfohlen Werkstoff | Empfohlen Beschichtung oder Oberflächenbehandlung |
|---|---|---|---|
| Trockenraum, Licht Last | Machine screw or self tapping screw | Carbon steel 4.6 / 5.8 | Zinkplatte, Fe/Zn 5–8 |
| Indoor machinery with vibration | Hex bolt plus nut plus locking washer | Kohlenstoffstahl 8.8 | Zinkplatte, Fe/Zn 8–12 |
| Außeneinwirkung bei Regen | Hex bolt or structural bolt | Kohlenstoffstahl 8.8 | Heißbad feuerverzinkt oder Fe/Zn 25 |
| Coastal air or de-icing salt | Hex bolt or screw | Edelstahl A4-70 (316) | Passivierung |
| Chemical or food plant wash-down | Screw or bolt | 316 stainless or PEEK | Passivation, or none for polymer |
| Weight critical assembly | Titanium or aluminium bolt | Ti Grade 5, or 6061-T6 | Anodizing for aluminium, none for titanium |
| Elevated temperature service | Stud plus nut | Alloy steel A193 B7 or B8M | None, or phosphate with oil |
| Electrical isolation or non magnetic duty | Nylon oder PEEK Schraube | PA66 oder PEEK | Keine |
| Thin sheet with blind access | Blind rivet or self clinching nut | Aluminium or steel body | Per base metal |
| Frequent service access | Captive screw, or bolt plus washer | 8.8 or A2-70 | Zinkplatte oder Passivierung |
Richtempfehlungen. Bestätigen Sie anhand des vorherrschenden Designcodes und der tatsächlichen Serviceumgebung.
Two habits separate a good specification from an average one. Write the environment on the drawing alongside the part callout. Treat unit price as the last filter: a fastener that costs three times more but removes a warranty claim is usually cheaper.
Three mistakes appear repeatedly in rejected specifications. The first is rating the joint by diameter alone and ignoring engagement length, which lets the thread strip before the bolt reaches proof load. The second is specifying a coating after the threads are cut, so the plating consumes the fit and the nut jams; decide the coating before the thread is rolled. The third is mixing systems on one drawing, such as a metric bolt with an inch nut, which looks close on paper and fails on the bench. A short checklist on the drawing, diameter, pitch, grade, coating, and standard named in that order, prevents most of these before the first part is made.

Fastener Surface Treatments and Coatings
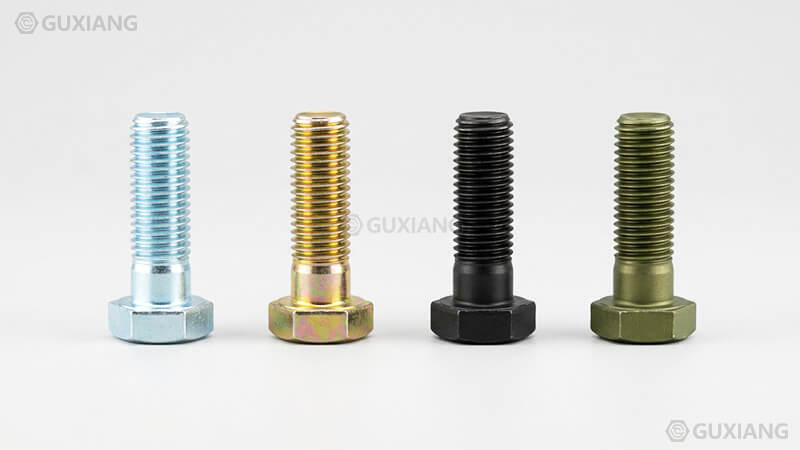
A coating lets an inexpensive carbon steel fastener survive outdoors, and the choice often decides service life more than the base metal does. The options trade thickness, cost, and thread fit, so match the coating to the environment.
| Beschichtung | Prozess | Typical thickness | Indicative ASTM B117 salt spray | Relative cost | Anmerkungen |
|---|---|---|---|---|---|
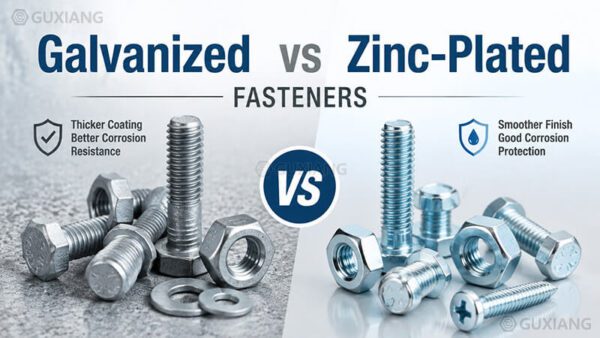
| Zinc electroplating | Electrolytic | 5–25 μm | 96–240 h chromated | 1.0 | Thin and economical, holds thread fit |
| Hot dip galvanizing | Molten zinc bath | 45–85 µm on bolts | 500–1500 h | 1.5 | Thick and durable, swells threads |
| Mechanical galvanizing | Cold peening | 25–150 μm | Gut | 1.5 | No hydrogen embrittlement risk |
| Zinc flake | Dip and spin | 8–25 µm | 480–1000 h | 2.0 | No hydrogen risk, high temperature tolerant |
| Black oxide | Chemical conversion | Under 1 µm | Minimal | 0.8 | Cosmetic only |
| Anodizing | Electrolytic, aluminium | 5–25 μm | Gut | 1.5 | Hardens the surface |
| Passivierung | Chemical, stainless | Negligible | Enhances base resistance | 0.5 | Rebuilds the passive film |
Values are indicative and approximate. Salt spray hours rank options; they are not a field life prediction.
The first shop floor issue is thread fit. A metric thread is cut to a tolerance class, 6g for the bolt and 6H for the nut, and the clearance is small by design. A plating of 8 to 25 µm can consume a large share of that tolerance, so a nut that ran freely before plating binds after it, and go/no-go gauges fail at incoming inspection. The fix must be decided before plating: tap the nut oversize, or cut or roll the thread after coating. The effect grows as diameter shrinks, so an M3 fine thread is far more at risk than an M20 coarse one.
The second issue is hydrogen embrittlement. Acid pickling and electroplating can drive hydrogen into a hardened steel part, and on high strength fasteners it can cause sudden brittle fracture after installation. The remedy is a hydrogen relief bake applied soon after plating, commonly within four hours, at roughly 190–220 °C for a minimum of three hours. Above roughly 1000 MPa tensile or 39 HRC the bake is not optional; above 1200 MPa many specifications forbid electroplating and require a process with no acid step, such as mechanical galvanizing or zinc flake. Both thresholds are laid out in ASTM B633-23.
Read corrosion testing correctly as well. ASTM B117 neutral salt spray, described at ASTM B117, is a comparative laboratory method, not a service life guarantee: a part that survives 1000 hours in the cabinet can still fail quickly in a crevice. Use the hours to rank options, then validate the real joint. For the most specified finish see our Verzinkung guide, and for the two zinc families our feuerverzinkt versus verzinkt comparison. Stainless takes a different route: passivation rebuilds the chromium oxide film, described at Wikipedia Passivierung Eintrag.
Applications of Fasteners
Fastener applications are best grouped by the demands each sector places on the joint, because those demands drive the specification.
Structural steel and construction work in high clamp load on large diameters, usually with plain or galvanized carbon steel bolts in a specified grade. Slip resistant connections depend on clamp load rather than shear, so the tightening method matters as much as the part.
Automotive assembly is a different problem: very high volume, automated driving, and a hard requirement that joints do not come back. Flange headed screws with prevailing torque threads, Torx drives that will not cam out, and zinc flake coatings that carry no hydrogen risk all follow from those constraints. Weight saving adds aluminium and titanium.
Industrial machinery is the most varied category. Frames use hex bolts and washers, guards use captive screws so the panel cannot be dropped, and rotating assemblies use set screws and lock nuts. Serviceability drives most of it, because a joint a technician cannot reach is a joint left loose.
Electronics and electrical enclosures push toward small machine screws into pressed or self clinching nuts, with plastic fasteners where isolation is needed. Torque values are low and the failure mode is a stripped thread.
Marine and coastal installations are where material choice dominates. Chloride exposure defeats plain zinc quickly, so A4-70 (316) stainless or a heavy coating on carbon steel is the starting point, and dissimilar metal contact must be designed out.
Wood and furniture work uses its own family, from coarse wood screws to confirmat screws, plus deck screws with corrosion resistant coatings outdoors. The choice interacts with the substrate: our drywall screw versus deck screw comparison shows how a small geometry change moves a screw from interior board to treated timber. Aerospace adds traceability, titanium, and documented inspection. Energy and process plant adds pressure and temperature, which brings stud bolts to ASTM A193 grades.
How Fasteners Are Manufactured
Most headed fasteners start as wire rod and are formed by cold heading: the wire is cut to length and upset in a multi station machine that forces metal into a die, forming the head without cutting. Cold heading is fast, produces almost no scrap, and work hardens the material. Critically, it leaves the grain flow following the shape of the part rather than cut across it, which is why a cold headed bolt is stronger in the head to shank fillet than the same part machined from bar. Machining is reserved for large diameters, low volumes, and special geometries, because it wastes material and interrupts grain flow where fatigue cracks start.
Threads are then formed by rolling rather than cutting on almost all production fasteners. Two dies press the thread form into the blank, displacing metal instead of removing it. Rolled threads are stronger for two reasons: the surface is burnished and work hardened, and the grain flow follows the profile.
Heat treatment comes next for anything above the lowest property classes. Carbon and alloy steel fasteners are quenched and tempered to reach the specified strength and toughness, and the tempering temperature sets the balance between hardness and ductility. This step makes a 10.9 bolt a 10.9 bolt, and it also puts hydrogen embrittlement on the risk list, because a hard part is a susceptible part.
Surface treatment follows, then inspection. Thread inspection uses go/no-go gauges: the go gauge must run the full thread under finger torque, and the no-go gauge must not enter beyond the permitted amount. On a coated part the go gauge is the check that matters, because it catches a plating that has eaten the tolerance. Dimensional checks cover across flats, head height, and length; mechanical sampling covers tensile and hardness. Where we add value is treating these as one connected process, the subject of our engineering-getriebene Befestigungselement-Lösungen seite.
Volume production holds the tolerances that matter through the tooling rather than through inspection. The cold heading die and the thread rolling dies set the geometry part to part, so a run of a million bolts stays inside the window set by the gauges, and the inspector samples rather than measures every piece. Secondary operations such as drilling a hole, milling a slot, or threading a reduced shank are added after forming when a customer needs a special feature, and each one is a point where grain flow is interrupted, so it is located away from the fillet where fatigue starts. The same part made by machining from bar would need full inspection and still carry the weaker grain structure.
Custom Fastener Options
Catalog parts cover most requirements, and the economics of cold heading mean a standard part is almost always cheaper. There are four situations where a custom fastener is worth it, and in each the tooling cost is recovered elsewhere: a geometry the catalog does not offer, such as a non standard length, shoulder diameter, or combined head and thread form; a material or grade combination the environment demands; a coating or lubrication specification that must hit a salt spray or friction target; and consolidation, where one part replaces two or three.
Custom work changes the commercial shape of the order. Tooling is a fixed cost, so unit price falls steeply with volume and there is a minimum quantity below which machining is the better route. Lead time includes tooling manufacture and first article approval, which belongs in the project schedule. First article inspection should be agreed before production, with the acceptance gauges named in writing.
The deliverable that matters most is a drawing the manufacturer can read without guessing: every dimension affecting fit, the standard, material and grade, coating and thickness, and inspection method. Our Sonderbefestigungselement DienstleistungenZ team arbeitet von dieser definitionsebene aus.
Benötigen Sie eine bestimmte Schraubengröße, Werkstoff, Norm oder kundenspezifische Geometrie?
Senden Sie die Zeichnung und die Serviceumgebung an unsere ingenieurteam und wir werden die Spezifikation, die Werkzeuge-Route und eine realistische Lieferzeit bestätigen.
Häufig gestellte Fragen
What is the difference between a bolt and a screw?
A: A bolt is designed to be inserted through clearance holes and tightened with a nut, while a screw mates directly with a thread in one of the parts being joined or forms its own thread as it is driven. The distinction is about how it is used rather than how it looks, which is why the same externally threaded part can be called either depending on the joint. In practical terms, a bolted joint is tightened from the nut side and a screwed joint is tightened from the head side. Both create the same clamping force.
What are the main types of fasteners?
A: The main groups are Verbindungselemente mit Gewinde, which include bolts, screws, studs, set screws, and nuts; non threaded fasteners, which include rivets, pins, anchors, and retaining rings; and auxiliary parts such as washers that support the joint. Within threaded fasteners the classification runs by head style, drive type, thread form, material, and application. Most industrial assemblies use a bolt or screw with a nut or tapped hole, plus a washer to spread the load.
What is the most common fastener material?
A: Carbon steel is the most common fastener material because it offers the best strength per unit cost and the widest availability in sizes and head styles. Its weakness is corrosion, so it is almost always supplied with a coating such as Verzinkung for outdoor or humid service. Stainless steel is the next most common where corrosion resistance matters, followed by alloy steel for high strength, aluminium and titanium for weight saving, and plastics for electrical or chemical isolation.
How do I choose the right fastener size?
A: Work from the joint backwards. Measure the total stack thickness, add the nut height plus two or three threads of protrusion, and that is your minimum length. Choose the diameter from the load, using the property class to set how much clamp load the section can carry, then check the thread engagement length: around one times the diameter in steel, roughly 1.5 times in aluminium, and more in plastics. Finally confirm the pitch, because a fine pitch nut will start on a coarse thread and then seize.
What does a fastener grade number mean?
A: On metric carbon steel fasteners the grade is a property class such as 8.8 or 10.9, where the first number times 100 gives the minimum tensile strength in MPa and the second number times 10 gives the yield to tensile ratio. So an 8.8 bolt has a minimum tensile strength of 800 MPa and yields at 80 percent of that. Inch series fasteners use SAE grades such as 2, 5, and 8, and stainless uses codes such as A2-70 or A4-70, where 70 means 700 MPa tensile.
What is the difference between metric and imperial fasteners?
A: Metric fasteners are designated by a nominal diameter in millimetres and a thread pitch in millimetres, such as M10 x 1.5, while imperial fasteners use a fractional diameter and threads per inch, such as 1/2-13 UNC. The two are not interchangeable even at similar diameters, because the pitch and, in some cases, the thread angle differ. Metric parts follow ISO dimensional standards and inch parts follow ASME or SAE, so the required tools and washers differ as well.
Are fasteners and hardware the same thing?
A: Not quite. Fastener refers to a device whose primary function is to join or secure components, such as a bolt, screw, nut, washer, rivet, or anchor. Hardware is a broader trade term that can include fasteners along with brackets, hinges, handles, and other items that support an assembly without joining it. In purchasing practice the two words often overlap, and some suppliers list fasteners as a subcategory of hardware.
How do you stop a fastener from loosening?
A: Loosening from vibration happens when transverse movement lets the nut rotate back slightly on each cycle, so the fix is to keep either the preload or the relative motion. Options include a prevailing torque nut or screw, a wedge lock or serrated washer, a thread locking compound, a castellated nut with a split pin, or a safety wire in aerospace practice. Tightening to the correct preload in the first place matters more than any locking device, because a joint with enough clamp load rarely loosens on its own.
What is the difference between a permanent and a removable fastener?
A: A removable fastener, such as a bolt with a nut or a screw into a tapped hole, can be disassembled and refitted without destroying the part or the joint. A permanent fastener, such as a solid or blind rivet, a clinch nut, or a welded stud, is designed to stay in place and must be drilled out or cut away for removal. The choice depends on whether the assembly will need servicing, adjustment, or disassembly for shipping at any point in its life.
What is clamp load and why does it matter?
A: Clamp load is the compressive force that a tightened fastener applies to the joint, produced by stretching the bolt when it is torqued. It matters because a properly clamped joint transfers shear load through friction between the plates rather than through the bolt shank, which is what keeps the fastener from seeing fatigue loading. If clamp load is lost through loosening, relaxation, or embedding, the joint starts to slip and the bolt begins to carry alternating load, which is how most bolted joints eventually fail.
Literaturverzeichnis
Befestigungselement, Wikipedia. Background on the fastener family, the permanent and non permanent split, and the scope of the term used in this guide.
Schraube Gewinde, Wikipedia. Referenz für Gewinde Geometrie, Pitch und die Mechanik hinter der Vorlasterzeugung.
ISO. The international body behind ISO 4014, 4032, 898-1, and 3506 cited in the standards and dimensions sections.
ASTM International. Source of A307, A325, A490, F3125, A193, and F593 referenced across the standards section.
ASTM B633-23, galvanisch abgeschiedene Beschichtungen aus Zink auf Eisen und Stahl. The current revision setting Verzinkung thickness classes and hydrogen relief baking requirements.
ASTM B117, Standard Practice for Operating Salt Spray (Fog) Apparatus. The neutral salt spray test method referenced for comparative coating data.
ASME. Publisher of the ASME B18 series dimensional standards and B1.1 thread form for inch series fasteners.
SAE International. Source of SAE J429 and J995 inch series strength grades for carbon and alloy steel fasteners.
AMPP. The corrosion and coatings authority, formed from NACE, referenced for coating selection and corrosion practice.
Galvanische Korrosion, Wikipedia. Hintergrund zu unterschiedlichen Metallangriffen und der galvanischen Serie, die im Abschnitt Werkstoffe verwendet wird.
Passivierung (Chemie), Wikipedia. Referenz für den Passivfilm hinter der Korrosionsbeständigkeit von Edelstahl und die Passivierungsbehandlung.