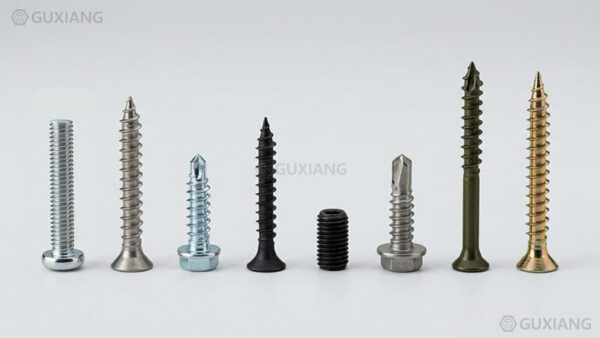
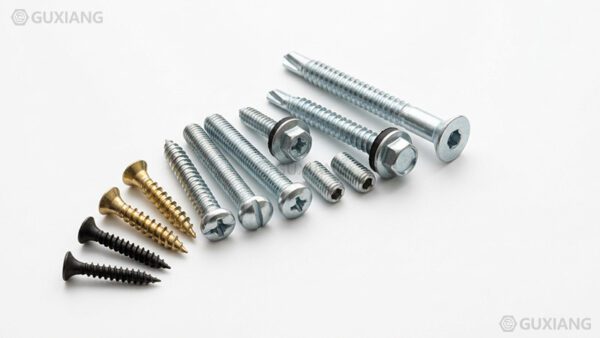
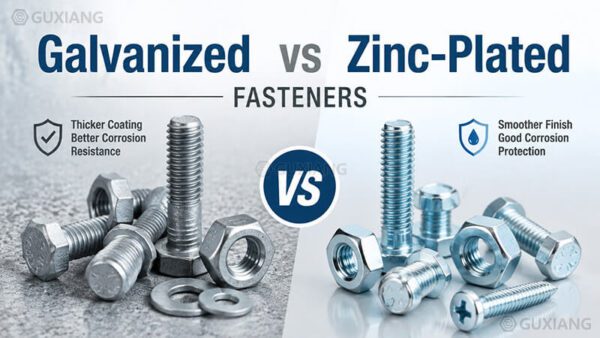
फास्टनर सामग्री बेस मेटल्स और पॉलिमर हैं जो बोल्ट, स्क्रू, नट्स और अन्य थ्रेडेड हार्डवेयर बनाने के लिए उपयोग किए जाते हैं, कार्बन स्टील और स्टेनलेस से एल्यूमीनियम, टाइटेनियम और इंजीनियर प्लास्टिक तक। तीन कारक हर चयन को ड्राइव करते हैं: यांत्रिक शक्ति संयुक्त होना चाहिए, संक्षारण प्रतिरोध पर्यावरण की मांग, और लागत परियोजना को सहन कर सकती है। यह गाइड सामान्य फास्टनर सामग्री, उनकी ताकत ग्रेड और कोटिंग परिवारों की तुलना करता है जो उनकी रक्षा करते हैं, फिर वास्तविक सेवा वातावरण के लिए प्रत्येक विकल्प को मैप करते हैं।.
प्रत्येक फास्टनर युक्ति के पीछे तीन निर्णय
प्रत्येक फास्टनर विनिर्देश तीन स्वतंत्र निर्णयों में टूट जाता है। किसी भी गलत हो जाओ और संयुक्त भी बहुत ज्यादा खर्च करता है या सेवा में जल्दी विफल रहता है। पहला निर्णय सामग्री है जिसका अर्थ है आधार धातु या बहुलक। सामग्री जंग व्यवहार, घनत्व और यूनिट मूल्य के बहुत सारे सेट करती है। कार्बन स्टील सस्ती और मजबूत लेकिन सुरक्षा के बिना जंग है। स्टेनलेस एक निष्क्रिय फिल्म बनाकर जंग का विरोध करता है। एल्यूमिनियम वजन बचाता है। टाइटेनियम और इंजीनियर प्लास्टिक चरम या विशेषज्ञ कर्तव्य को कवर करते हैं।.
दूसरा निर्णय शक्ति ग्रेड है। एक दी गई सामग्री के भीतर, गर्मी उपचार और रचना ने सेट किया कि कितने हिस्से को वहन करते हैं। एक ग्रेड एक संपत्ति वर्ग है जैसे ISO 8.8 कार्बन स्टील या A2-70 स्टेनलेस के लिए। ग्रेड खरीदार को न्यूनतम तन्यता और यील्ड स्ट्रेंथ बताता है, मिश्र धातु परिवार नहीं। विभिन्न सामग्री में दो बोल्ट उसी ग्रेड को साझा कर सकते हैं, फिर भी क्षेत्र में बहुत अलग व्यवहार करते हैं, क्योंकि सामग्री अभी भी जंग और तापमान सीमा को नियंत्रित करती है।.
तीसरा निर्णय कोटिंग या सरफेस ट्रीटमेंट है। कोटिंग पर्यावरण से आधार सामग्री की रक्षा करती है और यह बदल सकती है कि धागा कैसे फिट बैठता है। जस्ता चढ़ाना, गर्म डुबकी galvanizing, anodizing, और अन्य खत्म प्रत्येक व्यापार मोटाई, लागत, और नमक स्प्रे जीवन। सामग्री और ग्रेड के बाद कोटिंग का चयन निर्धारित किया जाता है, क्योंकि कोटिंग पहले से ही ताकत नहीं जोड़ सकती है।.
तीनों को एक अनुक्रम के रूप में इलाज करें। पर्यावरण के लिए सामग्री चुनें, ग्रेड को लोड के लिए सेट करें, फिर अतिरिक्त जीवन के लिए कोट करें। वे दर्शक जो ऑर्डर को उलटते हैं, अकेले अपनी ताकत के लिए एक सामग्री चुनना और जंग को अनदेखा करना, वे हैं जो इंस्टॉलेशन के कुछ महीनों बाद जंग लगने वाली विफलताओं को देखते हैं। इस गाइड के बाकी नंबर आप एक ड्राइंग पर उपयोग कर सकते हैं के साथ प्रत्येक निर्णय में भर देता है।.
एक उपयोगी आदत तीन अलग लाइनों के रूप में ड्राइंग पर तीन निर्णय लिखने के लिए है: सामग्री, ग्रेड, कोटिंग. जब कोई असफलता होती है, तो आप यह पता लगा सकते हैं कि कारण पर अनुमान लगाने के बजाय कौन सी रेखा गलत थी। कई पौधे एक पृष्ठ चयनकर्ता को रखते हैं जो बाईं ओर पर्यावरण को सूचीबद्ध करता है और सामग्री, ग्रेड और कोटिंग दाहिने ओर ट्रिपल करता है, जो क्रय डेस्क पर सबसे आम अस्पष्टता को हटा देता है और बातचीत को एक सुसंगत भाषा में रखता है।.
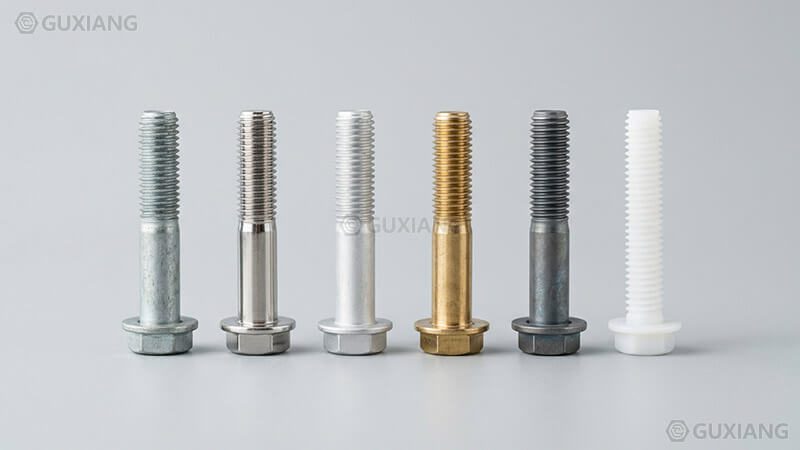
फास्टनर सामग्री परिवार तुलना
नीचे दी गई तालिका ताकत, जंग प्रतिरोध, तापमान और सापेक्ष लागत पर साइड द्वारा सामान्य फास्टनर सामग्री पक्ष निर्धारित करती है। आंकड़े संकेत और अनुमानित हैं: उन्हें शुरुआती तुलना के रूप में मानते हैं, फिर रिलीज होने से पहले सामग्री के अपने विनिर्देश के खिलाफ पुष्टि करते हैं। यहां प्रत्येक सामग्री में एक समर्पित गाइड है जो रसायन शास्त्र, ग्रेड और सोर्सिंग पर गहरा हो जाता है, और ये लिंक नीचे प्रत्येक परिवार के साथ दिखाई देते हैं।.
ताकत और जंग शायद ही कभी एक ही मिश्र धातु में चोटी, जो फास्टनर चयन का केंद्रीय तनाव है। एक बहुत मजबूत कार्बन स्टील जंग सबसे तेजी से, जबकि सबसे अधिक संक्षारण प्रतिरोधी स्टेनलेस ताकत में मामूली है जब तक आप ठंडी काम या विशेष कक्षाओं के लिए भुगतान नहीं करते हैं। तालिका कीमत के बगल में दोनों संख्याओं को दिखाकर तुलना को ईमानदार रखती है, इसलिए आप क्षेत्र में असफल होने के बजाय निर्दिष्ट होने से पहले व्यापार देख सकते हैं।.
| सामग्री | विशिष्ट तन्य शक्ति (एमपीए) | जंग प्रतिरोध | अधिकतम सेवा अस्थायी (°C) | सापेक्ष लागत सूचकांक | सर्वश्रेष्ठ |
|---|---|---|---|---|---|
| कार्बन स्टील (ग्रेड 8.8) | 800+ (व्यक्तिगत) | गरीब, की जरूरत है कोटिंग | ~300 | 1.0 | सामान्य प्रयोजन |
| अलॉय स्टील (10.9/12.9) | 1000–1200 | गरीब | ~300 | 1.3 | उच्च शक्ति स्ट्रक्चरल |
| स्टेनलेस 304 / A2-70 | 700 | अच्छा (PREN ~ 19) | 425 अंक / 870 अंक।. | 3.0 | इनडोर / गीला |
| स्टेनलेस 316 / A4-70 | 700 | उत्कृष्ट (PREN ~ 24-26) | 425 अंक / 870 अंक।. | 4.0 | तटीय / रासायनिक |
| एल्युमिनियम (6061-T6) | 310 | अच्छा (ऑक्साइड फिल्म) | ~150 | 2.5 | हल्के वजन |
| पीतल | 300–500 | अच्छा, क्लोराइड नहीं | ~200 | 3.0 | सजावटी / कम लोड |
| टाइटेनियम (ग्रेड 5) | 1100 | उत्कृष्ट (समुद्री जल) | ~400 | 10+ | एयरोस्पेस / मरीन |
| नायलॉन / PEEK | 50–90 | उत्कृष्ट | 80–250 | उच्च | विद्युत / रासायनिक |
मान संकेत / अनुमानित, शासन मानक के खिलाफ पुष्टि करता है।.
कार्बन स्टील फास्टनरों उद्योग के कार्यक्षेत्र हैं क्योंकि वे पैसे के लिए सबसे अच्छी ताकत प्रदान करते हैं। एक ग्रेड 8.8 कार्बन बोल्ट लगभग 800 एमपीए तन्यता तक पहुंचता है, जो अधिकांश संरचनात्मक और मशीन जोड़ों के लिए पर्याप्त है, जबकि सादे कम कार्बन ग्रेड गैर-राजक इनडोर हार्डवेयर की सेवा करते हैं। कमजोरी जंग है: नंगे कार्बन स्टील जंग जैसे ही यह नमी देखता है, इसलिए लगभग हर घर के बाहर या आर्द्र अनुप्रयोग जीवित रहने के लिए एक कोटिंग पर निर्भर करता है। यह कोटिंग एक अलग निर्णय है, जिसे बाद में कवर किया गया है, और यह लागत और मोटाई को जोड़ती है आधार सामग्री नहीं है। खरीददारों को बजट देखने के लिए, कार्बन स्टील आमतौर पर सही शुरू होता है, फिर आप सरफेस ट्रीटमेंट पर पर्यावरण बलों को खर्च करते हैं। हमारा कार्बन स्टील फास्टनरों गाइड ग्रेड और सोर्सिंग पर गहरा हो जाता है।.
अलॉय स्टील एक ही आधार रसायन विज्ञान लेता है और अतिरिक्त तत्वों और तंग गर्मी उपचार के माध्यम से ताकत को उच्च धक्का देता है, 1000-1200 एमपीए के पास तन्यता के साथ संपत्ति वर्ग 10.9 और 12.9 तक पहुंचता है। ऑटोमोटिव, टूलिंग और भारी उपकरणों में यह अतिरिक्त शक्ति मायने रखती है जहां संयुक्त आकार को बाधित किया जाता है और क्लैंप लोड गिनती के हर न्यूटन। संक्षारण प्रतिरोध सादे कार्बन स्टील से बेहतर नहीं है, इसलिए अलॉय स्टील को जंग से बचने के लिए एक कोटिंग या सूखे, नियंत्रित वातावरण की भी आवश्यकता होती है। जब एक ग्रेड 8.8 भाग केवल पर्याप्त मजबूत नहीं है और एक बड़ा व्यास एक विकल्प नहीं है, तो दर्शक इसके लिए पहुंचते हैं। व्यापार लागत और भंगुरता है, क्योंकि उच्चतम वर्ग कठिन हैं और इसे हाइड्रोजन राहत के साथ चढ़ाया जाना चाहिए। हमारा व्यास] थ्रेड गाइड विवरण को कवर करता है।.
स्टेनलेस एक पतली, आत्म चिकित्सा क्रोमियम अमीर निष्क्रिय फिल्म बनाने के द्वारा जंग का प्रतिरोध करता है, इसलिए उन्हें कई इनडोर और गीले वातावरण में कोई कोटिंग की आवश्यकता नहीं है। दो सामान्य परिवार 304 हैं, जिन्हें A2 कहा जाता है, सामान्य इनडोर और वास्तुशिल्प उपयोग के लिए, और 316, जिसे A4 कहा जाता है, जो क्लोराइड और रासायनिक हमले के प्रतिरोध के लिए मोलिब्डेनम जोड़ता है। दोनों लोकप्रिय ए 2-70 और ए 4-70 वर्गों में 700 एमपीए तन्यता के पास बैठते हैं, जिसमें प्रीएन मूल्यों के साथ लगभग 19 304 और 24 से 26 316 के लिए, पाइटिंग प्रतिरोध के लिए एक उपयोगी प्रॉक्सी जो मोलिब्डेनम सामग्री के साथ चलती है। कार्बन स्टील से अधिक स्टेनलेस लागत और मशीनी होने पर कठोर काम करते हैं, लेकिन यह हल्के सेवा में कोटिंग कदम को हटा देता है। हमारा व्यास] थ्रेड थ्रेड गाइड मिश्र धातु और कक्षाओं को गहराई में बताते हैं।.
जब वजन प्राथमिकता है, तो एल्यूमीनियम फास्टनर मोटे तौर पर एक तिहाई स्टील के घनत्व के साथ आते हैं, इसलिए वे परिवहन, एयरोस्पेस और इलेक्ट्रॉनिक्स बाड़ों में बड़े पैमाने पर कटौती करते हैं। जंग प्रतिरोध एल्यूमीनियम ऑक्साइड फिल्म यह रूपों से आता है, और anodizing बेहतर सुरक्षा और एक कठिन सतह के लिए कि फिल्म thickens। ताकत मामूली है, 6061-T6 के लिए 310 एमपीए के आसपास, इसलिए प्राथमिक संरचना के बजाय एल्यूमीनियम सूट लाइट लोड और पैनल काम करता है। यह भी सही कॉल है जहां एक स्टील फास्टनर गैल्वनाइज्ड रूप से आसपास के धातु पर हमला करेगा। देखें एल्युमिनियम फास्टनर चयन विवरण के लिए गाइड।.
पीतल सजावटी, कम भार और विद्युत भूमिकाओं का कार्य करता है। यह अधिकांश वायुमंडलों में जंग का प्रतिरोध करता है लेकिन क्लोराइड या मरीन सेटिंग्स में नहीं, और यह स्टील की तुलना में नरम है, इसलिए यह स्ट्रक्चरल लोड नहीं करेगा। ब्रास मशीन के लिए आसान है और दृश्य हार्डवेयर में अच्छा दिखता है, यही कारण है कि यह जुड़नार, उपकरण और टर्मिनलों में दिखाई देता है।.
टाइटेनियम वजन और उत्कृष्ट समुद्री जल जंग प्रतिरोध के लिए उत्कृष्ट ताकत प्रदान करता है, जो उन्हें एयरोस्पेस और समुद्री सेवा में एक स्थान अर्जित करता है जहां स्टील जंग या एल्युमिनियम बहुत कमजोर होगा। लागत अधिक होती है, अक्सर स्टील के ऊपर परिमाण का एक आदेश होता है, इसलिए टाइटेनियम जोड़ों के लिए आरक्षित होता है जहां इसकी संपत्ति खुद के लिए भुगतान करती है, जैसे कि सबसी या उड़ान महत्वपूर्ण हार्डवेयर।.
इंजीनियर प्लास्टिक जैसे नायलॉन और PEEK उन हिस्सों को बनाते हैं जो गैर प्रवाहकीय, गैर चुंबकीय और रासायनिक रूप से निष्क्रिय हैं। वे विद्युत, भोजन और संक्षारक रासायनिक कर्तव्य के अनुरूप हैं जहां धातु एक सर्किट को corrode या शॉर्ट करेगी, लेकिन उनकी ताकत धातु का एक अंश है, लगभग 50-90 एमपीए। हमारा थ्रेड थ्रेड थ्रेड]] थ्रेड]]]] [थ्रेड]]]]] [थ्रेड]]]]]] [[थ्रेड]]]]]]]] [[[[थ्रेड]]]]]]]] [[[[थ्रेड]]]]]]]]]]]]]] [[थ्रेड]]]]]]]]]]]] [[थ्रेड]]]]]]]] [[[[[थ्रेड]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]] [[[[[[[[[[[[[थ्रेड]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]] गाइड बताते हैं कि वे कहाँ फिट हैं, और हमारे गाइड धातु घनत्व तालिका इन विकल्पों के पीछे वजन देता है।.
एक टेबल में ताकत ग्रेड
एक फास्टनर ग्रेड एक संपत्ति वर्ग है जो भाग के न्यूनतम तन्यता और यील्ड स्ट्रेंथ को इंगित करता है, जो एक भौतिक परिवार के भीतर गर्मी उपचार और रचना द्वारा सेट किया गया है। ग्रेड मिश्र धातु का नाम नहीं है, यह प्रदर्शन का नाम है। मीट्रिक दुनिया में, ISO 898-1 कार्बन और अलॉय स्टील को 4.6, 8.8, 10.9 और 12.9 जैसे वर्गों के साथ नियंत्रित करता है, जहां अंक शक्ति को कोडित करते हैं: डॉट टाइम 100 से पहले की संख्या एमपीए में न्यूनतम तन्यता देती है, और डॉट फिगर टाइम 10 तन्यता अनुपात के लिए उपज देता है। तो एक 8.8 बोल्ट 800 एमपीए तन्यता तक पहुंचता है और उस में से 80 प्रतिशत पर पैदावार करता है। इंच की दुनिया में, SAE J429 ग्रेड 2, 5 और 8 परिचित समकक्ष हैं, ग्रेड 8 के पास 1138 एमपीए (165 ksi)। स्टेनलेस A2-70 और A4-70 के साथ ISO 3506 का अनुसरण करता है, दोनों लगभग 700 एमपीए तन्यता। नीचे दी गई तालिका आम कक्षाओं को पक्ष में जोड़ती है।.
| प्रणाली | कक्षा / ग्रेड | न्यूनतम तन्यता Rm (MPa) | न्यूनतम उपज ReL (MPa) | कठोरता |
|---|---|---|---|---|
| ISO 4.6 | 4.6 | 400 | 240 | 116-220 HV |
| ISO 8.8 | 8.8 | 800 | 640 | 250-320 एचवी (22-32 एचआरसी) |
| ISO 10.9 | 10.9 | 1000 | 900 | 320-380 HV (32-39 HRC) |
| ISO 12.9 | 12.9 | 1200 | 1080 | 380-435 एचवी (39-44 एचआरसी) |
| एसएई ग्रेड 2 | 2 | 413 | भिन्न | भिन्न |
| एसएई ग्रेड 5 | 5 | 827 | 689 | 25-34 एचआरसी |
| एसएई ग्रेड 8 | 8 | 1138 (165 ksi) | 1034 | 33-39 एचआरसी |
| ISO A2-70 | A2-70 | 700 | 450 | 210 HV min |
| ISO A4-70 | A4-70 | 700 | 450 | 210 HV min |
मान संकेत / अनुमानित; प्रूफ लोड और सटीक सीमाओं के लिए शासी मानक से परामर्श करें।.
बोल्ट पर भरोसा करने से पहले ग्रेड पढ़ें। अधिकांश कार्बन और अलॉय स्टील हेक्स हेड को शीर्ष पर वर्ग के साथ चिह्नित किया जाता है, और स्टेनलेस को ताकत संख्या के साथ A2 या A4 चिह्नित किया जाता है, इसलिए भाग बेंच पर खुद को पहचानता है। एक उच्च ग्रेड स्वचालित रूप से बेहतर नहीं है: इसकी लागत अधिक है, कठिन है, और बहुत उच्च शक्ति वाले स्टील पर यह चढ़ाना के बाद हाइड्रोजन राहत बेकिंग की मांग करता है। वास्तविक क्लैंप लोड और डिजाइन में सुरक्षा कारक के लिए ग्रेड से मिलान करें, हमेशा उपलब्ध सबसे मजबूत खरीदने की आदत नहीं है। ऊपर दिए गए मान संकेत हैं और उत्पाद मानक द्वारा भिन्न होते हैं, इसलिए संयुक्त सुरक्षा से संबंधित होने पर स्रोत दस्तावेज़ के खिलाफ पुष्टि करते हैं। यह पृष्ठ केवल त्वरित तुलना देता है और पूर्ण श्रेणी या अंकन तालिकाओं को पुन: उत्पन्न नहीं करता है, जो नीचे जुड़े समर्पित चार्टों पर रहते हैं।.
जब एक ड्राइंग केवल 8.8 को नो सामग्री नाम के साथ दिखाता है, तो कार्बन या अलॉय स्टील को मान लें, क्योंकि स्टेनलेस इसके बजाय A2 या A4 अक्षर कोड का उपयोग करता है। दो प्रणालियों को मिलाकर पार सीमा नौकरियों पर त्रुटि का एक लगातार स्रोत होता है, जहां एक इंच का ड्राइंग लगभग समान शक्ति के लिए ग्रेड 5 और एक मीट्रिक ड्राइंग कॉल 8.8 कह सकता है। विकल्प से पहले सिस्टम की पुष्टि करें, क्योंकि थ्रेड फॉर्म और हेड आयाम तब भी भिन्न होते हैं जब ताकत लाइनें ऊपर होती हैं, और गलत धारणा असेंबली विफल हो सकती है।.
प्रमाण लोड और हेड मार्किंग के साथ पूर्ण ग्रेड लिस्टिंग के लिए, हमारे देखें बोल्ट ग्रेड चार्ट, और हेक्स सिर पर निशान की पहचान के लिए, हमारे देखें ग्रेड अंकन चार्ट. ग्रेड केवल कहानी का आधा हिस्सा है, सामग्री यह तय करता है कि क्या बोल्ट पर्यावरण से बचता है, जो अगले अनुभाग है।.
पर्यावरण के लिए सामग्री मैच
मटेरियल चयन वास्तव में पर्यावरण के साथ शुरू होता है, फास्टनर जीवित रहेगा, क्योंकि जंग, भार नहीं, अधिकांश क्षेत्र विफलताओं का कारण बनता है। तालिका के नक्शे आम वातावरण के लिए एक sensible सामग्री और कोटिंग जोड़ी, एक संकेत ASTM B117 तटस्थ नमक स्प्रे घंटे के साथ ()ASTM B117) एक विश्वसनीयता एंकर के रूप में। नमक स्प्रे घंटे एक तुलनात्मक प्रयोगशाला माप है, एक फील्ड लाइफ गारंटी नहीं है, लेकिन वे एक जिंक प्लेटेड इनडोर स्क्रू और 316 मरीन बोल्ट के बीच परिमाण का आदेश दिखाते हैं।.
| पर्यावरण | अनुशंसित सामग्री | अनुशंसित कोटिंग | ASTM B117 नमक स्प्रे (h) |
|---|---|---|---|
| इंडोर ड्राई | कार्बन स्टील | कोई नहीं या ब्लैक ऑक्साइड | मिनिमल |
| आउटडोर, बारिश | कार्बन स्टील + जस्ता चढ़ाना | क्रोमेट (नोट देखें) | 96-240 (क्रोमेट के साथ) |
| तटीय / मरीन | 316 (A4) | कोई नहीं या एनोडाइज़्ड (अल) | 1000+ (316) |
| रासायनिक / औद्योगिक | 316 (A4) या PEEK | लागू | उच्च |
| उच्च अस्थायी | मिश्र धातु या स्टेनलेस | कोई नहीं | प्रति अस्थायी सीमा |
ASTM B117 नमक स्प्रे घंटे, लगभग और पर्यावरण निर्भर करता है।.
आश्रय आउटडोर उपयोग के लिए, जस्ता कोटिंग के साथ कार्बन स्टील अच्छी तरह से प्रदर्शन करता है और आर्थिक रहता है, इसलिए यह बाड़, बाड़ों और हल्के स्ट्रक्चरल स्टील पर हावी है। तट के पास, या निरंतर आर्द्रता और डी आईसिंग नमक में, क्लोराइड लोड सादे जस्ता को हरा देता है, और सही कदम 316 स्टेनलेस स्टील (A4) है। 316 के लिए 24 से 26 के पास PREN मान, लगभग 19 304 के खिलाफ, कारण है: उच्च पिटाई प्रतिरोध बराबर संख्या का मतलब 316 क्लोराइड हमले का विरोध करता है। Anodizing काम करता है जहां वजन मामलों और भार प्रकाश है के साथ एल्यूमिनियम। हमेशा सही कोटिंग के साथ सामग्री को जोड़ा जाता है और युग्मन असमान धातुओं से बचने के लिए जो गैल्वेनिक जंग को आमंत्रित करते हैं, बाद में इस गाइड में कवर किया जाता है।.
यदि यह जंग उत्तर है तो स्टेनलेस अभी भी जंग क्यों होती है? निष्क्रिय फिल्म जमा, कम ऑक्सीजन या क्लोराइड के तहत टूट सकती है, और एक बार यह गड्ढे, क्षति स्थानीय और तेज होती है। हमारे तंत्र में समझाया गया है क्यों स्टेनलेस स्टील अभी भी जंग गाइड, और दोनों ग्रेडों के बीच तटीय विकल्प हमारे में विस्तृत है 304 बनाम 316 स्टेनलेस स्टील तुलना। यह गाइड उस बहस को फिर से नहीं खोलता है, यह आपको समर्पित पृष्ठों पर इंगित करता है ताकि डेटा रहता है जहां खरीदार इसकी उम्मीद करते हैं।.
साल्ट स्प्रे घंटे एक जटिल क्षेत्र परिणाम को एक तुलनीय संख्या में संपीड़ित करते हैं, लेकिन उन्हें सेवा जीवन के वचन के रूप में नहीं पढ़ते हैं। एक हिस्सा जो ASTM B117 तटस्थ नमक स्प्रे में 1000 घंटे तक पहुंचता है, फिर भी एक दरार में विफल हो सकता है जहां क्लोराइड ध्यान केंद्रित करते हैं, क्योंकि प्रयोगशाला परीक्षण दरार या जमा हमले के तहत कब्जा नहीं करता है। कोटिंग्स और सामग्री रैंक करने के लिए घंटों का उपयोग करें, फिर एक बड़े उत्पादन रन करने से पहले वास्तविक वातावरण में या एक क्षेत्र परीक्षण में वास्तविक संयुक्त को मान्य करें।.
कोटिंग और भूतल उपचार: पूर्ण मेनू
एक कोटिंग वह है जो एक सस्ते कार्बन स्टील बोल्ट को बाहर जीवित रहने देता है, और कोटिंग की पसंद अक्सर आधार सामग्री के रूप में ज्यादा मायने रखती है। नीचे की तालिका पूर्ण छाता दृश्य है: हर आम फास्टनर कोटिंग, इसकी प्रक्रिया, ठेठ मोटाई, संकेत नमक स्प्रे जीवन, और सापेक्ष लागत। प्रत्येक कोटिंग मोटाई, लागत और नमक स्प्रे जीवन को अलग-अलग तरीके से ट्रेड करती है, इसलिए नियम आदत के बजाय पर्यावरण के लिए कोटिंग से मेल खाता है या जो भी अंतिम ड्राइंग का इस्तेमाल करता है। मुख्य बोल्ट कोटिंग प्रकार पतली जस्ता से लेकर मोटे गर्म डुबकी गैल्वनाइजिंग तक होते हैं, और सही पिक यह तय करता है कि एक फास्टनर मौसम के भीतर रहता है या जंग करता है।.
| कोटिंग | प्रक्रिया | विशिष्ट मोटाई (μm) | नमक स्प्रे (B117, h) | सापेक्ष लागत | नोट |
|---|---|---|---|---|---|
| जिंक इलेक्ट्रोप्लेटिंग (B633) | इलेक्ट्रोलाइटिक | 5–25 | 96-240 (chromated) | 1.0 | पतला, किफायती |
| हॉट डुबकी गैल्वनाइजिंग (A153) | Molten dip | 45-85 (बोल्ट) | 500–1500 | 1.5 | मोटा, घर के बाहर |
| यांत्रिक galvanizing | कोल्ड पीन | 25–150 | अच्छा | 1.5 | नहीं एच embrittlement |
| जस्ता परत (Geomet) | स्पिन | 8–25 | 480–1000 | 2.0 | नहीं एच embrittlement |
| ब्लैक ऑक्साइड | रासायनिक | <1 | मिनिमल | 0.8 | कॉस्मेटिक |
| निकल / क्रोम | इलेक्ट्रोलाइटिक | 10–50 | अच्छा | 3.0 | सजावटी |
| PTFE / Xylan | डुबकी | 10–25 | उत्कृष्ट रिलीज | 3.0 | कम घर्षण |
| Anodizing (Al) | इलेक्ट्रोलाइटिक | 5–25 | अच्छा | 1.5 | कठोर सतह |
| निष्क्रियता (एसएस) | रासायनिक | एनएम | वृद्धि | 0.5 | जंग को बढ़ावा |
| फॉस्फेट | रासायनिक | 1–10 | रंग के लिए आधार | 1.0 | प्राइमर |
मूल्य संकेत / लगभग; नमक स्प्रे मोटाई और सीलर पर निर्भर करता है।.
जिंक इलेक्ट्रोप्लेटिंग इनडोर और हल्के आउटडोर हार्डवेयर के लिए पतली, किफायती डिफ़ॉल्ट है, और यह थ्रेड सहिष्णुता को तंग रखता है क्योंकि फिल्म केवल 5 से 25 माइक्रोन है। इसलिए एक जस्ता बोल्ट उच्च मात्रा विधानसभाओं को सूट करता है जहां लागत और बाहरी जीवन से अधिक मामले फिट होते हैं। गर्म डुबकी गैल्वनाइजिंग मौसम के संपर्क में संरचनात्मक स्टील के लिए मोटी, लंबे जीवन विकल्प है, जो सूजन धागे की कीमत पर है। जिंक फ्लेक कोटिंग जैसे कि जियोमेट बिना हाइड्रोजन embrittlement जोखिम के साथ उच्च नमक स्प्रे प्रतिरोध देते हैं, जिसका मतलब है कि वे ऑटोमोटिव और उच्च शक्ति वाले हिस्सों पर दिखाई देते हैं। ब्लैक ऑक्साइड न्यूनतम सुरक्षा के साथ कॉस्मेटिक है, निकल और क्रोम सजावटी और संक्षारण प्रतिरोधी हैं, और PTFE टॉपकोट घर्षण काटते हैं। एल्यूमिनियम anodizing का उपयोग करता है, और स्टेनलेस अपनी फिल्म के पुनर्निर्माण के लिए passivation का उपयोग करता है।.
जस्ता और कई अन्य खत्म के पीछे इलेक्ट्रोप्लेटिंग सिद्धांत पर रखा गया है विकिपीडिया पर विद्युत पृष्ठ, और आधार धातु व्यवहार पर कवर किया जाता है जिंक और स्टेनलेस स्टील संदर्भ, निष्क्रियता विवरण के साथ पैसिवेशन रसायन पृष्ठ सबसे निर्दिष्ट फिनिश पर गहरी गोता के लिए, हमारे देखें जस्ता चढ़ाना गाइड दो जस्ता परिवारों, हमारे बीच चयन करने के लिए गैल्वनाइज़्ड बनाम जिंक प्लेटेड तुलना का वजन मोटाई, लागत और थ्रेड फिट है, और हमारे zफास्टनर के लिए anodizing गाइड समाप्त करने के लिए एल्युमिनियम प्रक्रिया अंत को कवर करता है।.
छतरी तालिका जानबूझकर कॉम्पैक्ट है। प्रत्येक फिनिश अपने खुद के लेख का हकदार है, और इस खंड में लिंक आपको उन गहरे गोताखोरों पर ले जाते हैं, बजाय उन्हें यहां दोहराते हैं। इस गाइड का बिंदु आपको एक दृष्टिकोण में हर कोटिंग को देखने की अनुमति देता है, अपने पर्यावरण को फिट करने वाले दो या तीनों को चुनें, फिर उसको पढ़ने के लिए जो जीतता है। यह तुलना ईमानदार रखता है और इस पृष्ठ को दूसरों की कीमत पर एक कोटिंग के विस्तार में बहाने से रोकता है।.
कोटिंग मोटाई बनाम थ्रेड फिट
यह वह खंड है जहां दुकान का फर्श का अनुभव अस्वीकार आदेश बचाता है, क्योंकि कोटिंग मोटाई चुपचाप थ्रेड सहनशीलता खाते हैं। एक मीट्रिक फास्टनर को एक सहनशीलता वर्ग में काट दिया जाता है जैसे बोल्ट के लिए 6g और अखरोट के लिए 6H, और अंतराल डिजाइन से छोटे होते हैं ताकि संयुक्त स्वच्छ हो जाए और प्रीलोड रखता है। एक 6g या 6H धागे पर 8 से 25 माइक्रोन की चढ़ाना उस सहनशीलता का एक बड़ा हिस्सा उपभोग कर सकती है, जिससे नट्स को निरीक्षण पर विफल होने के लिए बांधने या जाने-जाने के लिए बाध्य किया जा सकता है।.
तंग फिट कक्षाओं के लिए, फिक्स को चढ़ाना से पहले तय किया जाता है: नल के आकार को अखरोट पर बढ़ाएं ताकि लेपित धागा अभी भी साफ़ हो जाए, या कोटिंग के बाद धागे को काट लें ताकि चढ़ाना समाप्त रूप पर बैठता है। ऊपर आपूर्तिकर्ता के साथ चढ़ाना मोटाई को बधाई, क्योंकि प्रभाव व्यास सिकुड़ता है। M20 में एक कोर्स थ्रेड कुछ माइक्रोन से अलग है, लेकिन एक ठीक M3 धागा एक बार लेपित जब्त कर सकते हैं। जो थ्रेड्स ठीक दिखते हैं, वे चढ़ाना के बाद लॉक कर सकते हैं, इसलिए थ्रेड फिट को कोटिंग के साथ एक साथ निर्दिष्ट किया जाना चाहिए, जिसे खरीद के आदेश पर बाद में नहीं जोड़ा जाना चाहिए।.
हाइड्रोजन embrittlement मजबूत स्टील पर अन्य कोटिंग जोखिम है। एसिड पिकलिंग और चढ़ाना हाइड्रोजन को पेश कर सकता है, और कठोर, उच्च शक्ति वाले हिस्सों पर जो हाइड्रोजन अचानक भंगुर विफलता महीनों बाद ड्राइव कर सकता है। ASTM B633 को उच्च शक्ति वाले स्टील पर हाइड्रोजन राहत बेकिंग की आवश्यकता होती है, जिसमें लगभग 1000 एमपीए तन्यता से ऊपर बेक किया जाता है, और मानक 1700 एमपीए (247 ksi, 46 HRC) के पास एक व्यावहारिक छत नोट करता है, जिसके ऊपर इलेक्ट्रोप्लेटेड जिंक सामान्य रूप से बचा जाता है। यदि आपका फास्टनर उस रेंज में बैठता है, तो एक कोटिंग पर स्विच करें, जिसमें कोई एसिड स्टेप नहीं है, जैसे कि मैकेनिकल गैल्वनाइजिंग या जिंक फ्लेक, बल्कि बेक पर सट्टेबाजी के बजाय। कोटिंग सिर के नीचे घर्षण को भी बदल देता है, और वह टॉर्क को प्रीलोड रिलेशन में बदल देता है, इसलिए हमारा घर्षण गुणांक गाइड और बोल्ट टॉर्क चार्ट दिखाओ कैसे चढ़ाना संख्याओं को स्थानांतरित करता है, हमारे साथ तन्य शक्ति कनवर्टर किसी भी इकाई स्विच के लिए। इलेक्ट्रोप्लाटिंग मार्ग और इसके हाइड्रोजन जोखिम को हमारे अंदर कवर किया गया है जस्ता चढ़ाना गाइड.
एक और व्यावहारिक नोट: जब आप लेपित स्थिति को निर्दिष्ट करते हैं, तो इसे खरीद आदेश पर एक आवश्यकता के रूप में लिखें, दो अलग नोटों के रूप में नहीं कि विभिन्न दुकानों को अलग से पढ़ सकते हैं। राज्य यह है कि बोल्ट को चढ़ाया जाना है और अखरोट ने ओवरसाइज को सूट करने के लिए टैप किया है, जिसके साथ इकट्ठे हुए गेज को स्वीकृति के हिस्से के रूप में बुलाया जाता है। यह एक लाइन सबसे आम थ्रेड फिट अस्वीकृति को रोकता है, जो एक अखरोट है जो नीचे नहीं चलेगा क्योंकि टैप आकार पहले से ही तय होने के बाद चढ़ाना जोड़ा गया था।.
गैल्वेनिक जंग: विधानसभा किलर
गैल्वेनिक जंग तब होता है जब दो असमान धातु इलेक्ट्रोलाइट की उपस्थिति में स्पर्श करती हैं, और अधिक सक्रिय एक corrodes तेजी से। फास्टनर में, क्लासिक विफलता एक कार्बन स्टील या एल्यूमीनियम हिस्सा है जो स्टेनलेस स्टील के साथ मिलकर है, जहां स्टेनलेस उज्ज्वल रहता है जबकि नरम धातु दूर खाती है। गैल्वेनिक श्रृंखला समुद्री जल में उनकी इलेक्ट्रोड क्षमता द्वारा धातुओं को रैंक करती है, और इसके अलावा दो धातुओं उस सूची में बैठते हैं, जो अधिक सक्रिय एक पर हमला कठिन है। नीचे की तालिका मानक हाइड्रोजन इलेक्ट्रोड के खिलाफ आम फास्टनर धातुओं को देता है।.
| धातु | पोटेंशियल बनाम SHE (V) |
|---|---|
| गोल्ड | +1.50 |
| प्लेटिनम | +1.20 |
| टाइटेनियम | +0.10 |
| 316 एसएस (निष्क्रिय) | +0.10 |
| 304 एसएस (निष्क्रिय) | +0.00 |
| कार्बन स्टील / लोहा | 0.50 |
| एल्युमिनियम | 0.80 |
| जिंक | 1.05 |
| मैग्नीशियम | 1.60 |
समुद्री जल, संकेत मान, स्थिति के साथ भिन्न होता है।.
व्यावहारिक पाठ श्रृंखला पर भागीदारों को बंद रखने के लिए है। 316 स्टेनलेस के खिलाफ एल्युमिनियम, लगभग 0.90 V के अलावा, गीले संयुक्त में एक जोखिम भरा जोड़ी है, जबकि टाइटेनियम और 316 एक साथ बैठते हैं और सुरक्षित हैं। आप गैल्वेनिक हमले से तीन तरीके से बचें: धातुओं को एक गैर प्रवाहकीय वॉशर या एक कोटिंग बाधा के साथ अलग करें, श्रृंखला पर एक दूसरे के पास भागीदारों का चयन करें, या छोटे हिस्से को sacrificial बनाते हैं, इसलिए यह पहले घमंड करता है और बदलना सस्ता है। एक स्टेनलेस बोल्ट के तहत एक जिंक प्लेटेड स्टील वॉशर एक जानबूझकर बलिदान है, जस्ता इस्पात या स्टेनलेस से पहले चला जाता है। कोटिंग स्वयं बाधा के रूप में कार्य करती है, इसलिए चढ़ाना विकल्प आधार धातु के रूप में ज्यादा मायने रखता है। तंत्र पर विस्तृत है विकिपीडिया पर गैल्वेनिक जंग पृष्ठ. अलगाव हार्डवेयर के लिए, साइज़ एक वॉशर आयाम चार्ट से सही गैर प्रवाहकीय या लेपित वॉशर, हमारे समर्पित गाइड में सूचीबद्ध सामान्य मानकों के साथ।.
गैल्वेनिक जोखिम भी क्षेत्र अनुपात के साथ बढ़ता है, न केवल धातु नाम। एक बड़े नोबल हिस्से के बगल में एक छोटा सक्रिय हिस्सा सबसे खराब मामला है, क्योंकि छोटा हिस्सा लगभग सभी जंग चालू होता है। यही कारण है कि एक पतली एल्युमिनियम ब्रैकेट एक बड़े स्टेनलेस पैनल के लिए बोल्ट तेजी से विफल रहता है, जबकि कुछ स्टेनलेस फास्टनर के साथ एक बड़ी एल्युमिनियम संरचना वर्षों तक जीवित रहती है। क्षेत्र के साथ-साथ श्रृंखला पर धातुओं द्वारा जोखिम को जज करें।.
Cost vs Performance: Where to Spend, Where to Save
Cost decisions on fasteners are easy to get backwards, because the unit price is the number buyers see first and the total cost of ownership is what they actually pay. The table below sets a relative unit cost index for each material, with carbon steel at 1.0 as the baseline. Stainless runs several times higher, titanium an order of magnitude above, and engineered plastics high by weight but cheap by handling and corrosion saving.
| सामग्री | Unit cost index | TCO note |
|---|---|---|
| कार्बन स्टील | 1.0 (add coating cost) | Coating extends life, plan for it |
| Stainless 304 | 3.0 | No coating needed in many uses |
| Stainless 316 | 4.0 | Best for coastal, fewer replacements |
| एल्युमिनियम | 2.5 | Saves handling weight |
| टाइटेनियम | 10+ | Reserved for critical service |
| नायलॉन / PEEK | उच्च | Weight and corrosion savings offset price |
Unit cost index indicative / approximate.
Spend where the environment forces you to, and save where it does not. For dry indoor duty, carbon steel with a light zinc coating is the right economy call, and paying for stainless there is wasted money. For coastal or chemical service, the stainless premium buys years of life and avoids the labor of replacing a failed carbon bolt, so the total cost of ownership often favors the dearer material. Coatings extend the life of cheap steel, but a coating that fails in the wrong environment costs more than specifying the better base metal once. The weight side of cost matters too: our fastener weight calculator turns material and quantity into shipping and handling cost, which is where aluminum and plastics quietly pay back.
Price also shifts with volume and finish. A custom coated small lot costs far more per piece than a catalog zinc plated screw by the thousand, so the cost index above is a starting point, not a quote. Get the environment right first, then ask a manufacturer for the real number on your quantity, because the right material at the wrong volume can still blow the budget on a large order.
Standards You'll Be Asked to Name
Specifiers name standards so a callout means the same thing in a plating shop in one country and an assembly plant in another. The bodies you will cite most are ASTM International for North American steel and coating specs, ISO for the international property classes, SAE International for inch series grades, and the DIN, ISO, ANSI, and ASME family for the broader fastener system. The common documents include ASTM A307, A325, and A490 for structural steel, F3125 for the structural bolt assembly, A193 B7 and B8M for pressure and corrosion service, F593 and F594 for stainless screws and nuts, B633 for zinc electroplating, B117 for salt spray, and F1941 for fastener coatings. On the international side, ISO 3506 covers stainless, ISO 898-1 carbon and alloy steel, ISO 4042 plating on threaded parts, and ISO 10683 for non electrolytic coatings.
The standards themselves are maintained by the bodies above, and the safest links are to the organizations rather than to deep pages that move or expire. For ASTM, start at ASTM इंटरनेशनल; for ISO at ISO; for SAE at एसएई इंटरनेशनल; and for corrosion and coating science at AMPP, the body formed from NACE. ASTM B633-23, the current zinc electroplating revision, is one verified deep link worth keeping at ASTM B633-23. For how the DIN, ISO, ANSI, and ASME systems relate and which to cite on a global project, see our फास्टनर मानकों को समझाया guide. This guide does not restate every standard, it points to the source and to the dedicated pages.
On global projects, the standard you cite also signals the supply base you can use. ASTM based specs pull from North American mills, ISO from a wider international base, and citing both on one drawing widens your sourcing without changing the part. Our standards guide explains when you can substitute across systems and when the marking or proof load forces a true equivalent rather than a near match, which matters the moment a single source cannot meet the lead time.
Seven Specification Mistakes to Avoid
Most fastener failures trace back to a short list of repeating mistakes, and all of them are avoidable at the drawing stage.
Choosing by material alone and forgetting the grade. The alloy sets corrosion, the grade sets load, and you need both numbers on the spec.
Ignoring the environment. A strong carbon bolt in a coastal plant is a rusted bolt in a season, no matter the grade.
Letting the coating eat the thread. A thick plating on a tight class binds the nut, so spec the coated condition up front.
Coupling dissimilar metals without isolation. Aluminum against stainless in a wet joint is a galvanic failure waiting to happen.
Zinc plating very high strength steel. Above the embrittlement threshold, electroplated zinc needs a relief bake or a different coating entirely.
Buying on unit price only. The cheap bolt that fails costs more in downtime than the dearer material specified once.
Pairing a coating with an incompatible base. Some finishes do nothing for the substrate they sit on, so match the coating to the material, not to habit.
Each of these is covered earlier with its data, and the isolation fix for mistake four starts with the right washer, sized from our washer size chart. When the spec is set and you want a second opinion from a manufacturer, our इंजीनियरिंग टीम reviews material and grade choices against the environment.
None of these mistakes needs special software to avoid. They need the three decisions written explicitly on the drawing and a quick check against the environment before the order is placed, which is the habit this guide is meant to build in the specifier and the buyer alike.
सामान्य
फास्टनर]] सामग्री और ग्रेड के बीच क्या अंतर है?
A: A फास्टनर सामग्री आधार धातु या बहुलक है जो हिस्सा कार्बन स्टील, स्टेनलेस स्टील, एल्यूमीनियम, या नायलॉन जैसे से बनाया गया है। एक ग्रेड उस सामग्री के भीतर गर्मी उपचार और संरचना द्वारा प्राप्त ताकत स्तर का वर्णन करता है, जिसे अक्सर 8.8 या A2-70 जैसे ISO संपत्ति वर्ग के रूप में व्यक्त किया जाता है। आप पहले जंग प्रतिरोध और लागत के लिए सामग्री का चयन करते हैं, फिर लोड के लिए ग्रेड इसे लेना चाहिए। दो फैसले स्वतंत्र हैं: एक स्टेनलेस बोल्ट और एक कार्बन स्टील बोल्ट समान वर्ग 8.8 शक्ति साझा कर सकते हैं लेकिन समुद्री वातावरण में बहुत अलग तरीके से व्यवहार कर सकते हैं।.
मैं बाहरी या तटीय उपयोग के लिए सही फास्टनर] सामग्री कैसे चुनूं?
A: आश्रय के लिए बाहरी उपयोग, कार्बन स्टील जस्ता कोटिंग के साथ अच्छी तरह से प्रदर्शन करता है और किफायती रहता है। तट के पास या निरंतर आर्द्रता में, 316 स्टेनलेस स्टील] (A4) में जाना जाता है, जो 24 से 26 के पास एक पिटिंग प्रतिरोध बराबर संख्या (PREN) रखता है और 304 से बेहतर क्लोराइड हमले का विरोध करता है। एल्यूमीनियम के साथ anodizing काम करता है जहां वजन मायने रखता है। हमेशा सही कोटिंग के साथ सामग्री को युग्मित करें और गैल्वेनिक जंग को आमंत्रित करने वाले युग्मन असमान धातुओं से बचें। स्ट्रक्चरल तटीय कार्य के लिए संदेह करते समय, A4 निर्दिष्ट करें और परियोजना मानक के साथ पुष्टि करें।.
सबसे आम फास्टनर कोटिंग प्रकार क्या हैं?
A: आम विकल्प जस्ता इलेक्ट्रोप्लाटिंग (पतली, किफायती, इनडोर और प्रकाश आउटडोर के लिए अच्छा), गर्म डुबकी गैल्वनाइजिंग (मोटी, लंबे जीवन आउटडोर), जस्ता परत कोटिंग जैसे जियोमेट (उच्च नमक स्प्रे प्रतिरोध, कोई हाइड्रोजन जोखिम), ब्लैक ऑक्साइड (कॉस्मेटिक, न्यूनतम सुरक्षा), निकल या क्रोम ( डेकोरेटिव और संक्षारण प्रतिरोधी), और कम घर्षण के लिए PTFE आधारित टॉपकोट हैं। एल्यूमीनियम भागों anodizing का उपयोग करते हैं, और स्टेनलेस भागों passivation का उपयोग करते हैं। प्रत्येक कोटिंग मोटाई, लागत और नमक स्प्रे जीवन को अलग तरीके से ट्रेड करती है, इसलिए आदत के बजाय पर्यावरण के लिए कोटिंग से मेल खाती है।.
क्या कोटिंग मोटाई थ्रेड फिट को प्रभावित करता है?
A: हां, और यह वह जगह है जहां दर्शक आश्चर्यचकित हो जाते हैं। एक 6g या 6H धागे पर 8 से 25 माइक्रोन की चढ़ाना सहनशीलता के बड़े हिस्से का उपभोग कर सकती है, जिससे नट्स को बांधने या गेज करने में विफल हो जाती है। तंग फिट कक्षाओं के लिए, कोटिंग के बाद धागे को चढ़ाना या काटने से पहले नल का आकार बढ़ाएं, और आगे आपूर्तिकर्ता के साथ चढ़ाना मोटाई पर सहमत हों। प्रभाव छोटे व्यास के साथ बढ़ता है। ऐसे धागे जो ठीक दिखते हैं, वे एक बार लेपित कर सकते हैं, इसलिए थ्रेड फिट को कोटिंग के साथ निर्दिष्ट किया जाना चाहिए, इसके बाद नहीं।.
गैल्वेनिक जंग क्या है?
A: गैल्वेनिक जंग तब होता है जब दो असमान धातु इलेक्ट्रोलाइट की उपस्थिति में स्पर्श करती हैं, और अधिक सक्रिय एक corrodes तेजी से। फास्टनरों में, एक कार्बन स्टील या एल्यूमीनियम हिस्सा स्टेनलेस स्टील के साथ मिलकर क्लासिक विफलता है। इसे एक गैर प्रवाहकीय वॉशर या कोटिंग के साथ धातुओं को अलग करके बचें, भागीदारों को गैल्वेनिक श्रृंखला पर बंद करने का चयन करें, या छोटे हिस्से को sacrificial एक (उदाहरण के लिए एक जिंक प्लेटेड वॉशर) बनाते हैं। कोटिंग स्वयं बाधा के रूप में कार्य करती है, यही कारण है कि चढ़ाना विकल्प आधार सामग्री के रूप में ज्यादा मायने रखता है।.
कौन सी फास्टनर सामग्री उच्च तापमान सेवा के लिए सबसे अच्छा है?
A: कार्बन और मिश्र धातु इस्पात तनाव से अधिक नहीं होने पर लगभग 300 C तक अच्छी तरह से काम करते हैं, जबकि 304 और 316 जैसे स्टेनलेस ग्रेड लगभग 425 C निरंतर और 870 C intermittent के लिए उपयोगी हैं, जो संवेदीकरण और ताकत हानि से सीमित हैं। टाइटेनियम ग्रेड आगे बढ़ाते हैं और स्केलिंग का विरोध करते हैं, हालांकि लागत तेजी से बढ़ जाती है। इन सीमाओं के ऊपर, परियोजना मानक प्रति विशेषता मिश्र निर्दिष्ट करें। हमेशा तापमान और भार दोनों की जाँच करें, क्योंकि गर्मी से बच जाने वाले एक सामग्री संयुक्त को पकड़ने के लिए बहुत ताकत खो सकता है।.
कार्बन स्टील की तुलना में कितना अधिक स्टेनलेस स्टील फास्टनर लागत?
A: स्टेनलेस आम तौर पर यूनिट मूल्य द्वारा समतुल्य कार्बन स्टील भाग की लागत तीन से पांच गुना होती है, जिसमें 316 304 से ऊपर चल रहा है और टाइटेनियम परिमाण उच्च का एक आदेश होता है। जब आप कोटिंग, प्रतिस्थापन और डाउनटाइम जोड़ते हैं तो वह अंतर स्वामित्व की कुल लागत पर संकीर्ण होता है: एक कार्बन बोल्ट जिसे गैल्वनाइजिंग की आवश्यकता होती है और फिर भी तटीय संयंत्र में विफल रहता है सस्ता नहीं है। तुलना करने के लिए लागत सूचकांक तालिका का उपयोग करें, फिर स्टिकर मूल्य के बजाय पर्यावरण और सेवा जीवन का फैसला करें। शुष्क इनडोर कर्तव्य के लिए, प्रकाश कोटिंग के साथ कार्बन स्टील आमतौर पर सही अर्थव्यवस्था कॉल है।.
संदर्भ
ASTM इंटरनेशनल. The standards body behind A307, A325, A490, F3125, A193, F593, F594, B633, B117, and F1941 cited in this guide.
ASTM B633-23, Electrodeposited Coatings of Zinc on Iron and Steel. The verified current revision defining zinc electroplating thickness classes and hydrogen relief baking for high strength steel.
ISO. The international body for ISO 898-1, ISO 3506, ISO 4042, and ISO 10683 referenced throughout.
एसएई इंटरनेशनल. Source of SAE J429 inch series grade equivalents for carbon and alloy steel fasteners.
AMPP (NACE). Authority on corrosion science and coating practice referenced for galvanic and salt spray behavior.
Galvanic corrosion, Wikipedia. Background on the galvanic series and dissimilar metal attack used in the corrosion section.
Passivation (chemistry), Wikipedia. Reference for the passive film that makes stainless and the passivation process.
Electroplating, Wikipedia. Background on the electrolytic coating principle behind zinc and other platings.
Zinc, Wikipedia. Reference for zinc as the metal behind galvanizing and its protective role over steel.
Stainless steel, Wikipedia. Reference for the 304 and 316 families mentioned in the material comparison.