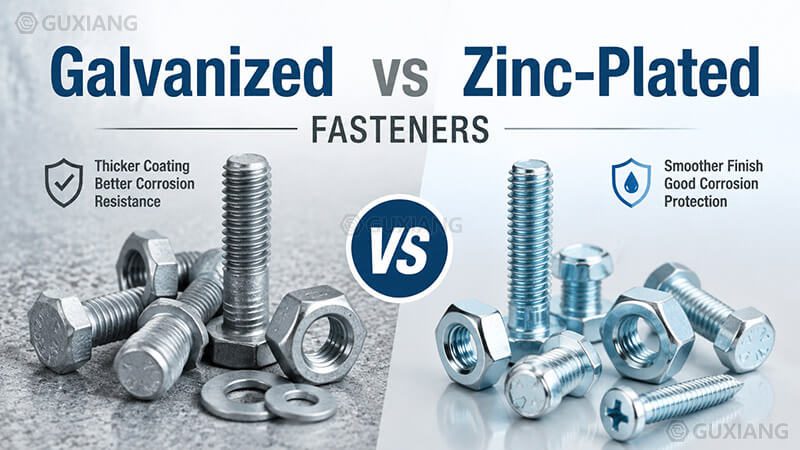
जस्ता चढ़ाया और गैल्वनाइज़्ड फास्टनर एक ही उत्पाद नहीं है, और उन्हें क्षेत्र में लागत पैसा मिलाया जाता है। दोनों एक जस्ता कोटिंग करते हैं, इसलिए भ्रम को समझने योग्य है। लेकिन इलेक्ट्रोप्लेटेड जस्ता एक पतली, सजावटी-ग्रेड परत है जो माइक्रोन में मापा जाता है, जबकि हॉट-डुबकी गैल्वनाइजिंग एक मोटी, धातुकर्म बंधुआ कवच परत है जो दसियों माइक्रोन में मापा जाता है। एक जस्ता चढ़ाया बोल्ट एक मौसम सड़क पर रहता है; एक गर्म स्नान गैल्वनाइज़्ड बोल्ट दशकों तक रहता है। यदि आप एक बाड़ के लिए फास्टनर खरीद रहे हैं, तो एक सौर रैक, एक रेलिंग, एक ट्रांसमिशन टॉवर, या किसी बाहरी इस्पात संरचना, यह भेद यह तय करता है कि आप कितनी बार हार्डवेयर की जगह लेते हैं और वास्तव में जंग की वारंटी क्या है।.
यह गाइड हमारी सर्फेस फिनिश श्रृंखला में दूसरी प्रविष्टि है, और यह हमारे पहले की तुलना में आगे बैठता है। स्टेनलेस स्टील बनाम गैल्वनाइज़्ड बोल्ट. उस लेख ने सामग्री प्रश्न का उत्तर दिया: क्या आपको स्टेनलेस स्टील या जस्ता-लेपित स्टील की आवश्यकता है? यह एक कोटिंग सवाल का जवाब देता है: एक बार जब आप जस्ता चुनते हैं, तो जस्ता को कैसे लागू किया जाना चाहिए, और प्रत्येक अनुप्रयोग मार्ग धागे, embrittlement और जंग जीवन के बारे में क्या बदलता है?
पहला, नामिंग मेस
किसी भी संख्या से पहले, आपको यह जानने की आवश्यकता है कि शब्दों का उपयोग कैसे किया जाता है, क्योंकि उद्योग संगत नहीं है।.
जस्ता चढ़ाया लगभग हमेशा इलेक्ट्रोप्लेटिंग का मतलब है - जस्ता एक इलेक्ट्रोलाइटिक स्नान से फास्टनर सतह पर जमा होता है। कोटिंग पतली, चिकनी और समान है। उत्तरी अमेरिका में यह सस्ते बोल्ट, स्क्रू और नट्स पर हार्डवेयर स्टोर में बेचा जाने वाला डिफ़ॉल्ट फिनिश है। यह ASTM B633 या ISO 4042 के तहत निर्दिष्ट है।.
जस्ती यह शब्द ढीला है। कड़ाई से गैल्वनाइजिंग का मतलब किसी भी विधि द्वारा जस्ता के साथ कोटिंग स्टील है। अभ्यास में, फास्टनर खरीदार हॉट-डुबकी गैल्वनाइजिंग का मतलब करने के लिए “गैल्वनाइज़्ड” का उपयोग करते हैं - यह हिस्सा लगभग 450°C पर पिघला हुआ जस्ता में डूबा हुआ है, और एक मोटी जस्ता-आयरन मिश्र धातु परत रूपों। उत्तरी अमेरिका में, एक फास्टनर ड्राइंग पर “गैल्वनाइज़्ड” लगभग हमेशा हॉट-डुबकी का मतलब है, जो ASTM A153 या ISO 1461 के तहत निर्दिष्ट है।.
जाल: कुछ क्षेत्रों और कुछ कैटलॉग में, “गैल्वनाइज़्ड” का उपयोग इलेक्ट्रोप्लेटेड जिंक के लिए ढीले रूप से किया जाता है। एक खरीदार जो “गैल्वनाइज़्ड बोल्ट” का आदेश देता है और जिंक प्लेट वाले लोगों को कोई कानूनी मामला नहीं है जब तक कि ड्रॉइंग ने मानक नाम दिया। प्रत्येक ड्राइंग पर, मानक लिखें, शब्द नहीं।.
वहाँ भी एक तीसरे परिवार आप मिल जाएगा: यांत्रिक galvanizing - जस्ता पाउडर एक घूर्णन ड्रम में भाग पर peened है। यह मोटाई में दो के बीच बैठता है, और यह मुख्य रूप से कठोर भागों पर हाइड्रोजन embrittlement से बचने के लिए मौजूद है। यह अक्सर फास्टनर कार्य में कम दिखाता है, लेकिन यह इस बातचीत में आता है क्योंकि यह इलेक्ट्रोप्लेटिंग और हॉट-डिप शेयर दोनों की समस्या को हल करता है।.
दो प्रक्रियाएं: टैंक बनाम केटल
विद्युत: टैंक में क्या होता है
फास्टनर को एक जलीय जस्ता स्नान में निलंबित कर दिया जाता है और कैथोड बनाया जाता है। जस्ता एनोड भंग, जस्ता आयनों की प्लेट को भाग पर बाहर कर दिया जाता है, और एक पतली, घनी परत बन जाती है। स्नान रसायन भिन्न होता है - साइनाइड, क्षारीय गैर साइनाइड, और एसिड क्लोराइड तीन परिवार हैं - और प्रत्येक परिवर्तन शक्ति, चमक और हाइड्रोजन पीढ़ी फेंकते हैं।.
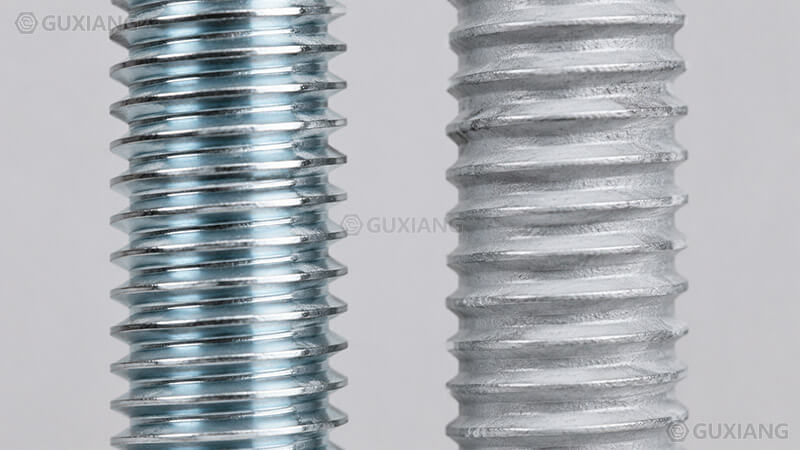
चढ़ाना समय मिनट है, घंटों नहीं। कोटिंग प्रत्येक सतह पर समान रूप से बढ़ता है, जिसमें धागा जड़ें और आंतरिक अवकाश शामिल हैं, यही कारण है कि प्लेटेड धागे सहनशीलता में रहते हैं। स्नान में ब्राइटनर चमकदार, थोड़ा नीला-टिनेड फ़िनिश देते हैं जिसे आप स्टोर-बॉट स्क्रू पर देखते हैं। यह चमक कॉस्मेटिक है; यह जंग जीवन के बारे में कुछ भी नहीं कहता है।.
हॉट-डिप गैल्वनाइजिंग: केटल में क्या है
मार्ग पूरी तरह से अलग है। फास्टनर पहला क्लीन्ड है - कास्टिक degreasing, फिर स्ट्रिप मिल स्केल और जंग के लिए एसिड पिकिंग - फिर सतह को सक्रिय रखने के लिए फ्लक्स में डूबा हुआ है, फिर पिघला हुआ जस्ता के स्नान में डूब गया। जस्ता स्टील को गीला करता है और इसके साथ प्रतिक्रिया करता है, जो जस्ता-आयरन अंतरधातु परतों की एक श्रृंखला बनाती है, जिसमें शीर्ष पर एक शुद्ध जस्ता बाहरी परत होती है।.
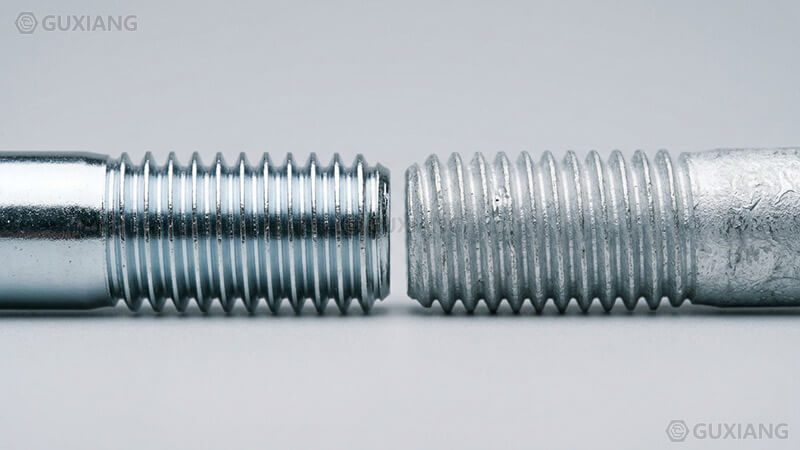
धातुकर्म बंधन महत्वपूर्ण अंतर है। इलेक्ट्रोप्लेटेड जिंक सतह पर बैठता है और इसे खरोंच कर सकता है। हॉट-डुबकी जस्ता इस्पात की सतह में मिश्र धातु है; यह छील नहीं है। एक भारी हथौड़ा झटका इसे क्रैक कर सकता है, लेकिन सामान्य हैंडलिंग इसे हटा नहीं पाता है।.
हॉट-डुबकी कोटिंग मोटाई ज्यादातर इस्पात रसायन विज्ञान और स्नान तापमान द्वारा सेट किया गया है। स्टील ड्राइव में सिलिकॉन और फास्फोरस प्रतिक्रिया - तथाकथित सैंडेलिन प्रभाव - यही कारण है कि समान गैल्वनाइजिंग लाइन एक बोल्ट पर 60 μm कोटिंग का उत्पादन कर सकती है और एक ही बॉक्स से दूसरे बोल्ट पर 110 μm कोटिंग का उत्पादन कर सकती है। यह परिवर्तनशीलता सामान्य है और यह वास्तव में क्यों थ्रेडेड फास्टनर मुसीबत का कारण बनता है, क्योंकि धारा 5 बताता है। प्रक्रिया और इसकी धातु विज्ञान पर एक व्यापक पृष्ठभूमि के लिए विकिपीडिया लेख on hot-dip galvanization परत संरचना को विस्तार से कवर करता है।.
एक वाक्य संस्करण
इलेक्ट्रोप्लाटिंग भाग पर एक पतली, समान जस्ता त्वचा देता है। हॉट-डुबकी गैल्वनाइजिंग एक मोटी जस्ता-आयरन कवच विकसित करता है जो भाग का हिस्सा है। अन्य सभी - थ्रेड फिट, जंग जीवन, embrittlement जोखिम, लागत - उस अंतर से अनुसरण करता है।.
मानक: ASTM बनाम ISO, और कौन सा आप वास्तव में खरीद रहे हैं
ड्राइंग पर नामित मानक वास्तविक विनिर्देश है। शब्द “जिंक प्लेटेड” या “गैल्वनाइज़्ड” नहीं हैं। मानक के तीन जोड़े लगभग सभी फास्टनरों के काम को कवर करते हैं, और असफलता की एक आश्चर्यजनक संख्या एक ड्राइंग में वापस आती है जिसका नाम उनमें से कोई नहीं है।.
| खत्म | उत्तरी अमेरिका | अंतरराष्ट्रीय | यह क्या कवर करता है |
|---|---|---|---|
| इलेक्ट्रोप्लेटेड जिंक | ASTM B633 | ISO 4042 | लोहे और स्टील पर जिंक इलेक्ट्रोप्लेटिंग, मोटाई कक्षाएं, पूरक खत्म, embrittlement राहत |
| हॉट-डुबकी गैल्वनाइजिंग, हार्डवेयर | ASTM A153 / A153M | ISO 1461 | लोहे और इस्पात लेख, कोटिंग वजन / वर्ग, नमूनाकरण और परीक्षण विधियों पर गर्म डुबकी जस्ता कोटिंग्स |
| नमक स्प्रे परीक्षण | ASTM B117 | ISO 9227 | तटस्थ सॉल्ट स्प्रे टेस्ट विधि का उपयोग कोटिंग्स को क्वालिफाई करने के लिए किया जाता है |
ASTM B633 इलेक्ट्रोप्लेटेड जिंक को चार मोटाई कक्षाओं, FE / Zn 5, 8, 12 और 25 में विभाजित करता है - संख्या माइक्रोन में न्यूनतम कोटिंग मोटाई है। यह पांच प्रकार के पूरक खत्म को भी परिभाषित करता है, जो सादे (टाइप I) से क्रोमेट रूपांतरण के माध्यम से पारित होने के लिए। एक ड्राइंग जो कहती है कि क्लास के बिना “जिंक प्लेटेड, स्पष्ट क्रोमेट” प्लेटर को कुछ भी नहीं बता रहा है; प्लेटर जो भी सस्ता है उसे जहाज करेगा। एफई / जेएन 12 या एफई / जेएन 25 और वार्तालाप परिवर्तन लिखें।.
ASTM A153 लोहे और स्टील हार्डवेयर के गर्म-डुबकी गैल्वनाइजिंग को कवर करता है - भागों का फास्टनर वर्ग - और वर्ग के अनुसार ग्रेड कोटिंग और प्रति वर्ग फुट औंस में कोटिंग वजन। A153 के तहत फास्टनर आम तौर पर कक्षा B या C कोटिंग्स प्राप्त करता है; मानक उत्तर अमेरिकी निर्माण में हॉट-डुबकी फास्टनर के लिए वर्कहॉर्स है।.
ISO 1461 अंतर्राष्ट्रीय हॉट-डिप मानक है, और यह स्टील सेक्शन मोटाई द्वारा कोटिंग मोटाई को निर्दिष्ट करता है। एक विशिष्ट बोल्ट शंक या अखरोट के लिए, स्टील मोटाई के आधार पर 45-85 μm रेंज में आवश्यक औसत मोटाई भूमि। यह याद रखने की संख्या है: जेडजेड 1 जेडजेड पर हॉट-डुबकी जस्ता इलेक्ट्रोप्लेटेड जिंक की तुलना में लगभग पांच से दस गुना मोटी है। वर्तमान संस्करण है ISO 1461:2022, जो स्पष्ट रूप से नोट करता है कि अपने स्वयं के समर्पित मानकों के साथ फास्टनर को कहीं और कवर किया जा सकता है - और प्लेटेड मार्ग के लिए “elsewhere” ISO 4042 है।.
ISO 4042 विशेष रूप से स्टील फास्टनर के लिए इलेक्ट्रोप्लेटेड कोटिंग सिस्टम को कवर करता है। यह ASTM B633 के लिए फास्टनर-ग्रेड समकक्ष है, और यह मानक है कि जब आप हाइड्रोजन embrittlement की परवाह करते हैं, क्योंकि यह एक प्रणाली में मोटाई, बेकिंग और हाइड्रोजन राहत के संबंध में है। वर्तमान संस्करण, ISO 4042:2022, अधिकांश निर्यात कार्यों में चढ़ाया फास्टनर चश्मा के लिए संदर्भ है।.
निर्यातकों के लिए व्यावहारिक नियम: यदि आपका ग्राहक उत्तरी अमेरिका में है, तो नाम ASTM B633 प्लेटेड के लिए और हॉट-डिप के लिए ASTM A153 है। यदि आपका ग्राहक यूरोप में है, तो नाम ISO 4042 और ISO 1461। नाम दोनों जहां भाग दोनों बाजारों को पार करता है - यह ड्राइंग पर एक पंक्ति खर्च करता है और विवादों की एक पूरी श्रेणी को हटा देता है।.
4. मोटाई लेजर: 5-15 माइक्रोन बनाम 45-85 माइक्रोन
मोटाई एक संख्या है जो लगभग सब कुछ बताती है। दो कोटिंग पक्ष को पक्ष में रखें:
| संपत्ति | जस्ता चढ़ाया (इलेक्ट्रोप्लेटेड) | हॉट डुबकी गैल्वनाइज़्ड |
|---|---|---|
| विशिष्ट कोटिंग मोटाई | 5-15μm (FE/Zn 5-25 प्रति ASTM B633) | फास्टनर अनुभागों पर 45-85 μm ठेठ (ISO 1461) |
| कोटिंग वजन | 35-110 ग्राम / मी2 | 320-610 g/m2 |
| बॉण्ड | यांत्रिक / विद्युत रासायनिक जमावट | धातुकर्म जिंक-आयरन मिश्र धातु परतें |
| सतह | चिकना, उज्ज्वल, वर्दी | मैट, बनावट, चर, भारी भागों पर टपकता है |
| एज कवरेज | अच्छा, समोच्च का अनुसरण करता है | तेज किनारों पर पतले हो सकते हैं, फ्लैट पर मोटी |
| धागा | कोटिंग थ्रेड प्रोफ़ाइल का अनुसरण करता है | कोटिंग पुल या थ्रेड जड़ों को भर सकता है |
| एक ही वातावरण में बलिदान जीवन | कुछ वर्षों के लिए महीनों में मापा गया | दशकों में |
जस्ता इस्पात sacrificially की रक्षा करता है: जस्ता corrodes पहले, इस्पात बरकरार रखता है, और एक दिए गए माहौल में जस्ता की जंग दर मोटे तौर पर स्थिर है। तो कोटिंग जीवन स्केल लगभग रैखिक रूप से कोटिंग मोटाई के साथ। 10 μm मढ़वाया कोटिंग और उसी वातावरण में 70 μm हॉट-डुबकी कोटिंग के पास स्टील जंग लगने से पहले जीवन में सात गुना अंतर होता है। यह निर्णय की पूरी अर्थशास्त्र है, जो एक तालिका की एक पंक्ति में संकुचित है।.
हालांकि, केवल मोटाई पढ़ा नहीं है। फास्टनर पर हॉट-डुबकी कोटिंग समान नहीं हैं। तीव्र किनारों - थ्रेड क्रेस्ट, रिंच फ्लैट - पतली चल सकते हैं, जबकि फ्लैट मोटे होते हैं। एक मढ़वाया कोटिंग भाग भर में कहीं अधिक समान है। जंग के जीवन के लिए, औसत मामले; धागा फिट करने के लिए, मोटे बिंदुओं का मामला, और यह अगले अनुभाग है।.
थ्रेड सहनशीलता: क्यों हॉट-डिप थ्रेड खाता है
यह विफलता मोड है जो सबसे गुस्से में फोन कॉल उत्पन्न करता है। एक हॉट-डुबकी गैल्वनाइज़्ड बोल्ट अपने अखरोट को फिट नहीं करेगा, और खरीदार आपूर्तिकर्ता को दोषी ठहराता है, और आपूर्तिकर्ता मानक को दोषी ठहराता है, और वास्तविक उत्तर यह है कि कोई भी थ्रेड पर मोटाई कोटिंग के लिए जिम्मेदार नहीं है।.
यहाँ ज्यामिति है। बाहरी धागे पर, कोटिंग बाहरी हो जाती है और पिच व्यास बढ़ता है। एक बोल्ट पर 60-85 μm हॉट-डुबकी कोटिंग मोटे तौर पर पिच व्यास को जोड़ती है - सबसे खराब मामले में, अधिक, क्योंकि कोटिंग धागे की जड़ों में बनाती है और असमान रूप से crest करती है। एक मानक 6g सहनशीलता के साथ एक M12 बोल्ट पर, एक हॉट-डुबकी कोटिंग स्वीकार्य रेंज के बाहर पिच व्यास को धक्का दे सकती है। आधे रास्ते और जाम पर अखरोट के धागे, या assembler इसे मजबूर करता है और धागे को स्ट्रिप्स करता है, या अखरोट को टोक़ के नीचे क्रॉस-थ्रेड किया जाता है।.
जस्ता चढ़ाया फास्टनर इस समस्या की वजह से नहीं है क्योंकि 5-15 μm मानक थ्रेड सहिष्णुता के अंदर आराम से बैठता है। यह सबसे आम कारण दर्शक है जो संक्षारक सेवा में भी फास्टनर चढ़ाया जाता है: यह नहीं है कि वे चढ़ाना से प्यार करते हैं, यह है कि धागे काम करते हैं।.
उद्योग में गर्म स्नान के लिए एक मानक उत्तर है: गैल्वनाइजिंग से पहले थ्रेड को ओवरसाइज करें।. ASTM A153 और ISO 1461 दोनों इस पते - हॉट-डुबकी गैल्वनाइज़्ड बोल्ट को आमतौर पर टैप किया जाता है या ओवरसाइज (ओवरसाइज भत्ते के साथ थ्रेडिंग के बाद परिचित “ओवरसाइज नट” या “गैल्वनाइज़्ड” किया जाता है। व्यवहार में:
रोल या अपेक्षित कोटिंग निर्माण द्वारा थ्रेड oversize कटौती, आम तौर पर M10-M20 बोल्ट के लिए पिच व्यास पर 0.25-0.4 मिमी।.
मैच करने के लिए नट ओवरसाइज को टैप करें, या गैल्वनाइजिंग के बाद एक नट टैप करें।.
हमेशा कार्यात्मक थ्रेड गेज के साथ परीक्षण-फिट और शिपिंग से पहले एक ही बैच से वास्तविक नट।.
दुकान के फर्श से सबक: कभी भी एक आपूर्तिकर्ता से हॉट-डुबकी गैल्वनाइज़्ड फास्टनर खरीद नहीं सकता जो आपको उनके ओवरसाइज थ्रेडिंग अभ्यास को नहीं बता सकता। यदि वे कहते हैं कि “हम सिर्फ मानक बोल्ट को डुबोते हैं” तो धागे विफल हो जाएंगे, और विफलता आपको दोषी ठहराया जाएगा, तो दर्शक।.
हाइड्रोजन भ्रूण: द क्विट किलर
हाइड्रोजन embrittlement फास्टनर विफलता है जो लोगों को मारती है, और यह सीधे कोटिंग प्रक्रिया से जुड़ा हुआ है।.
तंत्र, एक पैराग्राफ में। एसिड पिकलिंग और इलेक्ट्रोप्लाटिंग के दौरान, परमाणु हाइड्रोजन स्टील की सतह पर उत्पन्न होता है। कठोर स्टील में - आम तौर पर लगभग 1000 एमपीए तन्य शक्ति से ऊपर - हाइड्रोजन परमाणु जाली में फैलता है और तनाव संकेंद्र में इकट्ठा होता है। असेंबली के बाद, हाइड्रोजन उच्च तनाव बिंदुओं पर माइग्रेट करता है, और बोल्ट अचानक विफल हो जाता है, अक्सर स्थापना के घंटे या दिन बाद, इसके रेटेड लोड के एक अंश पर। बोल्ट स्नैप। कोई चेतावनी नहीं है, कोई उपज नहीं है, कोई दृश्यमान जंग नहीं है। ओवरहेड लिफ्टिंग, पतन संरक्षण और स्ट्रक्चरल कनेक्शन में, यह एक विनाशकारी विफलता मोड है।.
इलेक्ट्रोप्लेटिंग उच्च जोखिम वाला मार्ग है क्योंकि स्नान स्वयं ही कैथोड पर हाइड्रोजन उत्पन्न करता है - यह चढ़ाना प्रक्रिया है। हॉट-डुबकी गैल्वनाइजिंग भी पिकलिंग के दौरान हाइड्रोजन के हिस्से को उजागर करता है, लेकिन 450 °C पिघला हुआ जस्ता स्नान एक प्राकृतिक बेकरी के रूप में कार्य करता है, हाइड्रोजन को बाहर निकालता है। तो अभ्यास में, हॉट-डुब एक ही स्टील ग्रेड पर इलेक्ट्रोप्लाटिंग की तुलना में बहुत कम उत्सर्जन जोखिम रखता है।.
इलेक्ट्रोप्लेटिंग के लिए नियंत्रण एक पोस्ट-प्लेट बेक है। ISO 4042 और ASTM B633 दोनों को कठोर भागों के लिए हाइड्रोजन embrittlement राहत बेकिंग की आवश्यकता होती है: आम तौर पर 4-24 घंटे के लिए 190-230 °C, चढ़ाना के एक घंटे के भीतर शुरू हुआ। अगर यह जल्द ही चढ़ाना के बाद होता है और बाद में किसी भी कोटिंग चरणों से पहले सतह को सील कर देता है तो बेक केवल प्रभावी होता है।.
व्यावहारिक नियम:
लगभग 1000-1200 एमपीए (ग्रेड 10.9, ग्रेड 8.8 सीमा रेखा, अधिकांश शमन-एंड-टेम्पर्ड अलॉय स्टील) के ऊपर विद्युत प्लेट नहीं है। The अलॉय स्टील फास्टनर गाइड विस्तार से ताकत ग्रेड को कवर करता है।.
ग्रेड 12.9 और ऊपर: इलेक्ट्रोप्लेटिंग आम तौर पर टेबल से दूर है। यांत्रिक galvanizing, जस्ता परत कोटिंग, नियंत्रित प्रसंस्करण के साथ गर्म स्नान, या जंग प्रतिरोधी मिश्र धातु का उपयोग करें।.
बेक प्रमाणपत्र के लिए प्लेटर पूछो, वादा नहीं। एक सेंकना जो समाप्त हिस्से पर नहीं हुआ था, इसलिए पेपर ट्रेल एकमात्र सबूत है।.
यदि संयुक्त सुरक्षा-महत्वपूर्ण है - उठाने, निलंबन, स्ट्रक्चरल - “जिंक प्लेटेड, ग्रेड 10.9” का इलाज तब तक करें जब तक कि आप प्रक्रिया प्रमाणपत्र देखें।.
हाइड्रोजन उत्सर्जन जंग परीक्षण में दिखाई नहीं देता है। एक बोल्ट नमक स्प्रे पारित कर सकते हैं और अभी भी समयबद्ध हो सकते हैं। यही कारण है कि प्रोसेस कंट्रोल कोटिंग परीक्षण से अधिक है।.
व्हाइट रस्ट बनाम रेड रस्ट: फेल्योर को पढ़ना
दोनों कोटिंग पूर्वानुमानित तरीके से विफल हो जाते हैं और जंग उत्पाद का रंग आपको बताता है कि आप किस चरण में हैं।.
सफेद जंग ताजा जस्ता पर परेशानी का पहला संकेत है। जब एक जस्ता सतह को गीला हो जाता है और बार-बार सूख जाता है तो इसके सुरक्षात्मक पेटिना बनाने की संभावना के बिना - बारिश में स्टैक्ड भागों को सोचो, या पारगमन में संघननन - यह भारी सफेद जस्ता हाइड्रॉक्साइड और जिंक ऑक्साइड बनाता है। सफेद जंग नहीं है कोटिंग चला गया; यह सतह प्रतिक्रिया है। हॉट-डुबकी कोटिंग पर, सफेद जंग ज्यादातर कॉस्मेटिक है और अवशिष्ट जस्ता अभी भी वर्षों तक सुरक्षा प्रदान करता है। पतली प्लेटेड कोटिंग पर, सफेद जंग अधिक गंभीर है, क्योंकि सफेद जंग द्वारा खपत जस्ता की 10 μm कोटिंग का एक बड़ा अंश है।.
रोकथाम: भंडारण और पारगमन में भागों को सूखा रखें, पैकेजिंग को हवादार रखें, और कसकर घोंसले गीले हिस्सों से बचें। प्लेटेड भागों पर क्रोमेट या निष्क्रियता उपचार सफेद जंग की शुरुआत में देरी करते हैं। गैल्वनाइज़्ड भागों पर, उद्योग एक ही कारण के लिए शमन उपचार और सिलिकेट या क्रोमेट निष्क्रियता का उपयोग करता है।.
लाल जंग इसका मतलब यह है कि जस्ता चला गया है - स्थानीय रूप से या पूरी तरह से - और स्टील को तोड़ रहा है। एक प्लेटेड फास्टनर पर लाल जंग पहले थ्रेड crests, किनारों और क्षतिग्रस्त स्थानों पर दिखाई देता है, क्योंकि यह वही है जहां पतली कोटिंग पतली या टूटी हुई है। एक गर्म-डुबकी हिस्से पर लाल जंग आमतौर पर किनारे से भी चला जाता है, या कोटिंग का संकेत जो स्पैनर जबड़े, प्रभाव या खरोंच से होता है जो स्टील के माध्यम से काटता है।.
व्यावहारिक पढ़ा: गैल्वनाइज़्ड पर सफेद जंग एक भंडारण शिकायत है, असफल नहीं है। कोटिंग पर लाल जंग एक वास्तविक विफलता है जिसका मतलब है कि कोटिंग बजट से अधिक हो गया था या गलत कोटिंग चुना गया था। जब एक ग्राहक एक सर्दियों के बाद एक प्लेटेड बोल्ट पर लाल जंग की एक तस्वीर भेजता है, तो इसका जवाब “बेहतर चढ़ाना” नहीं है।.
नमक स्प्रे और वास्तविक जंग जीवन
नमक स्प्रे परीक्षण (ASTM B117 या ISO 9227 तटस्थ नमक कोहरे) यह है कि कैसे सबसे अधिक कोटिंग चश्मा सत्यापित किए जाते हैं, और यह इस उद्योग में किसी अन्य परीक्षण से अधिक misread हो जाता है।.
फास्टनर के लिए विशिष्ट परिणाम, चढ़ाना और गैल्वनाइजिंग अभ्यास से प्रतिनिधि मूल्यों का उपयोग:
| कोटिंग | लाल जंग से पहले विशिष्ट B117 तटस्थ नमक स्प्रे | इसे पढ़ना |
|---|---|---|
| जिंक प्लेटेड, 5-8 μm, स्पष्ट निष्क्रिय | 24-72 h | बाजार का पूर्ण तल |
| जिंक प्लेटेड, 8-12 μm, पीला / जैतून chromate | 72-120 h | सामान्य हार्डवेयर-स्टोर ग्रेड |
| जिंक प्लेटेड, 12-25 μm, तिकड़ी निष्क्रिय | 120-250 h | अच्छा मढ़वाया काम, लेकिन अभी भी पतली |
| हॉट-डिप गैल्वनाइज़्ड, 45-85 μm | 1000-2000+h | पूरी तरह से एक अलग जंग वर्ग |
| हॉट-डुबकी गैल्वनाइज़्ड, भारी वर्ग | 2000-3000+h | मोटी कोटिंग, लंबे जीवन |
इन संख्याओं के बारे में तीन ईमानदार चेतावनी। सबसे पहले, नमक स्प्रे एक उच्च क्लोराइड लोड के साथ एक त्वरित परीक्षण है; यह मरीन और सड़क नमक के संपर्क के साथ सहसंबंधित है लेकिन हल्के इनडोर वातावरण में अंतर को overstate करता है। दूसरा, नमक स्प्रे एक ही तरह से वास्तविक सेवा में sacrificial जीवन का परीक्षण नहीं करता है - वास्तविक जीवन में गीले-सूखे साइकिल चलाना, यूवी और घर्षण शामिल है, और जस्ता अलग तरीके से व्यवहार करता है। तीसरा, नमक स्प्रे आपको हाइड्रोजन embrittlement, थ्रेड फिट, या गैल्वेनिक संगतता के बारे में कुछ भी नहीं बताता है। यह एक योग्यता में एक संख्या है, पूरी कहानी नहीं है।.
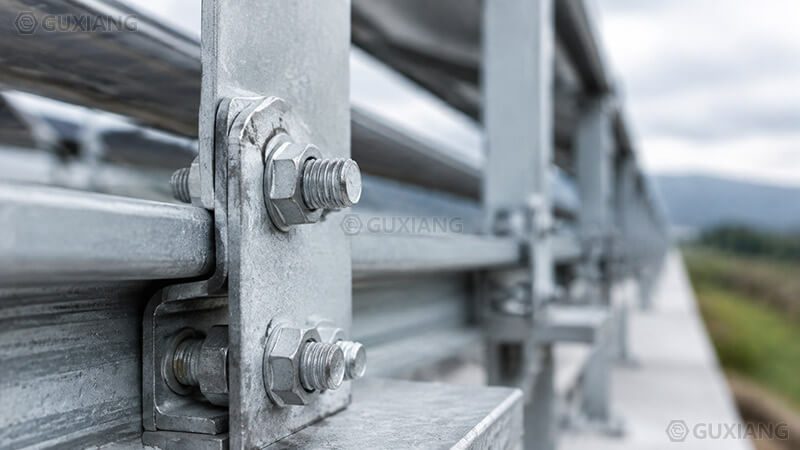
क्षेत्र संख्या जो वास्तव में मायने रखती है: एक विशिष्ट औद्योगिक वातावरण में, प्रति वर्ष लगभग 1-4 μm पर जस्ता कॉरोड, और एक समुद्री वातावरण में प्रति वर्ष 3-10 μm, जोखिम के आधार पर। अपने आप को अंकगणित करें - एक समुद्री वातावरण में 10 μm चढ़ाया कोटिंग एक से तीन साल का प्रस्ताव है, और 70 μm गर्म-डुबकी कोटिंग एक दस-टू-ट्वेंटी-वर्ष का प्रस्ताव है। यही कारण है कि अवसंरचना फास्टनर गर्म-डुबकी या स्टेनलेस क्यों हैं, और इनडोर हार्डवेयर क्यों चढ़ाया जाता है।.
गैल्वेनिक संगतता: जिंक एक सार्वभौमिक उत्तर नहीं है
जस्ता इस्पात के लिए anodic है, जो कोटिंग का पूरा बिंदु है। लेकिन जस्ता भी अन्य आम धातुओं के लिए anodic है, और जब जस्ता लेपित फास्टनर अन्य सामग्री मिलते हैं तो संगतता समस्याओं का निर्माण करता है।.
क्लासिक केस एल्यूमीनियम पर ** जिंक फास्टनर है।* जिंक एल्यूमीनियम के लिए anodic है, इसलिए जस्ता corrodes अधिमानतः - सिद्धांत रूप में, एल्यूमीनियम संरक्षित है। अभ्यास में, एक छोटे से बांधनेवाला पदार्थ पर जस्ता कोटिंग पतली है और तेजी से खपत हो जाती है, सिर के चारों ओर एल्यूमीनियम गैल्वेनिक जोड़े से वैसे भी corrodes, और संयुक्त एक अप्रत्याशित तरीके से विफल रहता है। एल्यूमीनियम संरचनाओं के लिए, स्टेनलेस स्टील फास्टनर एक कारण के लिए मानक उत्तर हैं; यदि जस्ता का उपयोग सभी पर किया जाता है, तो यह एक अस्थायी या गैर-स्ट्रक्चरल विकल्प है। जहां एल्यूमीनियम भाग को स्वयं खत्म करने की आवश्यकता होती है, तो anodizing एल्यूमीनियम विशिष्ट मार्ग है - विभिन्न रसायन विज्ञान, विभिन्न कोटिंग, विभिन्न नियमों को कवर किया गया है ** [Anodizing फास्टनर गाइड].
** Zinc फास्टनर के साथ स्टेनलेस स्टील** रिवर्स और बदतर हैं। स्टेनलेस जस्ता के लिए कैथोडिक है, इसलिए जस्ता को एनोड के रूप में तेजी से सेवन किया जाता है, और स्टेनलेस हार्डवेयर छोटे जस्ता कोटिंग पर तेजी से हमला करने वाले बड़े कैथोड के रूप में कार्य करता है। एक स्टेनलेस ब्रैकेट में एक मढ़वाया बोल्ट एक तेजी से जंग सेटअप नहीं है। यदि संरचना स्टेनलेस है, तो स्टेनलेस फास्टनर का उपयोग करें - सामग्री तुलना हमारे स्टेनलेस बनाम गैल्वनाइज़्ड लेख में तर्क दिया जाता है।.
** तांबा और पीतल * * के साथ जिंक भी एक बेमेल है: जस्ता तांबा मिश्र धातुओं के लिए anodic है, और पीतल फास्टनर को धातुकर्म स्थिरता के लिए तांबा सिस्टम में चुना जाता है, जैसा कि ** [पीतल फास्टनर गाइड] जस्ता लेपित इस्पात को एक तांबा पाइपलाइन में मिलाना या विद्युत प्रणाली दूसरे के लिए एक जंग समस्या का व्यापार करती है।.
नियम: जस्ता कोटिंग इस्पात या अन्य जस्ता-संगत फास्टनर के साथ इस्पात संरचनाओं से संबंधित हैं, जहां वातावरण में बलिदान जीवन पर्याप्त है। जिस समय संभोग धातु एल्युमिनियम, स्टेनलेस, या तांबा मिश्र धातु, स्टॉप और सामग्री विकल्प, कोटिंग नहीं है।.
चार फील्ड शिकायतें और वे क्या खर्च करते हैं
वास्तविक ग्राहक कोटिंग मोटाई कक्षाओं के बारे में शिकायत करने के लिए कॉल नहीं करते हैं। वे चार कहानियों के साथ कॉल करते हैं, और प्रत्येक एक प्रक्रिया निर्णय के लिए निशान लगाते हैं।.
“एक सर्दियों के बाद बोल्ट जंग लगा”।” क्लासिक मढ़वाया-फास्टनर शिकायत। यह हिस्सा शायद FE/Zn 5 या 8 के साथ स्पष्ट निष्क्रियता के साथ था, जो आउटडोर उपयोग के लिए बेच दिया गया था, और कोटिंग को एकल गीले मौसम में खाया गया था। फिक्स: या तो एक उचित passivate के साथ FE / Zn 12-25 में अपग्रेड करें, या किसी भी लोड-bearing आउटडोर के लिए हॉट-डुबकी में जाएं। इसके अलावा भंडारण की जाँच करें - बॉक्स में सफेद जंग अक्सर क्षेत्र में लाल जंग से पहले होती है।.
“नट बोल्ट पर नहीं जाएगा।” धारा 5 से थ्रेड सहनशीलता विफलता आपूर्तिकर्ता ने मानक धागे को डुबो दिया और कोटिंग ने उन्हें पुल किया। फिक्स: गैल्वनाइजिंग से पहले ओवरसाइज थ्रेडिंग की आवश्यकता होती है, उसी बैच से अखरोट के साथ टेस्ट-फिट, और खरीद आदेश में भत्ता लिखने की आवश्यकता होती है। यह शिकायत है जो एक सस्ते गैल्वनाइज़्ड खरीद को साइट देरी में बदल देती है, और देरी की लागत फास्टनर से अधिक है।.
“उच्च शक्ति बोल्ट स्थापना के बाद तस्वीर”।” हाइड्रोजन embrittlement, धारा 6. एक ग्रेड 10.9 या 12.9 प्लेटेड बोल्ट जिसे बेक नहीं किया गया था, या बिना प्रलेखन के बेक किया गया था। फिक्स: बिना किसी प्रमाणित बेक, मैकेनिकल गैल्वनाइजिंग या जिंक फ्लेक के बिना ताकत थ्रेसहोल्ड के ऊपर कोई चढ़ाना, और हर बहुत कुछ पर एक प्रक्रिया प्रमाणपत्र। इस गाइड में कुछ नहीं लोगों को मारता है; यह एक है।.
“गैल्वनाइज़्ड भागों पर सफेद पाउडर - यह जंग है” सफेद जंग पैनिक। ज्यादातर एक भंडारण और पारगमन मुद्दा, गर्म स्नान पर कॉस्मेटिक, केवल पतली प्लेटेड कोटिंग्स पर गंभीर। ठीक करें: भागों को सूखा रखें, ग्राहक को अंतर समझाएं, और पतली प्लेटेड काम पर, एक निष्क्रिय कल्पना करें। एक तस्वीर और एक ईमानदार स्पष्टीकरण आमतौर पर वापसी के बिना इस शिकायत को हल करता है।.
इन शिकायतों में से प्रत्येक को यह तय करना होता है कि शिकायत से कम खर्च होता है। सभी चार में पैटर्न: असफलता विनिर्देश समय पर तय की गई थी, नहीं फैक्ट्री पर।.
उत्तर अमेरिकी बनाम यूरोपीय अभ्यास
निर्यातक लगातार अंतर को पूरा करते हैं। दो बाजार अलग-अलग जस्ता कोटिंग्स को निर्दिष्ट करते हैं, और एक में अनुमोदित एक हिस्सा स्वचालित रूप से दूसरे में अनुमोदित नहीं है।.
| विषय | उत्तरी अमेरिका | यूरोप |
|---|---|---|
| मढ़वाया जस्ता मानक | ASTM B633 (वर्ग FE/Zn 5-25) | ISO 4042 (कोटिंग सिस्टम, embrittlement नियंत्रण) |
| हॉट-डुबकी मानक | ASTM A153 / A153M (हार्डवेयर कक्षाएं) | ISO 1461 (धारा से मोटाई) |
| सॉल्ट स्प्रे टेस्ट | ASTM B117 | ISO 9227 |
| सामान्य मढ़वाया ग्रेड | FE/Zn 5 स्पष्ट, हार्डवेयर में बहुत आम | सीआर 6 + मुक्त passivation के साथ Fe / Zn 5-12; REACH trivalent धक्का |
| हेक्सावालेंट क्रोमेट | अभी भी इस्तेमाल किया, RoHS-restricted in उत्पाद | पहुंच के तहत अधिकांश अनुप्रयोगों के लिए प्रभावी रूप से प्रतिबंधित |
| हॉट डुबकी फास्टनर अभ्यास | ओवरसाइज थ्रेडिंग कॉमन, क्लास सी कोटिंग | ISO 1461 मोटाई टेबल, oversize थ्रेडिंग आम |
| कोटिंग मोटाई यूनिट | μm और mils, कोटिंग वजन oz/ft2 | μm, g / m2 |
नियामक दबाव वह हिस्सा है जो निर्यातकों को आश्चर्यचकित करता है। Hexavalent क्रोमियम passivates — पीले और जैतून खत्म है कि दशकों के लिए फास्टनर जंग प्रदर्शन चढ़ाया - पहुंच के तहत यूरोप में भारी प्रतिबंध के तहत कर रहे हैं, और trivalent (Cr3+) passivates अब डिफ़ॉल्ट हैं। Cr3+ पासिवेट्स अलग-अलग प्रदर्शन करते हैं: कुछ सूत्रों में कम आत्म-चिकित्सा, विभिन्न जंग व्यवहार और कम नमक स्प्रे घंटे। 2010 में लिखा गया एक फास्टनर स्पेक जिसका कहना है कि “जिंक प्लेटेड, येलो क्रोमेट” आज यूरोप में एक सुधार बातचीत के बिना निर्माण योग्य नहीं है।.
हॉट-डुबकी कार्य के लिए, अंतर छोटे होते हैं - दोनों बाज़ार समान धातु विज्ञान पर निर्भर होते हैं - लेकिन मोटाई उम्मीदें अलग होती हैं। यूरोपीय ड्राइंग ISO 1461 का हवाला देते हैं और सेक्शन मोटाई द्वारा 45-85 μm प्राप्त करते हैं। उत्तर अमेरिकी ड्राइंग A153 का हवाला देते हैं और कोटिंग वजन वर्ग प्राप्त करते हैं। दोहरी बाजार भागों के लिए दोनों ड्राइंग पर लिखें, और आप सबसे आम निर्यात विवाद को समाप्त करते हैं: “हमारे मानक कहते हैं कि यह पर्याप्त है।”
चयन ढांचा
चार सवाल लगभग हर गैल्वनाइज़्ड-vs-plated फास्टनर निर्णय का निपटान करते हैं। उन्हें क्रम में चलना।.
चरण 1: फास्टनर लाइव कहाँ है?
इंडोर, ड्राई, आश्रय - मढ़वाया जस्ता लगभग हमेशा पर्याप्त है, और पूरी तरह से गैर संक्षारक या गैर-धातु की जरूरत के लिए प्लास्टिक फास्टनर गाइड जब बहुलक हार्डवेयर समझ बनाता है कवर। आउटडोर, गीला, तटीय, सड़क नमक, रसायन - कोटिंग मोटाई लेजर का फैसला करता है: चढ़ाया हुआ जस्ता कुछ साल का खत्म होता है, हॉट-डुब एक बहु-decade खत्म होता है। यदि संरचना 25 वर्षों के लिए डिज़ाइन की गई है, तो फास्टनर को 25 साल के खत्म होने की आवश्यकता है।.
चरण 2: शक्ति ग्रेड क्या है?
लगभग 1000 एमपीए, इलेक्ट्रोप्लाटिंग नियमित है। इसके ऊपर, हाइड्रोजन embrittlement प्रबंधन निर्णय पर हावी करता है - प्रमाणित बेक, मैकेनिकल गैल्वनाइजिंग, या जस्ता परत। लगभग 1200 एमपीए से अधिक, इलेक्ट्रोप्लाटिंग आम तौर पर बाहर है। उच्च शक्ति का काम पूरी तरह से सामग्री वार्तालाप को भी बदल देता है, और कार्बन स्टील फास्टनर गाइड zग्रेड परिदृश्य को कवर करता है।.
चरण 3: क्या थ्रेड फिट कोटिंग को अवशोषित कर सकता है?
प्लेटेड कोटिंग मानक धागे फिट होते हैं। हॉट-डुबकी को थ्रेडिंग, ओवरसाइज या फिर टिप्ड नट्स को ओवरसाइज करना होता है, और एक कार्यात्मक परीक्षण-फिट की आवश्यकता होती है। यदि संयुक्त तंग-सहनशीलता, ठीक-पिच या इकट्ठे अंधा है, तो हॉट-डुबकी थ्रेड समस्या अपने जंग लाभ को कम कर सकती है - यह वह जगह है जहां कुछ दर्शक फिट से लड़ने के बजाय छोटे जीवन के साथ स्टेनलेस या मढ़वाया जस्ता चुनते हैं।.
चरण 4: क्या ड्राइंग वास्तव में कहते हैं?
मानक, वर्ग, passivation, बेकरी की आवश्यकता, और परीक्षण विधि का नाम दें। मानक के बिना “गैल्वनाइज़्ड” या “जिंक प्लेटेड” एक बातचीत है, एक विनिर्देश नहीं है। ड्राइंग वह जगह है जहां इस गाइड के पाठ को लागू किया जाता है - ISO या ASTM संदर्भ, मोटाई वर्ग और embrittlement राहत लिखें, और आपूर्तिकर्ता को शब्द का सबसे सस्ता संस्करण जहाज करने के लिए कोई कमरा नहीं है।.
कार्य उदाहरण: एक तटीय बोर्डवॉक के लिए रेलिंग हार्डवेयर
फास्टनरों को एक नमक-एयर बोर्डवॉक पर एक इस्पात संरचना के लिए स्टेनलेस रेलिंग पकड़ती है। चरण 1: तटीय, नमक, दशकों - पतली चढ़ाना बाहर है। चरण 2: स्ट्रक्चरल बोल्ट ग्रेड 8.8 हैं, इसलिए इलेक्ट्रोप्लेटिंग बेकिंग के साथ संभव है लेकिन मामूली; कोटिंग जीवन बड़ी समस्या है। चरण 3: M16 बोल्ट, कोर्स थ्रेड, ओवरसाइज थ्रेडिंग के लिए कमरा। चरण 4: कल्पना “हॉट-डुबकी गैल्वनाइज़्ड प्रति ISO 1461, गैल्वनाइजिंग से पहले धागा oversize, उसी बैच से अखरोट के साथ टेस्ट-फिट, कोटिंग मोटाई 70 μm औसत, 55 μm न्यूनतम। फास्टनरों को प्लेटेड से अधिक खर्च होता है और पिछले बीस बार लंबे होते हैं। बोर्डवॉक हर तीन साल में फिर से बोला नहीं जाता है।.
अक्सर पूछे जाने वाले प्रश्न
1. गैल्वनाइज़्ड और जस्ता चढ़ाया फास्टनर के बीच क्या अंतर है?
जस्ता चढ़ाया फास्टनरों को एक पतली इलेक्ट्रोप्लेटेड जिंक परत मिलती है, आमतौर पर 5-15 माइक्रोन। जस्ती फास्टनरों को पिघला हुआ जस्ता में लेपित गर्म-डुबकी होते हैं, आम तौर पर 45-85 माइक्रोन, एक धातुकर्म बंधन के साथ।.
2. क्या आउटडोर उपयोग के लिए गैल्वनाइज़्ड या जस्ता चढ़ाया बेहतर है?
हॉट डुबकी गैल्वनाइज़्ड। मोटे कोटिंग समान वातावरण में लगभग दस गुना बलिदान जीवन देता है। जस्ता चढ़ाना इनडोर और आश्रय सेवा सूट।.
3. क्या गैल्वनाइज़्ड बोल्ट फिट मानक पागल?
निश्चित रूप से नहीं। हॉट-डुबकी कोटिंग धागे पर बनाती है, इसलिए बोल्ट को ओवरसाइज थ्रेडिंग की आवश्यकता होती है और नट्स को ओवरसाइज थ्रेड्स से मेल खाने या गैल्वनाइजिंग के बाद फिर से टैप करने की आवश्यकता होती है।.
4. क्या जस्ता चढ़ाया हुआ फास्टनर का उपयोग स्टेनलेस स्टील पर किया जा सकता है?
नहीं स्टेनलेस जस्ता के लिए कैथोडिक है, इसलिए जस्ता कोटिंग एनोड के रूप में तेजी से corrodes। स्टेनलेस संरचनाओं पर स्टेनलेस फास्टनर का प्रयोग करें।.
5. गैल्वनाइज़्ड फास्टनर पर सफेद जंग का कारण क्या है?
ताजा जस्ता एक सुरक्षात्मक पेटिना रूपों से पहले नमी के साथ प्रतिक्रिया करते हैं। यह ज्यादातर गर्म स्नान पर कॉस्मेटिक है कोटिंग लेकिन पतली प्लेट पर महत्वपूर्ण मोटाई का उपभोग करता है।.
6. क्या जस्ता चढ़ाया बोल्ट को हाइड्रोजन embrittlement राहत की आवश्यकता है?
लगभग 1000 एमपीए, हाँ। हार्डन [[1] को 190-230 °C पर एक घंटे की चढ़ाना के भीतर एक प्लेट के बाद सेंकना होता है, जिसमें दस्तावेज प्रक्रिया प्रमाणपत्रs.
7. क्या कोटिंग मोटाई जस्ता चढ़ाया फास्टनर है?
ASTM B633 कक्षाएं चलाने के लिए FE/Zn 5, 8, 12, और 25 - माइक्रोन में न्यूनतम मोटाई। सामान्य हार्डवेयर-स्टोर चढ़ाना FE / Zn 5-8 है; टिकाऊ काम 12-25 का उपयोग करता है।.
8. क्या गैल्वनाइज़्ड फास्टनर एल्युमिनियम के साथ संगत हैं?
संक्षेप में। जस्ता एल्युमिनियम के लिए anodic है और corrodes अधिमानतः, तेजी से कोटिंग खपत। स्टेनलेस फास्टनर एल्युमिनियम संरचनाओं के लिए मानक विकल्प हैं।.
9. नमक स्प्रे में गैल्वनाइज़्ड कोटिंग कितने समय तक रहता है?
प्रतिनिधि B117 परिणाम मोटाई और passivation के आधार पर प्लेटेड कोटिंग्स के लिए 24-250 घंटे बनाम हॉट-डुबकी कोटिंग के लिए 1000-2000+ घंटे चलाते हैं।.
10. क्या आप गैल्वनाइज़्ड या जस्ता चढ़ाया फास्टनर पर पेंट कर सकते हैं?
हाँ, लेकिन तैयारी के मामले। जिंक सतहों को सफाई की आवश्यकता होती है और अक्सर एक विशिष्ट प्राइमर; तैयारी के बिना ताजा जस्ता पर पेंटिंग आसंजन हानि से विफल हो जाती है। हॉट-डुबकी सतहों को पहले मौसम या स्वीप ब्लास्टिंग की आवश्यकता हो सकती है।.
संदर्भ
अंतर्राष्ट्रीय मानकीकरण संगठन। ISO 1461:2022 — निर्मित लौह और इस्पात लेखों पर गर्म डुबकी गैल्वनाइज़्ड कोटिंग - निर्दिष्टीकरण और परीक्षण विधियाँ।“ https://www.iso.org/standard/81435.html
अंतर्राष्ट्रीय मानकीकरण संगठन। “ISO 4042:2022 - फास्टनर - इलेक्ट्रोप्लेटेड कोटिंग सिस्टम”।” https://www.iso.org/standard/77913.html
ASTM इंटरनेशनल। “ASTM B633-15 - मानक विनिर्देश इलेक्ट्रोडपॉजिटेड कोटिंग्स ऑफ जिंक ऑन आयरन एंड स्टील”।” https://www.astm.org/b0633-15.html
ASTM इंटरनेशनल। “ASTM A153/A153M-16 — मानक विनिर्देश जस्ता कोटिंग (हॉट-डुबकी) आयरन एंड स्टील हार्डवेयर पर।” https://www.astm.org/a0153_a0153m-16.html
अमेरिकन गैल्वनाइज़र एसोसिएशन। “Galvanizing शिक्षा और संसाधन”।” https://galvanizeit.org/
विकिपीडिया। “हॉट-डिप गैल्वनीकरण”।” https://en.wikipedia.org/wiki/Hot-dip_galvanization
ASTM इंटरनेशनल। “ASTM B117-19 - ऑपरेटिंग नमक स्प्रे (Fog) उपकरण के लिए मानक अभ्यास।” https://www.astm.org/b0117-19.html