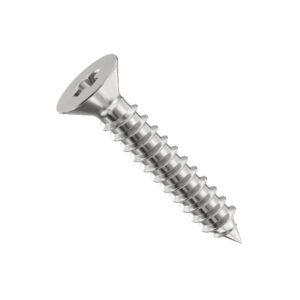
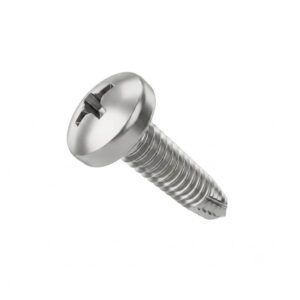
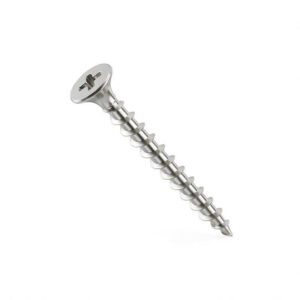
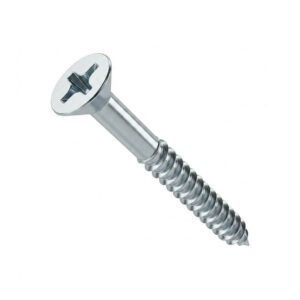
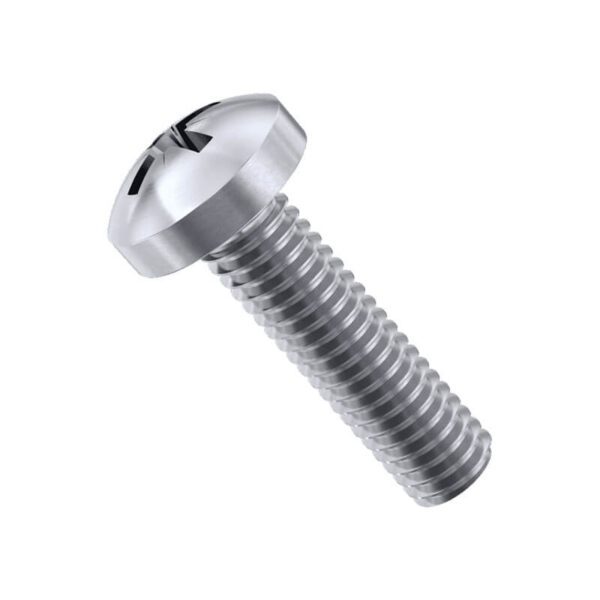
स्क्रू के हमारे व्यापक चयन में चार जुड़ाव परिवारों में 11 विशेष प्रकार शामिल हैं, जिनमें सेल्फ-टैपिंग, मशीन-थ्रेड, मैनुअल-ऑपरेशन और असेंबली प्रकार शामिल हैं। डीआईएन, आईएसओ और एएसएमई विनिर्देशों के साथ पूरी तरह से अनुपालन, ये उच्च गुणवत्ता वाले फास्टनर किसी भी इंजीनियरिंग, खरीदारी या दुकान-फर्श की आवश्यकता के अनुरूप कार्बन स्टील, ए 2/ए 4 स्टेनलेस, पीतल और सिलिकॉन कांस्य में उपलब्ध हैं।
स्क्रू एक थ्रेडेड फास्टनर है जो घूर्णी बल को रैखिक क्लैंपिंग बल में परिवर्तित करता है। पेचदार धागा एक बेलनाकार या पतला टांग के चारों ओर लपेटता है; सिर को मोड़ने से धागा संभोग सामग्री में चला जाता है, जिससे पेंच अक्ष के साथ तनाव पैदा होता है जो जुड़े हुए हिस्सों को एक साथ खींचता है।
धागा ही पेंच को कील से अलग करता है। एक कील घर्षण और सामग्री के विस्थापन से टिकी रहती है। यांत्रिक इंटरलॉक द्वारा एक पेंच को पकड़कर रखा जाता है - धागे के किनारे सामग्री के विरुद्ध टिके रहते हैं, जो कंपन से बाहर निकलने और ढीले होने दोनों का प्रतिरोध करते हैं। जब जोड़ को रखरखाव के लिए चक्रीय लोडिंग, थर्मल विस्तार, या डिस्सेम्बली से बचना चाहिए तो यह स्क्रू को डिफ़ॉल्ट विकल्प बनाता है। स्क्रू का व्यास 1 मिमी (M0.6 वॉच स्क्रू) से लेकर 50 मिमी (एंकर बोल्ट) से अधिक होता है, जो बीच के प्रत्येक इंजीनियर जोड़ को कवर करता है।
पेंच कैसे काम करते हैं
सिर घुमाने से टॉर्क लगता है। पेचदार धागा टोक़ को अक्षीय बल में परिवर्तित करता है, फास्टनर को प्रति पूर्ण घुमाव में एक थ्रेड पिच द्वारा आगे खींचता है। धागे के किनारे संभोग सामग्री के खिलाफ एक कोण पर झुकते हैं - आम तौर पर एकीकृत और मीट्रिक धागे के लिए 60° - यांत्रिक इंटरलॉक के माध्यम से ढीला होने का विरोध करते हैं।
क्लैम्पिंग बल लोचदार खिंचाव से आता है। जैसे ही सिर बैठता है, आगे घूमने से शरीर अपनी लोचदार सीमा के भीतर खिंच जाता है। यह खिंचाव एक तनावग्रस्त स्प्रिंग की तरह ऊर्जा संग्रहीत करता है, जोड़ के स्थिर होने या सामग्री के रेंगने पर भी क्लैंप लोड को बनाए रखता है। जुड़ाव का प्रकार चयन को निर्धारित करता है: स्व-टैपिंग फास्टनरों को अपने स्वयं के संभोग धागे को काटते हैं या बनाते हैं; मशीन के प्रकार नट या टैप किए गए छेद में पहले से कटे हुए धागे के साथ मिलते हैं।
पेंच वर्गीकरण प्रणाली
स्क्रू को इस आधार पर व्यवस्थित किया जाता है कि धागा वर्कपीस के साथ कैसे जुड़ता है। यह एकल निर्णय - स्व-टैपिंग या प्री-टैप - सामग्री अनुकूलता, इंस्टॉलेशन टूलींग और संयुक्त डिज़ाइन निर्धारित करता है।
स्व-टैपिंग पेंच स्थापना के दौरान अपने स्वयं के संभोग धागे को बनाएं या काटें। जैसे-जैसे पेंच आगे बढ़ता है, धागा पथ बनाता जाता है। इस परिवार में लकड़ी के स्क्रू, धातु और प्लास्टिक के लिए सेल्फ-टैपिंग स्क्रू, सेल्फ-ड्रिलिंग स्क्रू, थ्रेड-रोलिंग स्क्रू, चिपबोर्ड स्क्रू और ड्राईवॉल स्क्रू शामिल हैं।
मशीन के पेंच पहले से मौजूद धागे से मेल करें - या तो एक टैप किया हुआ छेद या एक नट। पेंच पर धागा और संभोग भाग दोनों एक मानक प्रोफ़ाइल (ASME B1.1, ISO 68-1) के अनुसार पूर्व-निर्मित होते हैं। इस परिवार में मशीन स्क्रू, सेट स्क्रू और शोल्डर स्क्रू शामिल हैं।
मैनुअल-ऑपरेशन पेंच हाथ से संचालित होते हैं और उपकरण-मुक्त समायोजन के लिए अनुकूलित होते हैं। घुंघराले या पंखों वाले सिर वाले अंगूठे के पेंच यहां गिरते हैं।
असेंबली फास्टनरों पूर्व-ड्रिल किए गए पैनल के दो किनारों को विपरीत चेहरों से जोड़ें। बाइंडिंग पोस्ट - जिन्हें शिकागो स्क्रू या सेक्स बोल्ट भी कहा जाता है - प्राथमिक प्रकार हैं।
पेंचों के प्रकार
स्व-टैपिंग परिवार
प्रकार
धागा तंत्र
विशिष्ट सामग्री
लकड़ी के पेंच
पतला शैंक, मोटा धागा, गिमलेट या टाइप 17 बरमा बिंदु
ठोस लकड़ी, प्लाईवुड, इमारती लकड़ी
स्व-टैपिंग पेंच
धागा बनाना (सामग्री को विस्थापित करना) या धागा काटना (चिप्स हटाना)
शीट मेटल ≤1/4 इंच, प्लास्टिक, एल्यूमीनियम
स्व-ड्रिलिंग पेंच
एक पास में ड्रिल टिप + सेल्फ-टैपिंग धागा; कोई पायलट छेद नहीं
शीट मेटल, स्टील फ्रेमिंग, छत
थ्रेड-रोलिंग पेंच
शून्य-निकासी धागा-गठन; कोई चिप्स नहीं, कोई कटिंग नहीं
तन्य धातुएँ, प्लास्टिक, डाई-कास्ट मिश्रधातुएँ
चिपबोर्ड पेंच
पार्टिकल बोर्ड और एमडीएफ के लिए अनुकूलित मोटा धागा
इंजीनियर्ड लकड़ी के पैनल, एमडीएफ, ओएसबी
ड्राईवॉल पेंच
महीन धागा, बिगुल हेड, फॉस्फेट कोटिंग, भंगुरता के लिए केस-कठोर
जिप्सम बोर्ड से लेकर लकड़ी या स्टील के स्टड तक
मशीन धागा परिवार
प्रकार
धागा मानक
विशिष्ट अनुप्रयोग
मशीन पेंच
एएसएमई बी1.1 (यूएनएफ/यूएनसी) या आईएसओ 68-1 (एम प्रोफाइल)
धातु, नट, थ्रेडेड आवेषण में टैप किए गए छेद
पेंच सेट करें
पूरा धागा, कोई सिर नहीं, हेक्स कुंजी द्वारा संचालित
शाफ्ट कॉलर, पुली, शाफ्ट पर गियर
कंधे का पेंच
सिर और धागे के बीच सटीक-ग्राउंड अनथ्रेडेड शोल्डर
धुरी बिंदु, रैखिक बीयरिंग, डाइस में स्ट्रिपर प्लेटें
मैनुअल-ऑपरेशन & विधानसभा
प्रकार
फ़ीचर को परिभाषित करना
विशिष्ट अनुप्रयोग
अंगूठे का पेंच
उंगलियों को कसने के लिए घुंघराले, पंखों वाला या लोबदार सिर
एक्सेस पैनल, कैमरा माउंट, एडजस्टेबल फिक्स्चर
बाइंडिंग पोस्ट
दो-टुकड़ा: थ्रेडेड बैरल + मेटिंग स्क्रू, विपरीत पक्षों से इकट्ठा किया गया
चमड़े का सामान, बुकबाइंडिंग, पैनल असेंबली
सामग्री
अधिकांश स्टील-कार्बन स्टील या स्टेनलेस-पर्यावरण से मेल खाने वाली कोटिंग के साथ होते हैं। सामग्री चयन नियम सभी प्रकार पर लागू होते हैं।
सामग्री
संक्षारण प्रतिरोध
विशिष्ट लागत गुणक बनाम जिंक-प्लेटेड स्टील
कहाँ उपयोग किया जाता है
कार्बन स्टील, जिंक-प्लेटेड
केवल इनडोर वायुमंडलीय (5-8 µm इलेक्ट्रोप्लेटेड जिंक)
1× (बेसलाइन)
इनडोर फर्नीचर, कैबिनेटरी, सामान्य सभा
कार्बन स्टील, हॉट-डिप गैल्वेनाइज्ड
आउटडोर संरचनात्मक, UC4A ग्राउंड संपर्क
1.5-2×
डेक फ्रेमिंग, बाड़ रेलिंग, पेर्गोलस
कार्बन स्टील, ब्लैक ऑक्साइड
शून्य सार्थक संक्षारण प्रतिरोध
1×
सौंदर्यबोध: गहरे जंगल, काला हार्डवेयर
स्टेनलेस स्टील 304/305
आउटडोर सामान्य, बारिश, हल्का रसायन
2-3×
डेक बोर्ड, बाहरी ट्रिम, खाद्य उपकरण
स्टेनलेस स्टील 316
तटीय खारा पानी, समुद्री छप क्षेत्र
3-4×
नाव निर्माण, गोदी, खारे पानी के घाट
पीतल
इनडोर सजावटी, हल्का आउटडोर पेटीना
3-5×
बढ़िया फर्नीचर, डेक के नीचे समुद्री जुड़ाव, वास्तुशिल्प मिलवर्क
सिलिकॉन कांस्य
पूर्ण खारे पानी प्रतिरक्षा
5-6×
लकड़ी की नाव के पतवार, खारे पानी के घाट
300 श्रृंखला में स्टेनलेस ग्रेड गैर-चुंबकीय हैं और मशीनिंग के दौरान काम-कठोर होते हैं। 316 क्लोराइड पिटिंग प्रतिरोध के लिए 2-3% मोलिब्डेनम जोड़ता है - खारे पानी के 5 किमी के भीतर फास्टनरों के लिए न्यूनतम ग्रेड।
ड्राइव प्रकार
गाड़ी चलाना
टोक़ स्थानांतरण
कैम-आउट
उत्पादन उपयुक्तता
स्लॉटेड
निम्नतम
अंतर्निहित - चालक टॉर्क के तहत बाहर निकलता है
केवल पुनरुद्धार कार्य
फिलिप्स
मध्यम
नियंत्रित टॉर्क पर कैम-आउट करने के लिए इंजीनियर किया गया
साधारण सभा
पॉज़ी (पीजेड)
फिलिप्स से बेहतर
कम - क्रूसिफ़ॉर्म भुजाओं के बीच अतिरिक्त पसलियाँ
सामान्य सभा, फिलिप्स अपग्रेड
स्क्वायर (रॉबर्टसन)
उच्च
न्यूनतम-ड्राइवर रिसेस स्ट्रिप्स से पहले फिसल जाता है
प्रोडक्शन लाइन
टॉर्क्स / स्टार (टी)
अधिकतम
कोई नहीं
उत्पादन लाइन, प्रभाव चालक
स्क्वायर और टॉर्क्स उत्पादन वुडवर्किंग और मेटल असेंबली पर हावी हैं। फिलिप्स उपभोक्ता हार्डवेयर और सामान्य फास्टनिंग में डिफ़ॉल्ट बना हुआ है जहां नियंत्रित कैम-आउट ओवर-टॉर्किंग को रोकता है। स्लॉटेड पुनर्स्थापना और पुनरुत्पादन कार्य में जीवित रहता है जहां अवधि-सही फास्टनरों का सौंदर्य संबंधी महत्व होता है।
सही पेंच कैसे चुनें
चयन पथ तीन निर्णयों का अनुसरण करता है। प्रत्येक चरण क्षेत्र को संकीर्ण करता है।
चरण 1: थ्रेड एंगेजमेंट विधि
पहला प्रश्न आधे कैटलॉग को ख़त्म कर देता है।
फास्टनर को वर्कपीस → सेल्फ-टैपिंग फैमिली में अपना स्वयं का धागा बनाना होगा
वर्कपीस में पहले से ही एक टैप किया हुआ छेद है, या एक नट का उपयोग किया जाएगा → मशीन थ्रेड परिवार
बार-बार हाथ से कसना और ढीला करना → मैनुअल-ऑपरेशन (अंगूठे का पेंच)
दो पैनलों को विपरीत दिशाओं से जोड़ने की आवश्यकता है → असेंबली (बाध्यकारी पोस्ट)
चरण 2: वर्कपीस सामग्री और पर्यावरण
चुने हुए परिवार के भीतर, सामग्री अनुकूलता और संक्षारण प्रतिरोध विकल्पों को सीमित कर देता है।
टैप किए गए छेदों के साथ धातु-पर-धातु → मशीन स्क्रू
शाफ्ट पर लगे घटक (पुली, गियर, कॉलर) → सेट स्क्रू
सटीक संरेखण की आवश्यकता वाले धुरी जोड़ों → कंधे के पेंच
खारे पानी के संपर्क के साथ आउटडोर → उपयुक्त प्रकार में 316 स्टेनलेस या सिलिकॉन कांस्य
चरण 3: हेड स्टाइल, ड्राइव और आकार
अंतिम चरण फास्टनर को असेंबली स्थितियों से मेल खाता है।
छिपा हुआ फास्टनर → फ्लैट काउंटरसंक हेड, स्थापना के बाद भरा हुआ
दृश्यमान हार्डवेयर → अंडाकार, गोल, या पैन हेड
प्रभाव चालकों के साथ उत्पादन लाइन → टॉर्क्स ड्राइव, पूरी तरह से थ्रेडेड, कम ड्राइविंग टॉर्क के लिए लेपित
सीमित पहुंच के साथ हाथ से संयोजन → अंगूठे का पेंच
आकार → धागा जुड़ाव ≥ लकड़ी के लिए निचले टुकड़े की मोटाई का आधा; ≥ पूर्ण धागे की मजबूती के लिए धातु में 1.5× व्यास
अक्सर पूछे जाने वाले प्रश्नों
स्क्रू और बोल्ट में क्या अंतर है?एक स्क्रू वर्कपीस में पूर्व-निर्मित या स्व-निर्मित आंतरिक धागे के साथ जुड़ता है। एक बोल्ट क्लीयरेंस होल से होकर गुजरता है और नट के साथ जुड़ जाता है। नट को घुमाने से बोल्ट कस जाता है; पेंच अपना सिर घुमाने से कस जाता है।
क्या मैं टैप किए गए छेद में सेल्फ-टैपिंग स्क्रू का उपयोग कर सकता हूं?नहीं, एक सेल्फ-टैपिंग स्क्रू पहले से कटे हुए धागे को नुकसान पहुंचाएगा। थ्रेड प्रोफाइल असंगत हैं - मशीन स्क्रू थ्रेड्स ने सहिष्णुता वर्ग (उदाहरण के लिए, 6g/6H) को परिभाषित किया है, जबकि स्व-टैपिंग थ्रेड्स सामग्री को विकृत या कट करते हैं; वे तैयार धागे के साथ मेल नहीं खाते हैं।
मैं स्टेनलेस 304 और 316 के बीच कैसे चयन करूं?सामान्य बाहरी उपयोग के लिए 304। 316 समुद्र के 5 किमी के भीतर तटीय खारे पानी के लिए, रासायनिक जोखिम, या कहीं भी क्लोराइड का जमाव एक जोखिम है। 316 की लागत 304 से लगभग 30-40% अधिक है। जंग लगे फास्टनरों को बदलने के श्रम की तुलना में लागत अंतर अप्रासंगिक है।
मुझे उत्पादन के लिए किस ड्राइव प्रकार का उपयोग करना चाहिए?टॉर्क्स. यह शून्य कैम-आउट के साथ अधिकतम टॉर्क स्थानांतरित करता है। ड्राइवर बिट और रिसेस एक सिस्टम के रूप में एक साथ खराब हो जाते हैं। स्क्वायर (रॉबर्टसन) दूसरी पसंद है - यह चुंबकत्व के बिना फास्टनर को बिट पर रखता है। फिलिप्स केवल कम-वॉल्यूम असेंबली के लिए स्वीकार्य है।
क्या सभी स्क्रू को पायलट छेद की आवश्यकता होती है?नहीं, स्व-ड्रिलिंग स्क्रू (टेक स्क्रू) अपना छेद स्वयं ड्रिल करते हैं। टाइप 17 बरमा बिंदु वाले लकड़ी के पेंच गेज #8 और उससे छोटे के लिए सॉफ्टवुड में पायलट को छोड़ दें। अन्य सभी लकड़ी के स्क्रू और सभी मशीन स्क्रू के लिए पूर्व-ड्रिल या पूर्व-टैप किए गए छेद की आवश्यकता होती है।
मैं स्टेनलेस फास्टनरों और एल्यूमीनियम के बीच गैल्वेनिक जंग को कैसे रोकूँ?धागों को एंटी-सीज़ कंपाउंड या नायलॉन वॉशर से अलग करें। गैल्वेनिक श्रृंखला में स्टेनलेस स्टील और एल्यूमीनियम बहुत दूर हैं। पृथक्करण के बिना, एल्युमीनियम एनोड के रूप में कार्य करता है और संक्षारित हो जाता है - स्टेनलेस फास्टनर बरकरार रहता है जबकि आसपास का एल्युमीनियम टूट जाता है।