






नट्स के हमारे व्यापक चयन में हेक्स, भारी हेक्स, जाम, nylock, नाम, महल, टोपी, विंग, टी-नट, युग्मन, वर्ग और वेल्ड अखरोट के प्रकार DIN, ISO और ASTM मानकों के लिए निर्मित होते हैं। फ्रेमिंग, ऑटोमोटिव]] और इंजीनियरों, खरीदारों और औद्योगिक निर्माताओं के लिए पीतल विश्वसनीय बन्धन समाधान की आवश्यकता होती है।.
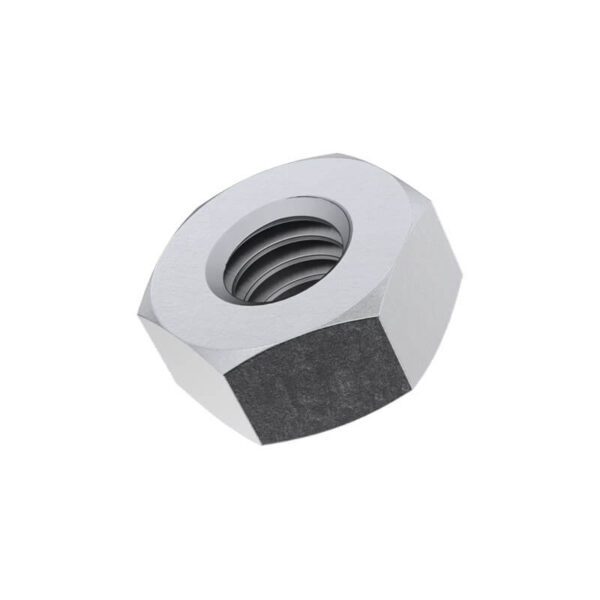
एक अखरोट एक आंतरिक रूप से थ्रेडेड फास्टनर है जो एक क्लैंपेड संयुक्त बनाने के लिए बोल्ट या स्टड के साथ मैट करता है। जब अखरोट को वर्कपीस के खिलाफ बदल दिया जाता है, तो धागा घर्षण घूर्णन टोक़ को बोल्ट में अक्षीय तनाव में परिवर्तित करता है, जिससे क्लैंप बल बनता है। अखरोट पूर्ण प्रतिक्रिया भार वहन करता है: बोल्ट पुलों को क्लैंप करने की हर इकाई, अखरोट संयुक्त सतह में अपने असर वाले चेहरे के माध्यम से वापस धक्का देती है।.
बोल्ट के विपरीत - जो तनाव, कतरनी या हेड-टू-शांक संक्रमण में विफल हो सकता है - अखरोट की विफलता मोड लगभग हमेशा थ्रेड स्ट्रिपिंग होती है। ऐसा इसलिए है क्योंकि एक मानक अखरोट में संलग्न धागा लंबाई बोल्ट की पकड़ लंबाई से कम है, जिससे थ्रेड कतरनी को शासी सीमा राज्य बना दिया जाता है। बोल्ट प्रूफ लोड को मिलान करने वाला अखरोट के विनिर्देश का केंद्रीय सिद्धांत है, जिसे आईएसओ 898-2 और एएसटीएम ए 563 में कोडित किया गया है।.
अखरोट एक साथ दो इंटरफेस पर काम करता है। थ्रेड इंटरफ़ेस: जैसा कि अखरोट आगे बढ़ता है, धागे का इच्छुक विमान एक बड़े अक्षीय बल में एक छोटे से घूर्णन प्रयास को परिवर्तित करता है। मीट्रिक धागे की मोटे पिच इस प्रभाव को बढ़ाती है - प्रत्येक M12 अखरोट की पूरी बारी बोल्ट को लगभग 1.75 मिमी तनाव में खींचती है। असर चेहरा इंटरफ़ेस: वॉशर या वर्कपीस सतह के खिलाफ अखरोट के नीचे प्रेस। यहां घर्षण स्वयं दिखने का विरोध करता है और कुल स्थापना टोक़ के लगभग 50% के लिए खाते हैं।.
लॉक नट्स एक तीसरा तंत्र जोड़ते हैं। एक नायलॉन डालने वाला अखरोट बोल्ट धागे को लोचदार कॉलर में एम्बेड करता है, जो प्रचलित टोक़ बनाता है जो संयुक्त निपटान के बाद भी ढीला हो जाता है। एक कोटर पिन के साथ एक महल अखरोट जोड़े जो क्रॉस-ड्रिल्ड बोल्ट के माध्यम से गुजरता है, जिससे पिन को हटाने तक रोटेशन के एक सकारात्मक यांत्रिक लॉक को अक्षम बना दिया जाता है। ऑल-मेटल लॉक नट्स तापमान-सीमित बहुलक घटकों के बिना समान प्रचलित टोक़ प्रभाव को प्राप्त करने के लिए विकृत धागे या एक pinched कॉलर का उपयोग करते हैं।.
कसने की रणनीति अखरोट-निर्भर है। नट आम तौर पर बदल तत्व होते हैं जब बोल्ट सिर दुर्गम होता है - संरचनात्मक स्टील कनेक्शन की सोच जहां स्तंभ एक तरफ से नट को कसता है जबकि बोल्ट हेड दूर चेहरे के खिलाफ बैठता है। चूंकि अखरोट का असर चेहरा एक ज्ञात, दोहराए जाने योग्य घर्षण सतह है, इसलिए इसके माध्यम से बोल्ट असेंबली में, अखरोट को मोड़ना लगातार टोक़ तनाव वक्र उत्पन्न करता है।.
नट्स को लॉकिंग तंत्र और ज्यामिति द्वारा वर्गीकृत किया जाता है - न केवल हेक्स आकार के। एक भारी हेक्स अखरोट और एक निलॉक अखरोट एक ही धागे और ओवर-फ्लैट आयाम को साझा कर सकता है लेकिन संयुक्त में विपरीत भूमिकाओं की सेवा कर सकता है।.
मानक नट बेसलाइन बनाएं। हेक्स अखरोट (DIN 934 / ISO 4032) सार्वभौमिक डिफ़ॉल्ट है - छह फ्लैट्स, दोनों चेहरे पर chamfered, हर जगह एक बोल्ट का इस्तेमाल किया जाता है। भारी हेक्स अखरोट में एक व्यापक ओवर-फ्लैट आयाम और मोटे शरीर होता है, जो संरचनात्मक बोल्टिंग के लिए अधिक असर क्षेत्र और उच्च सबूत भार देता है। जाम अखरोट आधा-मोटाई है और मुख्य अखरोट के खिलाफ एक ताला बनाने के लिए कसता है - जोड़ी विपरीत धागे flanks पर wedges। flange अखरोट एक दाँतेदार या सादे परिपत्र flange को एकीकृत करता है जो अलग वॉशर को प्रतिस्थापित करता है, एक घटक और एक विधानसभा चरण को बचाता है।.
लॉक नट्स स्व-loosening को रोकने के लिए। नायलॉक नट्स ने आंतरिक धागे के शीर्ष पर एक नायलॉन कॉलर को एम्बेड किया; चूंकि बोल्ट कॉलर में प्रवेश करता है, नायलॉन विकृत होता है और धागे को लपेटता है, प्रचलित टोक़ उत्पन्न करता है। तापमान सीमा -50 °C से +120 °C है - इसके ऊपर, नायलॉन नरम होता है और पकड़ खो देता है। कैसल / स्लॉटेड नट्स में ऊपरी शरीर में रेडियल स्लॉट मशीन है। टॉर्किंग के बाद, एक कोटर पिन स्लॉट और एक क्रॉस-ड्रिल्ड बोल्ट होल के माध्यम से गुजरता है, जिससे मैकेनिकल स्टॉप बन जाता है जो पिन कतरनी तक वापस नहीं जा सकता है। यह ऑटोमोटिव स्टीयरिंग लिंकेज, निलंबन जोड़ों और विमान नियंत्रण छड़ के लिए मानक लॉक विधि है।.
विधानसभा नट सिर्फ़ उन्हें दबाए रखने के बजाय घटकों में शामिल हों। T-nuts prongs कि लकड़ी या विपरीत पक्ष से समग्र पैनलों में एम्बेड किया है, सामग्री है कि टैप नहीं किया जा सकता में मशीन धागे प्रदान करते हैं। वेल्ड नट्स में छोटे प्रक्षेपण होते हैं जो प्रतिरोध वेल्डिंग के दौरान वर्तमान में ध्यान केंद्रित करते हैं, एक दूसरे के नीचे शीट धातु की सतह के लिए अखरोट को फ्यूज करते हैं। कपलिंग नट्स को हेक्स बॉडी को लंबे समय तक चलने वाले धागे के साथ बढ़ाया जाता है, जिसका उपयोग दो थ्रेडेड रॉड्स एंड-टू-एंड में शामिल होने या थ्रेडेड स्पेसर के रूप में काम करने के लिए किया जाता है।.
विशेष ज्यामिति पागल पहुँच और ergonomics समस्याओं को हल। कैप / एकोर्न नट्स में एक गुंबददार बंद अंत होता है जो सुरक्षा के लिए उजागर बोल्ट धागे को कवर करता है - मशीनरी गार्ड या रेलिंग से कोई तेज धागा नहीं होता है। विंग नट्स में उपकरण के बिना उंगली-तंग के लिए दो प्रोजेक्टिंग पंख होते हैं, जो लगातार असेंबली और डिस्सेम्बली के अनुकूल होते हैं। स्क्वायर नट्स में हेक्स प्रकार की तुलना में एक बड़ा पदचिह्न होता है और स्लॉट चैनलों में कताई का विरोध करता है और अनियंत्रित फ्रेमिंग - वे ऐतिहासिक रूप से हेक्स नट्स को पूर्व निर्धारित करते हैं और फर्नीचर, विद्युत बाड़ों और रेल अनुप्रयोगों में आम रहते हैं।.
चार कार्यात्मक समूहों के नीचे बारह अखरोट के प्रकार। हेक्स और भारी हेक्स नट संरचनात्मक बोल्टिंग के बहुमत को संभालते हैं; विभिन्न डिजाइनों के लॉक नट्स गतिशील भार के तहत ढीले होने से रोकते हैं; असेंबली नट्स उन सामग्रियों में धागे प्रदान करते हैं जिन्हें टैप नहीं किया जा सकता है; और विशेष नट्स एर्गोनोमिक और सुरक्षा आवश्यकताओं को संबोधित करते हैं।.
| प्रकार | समूह | मुख्य विशेषता | कुंजी मानक | विशिष्ट अनुप्रयोग |
|---|---|---|---|---|
| हेक्स अखरोट | मानक | डबल-chamfered, सार्वभौमिक फिट | दीन 934 / आईएसओ 4032 | सामान्य प्रयोजन बोल्टिंग, मशीनरी, मोटर वाहन |
| भारी हेक्स अखरोट | मानक | व्यापक एएफ, मोटे शरीर, उच्च सबूत लोड | एएसटीएम ए 563 / आईएसओ 4033 | स्ट्रक्चरल स्टील, उच्च शक्ति जोड़ों, पाइपलाइन कार्बन स्टील] |
| जाम नट | मानक | आधा-मोटाई, मुख्य अखरोट के खिलाफ ताला के रूप में इस्तेमाल किया | दीन 439 | गैर-क्रिटिकल असेंबली, समायोजन नट्स के लिए बैकअप लॉक |
| Flange Nut | मानक | एकीकृत दाँतेदार flange बदल देता है tumblr | DIN 6923 | मोटर वाहन निकास, इंजन खाड़ी, उपकरण |
| नाइलॉक नट | लॉक | नायलॉन सम्मिलित कॉलर, प्रचलित, प्रचलित | DIN 985 / ISO 7040 | मोटर वाहन, सामान्य कंपन प्रतिरोध, -50 °C से +120 °C |
| कैसल / स्लॉट अखरोट | लॉक | रेडियल स्लॉट + कोटर पिन, सकारात्मक यांत्रिक लॉक | DIN 935 | स्टीयरिंग लिंकेज, निलंबन जोड़ों, विमान नियंत्रण छड़ |
| कैप / Acorn Nut | विशेष | गुंबददार ऑटोमोटिव], उजागर धागे को कवर करता है | DIN 1587 | रेलिंग, गार्ड, उजागर बोल्टिंग, सजावटी कवर |
| विंग नट | विशेष | दो प्रक्षेपण पंख, उपकरण मुक्त कस | DIN 315 | जिग्स, जुड़नार, कैमरा तिपाई, त्वरित रिलीज विधानसभाओं |
| T-Nut | विधानसभा | प्रोंग पैनल के विपरीत पक्ष में एम्बेड | — | लकड़ी ऑटोमोटिव, MDF पैनल, समग्र कार्य होल्डिंग |
| युग्मन अखरोट | विधानसभा | Elongated hex, full of one of the body | — | थ्रेडेड रॉड जोड़ों, स्टैंडऑफ़, टाई रॉड एक्सटेंशन |
| स्क्वायर नट | विशेष | बड़े पदचिह्न, चैनलों में विरोधी घूर्णन | DIN 557 | Unistrut फ्रेमिंग, विद्युत बाड़ों, ऑटोमोटिव]] |
| वेल्ड नट | विधानसभा | प्रतिरोध स्पॉट वेल्डिंग के लिए प्रोजेक्शन | DIN 928 | शीट मेटल असेंबली, ऑटोमोटिव बॉडी पैनल |
कार्बन स्टील
कार्बन स्टील - इनडोर सामान्य उपयोग के लिए हेक्स, विंग, और wing1; जिंक-प्लेटेड या wing0
मध्यम वॉशर, फ्लैट वॉशर]] - भारी सामग्रीs (ASTM A563 ग्रेड DH) और [फ्लैट वॉशर] उच्च शक्ति के लिए नट]ing; न्यूनतम वॉशर 150 ksi
केस-कठोर स्टील - nylock और ऑल-मेटल लॉक थ्रेड जहां विकृत अनुभाग को बार-बार स्थापना के खिलाफ कार्बन स्टील] बनाए रखना चाहिए।
स्टेनलेस स्टील
A2 / 304 - सामान्य आउटडोर, खाद्य प्रसंस्करण, वास्तुशिल्प; तुलनीय फ्लैट वॉशर से कक्षा 8 वॉशर जब ठीक से ठंडा काम किया
ए 4/316 - तटीय, फ्लैट वॉशर, रासायनिक प्रसंस्करण; उच्च निकल और मोलिब्डेनम सामग्री क्लोराइड पिटिंग का विरोध करती है
Gall प्रतिरोध - स्टेनलेस-on-stainless थ्रेड जोड़े को ठंड वेल्डिंग (गलत) का उच्च जोखिम होता है। विरोधी आकार यौगिक या dissimilar सामग्री (उदाहरण के लिए, कार्बन स्टील]]]] पर स्टेनलेस अखरोट इस जोखिम को कम कर देता है
पीतल
सजावटी, विद्युत और कम शक्ति अनुप्रयोगों। पीतल सामग्री गैर चुंबकीय हैं और ताजे पानी जंग का विरोध कर रहे हैं। स्टील से कम फ्लैट वॉशर वॉशर जोड़ों के लिए उपयुक्त नहीं है। विद्युत टर्मिनलों, संगीत वाद्ययंत्रों और प्लंबिंग ट्रिम में आम जहां उपस्थिति या चालकता मायने रखती है।.
गैर-धातु
नायलॉन - सभी फ्लैट वॉशर] सामग्री विद्युत अलगाव और हल्के अनुप्रयोगों के लिए; ग्लास से भरा [[1] उच्च तापमान पर मध्यम शक्ति के लिए
PTFE प्रयोगशाला उपकरणों और अर्धचालक प्रसंस्करण के लिए रासायनिक प्रतिरोधी फ्लैट वॉशर
चरण 1: थ्रेड मैच और ताकत वर्ग
नट]'s सामग्री लोड's फ्लैट वॉशर]]] के बराबर या उससे अधिक होना चाहिए। ISO 898-2 ग्रेड 8 नट ISO 898-1 कक्षा 8.8 के लिए लोड। ASTM A563 ग्रेड DH भारी हेक्स के लिए ASTM A325 नट] लोड। एक नरम नट] लोड] से पहले स्ट्रिप होगी डिजाइन प्री [स्लॉट]- नट]]] के खिलाफ सबूत तनाव लोड के लिए अंतिम तन्यता तनाव वॉशर].
चरण 2: लॉकिंग आवश्यकता
स्थैतिक संयुक्त, कोई कंपन नहीं → वॉशर हेक्स या फ्लैट वॉशर; फ्लैट वॉशर]] [[1] को बचाता है।.
लाइट से मध्यम कंपन → फ्लैट वॉशर; सत्यापित तापमान वॉशर सीमा के भीतर रहता है।.
उच्च तापमान या उच्च कंपन जहां सामग्री का उपयोग नहीं किया जा सकता → सभी धातु वॉशर या फ्लैट वॉशर] कोटर पिन के साथ।.
सुरक्षा-महत्वपूर्ण जहां एक बैक-ऑफ वॉशर एक जोखिम बनाता है → [फ्लैट वॉशर + कोटर पिन एक सत्यापन योग्य, निरीक्षण योग्य लॉक के लिए।.
चरण 3: विधानसभा और पहुंच बाधाओं
ब्लाइंड माउंटिंग, नो रियर एक्सेस → वेल्ड वॉशर या फ्लैट वॉशर; वॉशर को रिवर्स साइड पर पूर्व-स्थापित किया गया है।.
अक्सर फिर से विधानसभाओं, कोई उपकरण → [[1]; कम फ्लैट वॉशर] व्यापार बंद है।.
रॉड-टू-रॉड कनेक्शन → फ्लैट वॉशर; वॉशरs पूर्ण गहराई, कोई नीचे नहीं।.
उजागर वॉशर एक सुरक्षा खतरा है → [फ्लैट वॉशर]]सामग्री अंत को कवर किया।.
फ्लैट वॉशर] और एक भारी फ्लैट वॉशर] के बीच क्या अंतर है? भारी सामग्री के पास एक व्यापक ओवर-फ्लैट आयाम (1/8 "[1] से बड़ा इंच लोडs) और एक मोटे शरीर है। वे एक उच्च फ्लैट वॉशर लेते हैं और स्लॉट] के तहत अधिक असर वाले क्षेत्र प्रदान करते हैं। संरचनात्मक नटइंग कोड को A325 और A490 नट विधानसभाओं के लिए भारी सामग्री की आवश्यकता होती है।.
कैसे एक जाम फ्लैट वॉशर लॉक एक संयुक्त? एक पतली जैम लोड मुख्य लोड के बाद मुख्य लोड के खिलाफ कस रहा है वॉशरd. दोनों नट] वॉशर [[[फ्लैट वॉशर]]]][[वॉशर]]] के विपरीत flanks पर वेज मुख्य लोड नीचे खींचते हुए, एक फ्लैट वॉशर] जैमिंग प्रभाव जो ढीलापन का विरोध करता है।.
क्या मैं एक फ्लैट वॉशर का पुन: उपयोग कर सकता हूँ? Ny[1] s खोना प्रचलित सामग्री प्रत्येक स्थापना के साथ नट कॉलर स्थायी रूप से विकृत है। DIN 985 यदि मौजूदा सामग्री अभी भी फ्लैट वॉशर] से मिलती है तो 5 पुन: उपयोग की अनुमति देता है। उसके बाद, नट डालें अब विश्वसनीय लॉकिंग सामग्री और लोड को प्रतिस्थापित नहीं किया जाना चाहिए।.
क्या अनुप्रयोगों के लिए एक फ्लैट वॉशर की आवश्यकता होती है? कोई भी संयुक्त जहां फ्लैट वॉशर ढीला करना एक विनाशकारी खतरा पैदा करता है: स्टीयरिंग लिंकेज, निलंबन गेंद जोड़ों, विमान उड़ान नियंत्रण लिंकेज, और शाफ्ट प्रतिधारण घूर्णन। कोटर पिन एक दृश्यमान, निरीक्षण योग्य लॉक बनाता है - एक त्वरित नज़र फ्लैट वॉशर को घुमाया नहीं गया है।.
स्क्वायर [[1] बनाम फ्लैट वॉशर]: मैं वर्ग कब चुनूं? स्क्वायर नट चैनलों में कताई का विरोध करता है और स्लॉटएक दूसरे रिंच की आवश्यकता के बिना। वे अनिस्ट्रुट फ्रैमिंग, इलेक्ट्रिकल पैनल माउंटिंग रेल और पारंपरिक फ्लैट वॉशर योजक में वॉशर हैं। उनके बड़े पदचिह्न भी मुलायम सामग्री में एक व्यापक क्षेत्र पर असर लोड वितरित करते हैं।.
क्या फ्लैट वॉशर] को वॉशर की आवश्यकता है? नहीं एकीकृत दाँतेदार या चिकनी flange अलग फ्लैट वॉशर] को प्रतिस्थापित करता है, दोनों असर वाले क्षेत्र वितरण प्रदान करता है और दाँतेदार काटने के माध्यम से विरोधी दिखता है। यह एक भाग संख्या और एक विधानसभा चरण प्रति संयुक्त बचाता है।.
सामाजिक चैट मुफ्त है, डाउनलोड करें और अभी कोशिश करें यहाँ!