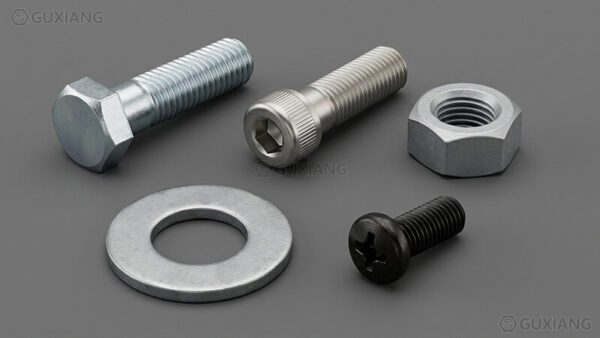
जिंक चढ़ाना, जिसे जिंक इलेक्ट्रोप्लेटिंग या इलेक्ट्रोगैल्वनाइजिंग भी कहा जाता है, विद्युत प्रवाह का उपयोग करके स्टील या लोहे के हिस्सों पर जस्ता की एक पतली परत जमा करने की प्रक्रिया है। जस्ता एक बलि कोटिंग के रूप में कार्य करता है, जंग को रोकने के लिए आधार धातु से पहले संक्षारण करता है। यह घर के अंदर और हल्के वातावरण में उपयोग किए जाने वाले फास्टनरों, ब्रैकेट और स्टैम्प्ड हार्डवेयर के लिए सबसे आम कम लागत वाली संक्षारण सुरक्षा है। यह मार्गदर्शिका बताती है कि जिंक चढ़ाना क्या है, प्रक्रिया कैसे काम करती है, इसकी क्रोमेट फिनिश, मोटाई वर्ग और प्रक्रिया प्रकार हैं ताकि आप इसे विश्वास के साथ निर्दिष्ट कर सकें।
जिंक चढ़ाना क्या है?
जिंक प्लेटिंग (वह शब्द जिसे अधिकांश इंजीनियर और खरीदार खोजते हैं) एक इलेक्ट्रोप्लेटेड कोटिंग है जहां जिंक धातु की एक पतली, निरंतर फिल्म लोहे या स्टील सब्सट्रेट पर जमा की जाती है। व्यापार में इसे जिंक इलेक्ट्रोप्लेटिंग या इलेक्ट्रोगैल्वनाइजिंग भी कहा जाता है। इस प्रक्रिया को अगले भाग में समझाया गया है। यहां यह जानना पर्याप्त है कि लेप स्नान में लगाया जाता है, न कि भाग को पिघली हुई धातु में डुबो कर।
जिस कारण से कोटिंग स्टील की सुरक्षा करती है वह इलेक्ट्रोकेमिकल है। गैल्वेनिक श्रृंखला में जस्ता लोहे के नीचे बैठता है, जिसका अर्थ है कि जस्ता अधिक सक्रिय (एनोडिक) धातु है। जब दोनों जुड़ जाते हैं और नमी के संपर्क में आते हैं, तो जिंक प्राथमिकता से संक्षारित हो जाता है। यह अपनी धातु छोड़ देता है इसलिए स्टील नहीं छोड़ता। इंजीनियर इसे बलि एनोड कहते हैं, और यह वह संपत्ति है जो संपूर्ण कार्य को पूरा करती है। जस्ता के माध्यम से एक खरोंच से नीचे स्टील में तेजी से जंग लगने वाला चैनल नहीं खुलता है, क्योंकि आसपास का जस्ता उजागर स्थान की रक्षा के लिए खुद को बलिदान करता रहता है।
जिंक एक भौतिक अवरोधक के रूप में भी कार्य करता है जो पानी, ऑक्सीजन और सड़क नमक को आधार धातु से दूर रखता है। बाधा और बलिदान प्रभाव मिलकर एक पतली कोटिंग को घर के अंदर और हल्की सेवा में अच्छी तरह से काम करते हैं।
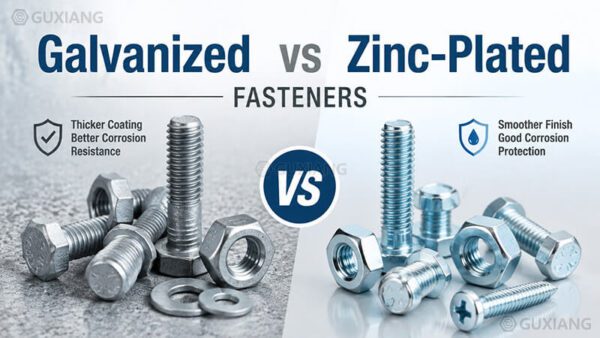
जिंक प्लेटिंग को हॉट डिप गैल्वनाइजिंग के साथ भ्रमित न करें। दोनों स्टील पर जिंक डालते हैं, लेकिन गैल्वनाइजिंग से हिस्से को पिघले हुए जिंक में डुबोया जाता है और बहुत मोटी कोटिंग (आमतौर पर 45 से 150 µm) पैदा होती है। जिंक चढ़ाना एक सटीक, पतली, कमरे के तापमान पर इलेक्ट्रोप्लेटेड फिल्म (आमतौर पर 5 से 25 µm) होती है जो धागे की सख्त सहनशीलता रखती है। इलेक्ट्रोप्लेटिंग रसायन विज्ञान की सरल भाषा में व्याख्या के लिए, देखें इलेक्ट्रोगैल्वनाइजेशन सिंहावलोकन विकिपीडिया पर.
जिंक चढ़ाना कैसे काम करता है? (इलेक्ट्रोप्लेटिंग प्रक्रिया चरण)
स्टील वाला हिस्सा जिंक इलेक्ट्रोलाइट बाथ में कैथोड होता है, उसी बाथ में जिंक एनोड होता है। जब करंट प्रवाहित होता है, तो जिंक आयन भाग पर समान रूप से प्लेट लगाते हैं। वर्तमान घनत्व, स्नान रसायन विज्ञान और समय जमा की मोटाई और समरूपता निर्धारित करते हैं।
जिंक के चिपकने से पहले, स्टील को पूरी तरह से साफ और थोड़ा सक्रिय होना चाहिए। सतह पर बचा हुआ कोई भी तेल, ऑक्साइड या स्केल नंगे धब्बे, खराब आसंजन या परत बनने का कारण बनता है। नीचे दिया गया क्रम जॉब शॉप या कैप्टिव प्लेटिंग लाइन में मानक उत्पादन प्रवाह है।
| कदम | प्रक्रिया | क्या होता है |
|---|---|---|
| 1 | साफ़ और डीग्रीज़ करें | क्षारीय सोख और इलेक्ट्रोक्लीन काटने वाले तेल, दुकान की मिट्टी और बफ़िंग यौगिक को हटा दें |
| 2 | कुल्ला और एसिड सक्रिय करें (अचार) | पतला एसिड हल्के ऑक्साइड को स्ट्रिप्स करता है और सतह को सूक्ष्म रूप से खुरदरा कर देता है ताकि जिंक पकड़ सके |
| 3 | इलेक्ट्रोप्लेट जिंक | भाग कैथोड है, जिंक एनोड घुल जाता है, और करंट एक नियंत्रित जिंक परत जमा करता है |
| 4 | क्रोमेट रूपांतरण | क्रोमेट घोल में एक संक्षिप्त डुबकी एक निष्क्रिय, संक्षारण प्रतिरोधी शीर्ष फिल्म बनाती है |
| 5 | धोएं, सुखाएं और (यदि आवश्यक हो) बेक करें | उच्च शक्ति वाले स्टील के लिए शुद्ध पानी से कुल्ला, गर्म पानी से सुखाना और हाइड्रोजन रिलीफ बेक |
| 6 | निरीक्षण करें | कोटिंग की मोटाई (एक्सआरएफ या स्ट्रिप टेस्ट), आसंजन और उपस्थिति को सत्यापित किया जाता है |
चरण 4 पर अतिरिक्त ध्यान देने की आवश्यकता है क्योंकि यह भाग के स्वरूप और जीवनकाल दोनों को बदल देता है। चढ़ायी हुई जस्ते की परत अपने आप ही अपेक्षाकृत तेजी से संक्षारित हो जाती है। एक क्रोमेट रूपांतरण कोटिंग इसे सील करती है, रंग जोड़ती है, और नमक स्प्रे प्रतिरोध को कई गुना बढ़ा देती है। उस समाप्ति को नीचे विस्तार से बताया गया है।
चरण 5 में अंतिम बेक कॉस्मेटिक नहीं है। कठोर, उच्च शक्ति वाले फास्टनरों के लिए, एसिड पिकलिंग और प्लेटिंग के दौरान हाइड्रोजन को अवशोषित किया जा सकता है, और यह बाद में अचानक भंगुर विफलता का कारण बन सकता है। राहत बेकिंग उस हाइड्रोजन को बाहर निकाल देती है। एएसटीएम बी633 और एएसटीएम एफ1941 का सामान्य नियम यह है कि 39 से 40 एचआरसी कठोरता या उससे ऊपर, या 1000 एमपीए (लगभग 145 केएसआई) और उससे अधिक की तन्य शक्ति वाले भागों को चढ़ाना के तुरंत बाद, आमतौर पर 4 घंटे के भीतर, 190 से 220 डिग्री सेल्सियस पर कम से कम 3 घंटे के लिए बेक किया जाना चाहिए। सटीक चक्र के लिए हमेशा शासकीय मानक और ग्राहक विनिर्देश का पालन करें।
जिंक चढ़ाना प्रक्रिया के प्रकार
प्रत्येक जिंक प्लेटेड भाग को दो विकल्प आकार देते हैं: स्नान रसायन (क्षारीय या अम्ल) और फिक्स्चरिंग विधि (रैक या बैरल)। इन्हें सही तरीके से प्राप्त करने से उपस्थिति, मोटाई एकरूपता, हाइड्रोजन जोखिम और लागत प्रभावित होती है।
क्षारीय बनाम अम्ल जिंक
क्षारीय जस्ता स्नान आमतौर पर साइनाइड मुक्त पोटेशियम क्लोराइड सिस्टम होते हैं। एसिड क्लोराइड जिंक स्नान उच्च मात्रा वाले चमकीले काम पर हावी हैं। वे बहुत अलग व्यवहार करते हैं.
| संपत्ति | क्षारीय जिंक (KCl, साइनाइड मुक्त) | एसिड क्लोराइड जिंक |
|---|---|---|
| शक्ति फेंकना | उत्कृष्ट, धागों और खांचों के अंदर एकसमान | मध्यम, गहरी खाइयों के अंदर पतला हो जाता है |
| जमाव दर | मध्यम | उच्च |
| उपस्थिति | मैट से अर्ध उज्ज्वल, आसानी से चमकीला | उज्ज्वल फिनिश आसानी से हासिल की गई |
| हाइड्रोजन भंगुरता जोखिम | निचला | उच्च |
| सर्वोत्तम ज्यामिति | जटिल, पिरोया हुआ, गहरे खाँचे | सरल आकार, उच्च मात्रा वाले छोटे हिस्से |
के लिए पेचदार फास्टनर्स और अंधे छेद वाले हिस्सों में, क्षारीय जस्ता आमतौर पर सुरक्षित विकल्प होता है क्योंकि यह ज्यामिति में पहुंचता है। सरल स्टांपिंग के लिए एसिड जिंक गति और चमक पर जीतता है।
रैक बनाम बैरल चढ़ाना
फिक्स्चर यह तय करता है कि हिस्से लाइन के माध्यम से कैसे आगे बढ़ते हैं।
| संपत्ति | रैक चढ़ाना | बैरल चढ़ाना |
|---|---|---|
| भाग संचालन | तख्ते पर अलग-अलग लटकाया गया | एक घूमते हुए छिद्रित बैरल के अंदर लुढ़क गया |
| सर्वोत्तम भाग का आकार | मध्यम से बड़ा, नाजुक, सटीक | छोटा, उच्च मात्रा, मजबूत |
| धागा और कॉस्मेटिक जोखिम | कम क्षति | उच्चतर, टूट-फूट और संभावित गड़गड़ाहट से |
| प्रवाह | निचला | उच्च |
| इकाई लागत | उच्च | निचला |
| कोटिंग की एकरूपता | बहुत एकसमान | अच्छा, मामूली संपर्क छायांकन के साथ |
रैक प्लेटिंग धागों और महत्वपूर्ण सतहों की सुरक्षा करती है लेकिन इसकी लागत अधिक होती है। कुछ सतह अंकन की कीमत पर, बैरल प्लेटिंग हजारों छोटे स्क्रू और वॉशर के लिए किफायती विकल्प है। बहुत उच्च शक्ति वाले फास्टनरों के लिए जहां हाइड्रोजन उत्सर्जन एक चिंता का विषय है, यांत्रिक गैल्वनाइजिंग (बिना एसिड पिकलिंग के कमरे के तापमान पर पीनिंग प्रक्रिया) को कभी-कभी निर्दिष्ट किया जाता है, क्योंकि यह अनिवार्य रूप से कोई हाइड्रोजन पेश नहीं करता है।
जिंक चढ़ाना फ़िनिश: क्रोमेट रूपांतरण कोटिंग्स
जस्ता के शीर्ष पर क्रोमेट फिल्म वह है जो भाग को उसका रंग और अधिकांश संक्षारण प्रतिरोध प्रदान करती है। इसके बिना, चमकदार जस्ता धूमिल हो जाता है और नम हवा में कुछ ही दिनों में सफेद जंग बन जाता है। इसके साथ, वही हिस्सा नमक स्प्रे के हफ्तों तक जीवित रह सकता है।
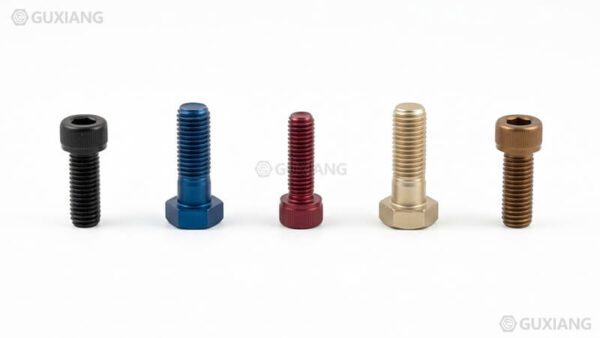
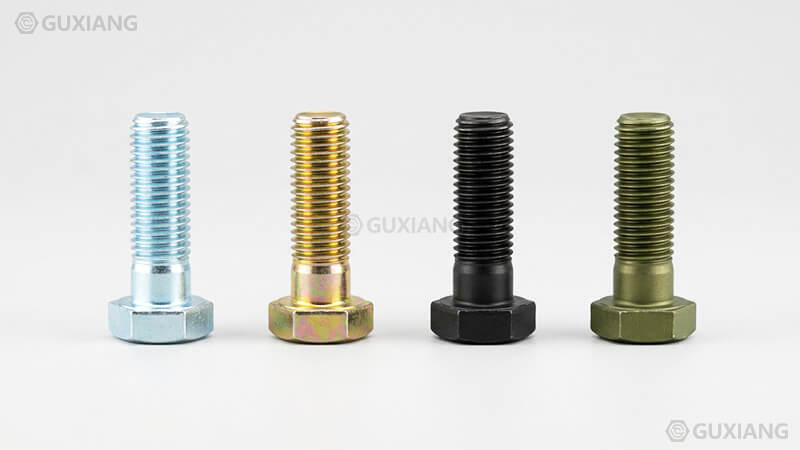
आपूर्ति में चार रंग आम हैं:
साफ़ या नीला क्रोमेट हल्के नीले रंग के साथ लगभग रंगहीन है। यह सबसे पतली फिल्म है और सबसे कम सुरक्षात्मक है, लेकिन यह साफ, सजावटी और एक उत्कृष्ट पेंट बेस है।
पीला या इंद्रधनुषी क्रोमेट सुनहरी से पीली चमक दिखाता है। यह हार्डवेयर और हल्के बाहरी उपयोग के लिए पारंपरिक सामान्य प्रयोजन फिनिश है।
काला क्रोमेट अंधेरा है और अक्सर वास्तुशिल्प, ऑटोमोटिव और कम प्रतिबिंब अनुप्रयोगों के लिए उपयोग किया जाता है। अच्छे नमक स्प्रे समय तक पहुंचने के लिए आमतौर पर इसे सीलर या टॉपकोट की आवश्यकता होती है।
जैतून का केकड़ा (जैतून हरा) क्रोमेट सबसे गहरा और घना है, जो गंभीर आउटडोर, सैन्य और रक्षा कार्यों के लिए पसंदीदा है।
रंग की प्रवृत्ति सुरक्षा को ट्रैक करती है: गहरे रंग की क्रोमेट फिल्में शारीरिक रूप से अधिक मोटी होती हैं, इसलिए वे लंबे समय तक प्रतिरोध करती हैं। नीचे दी गई तालिका लगभग 8 µm जस्ता पर पहले सफेद संक्षारण के लिए विशिष्ट तटस्थ नमक स्प्रे (एएसटीएम बी117) प्रदर्शन देती है। इन्हें उद्योग संदर्भ श्रेणियों के रूप में मानें, गारंटी के रूप में नहीं, क्योंकि स्नान रसायन और जस्ता की मोटाई संख्याओं को आगे बढ़ाती है।
| क्रोमेट फ़िनिश | रंग | क्रोमियम रसायन | सफेद जंग के लिए विशिष्ट एनएसएस* | कब उपयोग करें |
|---|---|---|---|---|
| साफ़/नीला | पारदर्शी नीला | त्रिसंयोजक (Cr3+) | 12 से 48 बजे तक | इनडोर, सजावटी, पेंट बेस |
| पीला/इंद्रधनुषी | सुनहरा पीला | Cr3+ या Cr6+ | 72 से 120 घंटे | हल्का आउटडोर, सामान्य हार्डवेयर |
| काला | काला | Cr3+ या Cr6+ | 24 से 96 घंटे | वास्तुशिल्प, सजावटी, कम प्रतिबिंब |
| ऑलिव ड्रैब | हल्का हरा रंग | Cr3+ या Cr6+ | 96 से 200 घंटे | गंभीर आउटडोर, सैन्य, रक्षा |
*प्रति एएसटीएम बी117 तटस्थ नमक स्प्रे में लगभग 8 µm से अधिक जस्ता। वास्तविक परिणाम जिंक की मोटाई, सीलर और स्नान की स्थिति के साथ भिन्न होते हैं।
त्रिसंयोजक (Cr3+) बनाम हेक्सावलेंट (Cr6+) क्रोमियम
यह अंतर अनुपालन और संक्षारण प्रतिरोध के लिए मायने रखता है। हेक्सावलेंट क्रोमियम (Cr6+) क्रोमेट सर्वोत्तम सुरक्षा और क्लासिक पीला सोना लुक देता है। यह एक ज्ञात कैंसरजन भी है और EU RoHS निर्देश और पहुंच के तहत प्रतिबंधित है। अधिकांश अनुप्रयोगों में RoHS हेक्सावलेंट क्रोमियम को वजन के अनुसार 0.1 प्रतिशत पर सीमित करता है। ट्रिवेलेंट क्रोमियम (Cr3+) क्रोमेट आधुनिक, RoHS अनुरूप मानक है। यह लगभग समान रूप से सुरक्षा करता है (समान रंग के लिए Cr6+ से थोड़ा नीचे) और EU और अधिकांश उत्तरी अमेरिकी आपूर्ति के लिए डिफ़ॉल्ट है। फ़िल्म की अंतर्निहित केमिस्ट्री के लिए, देखें क्रोमेट रूपांतरण कोटिंग संदर्भ. कोटिंग परिवारों और रंग कोडों को भी मानकीकृत किया गया है आईएसओ 4520, इलेक्ट्रोप्लेटेड जिंक और कैडमियम पर क्रोमेट रूपांतरण कोटिंग्स के लिए अंतर्राष्ट्रीय मानक।
जिंक चढ़ाना की मोटाई और नमक स्प्रे संक्षारण प्रतिरोध
मोटाई जीवन काल के लिए मुख्य चर है। अधिक जस्ता का मतलब है कि स्टील के उजागर होने से पहले अधिक धातु का त्याग करना होगा। एएसटीएम बी633 मोटाई को चार सेवा शर्तों में व्यवस्थित करता है, और वही संख्या आईएसओ और फास्टनर मानकों में दिखाई देती है।
| एएसटीएम बी633 सेवा शर्त | पदनाम (आईएसओ 2081 / एएसटीएम एफ1941) | न्यूनतम मोटाई | विशिष्ट वातावरण |
|---|---|---|---|
| एससी1 | Fe/Zn 5 | 5 µm | घर के अंदर गर्म, सूखा |
| SC2 | Fe/Zn 8 | 8 µm | बिना गरम इमारतें, इनडोर में हल्की रोशनी |
| SC3 | Fe/Zn 12 | 12 µm | आउटडोर, मध्यम एक्सपोज़र |
| एससी4 | Fe/Zn 25 | 25 µm | गंभीर आउटडोर, सड़क नमक, क्रोमेट के साथ |
SC1 शुष्क, गर्म स्थान के लिए न्यूनतम है। SC2 अधिकांश इनडोर हार्डवेयर और फास्टनरों को कवर करता है। SC3 और SC4 वास्तविक आउटडोर एक्सपोज़र के लिए हैं, और SC4 को हमेशा एक अच्छे क्रोमेट (पीले या जैतून) के साथ जोड़ा जाना चाहिए क्योंकि 25 माइक्रोन नंगे जस्ता अभी भी मौसम में तेजी से विफल हो जाता है।
नमक स्प्रे परीक्षण में, दो विफलता बिंदुओं को पढ़ना सीखें। सफ़ेद जंग जिंक ऑक्साइड या हाइड्रॉक्साइड जिंक पर ही बनता है। इसका मतलब है कि कोटिंग की खपत हो रही है लेकिन स्टील अभी भी सुरक्षित है। लाल जंग बेस स्टील में जंग लग रहा है, जिसका मतलब है कि कोटिंग विफल हो गई है और हिस्सा अब खराब हो रहा है। एक मोटी कोटिंग और बेहतर क्रोमेट लाल जंग बिंदु को और बाहर धकेलता है। मानक परीक्षण विधि एएसटीएम बी117 तटस्थ नमक स्प्रे है, और मोटाई कक्षाएं स्वयं में परिभाषित की गई हैं एएसटीएम बी633-23, इलेक्ट्रोप्लेटेड जिंक विनिर्देशन का वर्तमान संशोधन।
जिंक चढ़ाना के मुख्य लाभ
इंजीनियर जिंक प्लेटिंग को मानकों के साथ निर्दिष्ट करते हैं ताकि चीनी प्लेटिंग शॉप और जर्मन असेंबली प्लांट में कॉलआउट का मतलब एक ही हो। मुख्य संदर्भ हैं:
एएसटीएम बी633-23. लोहे और स्टील पर इलेक्ट्रोडेपोसिटेड जिंक के लिए अमेरिकी मानक। यह उपरोक्त SC1 से SC4 मोटाई की सेवा शर्तों और पूरक उपचारों को परिभाषित करता है। उन उपचारों को टाइप I (प्लेटेड, नो क्रोमेट), टाइप II (रंगीन क्रोमेट, आमतौर पर पीला या जैतून), टाइप III (रंगहीन या स्पष्ट क्रोमेट), टाइप IV (फॉस्फेट), टाइप V (फॉस्फेट और तेल), और टाइप VI (काला क्रोमेट) लेबल किया गया है। वर्तमान संशोधन यहां पढ़ें एएसटीएम बी633-23.
एएसटीएम F1941. इंच और मीट्रिक दोनों में, यांत्रिक फास्टनरों पर इलेक्ट्रोडेपोसिटेड कोटिंग्स के लिए फास्टनर विशिष्ट मानक। यह क्रोमेट अक्षर (उदाहरण के लिए Fe/Zn 8C) के साथ Fe/Zn पदनाम का उपयोग करता है और थ्रेड टॉलरेंस नियम निर्धारित करता है जो प्लेटेड बोल्ट को सेवा के लिए फिट रखता है। पोर्टलैंड बोल्ट ने Fe/Zn कोड, मोटाई, क्रोमेट प्रकार और बेकिंग का एक व्यावहारिक विवरण प्रकाशित किया है एएसटीएम F1941 संदर्भ पृष्ठ.
आईएसओ 2081:2025. अंतर्राष्ट्रीय समकक्ष, अब अपने 5वें संस्करण (नवंबर 2025 में प्रकाशित) में, पूरक उपचारों के साथ इलेक्ट्रोप्लेटेड जिंक को कवर करता है। यह समान Fe/Zn 5, 8, 12, 25 स्केल और क्रोमेट मार्कर का उपयोग करता है। आधिकारिक सूची यहां है आईएसओ 2081:2025.
आईएसओ 4520. इलेक्ट्रोप्लेटेड जिंक और कैडमियम पर क्रोमेट रूपांतरण कोटिंग्स के लिए अंतरराष्ट्रीय मानक, जो रंग और प्रदर्शन वर्गों को तय करता है। देखना आईएसओ 4520.
RoHS और पहुंच. यूरोपीय संघ का कानून हेक्सावलेंट क्रोमियम और अन्य पदार्थों को प्रतिबंधित करता है। त्रिसंयोजक क्रोमेट निर्दिष्ट करना यूरोपीय बाजार के लिए भागों को सीमा के अंदर रखता है।
एक विशिष्ट त्वरित संदर्भ: पर्यावरण के अनुसार मोटाई चुनें (एससी1 से एससी4), उपस्थिति और नमक स्प्रे की आवश्यकता के अनुसार क्रोमेट चुनें (टाइप III स्पष्ट, टाइप II पीला, टाइप VI काला, या जैतून), और 39 से 40 एचआरसी या ऊपर के किसी भी हिस्से के लिए एक बेकिंग नोट जोड़ें।
जिंक चढ़ाना बनाम अन्य कोटिंग्स (संक्षिप्त तुलना)
जिंक चढ़ाना स्टील की सुरक्षा के कई तरीकों में से एक है, और यह हमेशा सही नहीं होता है। नीचे दी गई तालिका दिखाती है कि यह कहां फिट बैठता है। यह जानबूझकर छोटा है. प्रत्येक कोटिंग पर पूर्ण निर्णय तर्क के लिए, हमारा उपयोग करें फास्टनर कोटिंग चयन गाइड, जो पर्यावरण के आधार पर सभी फ़िनिशों की तुलना करता है।
| कलई करना | विशिष्ट मोटाई | अधिकतम सेवा तापमान | के लिए सर्वोत्तम | चयन मार्गदर्शिका देखें |
|---|---|---|---|---|
| जिंक की परत चढ़ाना | 5 से 25 µm | लगभग 200°C | इनडोर, हल्के, सटीक धागे | यह लेख |
| हॉट डिप गैल्वनाइजिंग | 45 से 150 µm | उच्च | संरचनात्मक आउटडोर, मोटे खंड | फास्टनर कोटिंग चयन गाइड |
| जिंक फ्लेक (जियोमेट, डैक्रोमेट) | 8 से 12 µm | लगभग 300°C | ऑटोमोटिव, उच्च तापमान, कोई H2 जोखिम नहीं | पूर्ण फास्टनर कोटिंग अवलोकन |
| 316 स्टेनलेस स्टील | थोक सामग्री | बहुत ऊँचा | समुद्री, मजबूत संक्षारण | 304 बनाम 316 स्टेनलेस स्टील फास्टनरों गाइड |
व्यावहारिक नियम सरल है. जिंक चढ़ाना हल्की सेवा के लिए लागत और परिशुद्धता पर जीत हासिल करता है। मजबूत आउटडोर स्टील के लिए हॉट डिप गैल्वनाइजिंग एक भारी विकल्प है। जिंक फ्लेक उच्च तापमान या हाइड्रोजन संवेदनशील ऑटोमोटिव भागों के लिए इलेक्ट्रोप्लेटिंग को मात देता है। वास्तविक समुद्री या रासायनिक जोखिम के लिए, ठोस 316 स्टेनलेस स्टील अक्सर एकमात्र टिकाऊ उत्तर होता है, जो हमारे में शामिल है 304 बनाम 316 स्टेनलेस स्टील फास्टनरों गाइड. जब पर्यावरण अनिश्चित हो, तो आइए फास्टनर कोटिंग्स की पूरी श्रृंखला चुनाव तय करें.
उद्योग और सामान्य अनुप्रयोग
जस्ता चढ़ाना वहां दिखाई देता है जहां स्टील के हिस्से हल्की से मध्यम हवा में रहते हैं और उन्हें जंग का विरोध करते हुए स्वीकार्य दिखने की आवश्यकता होती है।
मोटर वाहन. आंतरिक क्लिप नट, ब्रैकेट और नली क्लैंप भारी मात्रा में जस्ता चढ़ाए हुए हैं, जबकि अंडरबॉडी और इंजन बे हिस्से जो गर्मी या नमक देखते हैं वे आमतौर पर जस्ता परत में चले जाते हैं।
निर्माण एवं बिल्डिंग हार्डवेयर. सूखी या हल्की इनडोर इमारतों में स्क्रू, एंकर, टिका और स्ट्राइक प्लेटें SC1 से SC2 जिंक पर निर्भर करती हैं।
इलेक्ट्रॉनिक्स. कनेक्टर शैल, परिरक्षण डिब्बे, और छोटे मुद्रित संपर्क पतले स्पष्ट क्रोमेट जस्ता का उपयोग करते हैं क्योंकि यह साफ है और एक अच्छा फिनिश बेस है।
सामान्य औद्योगिक हार्डवेयर. लागत कम रखते हुए, कन्वेयर क्लिप, उपकरण स्क्रू और संलग्नक फास्टनरों को बैरल द्वारा उच्च मात्रा में चढ़ाया जाता है।
पर्यावरण के लिए अंगूठे का नियम: Fe/Zn 5 या 8 के लिए हल्के और इनडोर मानचित्र, पीले क्रोमेट के साथ Fe/Zn 12 के लिए मध्यम आउटडोर मानचित्र, और जैतून के केकड़े के साथ Fe/Zn 25 के लिए गंभीर आउटडोर मानचित्र। इससे अधिक कठोर कोई भी चीज़ जिंक प्लेटिंग सुविधा क्षेत्र को छोड़ देती है, जो अगले भाग का विषय है।
ड्राइंग या पीओ पर जिंक चढ़ाना कैसे निर्दिष्ट करें
यह वह अनुभाग है जिसे जॉब शॉप के प्रतियोगी छोड़ देते हैं और विनिर्देशकों की सबसे अधिक आवश्यकता होती है। एक अच्छा कॉलआउट प्लेटिंग लाइन पर अस्पष्टता को दूर करता है और अस्वीकृत लॉट को रोकता है।
1. मोटाई वर्ग चुनें. SC1 से SC4 (ASTM B633) या Fe/Zn 5, 8, 12, 25 (ISO 2081 / ASTM F1941) का उपयोग करें। एक सामान्य इनडोर फास्टनर के लिए, Fe/Zn 8 सामान्य डिफ़ॉल्ट है।
2. क्रोमेट चुनें (पूरक उपचार)। किसी रेखाचित्र पर यह प्रकार या क्रोमेट अक्षर होता है। उदाहरण:
एएसटीएम बी633: “एससी2, टाइप III” मतलब स्पष्ट क्रोमेट के साथ 8 µm।
आईएसओ 2081: “Fe/Zn 8 सी” मतलब क्रोमेट के साथ 8 µm जिंक।
एएसटीएम एफ1941 (फास्टनर): “Fe/Zn 8C” इसका मतलब क्रोमेट के साथ 8 µm जिंक है, जिसमें थ्रेड टॉलरेंस अंतर्निहित है।
3. धागों को संभालें. चढ़ाना प्रमुख व्यास को जोड़ता है। सटीक फिट के लिए, प्लेट थ्रेड कटिंग से पहले निर्दिष्ट करें (रिक्त को छोटे आकार में काटा जाता है, फिर तैयार आकार में चढ़ाया जाता है) या प्लेट थ्रेड रोलिंग के बाद निर्दिष्ट करें। थ्रेड गो/नो गो गेज पर स्वीकृति बताएं ताकि दुकान को पता चले कि प्लेटेड भाग को अभी भी असेंबल किया जाना चाहिए।
4. कठोर भागों के लिए हाइड्रोजन रिलीफ बेक जोड़ें। यदि कठोरता 39 से 40 एचआरसी या उससे अधिक है, या तन्य शक्ति 1000 एमपीए और उससे अधिक है, तो चरण 5 (190 से 220 डिग्री सेल्सियस, न्यूनतम 3 घंटे, चढ़ाना के 4 घंटे के भीतर) से समान राहत बेक लागू करें। यह एक पंक्ति आपको बर्बादी के दावों से बचाती है।
5. उपस्थिति और किसी भी टॉपकोट पर ध्यान दें। काले क्रोमेट भागों पर लंबे समय तक नमक स्प्रे करना चाहिए, उन्हें सीलर को बुलाना चाहिए। चित्रित भागों को आधार के रूप में स्पष्ट क्रोमेट का उपयोग करना चाहिए।
संपूर्ण क्रय ऑर्डर पंक्ति में यह लिखा हो सकता है: “जिंक प्लेटेड प्रति ASTM F1941, Fe/Zn 8C, स्पष्ट क्रोमेट, बेक प्रति F1941, RoHS अनुरूप।” वह एक पंक्ति प्लेटर की मोटाई, फिनिश, कठोरता उपचार और अनुपालन लक्ष्य बताती है। इसके पीछे विस्तृत Fe/Zn कोड तालिकाएँ पोर्टलैंड बोल्ट द्वारा तैयार की गई हैं एएसटीएम F1941 तकनीकी संदर्भ.
सीमाएं और जब जिंक चढ़ाना गलत विकल्प है
हम इस बारे में स्पष्ट हैं कि जस्ता चढ़ाना कहां काम करना बंद कर देता है, क्योंकि गलत अनुमान लगाने से बहुत अधिक लागत आती है। यह एक पतली कोटिंग है, और पतली कोटिंग की सीमाएं होती हैं।
गंभीर बाहरी और समुद्री. अधिकतम 25 µm पर, लगातार नमक वाली हवा या तटीय तटीय जोखिम के लिए जस्ता चढ़ाना बहुत पतला है। यह खरीदारों की अपेक्षा से अधिक तेजी से सफेद और फिर लाल जंग खाएगा। उस दुनिया के लिए, देखें पूर्ण फास्टनर कोटिंग अवलोकन और हॉट डिप गैल्वनाइजिंग, जिंक फ्लेक या 316 स्टेनलेस स्टील पर विचार करें।
लंबे समय तक पानी में जमा रहना या अम्ल और क्षार का विसर्जन। जिंक उभयधर्मी है, इसलिए यह मजबूत अम्ल या क्षार में घुल जाता है। रासायनिक टैंकों और लगातार गीले संपर्क के लिए प्लेटिंग गलत है।
200°C से ऊपर उच्च तापमान। जिंक लगभग 200 डिग्री सेल्सियस से पहले ऑक्सीकरण करता है, इसलिए निरंतर गर्म सेवा के लिए जिंक फ्लेक (लगभग 300 डिग्री सेल्सियस तक) या किसी अन्य प्रणाली की आवश्यकता होती है।
बहुत उच्च शक्ति वाला स्टील. लगभग 40 एचआरसी या 1200 एमपीए से ऊपर के हिस्सों में हाइड्रोजन उत्सर्जन का वास्तविक खतरा होता है। बेकिंग से मदद मिलती है, लेकिन कुछ विशिष्टताओं में इलेक्ट्रोप्लेटिंग की मनाही होती है और इसके लिए यांत्रिक गैल्वनाइजिंग या बिना किसी एसिड चरण वाली कोटिंग की आवश्यकता होती है।
भारी घर्षण. 5 से 25 µm की फिल्म रगड़ और झल्लाहट के कारण घिस जाती है, जिससे नीचे का स्टील उजागर हो जाता है।
इनमें से कोई भी जिंक प्लेटिंग को कमजोर नहीं बनाता है। यह इसे एक परिभाषित सीमा के साथ एक सटीक उपकरण बनाता है। उस सीमा के अंदर उपयोग किया जाता है, यह संक्षारण संरक्षण में सर्वोत्तम मूल्य है।
अपने हिस्से के लिए सही जिंक फ़िनिश कैसे चुनें
पहले फ़िल्टर के रूप में पर्यावरण का उपयोग करें, फिर उपस्थिति और थ्रेड की आवश्यकता के अनुसार परिष्कृत करें।
गर्म, शुष्क इनडोर (गोदाम रैकिंग, उपकरण अंदरूनी)। Fe/Zn 5, स्पष्ट क्रोमेट। सबसे सस्ता, स्वच्छ, पर्याप्त।
बिना गर्म किया हुआ इनडोर या माइल्ड (बिल्डिंग हार्डवेयर, इलेक्ट्रॉनिक्स)। Fe/Zn 8, स्पष्ट या पीला क्रोमेट।
आउटडोर, मध्यम (बाड़, बाड़े, उद्यान उपकरण)। Fe/Zn 12, पीला क्रोमेट।
बाहरी, गंभीर या सड़क नमक (ट्रेलर हार्डवेयर, खारी हवा)। Fe/Zn 25, ऑलिव डेब क्रोमेट, और भारी कोटिंग्स की तुलना में कम जीवन स्वीकार करता है।
200°C से ऊपर उच्च तापमान। जिंक प्लेटिंग का प्रयोग न करें. जिंक फ्लेक या किसी अन्य उच्च तापमान प्रणाली पर जाएँ।
समुद्री या मजबूत रासायनिक जोखिम. अकेले जिंक प्लेटिंग का प्रयोग न करें। हमारी जाँच के बाद 316 स्टेनलेस या भारी कोटिंग निर्दिष्ट करें कोटिंग चयन गाइड.
उपस्थिति के लिए, स्पष्ट क्रोमेट तटस्थ डिफ़ॉल्ट है, पीला पारंपरिक हार्डवेयर लुक है, काला वास्तुशिल्प और कम चमक वाले हिस्सों के लिए उपयुक्त है, और ऑलिव ड्रेब गंभीर सेवा का संकेत देता है। याद रखें कि मोटी कोटिंग के लिए प्लेट काटने से पहले की आवश्यकता होती है, इसलिए फिट की आवश्यकता को पहले ही बता दें। जब विकल्प जस्ता चढ़ाना और एक अलग कोटिंग के बीच होता है, तो सभी फास्टनर कोटिंग्स संसाधनों की तुलना करें संपूर्ण पर्यावरण आधारित निर्णय तालिका देता है।
अक्सर पूछे जाने वाले प्रश्नों
जिंक चढ़ाना और गैल्वनाइजिंग के बीच क्या अंतर है?
ए: जिंक प्लेटिंग (इलेक्ट्रोप्लेटिंग) कमरे के तापमान पर 5 से 25 µm की एक पतली, सटीक जिंक फिल्म जमा करती है, जो थ्रेड सहनशीलता को चुस्त रखती है और इनडोर और हल्की सेवा के लिए लागत कम रखती है। गैल्वनाइजिंग (हॉट डिप) भाग को पिघले हुए जस्ता में डुबोता है और 45 से 150 µm की अधिक मोटी कोटिंग बनाता है, जो संरचनात्मक स्टील और कठोर बाहरी उपयोग के लिए उपयुक्त है लेकिन धागे सूज सकते हैं। दोनों में समान बलि जस्ता सुरक्षा होती है, लेकिन वे मोटाई, तापमान, लागत और उनके फिट होने वाले हिस्सों में भिन्न होते हैं।
जिंक प्लेटिंग माइक्रोन में कितनी मोटी है?
ए: मानक इलेक्ट्रोप्लेटेड जिंक की मोटाई 5 से 25 µm तक होती है, जो सेवा शर्तों के अनुसार निर्धारित होती है। एएसटीएम बी633 और आईएसओ 2081 Fe/Zn 5 (5 µm, शुष्क इनडोर), Fe/Zn 8 (8 µm, हल्का इनडोर), Fe/Zn 12 (12 µm, मध्यम आउटडोर), और Fe/Zn 25 (25 µm, गंभीर आउटडोर) को परिभाषित करते हैं। 25 µm अधिकतम रैक और बैरल इलेक्ट्रोप्लेटिंग के लिए व्यावहारिक छत है, इसलिए अधिक धातु की आवश्यकता वाली किसी भी चीज़ को हॉट डिप गैल्वनाइजिंग या जिंक फ्लेक में ले जाया जाता है।
क्या जिंक प्लेटिंग जंगरोधी है?
ए: कोई भी कोटिंग स्थायी रूप से जंग प्रतिरोधी नहीं होती है, लेकिन जिंक प्लेटिंग अपनी सीमा के भीतर बहुत अच्छी तरह से जंग का प्रतिरोध करती है। जिंक एक बलि एनोड के रूप में कार्य करता है, इसलिए एक खरोंच भी स्टील की रक्षा करती रहती है। तटस्थ नमक स्प्रे में, एक अच्छा क्रोमेटेड 8 माइक्रोन कोटिंग क्रोमेट रंग के आधार पर लगभग 24 से 120 घंटों तक सफेद जंग का प्रतिरोध करता है, और लाल जंग बाद में दिखाई देता है क्योंकि जस्ता का उपभोग किया जाता है। शुष्क इनडोर हवा में यह हिस्सा कई वर्षों तक चल सकता है। समुद्री या लगातार गीली सेवा में अंततः इसमें जंग लग जाएगा।
जिंक प्लेटिंग के विभिन्न रंग क्या हैं?
ए: चार सामान्य रंग जस्ता के शीर्ष पर क्रोमेट रूपांतरण फिल्म से आते हैं। साफ़ या नीला सबसे पतला और सबसे कम सुरक्षात्मक है लेकिन साफ़ और एक अच्छा पेंट बेस है। बेहतर नमक स्प्रे जीवन के साथ पीला या इंद्रधनुषी सामान्य प्रयोजन हार्डवेयर फिनिश है। काले रंग का उपयोग वास्तुशिल्प और कम चमक वाले हिस्सों के लिए किया जाता है और आमतौर पर सीलर की आवश्यकता होती है। जैतून का केकड़ा सबसे गहरा और सबसे सुरक्षात्मक होता है, जिसका उपयोग गंभीर बाहरी और रक्षा कार्यों के लिए किया जाता है। गहरे रंग की क्रोमेट फिल्में शारीरिक रूप से अधिक मोटी होती हैं और लंबे समय तक प्रतिरोध करती हैं।
जिंक प्लेटेड स्टील बाहर कितने समय तक चलता है?
ए: जीवनकाल मोटाई और क्रोमेट और पर्यावरण पर निर्भर करता है। घर के अंदर, जिंक प्लेटेड स्टील अक्सर कई वर्षों या दशकों तक चलता है। बाहर मध्यम हवा में, पीले क्रोमेट के साथ Fe/Zn 12 कई वर्षों तक जीवित रह सकता है, जबकि जैतून के केकड़े के साथ Fe/Zn 25 लंबे समय तक रहता है लेकिन फिर भी एक पतली कोटिंग होती है। तटीय, नमकीन या लगातार गीली स्थितियों में जिंक चढ़ाना गलत विकल्प है और अपेक्षाकृत जल्दी जंग लग जाएगा, इसलिए भारी कोटिंग या स्टेनलेस स्टील बेहतर विकल्प है।
क्या जिंक प्लेटिंग RoHS और REACH के अनुरूप है?
ए: यह हो सकता है, और यूरोपीय संघ और अधिकांश उत्तरी अमेरिकी आपूर्ति के लिए यह होना चाहिए। अनुपालन क्रोमेट रसायन विज्ञान पर निर्भर करता है। त्रिसंयोजक (Cr3+) क्रोमेट फिनिश में कोई प्रतिबंधित हेक्सावलेंट क्रोमियम नहीं होता है और RoHS और REACH सीमा को पूरा करता है। पारंपरिक हेक्सावलेंट (Cr6+) क्रोमेट सबसे अच्छा नमक स्प्रे जीवन देता है लेकिन RoHS के तहत वजन के हिसाब से 0.1 प्रतिशत तक सीमित है, इसलिए इसे निर्यात के लिए बड़े पैमाने पर चरणबद्ध किया जाता है। भाग को अनुरूप बनाए रखने के लिए ड्राइंग पर त्रिसंयोजक क्रोमेट निर्दिष्ट करें।
संदर्भ
एएसटीएम बी633-23, लोहे और स्टील पर जिंक की इलेक्ट्रोडेपोसिटेड कोटिंग्स के लिए मानक विशिष्टता. वर्तमान एएसटीएम संशोधन इस पूरे लेख में प्रयुक्त SC1 से SC4 मोटाई सेवा शर्तों और टाइप I से VI पूरक क्रोमेट उपचारों को परिभाषित करता है।
ISO 2081:2025, लोहे और स्टील पर जिंक की इलेक्ट्रोप्लेटेड कोटिंग. 5वां संस्करण अंतर्राष्ट्रीय मानक (नवंबर 2025 में प्रकाशित) जो Fe/Zn 5, 8, 12, 25 मोटाई स्केल और क्रोमेट मार्कर सेट करता है।
आईएसओ 4520:1981, इलेक्ट्रोप्लेटेड जिंक और कैडमियम कोटिंग्स पर क्रोमेट रूपांतरण कोटिंग्स. अंतर्राष्ट्रीय संदर्भ जो इलेक्ट्रोप्लेटेड जिंक के लिए क्रोमेट रंग और प्रदर्शन कक्षाएं तय करता है।
एएसटीएम एफ1941, मैकेनिकल फास्टनरों पर इलेक्ट्रोडेपोसिटेड कोटिंग्स (पोर्टलैंड बोल्ट तकनीकी संदर्भ). फास्टनरों के लिए Fe/Zn पदनाम, मोटाई, क्रोमेट प्रकार और हाइड्रोजन रिलीफ बेक नियमों का व्यावहारिक विश्लेषण।
विकिपीडिया, इलेक्ट्रोगैल्वनाइजेशन. परिभाषा अनुभाग में संदर्भित जिंक इलेक्ट्रोप्लेटिंग सिद्धांत, इलेक्ट्रोलाइट्स और रूपांतरण फिल्मों पर पृष्ठभूमि।
विकिपीडिया, क्रोमेट रूपांतरण कोटिंग. क्रोमेट फिल्म तंत्र, सुरक्षा प्रवृत्ति के लिए रंग और हेक्सावलेंट क्रोमियम पर प्रतिबंध के लिए संदर्भ।