औद्योगिक फास्टनर क्या हैं?
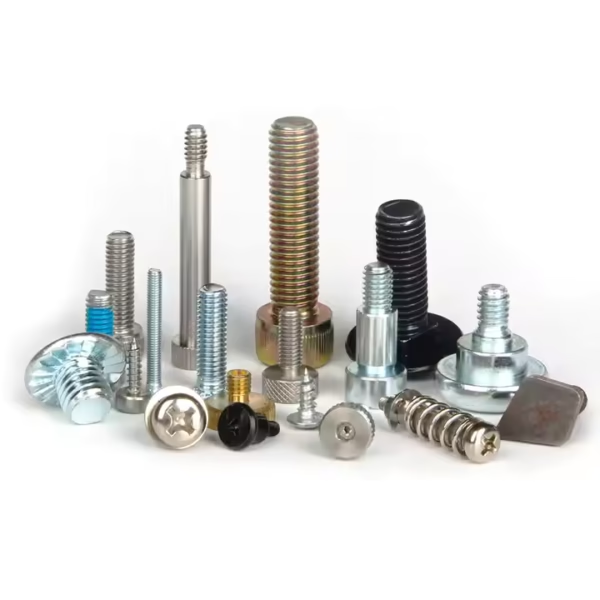
औद्योगिक फास्टनरों हार्डवेयर घटक हैं जो यांत्रिक रूप से दो या दो से अधिक वस्तुओं को एक साथ जोड़ते हैं। बोल्ट, नट, स्क्रू, वॉशर, रिवेट्स और पिन प्रत्येक संरचनात्मक स्टील फ्रेमवर्क से लेकर सटीक इलेक्ट्रॉनिक्स बाड़ों तक की असेंबली में अलग-अलग कार्य करते हैं। फास्टनर का काम सरल है - चीजों को एक साथ रखना - लेकिन सामग्री की पसंद, थ्रेड ज्यामिति और लोड वितरण के पीछे की इंजीनियरिंग एक विश्वसनीय जोड़ को विफलता बिंदु से अलग करती है। गुक्सियांग इन मांगों के लिए निर्मित फास्टनरों की आपूर्ति करता है।
फास्टनर का चयन असेंबली प्रदर्शन को कैसे प्रभावित करता है
गलत फास्टनर चुनें और आप सामग्री के सस्ते बिल के लिए संयुक्त अखंडता का व्यापार करेंगे। थ्रेड पिच बेमेल होने से टॉर्क के तहत गैलिंग होती है। कम निर्दिष्ट कोटिंग 200 घंटों में नमक स्प्रे परीक्षण में विफल हो जाती है जब विनिर्देश 500 के लिए कहा जाता है। क्लैंप लोड आवश्यकता के नीचे उपज शक्ति वाला एक बोल्ट थर्मल चक्रों पर आराम करता है और ढीला हो जाता है। प्रत्येक विफलता मोड - कतरनी, थकान, दरार संक्षारण, हाइड्रोजन उत्सर्जन - पहले भाग के जहाजों से पहले कागज पर किए गए चयन निर्णय पर वापस जाता है।
प्रमुख औद्योगिक फास्टनर प्रकार
हेक्स बोल्ट. आईएसओ 4014/4017 के अनुसार आंशिक-थ्रेड और पूर्ण-थ्रेड हेक्स बोल्ट संरचनात्मक जोड़ों में कतरनी और तन्य भार ले जाते हैं। ग्रेड 8.8, 10.9, और 12.9 अधिकांश अनुप्रयोगों को कवर करते हैं। हेक्स हेड ज्यामिति खुली असेंबली में मानक रिंच पहुंच की अनुमति देती है।
हेक्स नट. क्लैंप्ड जोड़ बनाने के लिए बोल्ट के साथ जोड़ा गया। ग्रेड 8, 10, और 12 नट संबंधित बोल्ट ग्रेड से मेल खाते हैं। नायलॉन आवेषण या विकृत धागे के साथ प्रचलित-टॉर्क लॉक नट माध्यमिक लॉकिंग तत्वों के बिना कंपन ढीलापन का विरोध करते हैं।
फ्लैट वाशर. नरम सब्सट्रेट्स में एम्बेडिंग को रोकने के लिए संयुक्त सतह पर बोल्ट हेड बेयरिंग तनाव वितरित करें। स्टील और स्टेनलेस में DIN 125 / ISO 7089 फ्लैट वॉशर वर्कहॉर्स हैं। बड़े आकार के वॉशर स्लॉटेड छिद्रों पर सतह के दबाव को कम करते हैं।
स्प्रिंग लॉक वाशर। स्प्लिट-रिंग और दांतेदार लॉक वॉशर कंपन चक्र के माध्यम से प्रीलोड बनाए रखने के लिए बोल्ट हेड के नीचे स्प्रिंग तनाव जोड़ते हैं। स्प्रिंग स्टील कवर में DIN 127 स्प्लिट वॉशर सामान्य प्रयोजन एंटी-लूज़िंग। महत्वपूर्ण उच्च-प्रीलोड जोड़ों के लिए अनुशंसित नहीं है जहां सीधे तनाव का संकेत देने वाले वॉशर को प्राथमिकता दी जाती है।
अंधी कील। असेंबली के एक तरफ से स्थायी यांत्रिक फास्टनरों को स्थापित किया गया। ओपन-एंड, क्लोज-एंड और स्ट्रक्चरल रिवेट्स संरचनात्मक अनुप्रयोगों के लिए शीट मेटल को कवर करते हैं। मेन्ड्रेल सामग्री - स्टील, स्टेनलेस, एल्यूमीनियम - कतरनी और क्लैंप मूल्यों को निर्धारित करती है। गुंबद, बड़ा निकला हुआ किनारा, और काउंटरसंक हेड शैलियाँ।
सॉकेट हेड कैप स्क्रू। आंतरिक हेक्स ड्राइव के साथ बेलनाकार सिर, आईएसओ 4762 / डीआईएन 912 के अनुसार। मिश्र धातु इस्पात शमन और तापमान प्रसंस्करण के कारण समान व्यास के हेक्स बोल्ट की तुलना में उच्च तन्यता क्षमता। मशीन टूल फिक्स्चर, डाई सेट और कॉम्पैक्ट असेंबली में उपयोग किया जाता है जहां बाहरी रिंच क्लीयरेंस तंग होता है।
पिरोया हुआ छड़ें & स्टड. 3 मीटर तक की लंबाई वाली सतत-धागे वाली छड़ें कंक्रीट एंकरिंग और पाइप फ्लैंज बोल्टिंग में तनाव सदस्यों के रूप में काम करती हैं। प्रत्येक सिरे पर अलग-अलग धागे की लंबाई वाले डबल-एंड स्टड, ब्लाइंड-होल असेंबली को संभालते हैं। ग्रेड बी7/बी7एम स्टड बोल्ट पेट्रोकेमिकल फ्लैंज कनेक्शन पर हावी हैं।
टेपर पिन & डॉवेल पिन. सटीक संरेखण फास्टनरों जो बोल्टिंग से पहले संभोग घटकों का पता लगाते हैं। आईएसओ 8734 के अनुसार कठोर और ग्राउंड डॉवेल पिन कतरनी के नीचे स्थिति बनाए रखते हैं। 1:50 टेपर के साथ टेपर पिन जिग और फिक्सचर प्लेट्स जैसे डिस्सेम्बली-प्रवण सेटअप में सेल्फ-लॉकिंग संरेखण प्रदान करते हैं।
पूछे जाने वाले प्रश्न
प्रश्न: मैं अपने लोड के लिए सही फास्टनर ग्रेड कैसे चुनूं?
आवश्यक क्लैंप लोड की गणना करें, फिर एक फास्टनर का चयन करें जिसका प्रूफ लोड 1.5 से 2.0 के सुरक्षा कारक के साथ इससे अधिक हो। ग्रेड 8.8 बोल्ट सामान्य संरचनात्मक भार को कवर करते हैं। ग्रेड 10.9 उच्च प्रीलोड को संभालता है। ग्रेड 12.9 इलेक्ट्रोप्लेटेड स्थितियों में हाइड्रोजन के भंगुर होने का जोखिम रखता है - सावधानी के साथ उपयोग करें।
प्रश्न: कौन सी फास्टनर कोटिंग बाहरी जोखिम से बची रहती है?
एएसटीएम ए153 के लिए हॉट-डिप गैल्वेनाइज्ड ग्रामीण परिवेश में 50+ वर्ष और औद्योगिक वातावरण में 20-30 वर्ष प्रदान करता है। त्रिसंयोजक निष्क्रियता के साथ जिंक-निकल इलेक्ट्रोप्लेट आईएसओ 9227 के अनुसार 720+ घंटे के तटस्थ नमक स्प्रे को हिट करता है। स्टेनलेस 316 पूरी तरह से समुद्री और रासायनिक जोखिम के लिए एक चर के रूप में कोटिंग को समाप्त करता है।
प्रश्न: थ्रेड-लॉकिंग फ्लूइड या मैकेनिकल लॉक वॉशर—कौन सा बेहतर है?
एनारोबिक थ्रेड-लॉकिंग कंपाउंड (लॉकटाइट 242/271) डीआईएन 65151 के अनुसार कंपन परीक्षण में मैकेनिकल लॉक वॉशर से बेहतर प्रदर्शन करते हैं। लॉक वॉशर पहले कुछ लोड चक्रों के बाद प्रीलोड खो देते हैं। महत्वपूर्ण जोड़ों और प्रचलित-टॉर्क लॉक नट के लिए थ्रेड-लॉकिंग तरल पदार्थ का उपयोग करें जहां बार-बार जुदा होना होता है।
प्रश्न: क्या मैं स्टेनलेस स्टील बोल्ट को कार्बन स्टील नट्स के साथ मिला सकता हूँ?
तकनीकी रूप से संभव है लेकिन अनुशंसित नहीं। जब असमान धातुएँ नमी की उपस्थिति में संपर्क में आती हैं तो गैल्वेनिक संक्षारण तेज हो जाता है। जिंक-प्लेटेड स्टील नट के साथ स्टेनलेस बोल्ट एक बैटरी बनाता है जहां जिंक तेजी से खत्म होता है। सामग्रियों का मिलान करें या पृथक वॉशर और सीलेंट डालें।
प्रश्न: बिना छुए बोल्ट ढीला होने का क्या कारण है?
एंबेडमेंट रिलैक्सेशन और थर्मल साइकलिंग इसके मुख्य कारण हैं। आरंभिक कसने के बाद, धागों और सिर के नीचे की सतह की असमानताएं समतल हो जाती हैं, जिससे क्लैंप की लंबाई माइक्रोन तक कम हो जाती है - जो प्रीलोड को संयुक्त पृथक्करण सीमा से नीचे गिराने के लिए पर्याप्त है। उचित टॉर्क-टू-यील्ड कसने और पोस्ट-टॉर्क निपटान चक्र इस प्रभाव को कम करते हैं।
प्रश्न: नट के आगे कितने धागे निकलने चाहिए?
एएसएमई बी18.2.1 दिशानिर्देशों के अनुसार डेढ़ से तीन पूर्ण थ्रेड पिचें। एक से कम पिच लोड के तहत अपूर्ण थ्रेड जुड़ाव का जोखिम उठाती है। तीन से अधिक पिचें कोई ताकत नहीं जोड़ती हैं, सामग्री बर्बाद करती हैं, और तंग असेंबली में व्यवधान पैदा करती हैं।