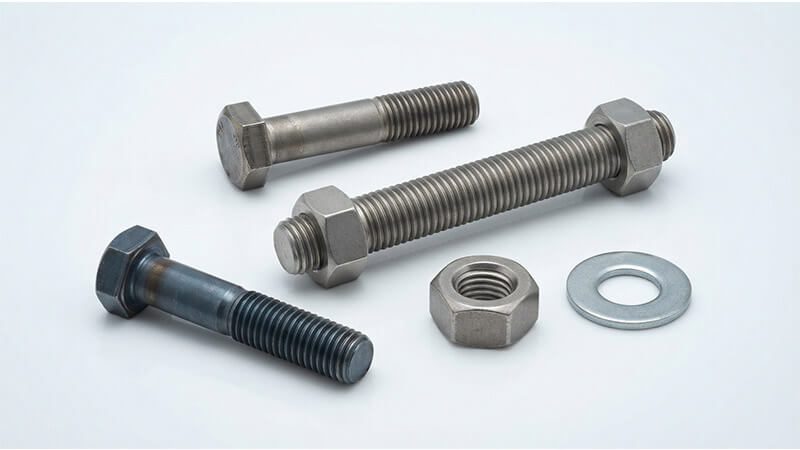
एक मिश्र धातु इस्पात फास्टनर एक कार्बन स्टील बोल्ट के रूप में शुरू होता है जो एक साथ उच्च तन्यता ताकत, उच्च तापमान रेंगना प्रतिरोध और कम तापमान प्रभाव बेरहमी को वितरित नहीं कर सकता है - इसलिए क्रोमियम, मोलिब्डेनम, निकल और वैनेडियम पिघल में मिश्र धातु होते हैं, और समाप्त बोल्ट को शमन किया जाता है और उन गुणों को अनलॉक किया जाता है जो न तो कार्बन स्टील और न ही स्टेनलेस स्टील मिश्र धातु इस्पात मूल्य बिंदु पर वितरित कर सकते हैं। परिणाम फास्टनरों का एक वर्ग है जो लगातार 53 °C पर काम करता है जहां कार्बन स्टील बोल्ट अपनी ताकत को आधा खो देते हैं, और -101 °C जीवित रहता है चार्पी प्रभाव परीक्षण जहां मानक उच्च शक्ति बोल्ट पहले झटका पर बिखरे।.
इस गाइड में धातुकर्म तंत्र शामिल हैं जो मिश्र धातु इस्पात फास्टनरों को संभव बनाते हैं, B16 और L7 के माध्यम से B7 से पूरा ASTM A193 / A320 ग्रेड मैट्रिक्स, तापमान चरम पर मात्रात्मक प्रदर्शन डेटा, NACE MR0175 सोर सेवा प्रतिबंधों सहित पर्यावरणीय सीमा, और चार-चरण चयन ढांचा जो सही ग्रेड के संचालन की स्थिति को मैप करता है।.
मिश्र धातु इस्पात फास्टनरों क्या हैं
मिश्र धातु इस्पात फास्टनरों बोल्ट, स्टड, नट और वाशर कम मिश्र धातु इस्पात से बने होते हैं - कार्बन स्टील्स जिसमें क्रोमियम, मोलिब्डेनम, निकल, वैनेडियम और मैंगनीज को विशिष्ट गुणों को बढ़ाने के लिए नियंत्रित मात्रा में जोड़ा गया है। कुल मिश्र धातु सामग्री आम तौर पर 5-8% से नीचे रहती है, उन्हें स्टेनलेस स्टील्स (10.5% + क्रोमियम) और उच्च मिश्र धातु या सुपरलॉय सिस्टम से अलग करती है।.
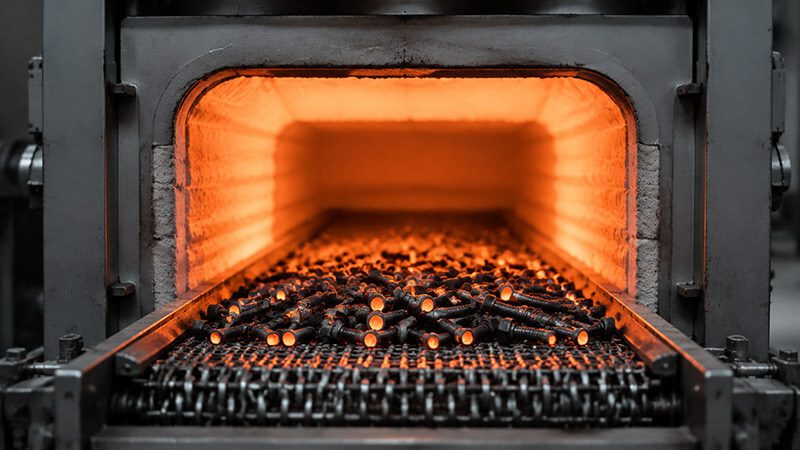
परिभाषित विनिर्माण अनुक्रम है शमन और तड़के. स्टील को तापमान (845-870 °C) को बढ़ाने के लिए गरम किया जाता है, तेजी से तेल या बहुलक शमन में मार्टेनसाइट बनाने के लिए ठंडा हो जाता है, फिर 540-680 °C तक फिर से गरम किया जाता है ताकि भंगुर martensite को एक कठिन, machinable microstructure में टेम्पर्ड किया जा सके। इस गर्मी उपचार के बिना, मिश्र धातु इस्पात का कार्बन स्टील पर कोई फायदा नहीं है - यह मिश्र धातु रसायन विज्ञान प्लस थर्मल प्रसंस्करण का संयोजन है जो अंतिम यांत्रिक गुणों का उत्पादन करता है।.
तीन सीमाओं को परिभाषित करते हैं कि मिश्र धातु इस्पात फास्टनरों की सामग्री पदानुक्रम में किस प्रकार है:
| सामग्री वर्ग | तन्य शक्ति | जंग प्रतिरोध | तापमान रेंज | सापेक्ष लागत |
|---|---|---|---|---|
| कार्बन स्टील (ग्रेड 2, 5, 8) | लो-हाई (60-150 ksi) | कोई नहीं - कोटिंग की आवश्यकता है | -30 डिग्री सेल्सियस से 200 डिग्री सेल्सियस | 1× |
| मिश्र धातु इस्पात (B7, B16, L7) | उच्च (100-125 ksi) | लो-मोडरेट | -101°C से 593°C | 1.2–1.5× |
| स्टेनलेस स्टील (304, 316) | लो-मध्यम (75-125 ksi) | उच्च | -20 °C से 800 °C | 3–8× |
मिश्र धातु इस्पात फास्टनरों केंद्र स्तंभ पर कब्जा: स्टेनलेस स्टील की तुलना में काफी मजबूत, कार्बन स्टील की तुलना में व्यापक तापमान खिड़की 3 × पर इस्तेमाल किया जा सकता है, लेकिन जंग संरक्षण के लिए कोटिंग्स पर निर्भर करता है। व्यापार बंद कीमत है - 1.2-1.5 × कार्बन स्टील की लागत पर, मिश्र धातु इस्पात फास्टनरों औद्योगिक बोल्टिंग में व्यापक प्रदर्शन-से-लागत अनुपात प्रदान करते हैं।.
इन फास्टनरों को नियंत्रित करने वाले दो प्राथमिक एएसटीएम मानक हैं:
एएसटीएम A193: उच्च तापमान सेवा के लिए मिश्र धातु इस्पात और स्टेनलेस स्टील बोल्टिंग। B7, B7M, B16, B8, B8M और अन्य ग्रेड को कवर करता है।.
एएसटीएम A320: कम तापमान सेवा के लिए मिश्र धातु इस्पात और स्टेनलेस स्टील बोल्टिंग। L7, L7M, L43 और अन्य ग्रेड को अनिवार्य Charpy प्रभाव परीक्षण के साथ कवर करता है।.
A193 में स्टेनलेस स्टील ग्रेड B8 (304) और B8M (316) शामिल हैं। ये मिश्र धातु इस्पात नहीं हैं - वे ऑस्टेनिटिक स्टेनलेस स्टील्स हैं जो प्रशासनिक सुविधा के लिए A193 मानक साझा करने के लिए होते हैं। धारा 9 विस्तार से भेद को संबोधित करता है।.
धातुकर्म: क्यों मिश्र धातु तत्व स्टील को परिवर्तित करते हैं
कमरे के तापमान पर सादे कार्बन स्टील में पतली खंडों में 100-120 ksi के आसपास एक तन्य शक्ति छत है, इसकी ताकत 200°C से अधिक तेजी से खो देती है, और -20 °C से नीचे भंगुर हो जाती है। क्रोमियम, मोलिब्डेनम, वैनेडियम और निकल जोड़ने से स्टील को तीन अलग-अलग मजबूत तंत्रों के माध्यम से बदल दिया जाता है जो एक साथ काम करते हैं।.
ठोस समाधान को मजबूत करना
क्रोमियम, मोलिब्डेनम, और निकल परमाणु विकल्प लौह परमाणुओं के शरीर केंद्रित घन जाली में लौह परमाणुओं के लिए फेराइट और मार्टेंसाइट। चूंकि ये मिश्र धातु परमाणु लोहे से आकार में भिन्न होते हैं - क्रोमियम करीब (+0.25%), मोलिब्डेनम काफी हद तक बड़ा (+27%) है - वे क्रिस्टल जाली में स्थानीय तनाव क्षेत्र बनाते हैं। प्रत्येक स्थान पर जाली मुठभेड़ प्रतिरोध के माध्यम से स्थानांतरित करने का प्रयास करते हैं। परिणाम कमरे के तापमान पर उपज ताकत बढ़ाता है और उच्च तापमान पर बेहतर शक्ति प्रतिधारण, जहां थर्मल ऊर्जा अन्यथा बाधाओं को दूर करने में असंतुलन की सहायता करती है।.
कार्बाइड मजबूती
मोलिब्डेनम और वैनेडियम ठीक मिश्र धातु कार्बाइड बनाते हैं - Mo2C और V4C3 - tempering के दौरान। ये कार्बाइड व्यास में 5-50 नैनोमीटर कणों के रूप में भविष्यवाणी करते हैं, जो पूरे टेम्पर्ड मार्टेंसाइट मैट्रिक्स में फैले हुए हैं। क्योंकि कार्बाइड उच्च तापमान पर थर्मोडायनामिक रूप से स्थिर होते हैं और मोटे होने का विरोध करते हैं, वे उन तापमानों पर रेंगने के विरूपण के खिलाफ असंतुलन और अनाज की सीमाओं को पिन करते हैं जहां कार्बन-स्टील माइक्रोस्ट्रक्चर पहले से ही नरम हो चुके हैं।.
वैनेडियम कार्बाइड (V4C3) विशेष रूप से प्रभावी है क्योंकि यह 600 °C के पास तापमान पर भविष्यवाणी करता है - उच्च शक्ति अलॉय स्टील के लिए विशिष्ट tempering रेंज। यह माध्यमिक सख्त बनाता है: बढ़ती tempering तापमान के साथ Martensite नरम के रूप में, वैनेडियम कार्बाइड वर्षा मैट्रिक्स में वापस ताकत जोड़ता है, नुकसान को ऑफसेट करता है। यह माध्यमिक सख्त प्रभाव प्राथमिक कारण B16 कार्बन स्टील (Cr-Mo-V) B7 कार्बन स्टील (Cr-Mo केवल) से अधिक 55°C की शक्ति को बनाए रखने के लिए) है।.
अनाज शोधन
Vanadium carbonitrides कि austenite अनाज सीमाओं पिन, हीटिंग के दौरान अनाज वृद्धि को रोकने के दौरान undissolved रहते हैं। एक ठीक पूर्व-austenite अनाज व्यास शमन के बाद एक ठीक martensitic पैकेट व्यास का उत्पादन करता है, जो उच्च शक्ति (हॉल-पिच संबंध) और बेहतर क्रूरता - विशेष रूप से कम तापमान प्रभाव बेरहमी, जहां अनाज शोधन नमनीय-टू-ब्रिटल संक्रमण तापमान (DBTT) को नीचे की ओर बदल देता है। यह तंत्र L7 क्रायोजेनिक-[1]] [कार्बन स्टील] के लिए आधार है -101 °C पर चार्पी प्रभाव मूल्यों को प्राप्त करना जो समान रसायन विज्ञान B7 कार्बन स्टील को पूरा नहीं कर सकता।.
तत्व समारोह सारांश
| तत्व | मिश्र धातु इस्पात फास्टनरों में विशिष्ट रेंज | प्राथमिक कार्य | जहां सबसे महत्वपूर्ण |
|---|---|---|---|
| सीआर | 0.75–1.20% | ठोस समाधान मजबूती, कठोरता वृद्धि, ऑक्सीकरण प्रतिरोध | कार्बन स्टील] |
| मो | 0.15–0.65% | कार्बाइड गठन, उच्च तापमान शक्ति प्रतिधारण, तापमान नरम करने के लिए प्रतिरोध | B16 (0.50-0.65%) |
| V | 0.25–0.35% | अनाज शोधन, V4C3 वर्षा के माध्यम से माध्यमिक सख्त, रेंगना प्रतिरोध | B16 |
| नी | 0.50–1.00% | कम तापमान की कठोरता, डीबीटीटी कमी | L7 |
| Mn | 0.45–1.10% | इस्पात निर्माण के दौरान Deoxidation, ठोस समाधान मजबूती, कठोरता | कार्बन स्टील] |
क्यों क्रॉस-सेक्शन साइज गवर्न्स मजबूत
एक आम [[1] त्रुटि यह मानने के लिए है कि एक 3-inch- [व्यास B7 [बोल्ट] में 0.5-inch B7 [बोल्ट]]] के समान है। ASTM A193 बोल्ट] स्पष्ट रूप से ग्रेड के रूप में नीचे यांत्रिक संपत्ति की आवश्यकताएं व्यास बढ़ जाती है - और धातुकर्म कारण सख्त है।.
जोमी एंड-क्वेंच टेस्ट
कठोरता एक स्टील के व्यास को शमन के दौरान मार्टेंससाइट बनाने के लिए मापती है, ठंडा करने की दर का एक कार्य और शमन की सतह से दूरी के रूप में। जोमी एंड-क्वेंच टेस्ट (ASTM A255) ने इसे क्वार्टिफाइड किया: एक कार्बन स्टील बार को तापमान को बढ़ाने के लिए गरम किया जाता है, एक छोर को पानी जेट के साथ बुझाया जाता है, और अलॉय स्टील को बार के साथ अंतराल पर मापा जाता है।.
4140 अलॉय स्टील बार (B7 और L7 के लिए आधार संरचना) शमन अंत से 50 मिमी पर 45 HRC से ऊपर एक व्यास बरकरार रखता है। एक 1045 कार्बन स्टील एक ही दूरी पर बार 25 HRC से नीचे गिरता है - यह बहुत धीरे-धीरे मार्टेनसाइट बनाने के लिए ठंडा हो गया है और इसके बजाय नाटकीय रूप से कम व्यास के साथ बेनाइट, फेराइट और मोती का मिश्रण बन गया है। 4140 में क्रोमियम और मोलिब्डेनम ऑस्टेनाइट-टू-पियरलाइट परिवर्तन में देरी करते हैं, तापमान में गिरावट से पहले बार समय का केंद्र बनाते हैं।.
क्रिटिकल व्यास
व्यावहारिक परिणाम: 1045 [कार्बन स्टील] तेल शमन में लगभग 12 मिमी व्यास के माध्यम से कठोर हो सकता है। 4140 [[1] के माध्यम से लगभग 50 मिमी तेल शमन में और अधिक आक्रामक शमन में 75 मिमी करने के लिए हो सकता है। आलोचनात्मक व्यास से परे, बोल्ट के मूल में सूक्ष्म संरचनाओं का मिश्रण होता है - सतह पर समशीतोष्ण मार्टेंसाइट, केंद्र में बेनाइट और फेराइट - समान रूप से कम ताकत के साथ।.
ASTM A193 B7 शक्ति व्यास द्वारा Derating
| नाममात्र बोल्ट व्यास | न्यूनतम तन्यता ताकत | न्यूनतम उपज शक्ति | धातुकर्म आधार |
|---|---|---|---|
| ≤ 2-1 / 2 में (63.5 मिमी) | 125 ksi (862 MPa) | 105 ksi (724 एमपीए) | पूरी तरह से martensitic के माध्यम से अनुभाग |
| > 2-1/2 से 4 (63.5-101.6 मिमी) | 115 ksi (793 एमपीए) | 95 ksi (655 MPa) | कोर में कुछ बेनिनाइट होते हैं |
| > 4 से 7 में (101.6-177.8 मिमी) | 105 ksi (724 एमपीए) | 75 ksi (517 MPa) | महत्वपूर्ण गैर-मार्टेंसिटिक कोर |
ये कमी रूढ़िवादी धारणाएं नहीं हैं - वे मापा न्यूनतम गुण हैं जिन्हें विश्वसनीय रूप से 4140-प्रकार के स्टील की कठोरता सीमा दी जा सकती है। ग्रेड के लिए 4-7 इंच की रेंज में अनुप्रयोगों को पूर्ण 125 ksi गुणों की आवश्यकता होती है, एक उच्च क्षमता फास्टनर जैसे 4340 (उच्च नी + मो) या बड़ा अलॉय स्टील] B16 बोल्ट (उच्च मो + सीआर गहरी सख्ती को बढ़ावा देता है) आवश्यक हो सकता है।.
गर्मी उपचार: शमन और तड़के
प्रत्येक अलॉय स्टील फास्टनर का अंतिम गुण गर्मी उपचार चक्र द्वारा निर्धारित किया जाता है। तीन चरण प्रक्रिया - ASTM A193/A320 आवश्यकताओं को पूरा करने के लिए नियंत्रित तापमान खिड़कियों और समय सीमा के भीतर अनुकूलित किया जाना चाहिए।.
स्टेज 1: Austenitizing
स्टील को 845-870 °C तक गर्म किया जाता है और तापमान पर तब तक आयोजित किया जाता है जब तक कि सूक्ष्म संरचना पूरी तरह से ऑस्टेनाइट में बदल जाती है और मिश्र धातु कार्बाइड समाधान में भंग नहीं होते हैं। होल्डिंग का समय अलॉय स्टील-निर्भर - लगभग 1 घंटे प्रति 25 मिमी क्रॉस-सेक्शन। Undersoaking undissolved कार्बाइड और रासायनिक विषमता छोड़ देता है; oversoaking अनाज विकास को बढ़ावा देता है कि de[1]] बेरहमी, विशेष रूप से L7 क्रायोजेनिक के लिए महत्वपूर्ण फास्टनरs.
स्टेज 2: शमन
ग्रेड तेजी से तेल या बहुलक शमन में ठंडा हो जाता है ताकि ऑस्टेनाइट को मार्टेंसाइट में बदल दिया जा सके। As-quenched फास्टनर 55-60 एचआरसी तक पहुंचता है, लेकिन सूक्ष्म संरचना भंगुर है और इसमें उच्च अवशिष्ट तनाव होता है। ठंडा करने की दर विशिष्ट मिश्र धातु के लिए महत्वपूर्ण शीतलन दर से अधिक होनी चाहिए - 4140 की महत्वपूर्ण शीतलन दर लगभग 8°C/s 700°C है, जो मोटे तौर पर 50 mm [[0] तक के अनुभागों के लिए तेल में प्राप्त करने योग्य है। मोटे खंडों को कोर के माध्यम से शीतलन दर को बनाए रखने के लिए अधिक आक्रामक शमन या मिश्र धातु संशोधनों (उच्च मो + सीआर) की आवश्यकता होती है।.
स्टेज 3: टेम्परिंग
शमन फास्टनर को 540-680 °C तक फिर से गरम किया जाता है, जो न्यूनतम 1-2 घंटे और एयर कूल्ड के लिए आयोजित किया जाता है। यह भंगुर martensite को tempered martensite में विघटित करता है - एक फेराइट मैट्रिक्स में बिखरे हुए ठीक लौह कार्बाइड की सूक्ष्म संरचना - नाटकीय रूप से अलॉय स्टील के नियंत्रित बलिदान पर बेहतर क्रूरता के साथ।.
Tempering तापमान सीधे अंतिम शक्ति-पर्यावरण संतुलन निर्धारित करता है:
| तापमान तापमान | लगभग अंतिम कठोरता (4140) | तन्य शक्ति (ksi) | [0] |
|---|---|---|---|
| 40 डिग्री सेल्सियस (1000°F) | 30-35 एचआरसी | ~125 | B7, L7 (अधिकतम शक्ति) |
| 595°C (1100°F) | 26-30 एचआरसी | ~115 | B7 over [[0]d (मध्य प्रदेश) |
| 650 °C (1200 °F) | 20-24 एचआरसी | ~100 | B7M (NACE सौर सेवा) |
मोलिब्डेनम और वैनेडियम समशीतोष्ण के दौरान महत्वपूर्ण हैं क्योंकि वे उच्च तापमान पर लौह कार्बाइड के मोटे होने का विरोध करते हैं। फास्टनर अलॉय स्टील]]] में, कार्बाइड तेजी से 500 डिग्री सेल्सियस से ऊपर मोटे हो जाते हैं और ताकत जल्दी गिर जाती है। 4140 में (0.1-0.25% के साथ) मो), कार्बाइड मोटे होने में देरी होने तक लगभग 550-580 डिग्री सेल्सियस तक होती है। B16 में (0.50-0.65% के साथ) मो प्लस 0.25-0.35% V), वैनेडियम कार्बाइड वर्षा ऑफसेट 600-620°C तक नरम - B16 के 55°C तापमान लाभ के पीछे तंत्र।.
लार्सन-मिलर पैरामीटर
उच्च तापमान सेवा के लिए, लार्सन-मिलर पैरामीटर (एलएमपी) एक समीकरण के माध्यम से तापमान, समय और क्रीप टूटना जीवन से संबंधित है:
LMP = T × (C + log t)जहां टी डिग्री रैंकिन (°F + 460) में तापमान है, टी टूटने के घंटे में समय है, और सी एक फास्टनर स्थिर है (लगभग 20 कम [अलॉय स्टीलs के लिए)। B16 के लिए 540°C, लगभग 22.5 × 10³ का एक LMP डिजाइन तनाव पर लगभग 100,000 घंटे क्रीप जीवन को इंगित करता है - एक ही तापमान और तनाव पर B7 की तुलना में 8-12 × लंबा कारक। यह सुपर स्टीमक्रिटिकल सेवा में B16 ओवर B7 को निर्दिष्ट करने के लिए मात्रात्मक औचित्य है जहां अनियोजित आउटेज प्रति दिन छह से सात-फ़िगर लागत लेते हैं।.
प्राथमिक ग्रेड अवलोकन
निम्नलिखित तालिका पांच अलॉय स्टील] को समेकित करती है फास्टनर [फास्टनर] सबसे अधिक औद्योगिक बोल्ट]]]]िंग में निर्दिष्ट है। सभी पांच ASTM A193 (उच्च तापमान) या ASTM A320 (कम तापमान) द्वारा नियंत्रित होते हैं।.
| ग्रेड (ASTM) | आधार सामग्री | तन्य मिनट (ksi) | यील्ड मिन (ksi) | कठोरता अधिकतम | तापमान रेंज | प्राथमिक उपयोग |
|---|---|---|---|---|---|---|
| A193 B7 | तो ऐसी 4140/4142 | 125 (≤2.5 in) | 105 | 321 HB / 35 HRC | 46°C to 538°C | तेल और गैस, दबाव वाहिकाओं, कार्बन स्टील] अलॉय स्टीलing |
| A193 B7M | तो ऐसी 4140 | 100 | 80 | 235 HB / 22 HRC | 46°C to 538°C | NACE MR0175 खट्टा सेवा (H2S) |
| A193 B16 | Cr-Mo-V मिश्र धातु | 125 | 105 | 321 HB / 35 HRC | 593 डिग्री सेल्सियस तक | बिजली उत्पादन, भाप टरबाइन, रिफाइनरी हीटर |
| A320 L7 | तो ऐसी 4140 | 125 | 105 | 321 HB / 35 HRC | -101°C से 343°C | LNG, क्रायोजेनिक गैस, आर्कटिक उपकरण |
| A193 B8 / B8M | 304/316 एसएस | 75 (Cl.1) | 30 | 223 HB / 96 HRB | 816 डिग्री सेल्सियस तक | संक्षारक वातावरण (नोट: स्टेनलेस, नहीं कार्बन स्टील) |
ASTM A193 B7 - The Industry Workhorse
ASTM A193 ग्रेड B7 दुनिया भर में सबसे व्यापक रूप से निर्दिष्ट अलॉय स्टील फास्टनर ग्रेड]] है। इसका संयोजन उच्च शक्ति, मध्यम लागत, उपलब्धता पूरी तरह से [साइज़ रेंज M6 से M100 तक, और ASME बॉयलर और प्रेशर वेसल कोड, API और अन्य विनियामक ढांचे द्वारा मान्यता यह औद्योगिक बोल्ट के लिए डिफ़ॉल्ट विकल्प बनाता है, जहां तापमान कार्बन स्टील] सीमा से अधिक है।.
रासायनिक संरचना
| तत्व | C | Mn | P (max) | S (max) | सी | सीआर | मो |
|---|---|---|---|---|---|---|---|
| B7 (%) | 0.37–0.49 | 0.65–1.10 | 0.035 | 0.040 | 0.15–0.35 | 0.75–1.20 | 0.15–0.25 |
व्यास द्वारा यांत्रिक गुण
| नाममात्र व्यास | तन्य शक्ति (ksi/MPa) | पैदावार की ताकत (ksi/MPa) | बढ़ाव मिनट (%) | क्षेत्र मिनट की कमी (%) | कठोरता (HB/HRC) |
|---|---|---|---|---|---|
| 2-1 / 2 में | 125 / 862 | 105 / 724 | 16 | 50 | 321 HB / 35 HRC अधिकतम |
| 2-1 / 2 से 4 इंच | 115 / 793 | 95 / 655 | 16 | 50 | 321 HB / 35 HRC अधिकतम |
| 4 से 7 इंच | 105 / 724 | 75 / 517 | 18 | 50 | 321 HB / 35 HRC अधिकतम |
तापमान क्षमता
ऊपरी सीमा (538°C / 1000°F)।. B7 फास्टनर आम तौर पर 590-50 °C पर टेम्पर्ड होते हैं। लगभग 53 °C से ऊपर निरंतर ऑपरेशन आगे tempering जोखिम - कार्बाइड के रूप में प्रगतिशील नरम होना इरादा सूक्ष्म संरचना से परे मोटे होने के लिए जारी है। बोल्ट प्रीलोड खो देता है क्योंकि इसकी यील्ड स्ट्रेंथ कम हो जाती है, जिससे फ्लैंज रिसाव हो सकता है। ASME B31.3 और ASME अनुभाग VIII Div.1 स्पष्ट रूप से B7 को तापमान तक सीमित करता है जहां यह छूट डिजाइन मार्जिन के भीतर है।.
कम सीमा (46°C / -50 °F)।. B7 कम तापमान प्रभाव परीक्षण को जनादेश नहीं देता है। लगभग -50 ° F से नीचे, अनाज शोधन के बिना 4140 स्टील अपने नमनीय-से-ब्रिटल संक्रमण में प्रवेश करती है और Charpy प्रभाव मान 20 फुट-lbs से नीचे गिरते हैं। -50 ° F से नीचे के तापमान के लिए, A320 L7 (same chemistry, अनिवार्य Charpy-tested) B7 की जगह लेता है।.
विशिष्ट अनुप्रयोग
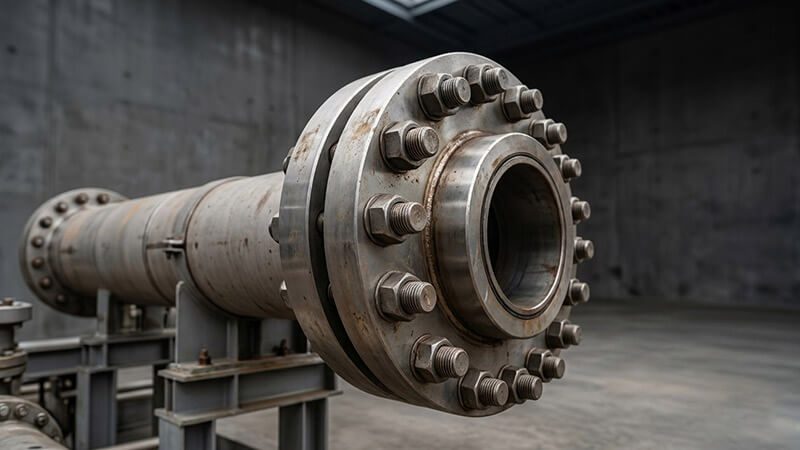
ASME B16.5 और B16.47 पाइप फ्लैंज बोल्टिंग इन रिफाइनरी एंड पेट्रोकेमिकल प्लांट्स
एपीआई 6A वेलहेड और क्रिसमस ट्री फ्लैंज कनेक्शन
दबाव पोत मैनवे और हैंडहोल कवर बोल्टिंग
औद्योगिक कंप्रेसर और पंप आवरण स्टड
हीट एक्सचेंजर चैनल-टू-शेल और बॉडी फ्लैंज बोल्टिंग
उच्च तापमान वातावरण (furnace संरचनाओं, निकास ढेर) में स्ट्रक्चरल स्टील कनेक्शन
B7M: NACE-Compliant Variant
जब सेवा वातावरण में जलीय घोल में हाइड्रोजन सल्फाइड (H2S) होता है - तेल और गैस उत्पादन, रिफाइनिंग और गैस प्रोसेसिंग में आम - HRC 25-35 पर मानक B7 सल्फाइड तनाव क्रैकिंग (SSC), हाइड्रोजन embrittlement का एक रूप। NACE MR0175 / ISO 15156 22 एचआरसी के अधिकतम कठोरता को सौर सेवा में कार्बन और कम मिश्र धातु इस्पात को प्रतिबंधित करता है।.
B7M को B7 के समान रासायनिक संरचना में उत्पादित किया जाता है लेकिन 22 HRC अधिकतम हासिल करने के लिए उच्च तापमान (आमतौर पर 650-675°C) पर टेम्पर्ड किया जाता है। व्यापार बंद:
| संपत्ति | B7 | B7M |
|---|---|---|
| तन्य शक्ति (ksi) | 125 | 100 |
| यील्ड स्ट्रेंथ (ksi) | 105 | 80 |
| कठोरता (HRC अधिकतम) | 35 | 22 |
| NACE MR0175 अनुरूप | नहीं | हाँ |
B7M जहां कहीं भी NACE द्रव वर्गीकरण पर्यावरण को खट्टा के रूप में पहचानता है निर्दिष्ट है। इन स्थितियों में मानक B7 का उपयोग करने से catastrophic फास्टनर विफलताओं का कारण बनता है - जिसमें कनाडा और मध्य पूर्वी गैस क्षेत्रों में अच्छी तरह से डोक्यूमेंटेड घटनाएं शामिल हैं जहां H2S एक्सपोज़र के घंटों के भीतर B7 स्टड फ्रैक्चर होते हैं।.
ASTM A193 B16 — उच्च तापमान चैंपियन
B16 मौजूद है क्योंकि 538°C की B7 की ऊपरी तापमान सीमा सुपरक्रिटिकल और अल्ट्रा-सुपरक्रिटिकल स्टीम पावर चक्र के लिए अपर्याप्त है, जहां 566-620°C के भाप तापमान नियमित हैं। B16 उच्च मोलिब्डेनम सामग्री (0.50-0.65% बनाम B7 के 0.15-0.25%) और वैनेडियम के अलावा के माध्यम से 593 °C तक परिचालन छत को धक्का देता है।.
रासायनिक संरचना
| तत्व | C | Mn | P (max) | S (max) | सी | सीआर | मो | V |
|---|---|---|---|---|---|---|---|---|
| B16 (%) | 0.36–0.47 | 0.45–0.70 | 0.035 | 0.040 | 0.15–0.35 | 0.80–1.15 | 0.50–0.65 | 0.25–0.35 |
मो + वी Synergy
B16 के उच्च तापमान प्रदर्शन दो पारस्परिक तंत्र से आता है:
डबल मोलिब्डेनम (0.50-0.65% बनाम B7 की 0.15-0.25%) Mo2C कार्बाइड precipitates का एक उच्च घनत्व पैदा करता है। ये कार्बाइड थर्मोडायनामिक रूप से स्थिर होते हैं, जो उच्च तापमान पर मोटेपन का विरोध करते हैं, और रेंगना विरूपण के खिलाफ पिन विच्छेदन करते हैं। 550 डिग्री सेल्सियस पर, B16 B7 के लिए लगभग 60% की तुलना में अपने कमरे के तापमान यील्ड स्ट्रेंथ के लगभग 78% को बरकरार रखता है।.
Vanadium (0.25-0.35%) V4C3 बनाता है जो तड़के के दौरान माध्यमिक सख्त प्रदान करता है और लगभग 620°C तक स्थिर रहता है। Vanadium कार्बाइड भी गर्मी उपचार के दौरान austenite अनाज सीमाओं पिन, ठीक अनाज संरचना है कि क्रीप प्रतिरोध का समर्थन का उत्पादन।.
B7 बनाम B16 - यील्ड स्ट्रेंथ प्रतिधारण बनाम तापमान
| तापमान | B7 यील्ड स्ट्रेंथ (est. % of room temp) | B16 यील्ड स्ट्रेंथ (est. % of room temp) | संचालनात्मक प्रभाव |
|---|---|---|---|
| 450°C (842°F) | ~75% | ~85% | B16 के लिए मध्यम लाभ |
| 500°C (932°F) | ~60% | ~78% | B16 स्पष्ट रूप से विचलन शुरू होता है |
| 538°C (1000°F) | ~50% (B7 ऊपरी सीमा) | ~70% | B7 सीमांत; B16 डिजाइन रेंज के भीतर |
| 593°C (1100°F) | अनुशंसित नहीं | ~55% (B16 ऊपरी सीमा) | इस वर्ग में B16 एकमात्र विकल्प |
क्रीप लाइफ तुलना
540°C पर और 100 MPa का तनाव, ASM मेटल्स हैंडबुक और NIMS क्री डाटा शीट से Cr-Mo-V स्टील्स के लिए क्रीड़ा टूटना डेटा इंगित करता है कि B16 (Cr-Mo-V) 8-12 × B7 (Cr-Mo) का टूटना जीवन प्राप्त करता है। यह सीधे रखरखाव अंतराल अर्थशास्त्र में अनुवाद करता है: एक B7 स्टड सेट को एक रिफाइनरी हाइड्रोक्रैकर में हर 18 महीने के टर्नअराउंड में प्रतिस्थापन की आवश्यकता होती है, इसे B16 स्टड के साथ प्रतिस्थापित किया जा सकता है जो चार या पांच टर्नअराउंड तक रहता है।.
विशिष्ट अनुप्रयोग
मुख्य भाप और गर्म reheat पाइपिंग फ्लैंज सुपरक्रिटिकल (566°C) और अल्ट्रा-सुपरक्रिटिकल (620°C) में बोल्टिंग कोयले से चलने वाले बिजली संयंत्र
हीट रिकवरी स्टीम जेनरेटर (एचआरएसजी) संयुक्त चक्र गैस टरबाइन संयंत्रों में फ्लैंज कनेक्शन
रिफाइनरी द्रव उत्प्रेरक क्रैकिंग यूनिट (एफसीसीयू) रिएक्टर और पुनर्जन्म सिर बोल्टिंग
भाप टरबाइन आवरण और वाल्व बोल्टिंग
रिफाइनरी हाइड्रोप्रोसेसिंग इकाइयों में उच्च तापमान हाइड्रोजन सेवा (एपीआई 941 नेल्सन वक्र के अनुसार उपयुक्त सामग्री सत्यापन के साथ)
ASTM A320 L7 - The Cryogenic Specialist
A320 L7 फास्टनर को A193 B7 के रूप में AISI 4140 बेस सामग्री से निर्मित किया गया है। रासायनिक संरचना समान है। यह अंतर गुणवत्ता नियंत्रण में है: L7 -101 °C (-150 °F) पर ठीक अनाज अभ्यास और Charpy V-notch प्रभाव परीक्षण का जनादेश करता है - यह परीक्षण करता है कि B7 की आवश्यकता नहीं है और संभवतः विफल हो जाएगा।.
Charpy प्रभाव आवश्यकता (ASTM A320 L7)
| टेस्ट तापमान | न्यूनतम औसत (3 नमूने) | न्यूनतम व्यक्तिगत | यूनिट |
|---|---|---|---|
| -101°C (150 °F) | 20 फुट-lbs | 16 फुट-lbs | ft-lbs |
| -101°C (150 °F) | 27 J | 22 J | जूल |
क्यों वैज्ञानिक रसायन कम तापमान पर अलग प्रदर्शन कर सकते हैं
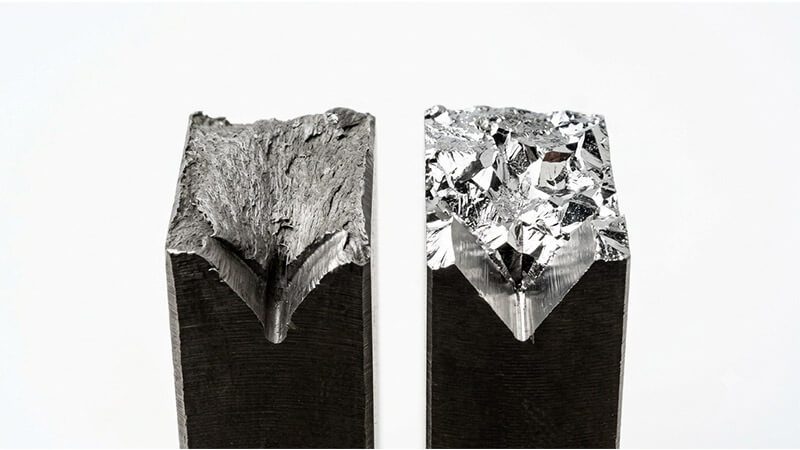
चार्पी प्रभाव परीक्षण गतिशील लोडिंग के तहत एक निर्धारित नमूना के फ्रैक्चर के दौरान अवशोषित ऊर्जा को मापता है। डक्टाइल-टू-ब्रिटल संक्रमण तापमान (DBTT) के ऊपर, फ्रैक्चर सतह रेशेदार है और अवशोषित ऊर्जा उच्च है (40-80 ft-lbs for 4140)। डीबीटी के नीचे, फ्रैक्चर सतह क्रिस्टलीय दरार है और अवशोषित ऊर्जा 5-15 फीट-lbs तक फैलती है - कोई प्लास्टिक विरूपण के साथ एक भंगुर विफलता।.
अनाज का आकार क्वेंच्ड एंड टेम्पर्ड स्टील्स में प्रमुख परिवर्तनीय नियंत्रण DBTT है। फाइन-ग्रेन 4140 (ASTM अनाज का आकार ≥ 7) में डीबीटी ने मोटे अनाज 4140 (ग्रेन का आकार ≤ 5) से लगभग 40-60 °C कम किया है। B7 उत्पादन अनाज के आकार के नियंत्रण को जनादेश नहीं देता है, इसलिए व्यावसायिक रूप से आपूर्ति की गई B7 बोल्ट में DBTT कहीं भी -20 °C से -60 °C हो सकता है। L7 उत्पादन -60 °C से -80 °C के एक विशिष्ट DBTT के साथ ठीक अनाज अभ्यास को जनादेश देता है, ऊपरी-शेल्फ ऊर्जा पठार के भीतर या उसके पास -101 °C रखता है।.
| टेस्ट तापमान | मोटे अनाज B7 (नियंत्रित) | ललित-अनाज L7 (नियंत्रित) |
|---|---|---|
| 20 °C (68 °F) | ~45 फीट-lbs (61 J) | ~ 60 फीट-lbs (81 J) |
| 50 डिग्री सेल्सियस (58 डिग्री फारेनहाइट) | ~10 ft-lbs (14 J) - भंगुर | ~45 फुट-lbs (61 J) - नमनीय |
| -101°C (150 °F) | <5 ft-lbs (7 J) - पूरी तरह से भंगुर | ~25 ft-lbs (34 J) - नमनीय, गुजरता है |
यांत्रिक गुण
L7 यांत्रिक गुण B7 (125 ksi तन्यता, 105 ksi व्यास ≤ 2-1 / 2 में) के समान हैं। सेवा तापमान रेंज -101 °C से लगभग 343 °C तक फैली हुई है। 343 °C से ऊपर, L7 कार्यात्मक रूप से B7 के बराबर है और उच्च तापमान सेवा के लिए विनिमेय रूप से इस्तेमाल किया जा सकता है, हालांकि B7 आम तौर पर सादगी के लिए निर्दिष्ट किया जाता है जब केवल उच्च तापमान प्रदर्शन की आवश्यकता होती है।.
विशिष्ट अनुप्रयोग
LNG द्रवीकरण ट्रेन पाइपिंग और वाल्व बोल्टिंग (-162 °C)
LNG भंडारण टैंक मैनवे और नोजल flange bolting
औद्योगिक गैस (तरल ऑक्सीजन, नाइट्रोजन, आर्गन) संयंत्र ठंडे बॉक्स बोल्टिंग
आर्कटिक और subarctic तेल और गैस उत्पादन सुविधाओं (उत्तरी ढलान, साइबेरिया, ऑफशोर न्यूफ़ाउंडलैंड)
एथिलीन और propylene प्रशीतन प्रणाली bolting
B8 और B8M: वे A193 में क्यों दिखाई देते हैं लेकिन अलॉय स्टील नहीं हैं
ASTM A193 में स्टेनलेस स्टील ग्रेड B8 और B8M शामिल है, जो लगातार भ्रम पैदा करता है। मानक का शीर्षक “ऑलॉय-स्टील और स्टेनलेस स्टील बोल्टिंग” है क्योंकि यह दोनों श्रेणियाँ को कवर करता है। B8 और B8M सीमा के स्टेनलेस पक्ष पर गिर गया।.
B8 aISI 304 ऑस्टेनिटिक स्टेनलेस स्टील (18Cr-8Ni) से निर्मित है।. B8M aISI 316 (16Cr-10Ni-2Mo) से निर्मित है। वे कार्बाइड समाधान-उपचारित हैं, नहीं क्वेंच्ड एंड टेम्पर्ड। उनका माइक्रोस्ट्रक्चर टेम्पर्ड मार्टेंसिटिक (बॉडी सेंटरेड टेट्रागोनल / बॉडी सेंटरेड क्यूबिक) के बजाय ऑस्टेनिटिक (फेस सेंटरेड क्यूबिक) है।.
अलॉय स्टील ग्रेड से कुंजी विघटन
| संपत्ति | मिश्र धातु इस्पात (B7, B16, L7) | स्टेनलेस (B8, B8M) |
|---|---|---|
| संरचना | Martensitic परिवर्तन + tempering | ठोस समाधान + वैकल्पिक तनाव सख्त |
| जंग प्रतिरोध | कम मध्यम (Cr ≤ 1.20%) | उच्च (Cr ≥ 16%) |
| उच्च तापमान शक्ति | उच्च (125 ksi up to 538°C) | कक्षा 1: मध्यम (75 ksi); कक्षा 2: उच्च (125 ksi, तनाव-कठोर) |
| कम तापमान बेरहमी | केवल L7, का परीक्षण -101°C | क्रायोजेनिक तापमान (FCC संरचना) के लिए लगातार कठिन |
| चुंबकीय | हाँ (ferromagnetic) | थोड़ा चुंबकीय (Class 2 ठंडी काम); गैर चुंबकीय (Class 1) |
B8 / B8M ओवर B7 का चयन कब करें
निर्णय एक सवाल को कम कर देता है: क्या जंग प्रतिरोध या यांत्रिक शक्ति प्रमुख आवश्यकता है?
जंग वर्चस्व (रासायनिक प्रसंस्करण, समुद्री वातावरण, खाद्य ग्रेड उपकरण) → B8 या B8M। स्टेनलेस स्टील पर क्रोमियम ऑक्साइड निष्क्रिय फिल्म संक्षारण प्रतिरोध की आपूर्ति करती है जो अलॉय स्टील, यहां तक कि कोटिंग्स के साथ भी मिलान नहीं कर सकती है।.
शक्ति प्रभुत्व (उच्च दबाव फ्लैंज, भारी स्ट्रक्चरल बोल्टिंग, थकान-क्रिटिकल जोड़ों) → B7 या B16। उसी व्यास पर, B7 B8 कक्षा 1 की तुलना में 67% अधिक तन्यता भार रखता है।.
अनुप्रयोगों के लिए उच्च शक्ति और संक्षारण प्रतिरोध दोनों की आवश्यकता होती है, A193 B8 क्लास 2 (स्ट्रेन-हार्ड 304, 125 ksi तन्यता) अंतराल को पुल करता है लेकिन एक महत्वपूर्ण लागत प्रीमियम पर। The 316 स्टेनलेस स्टील फास्टनर गाइड गहराई में स्टेनलेस ग्रेड चयन को कवर करता है।.
संक्षारण प्रतिरोध और पर्यावरण सीमा
अलॉय स्टील फास्टनरों में अंतर्निहित संक्षारण प्रतिरोध को कम करने के लिए कम होता है - असुरक्षित कार्बन स्टील से बेहतर, स्टेनलेस स्टील से काफी खराब। उनका संक्षारण प्रदर्शन क्रोमियम सामग्री (0.75-1.20%), सतह की स्थिति पर निर्भर करता है और क्या कोटिंग या चढ़ाना लागू किया गया है।.
वायुमंडलीय जंग
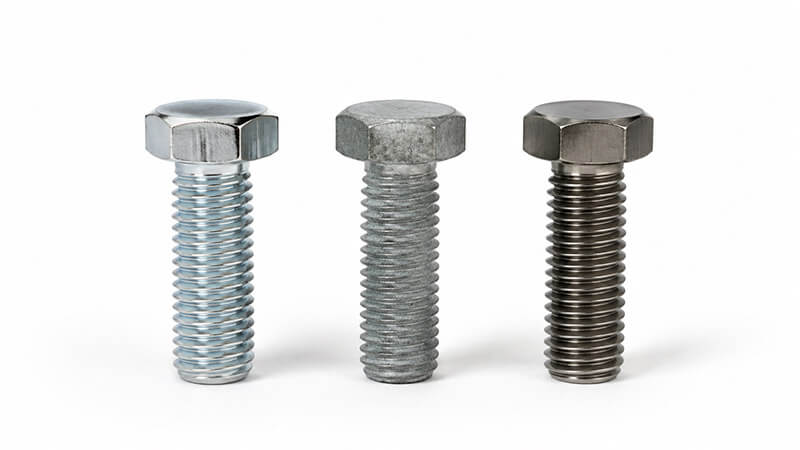
ISO 9223 श्रेणियों में C1 (इंडोर, ड्राई) और C2 (ग्रामीण आउटडोर), अलॉय स्टील फास्टनरों को सतही ऑक्सीकरण विकसित होता है लेकिन स्ट्रक्चरल अखंडता को बनाए रखता है। C3 (urban/industrial) में, असुरक्षित अलॉय स्टील फास्टनरों को महीने-दर-दर-दर-दर-दर-दर-साल के भीतर जंग की दर कम हो जाती है। C3 और ऊपर के लिए, अलॉय स्टील फास्टनरों को लेपित किया जाना चाहिए - जस्ता चढ़ाना, गर्म स्नान गैल्वनाइजिंग, PTFE, या Xylan कोटिंग्स, तापमान और रासायनिक एक्सपोजर के आधार पर।.
हाइड्रोजन सल्फाइड (H2S) और NACE MR0175/ISO 15156
अलॉय स्टील फास्टनर पर सबसे गंभीर पर्यावरणीय प्रतिबंध सौर सेवा है - जलीय घोल में H2S युक्त वातावरण। विफलता तंत्र सल्फाइड तनाव क्रैकिंग (SSC) है, जो हाइड्रोजन embrittlement का एक रूप है जहां H2S और स्टील के बीच जंग प्रतिक्रिया द्वारा उत्पन्न परमाणु हाइड्रोजन, इस्पात जाली में फैलता है और यील्ड स्ट्रेंथ के नीचे लागू तनाव पर भंगुर फ्रैक्चर का कारण बनता है।.
NACE MR0175 / ISO 15156 सौर वातावरण में 22 एचआरसी अधिकतम कठोरता को कार्बन और कम मिश्र धातु इस्पात को प्रतिबंधित करता है। 25-35 एचआरसी पर मानक B7 गैर-compliant है और उच्च तनाव पर H2S एक्सपोजर के घंटे से दिनों के भीतर विफल होने का दस्तावेज दिया गया है। अनुपालन ग्रेड B7M है, जो रसायन शास्त्र में B7 के समान है, लेकिन 22 HRC अधिकतम तापमान।.
यह प्रतिबंध इस बात की परवाह किए बिना लागू होता है कि जेडजेड 0 जेडजेड लेपित या पृथक है - जेडजेड 1 जेडजेड सीमा आधार धातु पर है, सतह नहीं। कोटिंग एसएससी के खिलाफ सुरक्षा नहीं करता क्योंकि परमाणु हाइड्रोजन अधिकांश कोटिंग प्रणालियों के माध्यम से फैलता है।.
चढ़ाना से हाइड्रोजन भ्रूण
इलेक्ट्रोप्लेटिंग प्रक्रियाएं (जिंक, कैडमियम) इस्पात की सतह पर हाइड्रोजन उत्पन्न करती हैं, जो उच्च शक्ति वाले स्टील्स (कठोरता ≥ 32 HRC / तन्य शक्ति ≥ 145 ksi) में फैल सकती हैं और देरी से भंगुर फ्रैक्चर - कभी-कभी घंटे या दिनों के बाद स्थापना के बाद, बोल्ट के रेटेड ZZ के नीचे लोड पर।.
ASTM A193 / A320 को इलेक्ट्रोप्लेटेड उच्च शक्ति फास्टनर के लिए हाइड्रोजन embrittlement राहत (बेकिंग) की आवश्यकता होती है: न्यूनतम 4 घंटे के लिए 190-230 °C पर पकड़ो, 1 घंटे के भीतर शुरू किया। इससे पहले कि यह अनाज की सीमाओं और समावेश स्थलों पर जमा हो सकता है यह इस्पात से बाहर diffusible हाइड्रोजन ड्राइव करता है। मैकेनिकल चढ़ाना और हॉट-डुबकी गैल्वनाइजिंग नगण्य हाइड्रोजन उत्पन्न करते हैं और पूरी तरह से embrittlement जोखिम से बच जाते हैं।.
उच्च तापमान ऑक्सीकरण
4-50 °C से अधिक, अलॉय स्टील फास्टनर हवा में दिखाई देने वाले ऑक्साइड पैमाने का निर्माण करता है। स्केल गैर-सुरक्षात्मक (स्टेनलेस स्टील पर Cr2O3 स्केल के समान) है और समय और तापमान के साथ तेजी से बढ़ता है। 593 °C (B16 की ऊपरी सीमा) पर, हवा में ऑक्सीकरण दर लगभग 0.25-0.5 मिमी / वर्ष है - बोल्ट के यांत्रिक कार्य के लिए स्वीकार्य है लेकिन साफ सतहों या न्यूनतम कण पीढ़ी की आवश्यकता वाले अनुप्रयोगों के लिए अनुपयुक्त है।.
तापमान पर कोटिंग संगतता
| कोटिंग प्रकार | अधिकतम तापमान | नोट्स |
|---|---|---|
| इलेक्ट्रोप्लेटेड जिंक | 200 °C | जिंक 419 °C पर पिघला देता है लेकिन स्टील में प्रसार 200 °C से ऊपर तेज होता है |
| हॉट डुबकी गैल्वनाइज़्ड | 200-250 °C | समान जस्ता सीमा; स्नान तापमान (450°C) दृष्टिकोण B7 tempering रेंज |
| PTFE / Xylan | 260 °C | कार्बनिक बाइंडर 260 °C से ऊपर गिरावट |
| कैडमियम प्लेट | 230 डिग्री सेल्सियस | प्रभावी लेकिन प्रतिबंधित (विषाक्तता); एयरोस्पेस में आम |
| जस्ता निकल मिश्र धातु प्लेट | 250-300 °C | शुद्ध जस्ता पर उच्च तापमान प्रदर्शन में सुधार |
| बेयर (uncoated) | ग्रेड-dependent | B7 से 538°C, B16 से 593°C; ऑक्सीकरण स्वीकार |
लगभग 300 °C से अधिक ऑपरेटिंग तापमान के लिए, अधिकांश व्यावहारिक कोटिंग सिस्टम थर्मली सीमित हैं, और अलॉय स्टील फास्टनर का उपयोग ऑक्सीकरण के साथ किया जाता है जिसे रखरखाव के विचार के रूप में स्वीकार किया जाता है। यह बिजली उत्पादन और रिफाइनरी उच्च तापमान बोल्टिंग में मानक अभ्यास है।.
कैसे अलॉय स्टील फास्टनर का चयन करने के लिए: एक चार कदम निर्णय फ्रेमवर्क
नीचे दिए गए अनुक्रम में धारा 1-10 में शामिल तकनीकी डेटा को एक एक्शनेबल चयन प्रक्रिया में परिवर्तित किया गया है।.
चरण 1: ऑपरेटिंग तापमान रेंज को परिभाषित करें
| तापमान की स्थिति | ग्रेड | कार्रवाई |
|---|---|---|
| -101°C to -46°C | L7 | Verify Charpy प्रमाणन -101 °C पर |
| 46°C to 538°C | B7 | चरण 2 |
| 538°C से 593°C | B16 | MTC पर Mo और V सामग्री सत्यापित करें |
| 593 डिग्री सेल्सियस से ऊपर | अलॉय स्टील रेंज से परे | निकल आधारित मिश्र (Inconel 718, A286) |
Step 2: Determine Sour Service Status (H2S present?)
| शर्त | ग्रेड | मान्य |
|---|---|---|
| H2S प्रति NACE MR0175 परिभाषा पेश करते हैं | B7M | एचआरसी ≤ 22 सत्यापित; MTC पर NACE अनुपालन बयान |
| नहीं H2S | चरण 3 |
चरण 3: चेक व्यास और शक्ति Derating
| बोल्ट व्यास | B7 तन्यता | B16 तन्यता | यदि 125 ksi की आवश्यकता है |
|---|---|---|---|
| 2-1 / 2 में | 125 ksi | 125 ksi | B7 या B16 - या तो आवश्यकता को पूरा करता है |
| 2-1 / 2 से 4 इंच | 115 ksi | 125 ksi | यदि पूर्ण 125 ksi की जरूरत है तो B16 निर्दिष्ट करें |
| 4 in | 105 ksi | संपर्क निर्माता | बड़े व्यास या उच्च-धारणीयता ग्रेड का मूल्यांकन करें |
चरण 4: जंग एक्सपोजर का मूल्यांकन करें
| एक्सपोजर | सिफारिश |
|---|---|
| शुष्क, इनडोर, या C1-C2 वातावरण | नंगे या हल्के तेल कोटिंग (मानक B7 / L7) |
| C3-C4 वातावरण | जस्ता चढ़ाया + हाइड्रोजन सेंकना, या HDG |
| मरीन वायुमंडल (क्लोराइड-असर) | निरीक्षण अनुसूची के साथ लेपित अलॉय स्टील, या B8M (316 स्टेनलेस) में अपग्रेड |
| रासायनिक जोखिम (एसिड, क्षार, सॉल्वैंट्स) | परामर्श रासायनिक संगतता डेटा; संभावित B8 / B8M स्टेनलेस की आवश्यकता |
त्वरित संदर्भ तालिका
| सेवा शर्त | अनुशंसित ग्रेड | MTC पर पुष्टि |
|---|---|---|
| सामान्य उच्च तापमान bolting | B7 | तन्यता 125 ksi, रसायन शास्त्र |
| खट्टा तेल और गैस (H2S) | B7M | कठोरता ≤ 22 HRC, NACE बयान |
| भाप बिजली संयंत्र, > 538 °C | B16 | मो 0.50%+, V उपस्थित |
| LNG / cryogenic | L7 | Charpy at -101°C ≥ 20 ft-lbs avg |
| High corrosion, moderate strength | B8 (304) or B8M (316) | Chemistry per A193 |
| Oversized bolting, max strength | B16 (superior hardenability) | Full mechanicals at diameter |
अक्सर पूछे जाने वाले प्रश्न
1. What is the difference between B7 and Grade 8 bolts?
B7 is an ASTM A193 alloy steel grade (4140 Cr-Mo) with material certification and rated service to 538°C. Grade 8 is an SAE J429 medium-carbon alloy steel grade with 150 ksi tensile but no high-temperature/low-temperature rating and no MTC traceability. For pressure vessels and piping, B7 is the specification-grade choice.
2. Can B7 bolts be used at temperatures above 1000°F (538°C)?
No. B7 is tempered at 590–650°C, and sustained service above this range causes further temper softening — yield strength drops below design margins and bolt preload relaxes. For service above 538°C, upgrade to B16 (rated to 593°C).
3. Are alloy steel fasteners stainless?
No. Alloy steel fasteners contain 0.75–1.20% chromium — far below the 10.5% minimum required for stainless steel. They rust in moist environments and require coatings or platings for corrosion protection. Grades B8 and B8M are stainless steels listed in A193; they are not alloy steels.
4. What is B7M and when is it required?
B7M is the NACE MR0175-compliant version of B7, tempered to a maximum hardness of 22 HRC (standard B7 allows up to 35 HRC). It is required whenever the service fluid contains H₂S in aqueous solution, as higher hardness steels are susceptible to sulfide stress cracking.
5. Can alloy steel fasteners be galvanized?
Yes, with precautions. Electroplated fasteners must receive hydrogen embrittlement relief baking (190–230°C, minimum 4 hours) within 1 hour of plating. Hot-dip galvanizing approaches the B7 tempering range and may slightly reduce tensile strength. For high-temperature service, bare alloy steel fasteners are standard.
6. What certifications should I require when purchasing alloy steel fasteners?
At minimum, an EN 10204 Type 3.1 certificate listing chemical composition, mechanical properties, and heat number. NACE sour service requires an MR0175 compliance statement. L7 fasteners require Charpy impact reports. Critical applications (pressure vessels, LNG) upgrade to EN 10204 Type 3.2 with third-party witnessed testing.
7. What is the difference between B7 and L7 if they use the same steel?
The chemistry is identical (AISI 4140), but L7 requires fine grain practice and mandatory Charpy V-notch impact testing at -101°C (20 ft-lbs minimum average). B7 has no grain size or low-temperature impact requirements. Use B7 for high-temperature bolting; switch to L7 when service temperatures drop below -46°C.
8. Can alloy steel fasteners be welded or repaired?
Welding alloy steel fasteners is not recommended. The heat-affected zone destroys the quenched-and-tempered microstructure, creating a softened region with uncontrolled hardness, residual stress, and risk of hydrogen-induced cracking. Damaged or corroded alloy steel fasteners should be replaced, not repaired.
9. How do I verify genuine B7 bolts versus counterfeit?
Confirm the head-stamped heat number matches the MTC. Perform portable PMI (XRF/OES) verifying Cr 0.75–1.20%, Mo 0.15–0.25%. Hardness test should return 25–35 HRC (below 25 = overtempered; above 35 = brittle failure risk). Source from ISO 9001 manufacturer with audited ASTM A193 certification.
10. What is the typical lead time for custom alloy steel fasteners?
Standard B7 stock ships same day to 2 weeks. Non-standard sizes require 4–8 weeks for forging, machining, and heat treatment. L7 and B16 add 2–4 weeks for specialized testing. EN 10204 Type 3.2 third-party inspection adds 1–2 weeks.
संदर्भ
ASTM International. “ASTM A193/A193M — Standard Specification for Alloy-Steel and Stainless Steel Bolting for High Temperature or High Pressure Service and Other Special Purpose Applications.” https://www.astm.org/Standards/A193.htm
ASTM International. “ASTM A320/A320M — Standard Specification for Alloy-Steel and Stainless Steel Bolting for Low-Temperature Service.” https://www.astm.org/Standards/A320.htm
International Organization for Standardization. “ISO 15156 / NACE MR0175 — Petroleum and Natural Gas Industries — Materials for Use in H₂S-Containing Environments in Oil and Gas Production.” https://www.iso.org/standard/76461.html
International Organization for Standardization. “EN 10204:2004 — Metallic Products — Types of Inspection Documents.” (adopted as ISO 10474)
एएसएम इंटरनेशनल।. ASM Handbook Volume 1: Properties and Selection: Irons, Steels, and High-Performance Alloys. 10th संस्करण।. (Print reference — mechanical property and creep rupture data for Cr-Mo and Cr-Mo-V steels.)
Davis, J.R. (ed.). ASM Specialty Handbook: Carbon and Alloy Steels. ASM International, 1996. (Hardenability data, Jominy curves, and tempering response for 4140 and related grades.)
Wikipedia contributors. “41xx steel.” Wikipedia, The Free Encyclopedia. https://en.wikipedia.org/wiki/41xx_steel
Wikipedia contributors. “Charpy impact test.” Wikipedia, The Free Encyclopedia. https://en.wikipedia.org/wiki/Charpy_impact_test
National Institute for Materials Science (NIMS). Creep Data Sheet No. 10B: Data Sheets on the Elevated-Temperature Properties of 1Cr-0.5Mo Steel. NIMS, Japan. (Larson-Miller parameter and creep rupture data.)