एनोडाइजिंग एक इलेक्ट्रोकेमिकल प्रक्रिया है जो एल्यूमीनियम फास्टनर की सतह पर एक नियंत्रित एल्यूमीनियम ऑक्साइड (Al₂O₃) फिल्म विकसित करती है। धातु को लेपित नहीं किया जाता है - इसे परिवर्तित किया जाता है। एल्युमीनियम भाग की बाहरी परत स्वयं एक कठोर, संक्षारण प्रतिरोधी सिरेमिक जैसी त्वचा में बदल जाती है जो पेंट और प्लेटिंग की तरह छील नहीं सकती, चिपक नहीं सकती, या परत नहीं उतार सकती। वह भेद ही पूरी कहानी है।
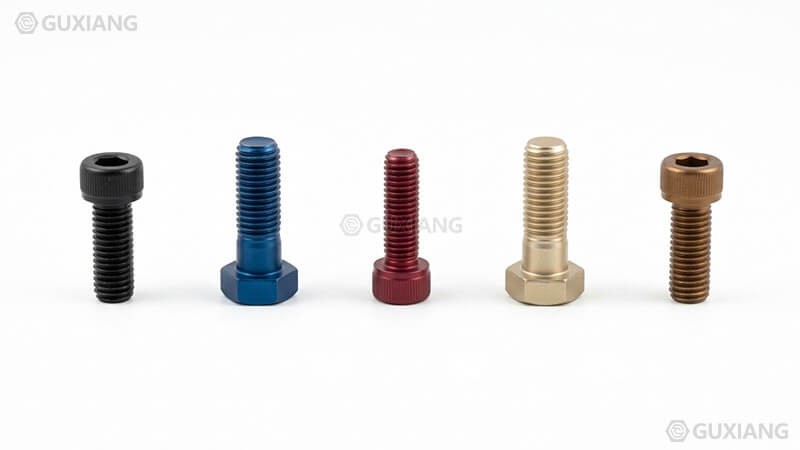
कोई भी फास्टनर को मजबूत बनाने के लिए उसे एनोडाइज नहीं करता है। एनोडाइजिंग से भार क्षमता नहीं बढ़ती है। यह मापने योग्य मोटाई के दंड के बदले में चार चीजें खरीदता है: संक्षारण प्रतिरोध, सतह कठोरता और पहनने का प्रतिरोध, रंग विकल्पों के साथ एक समान उपस्थिति, और विद्युत इन्सुलेशन जहां यह आवश्यक है। लागत आयाम है - फिल्म भौतिक रूप से भाग के अंदर और बाहर बढ़ती है, जिसका अर्थ है कि धागे आकार बदलते हैं और तंग सहनशीलता गड़बड़ हो जाती है।
एल्युमीनियम फास्टनर एकमात्र सामान्य फास्टनर प्रकार है जो एनोडाइज करता है। स्टील, स्टेनलेस, पीतल और टाइटेनियम को पारंपरिक अर्थों में एनोडाइज़ नहीं किया जा सकता है - उनके ऑक्साइड या तो सुरक्षात्मक नहीं हैं या उसी प्रक्रिया द्वारा उत्पादित नहीं होते हैं। तो यह मार्गदर्शिका वास्तव में एक प्रश्न के बारे में है: एल्यूमीनियम बोल्ट, स्क्रू या नट के लिए, एनोडाइजिंग कब भुगतान करती है, यह कब काटती है, और प्रिंट पर किस प्रकार का होना चाहिए।
एल्युमीनियम फास्टनर को एनोडाइजिंग क्या करता है
एनोडाइज्ड स्क्रू के बगल में एक नंगे एल्यूमीनियम स्क्रू रखें और अंतर दिखाई देता है, लेकिन कार्यात्मक अंतर रंग से अधिक गहरा होता है। एनोडाइजिंग द्वारा निर्मित ऑक्साइड फिल्म एल्युमिना है - सैंडपेपर पर अपघर्षक के समान सामग्री का एक ही परिवार। फास्टनर पर यह पांच तरीकों से सतह के व्यवहार को बदलता है:
| प्रभाव | कौन सा शुल्क | यह क्यों मायने रखती है |
|---|---|---|
| संक्षारण प्रतिरोध | नमी और लवण के विरुद्ध सतह को सील कर दिया गया | एल्युमीनियम ऑक्साइड नंगे एल्युमीनियम की तुलना में कहीं अधिक निष्क्रिय है |
| सतह की कठोरता | फिल्म की कठोरता आम तौर पर 200-500 एचवी, हार्ड एनोडाइज अधिक होती है | बार-बार असेंबली में खरोंच और धागे के घिसाव को रोकता है |
| प्रतिरोध पहन | घर्षण प्रतिरोध नंगे एल्यूमीनियम से कहीं अधिक है | फिसलने वाली सतहें, बार-बार टॉर्क, और थ्रेड जुड़ाव |
| उपस्थिति | एक समान फ़िनिश, अधिकांश रंगों में रंगने योग्य | उत्पाद की पहचान, संक्षारण निरीक्षण, ब्रांडिंग |
| विद्युत व्यवहार | फिल्म एक ढांकता हुआ इन्सुलेटर है | अच्छा है जहां इन्सुलेशन चाहिए, ग्राउंडिंग के लिए एक जाल |
फिल्म एल्युमीनियम से ही बढ़ती है। यही कारण है कि यह नष्ट नहीं होता है: कोटिंग और सब्सट्रेट के बीच विफल होने के लिए कोई इंटरफ़ेस नहीं है। एक चढ़ाया हुआ भाग खरोंच लगने पर अपनी परत खो सकता है; एनोडाइज्ड भाग में खोने के लिए कोई अलग परत नहीं होती है।
एनोडाइजिंग प्रक्रिया: टैंक में क्या होता है
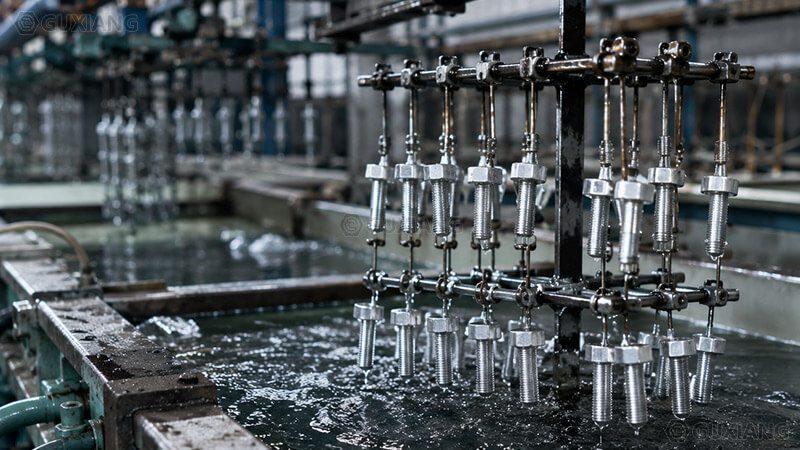
यह प्रक्रिया वर्णन करने में सरल है और व्यवहार में आश्चर्यजनक रूप से संवेदनशील है। एल्यूमीनियम भाग को इलेक्ट्रोलाइटिक सेल में एनोड बनाया जाता है; इलेक्ट्रोलाइट एक एसिड है - अधिकांश फास्टनर कार्य के लिए सल्फ्यूरिक एसिड - और करंट ऑक्सीजन आयनों को एल्यूमीनियम की सतह में ले जाता है, जहां वे एल्यूमीनियम ऑक्साइड बनाने के लिए प्रतिक्रिया करते हैं।
एक साथ दो परतें बनती हैं। एक पतली, घनी अवरोधक परत धातु के विरुद्ध बैठती है, और उसके ऊपर एक मोटी, छिद्रपूर्ण परत उगती है। छिद्रपूर्ण परत उपयोगी होती है: यह डाई को सुरक्षित रखने और बनाए रखने के लिए पर्याप्त मोटी होती है, और इसे बाद में गर्म पानी या भाप से सील किया जा सकता है, जो ऑक्साइड को हाइड्रेट करता है और छिद्रों को बंद कर देता है।
प्रतिक्रिया में एल्यूमीनियम की खपत होती है। फिल्म मूल सतह के ऊपर लगभग आधी अंदर की ओर और आधी बाहर की ओर बढ़ती है। यह 50/50 विभाजन इस गाइड में सबसे महत्वपूर्ण व्यावहारिक तथ्य है, और यही कारण है कि फास्टनर लोग सहनशीलता के बारे में बहस करते हैं। 20 µm एनोडाइज फिल्म भाग में 20 µm नहीं जोड़ती है - यह लगभग 10 µm बाहर जोड़ती है और नीचे से लगभग 10 µm धातु हटाती है, दोनों दिशाओं में आयाम बदलती है।
प्रक्रिया चर जो फिल्म के चरित्र को तय करते हैं: एसिड एकाग्रता, स्नान तापमान (सल्फ्यूरिक स्नान ठंडा चलता है, आमतौर पर 15-21 डिग्री सेल्सियस; हार्ड एनोडाइज ठंडा चलता है), वर्तमान घनत्व, समय और मिश्र धातु संरचना। वही नुस्खा जो 6061 पर एक सुंदर फिल्म का निर्माण करता है, 7075 पर एक धब्बेदार फिल्म का उत्पादन कर सकता है, क्योंकि मिश्रधातु तत्व ऑक्साइड के बढ़ने के तरीके को बदल देते हैं। 2024 जैसे तांबे से भरपूर मिश्रधातु गहरे और कम समान रूप से एनोडाइज करते हैं; मैग्नीशियम मिश्र धातु फिर से अलग हैं।
फास्टनरों के लिए तीन एनोडाइजिंग प्रकार महत्वपूर्ण हैं
लगभग सभी फास्टनर एनोडाइजिंग तीन परिवारों में आते हैं, और उत्तरी अमेरिका में नाम MIL-A-8625 से आते हैं।
| प्रकार | साधारण नाम | विशिष्ट फिल्म की मोटाई | बांधनेवाला पदार्थ का उपयोग |
|---|---|---|---|
| टाइप I | क्रोमिक एसिड एनोडाइज | 1.5-5 µm | थकान-महत्वपूर्ण और एयरोस्पेस भाग; पतला, कम आयामी प्रभाव |
| टाइप II | सल्फ्यूरिक एसिड एनोडाइज | 5-25 µm | सामान्य प्रयोजन खत्म; क्षरण, रंग, रूप |
| टाइप III | कठोर एनोडाइज | 25-150 µm | घिसाव, घर्षण, और भारी शुल्क वाली सेवा |
टाइप I: क्रोमिक एसिड एनोडाइज़
पतली फिल्म, अच्छा संक्षारण प्रतिरोध, न्यूनतम आयामी परिवर्तन, और थकान शक्ति को कम से कम नुकसान। टाइप I दशकों तक एयरोस्पेस मानक था, और यह अभी भी दिखाई देता है जहां थकान मायने रखती है - विमान नियंत्रण फिटिंग, पतली दीवार वाले हिस्से। समस्या पर्यावरणीय है: क्रोमिक एसिड स्नान में हेक्सावलेंट क्रोमियम का उपयोग होता है, जो RoHS और REACH के तहत प्रतिबंधित है और इसे उचित ठहराना कठिन होता जा रहा है। एयरोस्पेस बड़े पैमाने पर ड्रॉप-इन प्रतिस्थापन के रूप में टार्टरिक-सल्फ्यूरिक एसिड (टीएएस) एनोडाइजिंग में स्थानांतरित हो गया है - वही पतली-फिल्म दर्शन, कोई सीआर⁶⁺ नहीं। बोइंग और एयरबस विनिर्देश (बीएसी 5632, एआईपीएस 02-04-014) अब उस स्थान पर हावी हैं।
प्रकार II: सल्फ्यूरिक एसिड एनोडाइज
काम का घोड़ा. पांच से पच्चीस माइक्रोन, रंगे हुए या प्राकृतिक, सीलबंद या नहीं, इलेक्ट्रॉनिक्स बाड़ों से लेकर ऑटोमोटिव ट्रिम तक हर चीज पर उपयोग किए जाते हैं पेचदार फास्टनर्स. यह क्लासिक एनोडाइज्ड लुक देता है, अच्छी तरह से डाई लेता है और सील करने पर इसमें अच्छा संक्षारण प्रतिरोध होता है। फिल्म विशेष रूप से कठिन नहीं है - टाइप II को हार्ड एनोडाइज के साथ भ्रमित न करें - लेकिन यह नंगे एल्यूमीनियम की तुलना में खरोंच को कहीं बेहतर तरीके से संभालती है।
प्रकार III: हार्ड एनोडाइज
भारी वाला. हार्ड एनोडाइज 25 से 150 µm तक असाधारण रूप से सघन ऑक्साइड बढ़ाता है, जिसकी कठोरता 400 एचवी से अधिक हो सकती है और पहनने का प्रतिरोध स्टील पर हार्ड क्रोम प्लेटिंग के करीब पहुंच सकता है। टाइप III में निर्दिष्ट फास्टनरों आमतौर पर उच्च पहनने वाले अनुप्रयोगों में होते हैं: बार-बार असेंबली-डिससेम्बली, स्लाइडिंग तंत्र, थ्रेड फॉर्म जो दुरुपयोग लेते हैं, और भाग जो अन्य धातु सतहों के खिलाफ चलते हैं।
टाइप III की दो लागतें हैं। आयामी परिवर्तन बड़ा है - 50 µm कोटिंग थ्रेड प्रोफाइल को सबसे खराब दिशा में 50 µm तक स्थानांतरित कर देती है - और यह टाइप I या पतले प्रकार II की तुलना में भाग के थकान जीवन को कम कर देती है, क्योंकि मोटी भंगुर फिल्म चक्रीय तनाव के तहत टूट जाती है और वे दरारें सब्सट्रेट में फैल जाती हैं। हार्ड एनोडाइज एक घिसावट फिनिश है, थकान-अनुकूल नहीं।
टाइप II और टाइप III के बीच अंतर कोई रेखा नहीं है; यह एक दायरा है. कुछ दुकानें चलती हैं “मुश्किल” 25-40 µm पर सल्फ्यूरिक स्नान और उन्हें हार्ड एनोडाइज़ कहते हैं; एमआईएल-ए-8625 टाइप III का मतलब आमतौर पर निर्दिष्ट कठोरता और घिसाव परीक्षण के साथ 25+ µm है। यदि घिसाव की आवश्यकता है, तो शब्द पर भरोसा करने के बजाय मोटाई और कठोरता परीक्षण को विशिष्टता में लिखें “मुश्किल।”
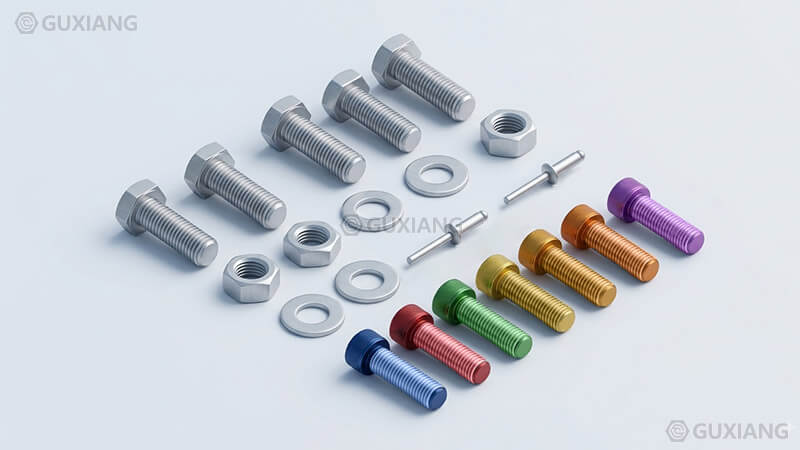
फिल्म की मोटाई और थ्रेड टॉलरेंस समस्या
यह वह जगह है जहां एनोडाइज्ड फास्टनरों वास्तविक उत्पादन लाइनों पर गलत हो जाते हैं, इसलिए इसे अपना स्वयं का अनुभाग मिलता है।
50/50 वृद्धि विभाजन धागे के आयाम को बदल देता है। बाहरी धागे (बोल्ट, स्क्रू) पर, फिल्म बाहर की ओर बढ़ती है और पिच का व्यास बढ़ता है। एक आंतरिक धागे (नट) पर, फिल्म अंदर की ओर बढ़ती है और पिच का व्यास सिकुड़ जाता है। इसलिए बोल्ट पर 20 µm टाइप II फिल्म पिच व्यास में लगभग 10 µm जोड़ती है; 50 µm हार्ड एनोडाइज लगभग 25 µm जोड़ता है। मानक 6H/6g फिट वाले M6 धागे पर, यह एक चिकनी असेंबली को जबरन फिट में बदलने के लिए पर्याप्त है, और एल्यूमीनियम धागे की पट्टी पर मजबूर फिट होता है।
तीन प्रथाएँ इसे नियंत्रण में रखती हैं:
1. थ्रेडिंग से पहले एनोडाइज़ करें। एनोडाइजिंग के बाद धागे को काटें, ताकि तैयार धागा नंगे एल्यूमीनियम का हो और सहनशीलता बिल्कुल वैसी ही हो जैसा चित्र में बताया गया है। यह सबसे साफ समाधान है और यह सटीक थ्रेडेड भागों के लिए मानक है। खुला धागा एनोडाइज सुरक्षा खो देता है, इसलिए संक्षारण इंजीनियर को एक समझौता स्वीकार करना पड़ता है - आमतौर पर स्वीकार्य क्योंकि खुला धागा एक छोटा क्षेत्र है और उपचार के बाद हल्का हो सकता है।
2. धागे को सहनशीलता के निचले हिस्से में मशीन से लगाएं। यदि धागे को तैयार रूप में एनोडाइज किया जाना है, तो इसे अपेक्षित फिल्म वृद्धि से कम आकार में काटें। यह तब काम करता है जब फिल्म की मोटाई दोहराई जा सकती है, जो आपूर्तिकर्ताओं के लिए हमेशा सच नहीं होता है।
3. एनोडाइजिंग के बाद पोस्ट-मशीन या धागे का पीछा करें। फिट को बहाल करने के लिए एनोडाइज्ड धागे को नल या डाई से पकड़ें। इससे किनारों पर लगी फिल्म हट जाती है, जिससे धातु फिर से उजागर हो जाती है, लेकिन बाकी हिस्सा सुरक्षित रहता है।
अंगूठे का नियम जो व्यवहार में जीवित रहता है: लगभग 1.25 मिमी पिच से अधिक महीन किसी भी धागे के लिए, या लगभग 15 µm से अधिक की किसी भी फिल्म के लिए, यह न मानें कि मानक सहनशीलता एनोडाइज को अवशोषित कर लेगी। केवल ड्राइंग ही नहीं, लेपित हिस्से पर कार्यात्मक थ्रेड गेज से सत्यापित करें। एक गेज की कीमत उस फील्ड असेंबली की तुलना में कुछ भी नहीं है जो एक साथ नहीं चलेगी।
जब एनोडाइजिंग गलत फिनिश है
एनोडाइजिंग एक अच्छा फिनिश है, और यह अक्सर गलत होता है जितना आपूर्तिकर्ता स्वीकार करते हैं। चार स्थितियाँ जहाँ इसे प्रिंट से बाहर होना चाहिए:
1. फास्टनर को बिजली का संचालन करना चाहिए। एनोडाइज फिल्म एक ढांकता हुआ है। एक सीलबंद टाइप II फिल्म प्रति 10 माइक्रोमीटर पर सैकड़ों वोल्ट का सामना कर सकती है, और हार्ड एनोडाइज को सीधे उच्च वोल्टेज के लिए रेट किया गया है। ग्राउंडिंग स्क्रू, बॉन्डिंग क्लैंप, बस-बार हार्डवेयर, या किसी भी करंट ले जाने वाले जोड़ के लिए, एनोडाइज्ड फास्टनर एक इन्सुलेटर है और करंट पथ में आग का खतरा है। यदि एल्यूमीनियम फास्टनर को संक्षारण संरक्षण की आवश्यकता है लेकिन प्रवाहकीय रहना चाहिए, तो सही फिनिश एक रासायनिक रूपांतरण कोटिंग है - क्रोमेट रूपांतरण या एक आधुनिक सीआर⁶⁺-मुक्त विकल्प - एनोडाइजिंग नहीं। चालकता तर्क तांबे-मिश्र धातु प्रणालियों के लिए पीतल के फास्टनरों के समानांतर होता है, जो इसमें शामिल है पीतल फास्टनरों गाइड.
2. जोड़ सटीक फिट पर निर्भर करता है। स्लिप-फिट पिन, प्रेस-फिट स्टड, और क्लोज-टॉलरेंस असेंबली 20-50 µm फिल्म से नहीं बचती हैं जिसका किसी ने हिसाब नहीं दिया। या तो एनोडाइज के बाद मशीन लगाएं या एनोडाइज को छोड़ दें।
3. थकान जीवन को सीमित करने वाली विधा है। मोटी फिल्में - विशेष रूप से कठोर एनोडाइज - जीवन की थकान को कम करती हैं। गतिशील रूप से लोड किए गए एल्यूमीनियम फास्टनर के लिए, एक पतली प्रकार I/TAS फिल्म या रासायनिक रूपांतरण सुरक्षित विकल्प है। यह एक ज्ञात एयरोस्पेस व्यापार-बंद है, अफवाह नहीं।
4. भाग बार-बार स्थानीय प्रभाव या बिंदु लोडिंग देखता है। एनोडाइज फिल्म कठोर लेकिन भंगुर होती है। एक तेज़ प्रभाव जो नंगे एल्युमीनियम में सेंध लगाएगा, ऑक्साइड फिल्म को चिप कर देगा, और एक चिपकी हुई फिल्म सब्सट्रेट के खिलाफ नमी को फँसा सकती है। प्रभाव-प्रवण सेवा के लिए, एक मोटी, सीलबंद प्रकार III फिल्म बेहतर शर्त है - या पूरी तरह से सामग्री की पसंद पर पुनर्विचार करें।
लागत का मामला भी है. एनोडाइज़िंग एक प्रक्रिया चरण, एक सहनशीलता समस्या और एक अस्वीकृति जोखिम जोड़ता है। एक सौम्य इनडोर वातावरण में सादे एल्यूमीनियम फास्टनर के लिए, हल्के रूपांतरण कोटिंग के साथ नंगे एल्यूमीनियम अक्सर सस्ता फिनिश होता है जो समान काम करता है। एनोडाइज़ निर्दिष्ट करें क्योंकि आपको वह चाहिए जो यह प्रदान करता है, इसलिए नहीं कि यह पेशेवर लगता है।
एनोडाइज्ड फास्टनरों का संक्षारण और गैल्वेनिक व्यवहार
नमक स्प्रे संख्याओं का क्या मतलब है?
नमक स्प्रे परीक्षण लगभग हर एनोडाइज विनिर्देश पर दिखाई देता है, और परिणाम बहुत शाब्दिक रूप से पढ़े जाते हैं। सामान्य फ़्रेम ISO 9227 या ASTM B117 तटस्थ नमक स्प्रे हैं। एल्यूमीनियम फास्टनरों के लिए व्यावहारिक अपेक्षाएँ:
| स्थिति | विशिष्ट आईएसओ 9227/बी117 परिणाम | इसे ऐसे पढ़ें |
|---|---|---|
| नंगे 6061 | 24-72 घंटों के भीतर गड्ढा खोदना | नंगे एल्युमीनियम से संक्षारण खत्म नहीं होता है |
| टाइप II, सीलबंद | दृश्यमान गड्ढे से पहले 336+ घंटा | सीलिंग गुणवत्ता वह चर है जो मायने रखती है |
| टाइप II, सील रहित | 96-200 घंटे | बिना सील की गई फिल्म नमक और नमी को सोख लेती है |
| टाइप III हार्ड एनोडाइज | 500+ घंटा, न्यूनतम आक्रमण | एक ही फिनिश में घिसाव और संक्षारण |
| टाइप I/TAS पतली फिल्म | 168-336 घंटे | पतला लेकिन सीलबंद होने पर प्रभावी |
ईमानदार ने पढ़ा: जंग के लिए फिल्म की मोटाई की तुलना में सील अधिक महत्वपूर्ण है। एक अच्छी तरह से सील की गई 10 µm टाइप II फिल्म हर बार नमक स्प्रे में एक खराब सीलबंद 25 µm फिल्म को हरा देती है। सील गुणवत्ता के लिए मानक स्वीकृति परीक्षण डाई स्पॉट टेस्ट (आईएसओ 2143) या फॉस्फोरिक-क्रोमिक एसिड वेट लॉस टेस्ट (आईएसओ 3210) है - दोनों यह जांचते हैं कि क्या छिद्र वास्तव में बंद हैं। खरीदार जो निर्दिष्ट करते हैं “आईएसओ 7599 के अनुसार एनोडाइज्ड, सीलबंद” सील-गुणवत्ता परीक्षण के बिना एक ऐसे शब्द पर भरोसा कर रहे हैं जो एक संख्या होनी चाहिए।
गैल्वेनिक संक्षारण: फिल्म नियमों को बदल देती है
बेयर एल्युमीनियम स्टेनलेस स्टील, टाइटेनियम, पीतल और अधिकांश अन्य फास्टनर धातुओं के लिए एनोडिक है। एनोडाइजिंग से गैल्वेनिक तस्वीर बदल जाती है क्योंकि ऑक्साइड फिल्म एक इन्सुलेटर है: एक उचित रूप से सील किया गया एनोडाइज्ड फास्टनर मेटिंग मेटल के साथ विद्युत युग्म को पूरा नहीं करता है, इसलिए क्लासिक “स्टेनलेस बोल्ट पर एल्यूमीनियम का क्षरण होता है” तंत्र दबा हुआ है.
लेकिन एक जाल है. फिल्म केवल वहीं सुरक्षा करती है जहां वह बरकरार है। एक खरोंच, एक थ्रेड फ्लैंक, या टॉर्क द्वारा घिसी हुई असर वाली सतह पर, उजागर एल्यूमीनियम एक बड़ी कैथोडिक सतह से जुड़ा एक छोटा एनोड बन जाता है - और संक्षारण ठीक उसी जगह केंद्रित होता है जहां फिल्म टूटी हुई है। स्टेनलेस से जुड़ा एक क्षतिग्रस्त एनोडाइज्ड फास्टनर नंगे फास्टनर की तुलना में तेजी से संक्षारण कर सकता है, क्योंकि फिल्म सभी हमलों को दोष की ओर निर्देशित करती है। फ़ील्ड सबक: स्टेनलेस या टाइटेनियम हार्डवेयर के साथ गीले संपर्क में एनोडाइज्ड एल्यूमीनियम फास्टनरों को फिल्म को खरोंच किए बिना इकट्ठा किया जाना चाहिए, और असेंबली के बाद कोटिंग क्षति के लिए जोड़ की जांच की जानी चाहिए। एल्यूमीनियम के लिए व्यापक गैल्वेनिक ढाँचा इसमें शामिल है एल्यूमीनियम फास्टनरों गाइड.
एनोडाइज्ड फास्टनरों का संक्षारण और गैल्वेनिक व्यवहार
नमक स्प्रे संख्याओं का क्या मतलब है?
नमक स्प्रे परीक्षण लगभग हर एनोडाइज विनिर्देश पर दिखाई देता है, और परिणाम बहुत शाब्दिक रूप से पढ़े जाते हैं। सामान्य फ़्रेम ISO 9227 या ASTM B117 तटस्थ नमक स्प्रे हैं। एल्यूमीनियम फास्टनरों के लिए व्यावहारिक अपेक्षाएँ:
| स्थिति | विशिष्ट आईएसओ 9227/बी117 परिणाम | इसे ऐसे पढ़ें |
|---|---|---|
| नंगे 6061 | 24-72 घंटों के भीतर गड्ढा खोदना | नंगे एल्युमीनियम से संक्षारण खत्म नहीं होता है |
| टाइप II, सीलबंद | दृश्यमान गड्ढे से पहले 336+ घंटा | सीलिंग गुणवत्ता वह चर है जो मायने रखती है |
| टाइप II, सील रहित | 96-200 घंटे | बिना सील की गई फिल्म नमक और नमी को सोख लेती है |
| टाइप III हार्ड एनोडाइज | 500+ घंटा, न्यूनतम आक्रमण | एक ही फिनिश में घिसाव और संक्षारण |
| टाइप I/TAS पतली फिल्म | 168-336 घंटे | पतला लेकिन सीलबंद होने पर प्रभावी |
ईमानदार ने पढ़ा: जंग के लिए फिल्म की मोटाई की तुलना में सील अधिक महत्वपूर्ण है। एक अच्छी तरह से सील की गई 10 µm टाइप II फिल्म हर बार नमक स्प्रे में एक खराब सीलबंद 25 µm फिल्म को हरा देती है। सील गुणवत्ता के लिए मानक स्वीकृति परीक्षण डाई स्पॉट टेस्ट (आईएसओ 2143) या फॉस्फोरिक-क्रोमिक एसिड वेट लॉस टेस्ट (आईएसओ 3210) है - दोनों यह जांचते हैं कि क्या छिद्र वास्तव में बंद हैं। खरीदार जो निर्दिष्ट करते हैं “आईएसओ 7599 के अनुसार एनोडाइज्ड, सीलबंद” सील-गुणवत्ता परीक्षण के बिना एक ऐसे शब्द पर भरोसा कर रहे हैं जो एक संख्या होनी चाहिए।
गैल्वेनिक संक्षारण: फिल्म नियमों को बदल देती है
बेयर एल्युमीनियम स्टेनलेस स्टील, टाइटेनियम, पीतल और अधिकांश अन्य फास्टनर धातुओं के लिए एनोडिक है। एनोडाइजिंग से गैल्वेनिक तस्वीर बदल जाती है क्योंकि ऑक्साइड फिल्म एक इन्सुलेटर है: एक उचित रूप से सील किया गया एनोडाइज्ड फास्टनर मेटिंग मेटल के साथ विद्युत युग्म को पूरा नहीं करता है, इसलिए क्लासिक “स्टेनलेस बोल्ट पर एल्यूमीनियम का क्षरण होता है” तंत्र दबा हुआ है.
लेकिन एक जाल है. फिल्म केवल वहीं सुरक्षा करती है जहां वह बरकरार है। एक खरोंच, एक थ्रेड फ्लैंक, या टॉर्क द्वारा घिसी हुई असर वाली सतह पर, उजागर एल्यूमीनियम एक बड़ी कैथोडिक सतह से जुड़ा एक छोटा एनोड बन जाता है - और संक्षारण ठीक उसी जगह केंद्रित होता है जहां फिल्म टूटी हुई है। स्टेनलेस से जुड़ा एक क्षतिग्रस्त एनोडाइज्ड फास्टनर नंगे फास्टनर की तुलना में तेजी से संक्षारण कर सकता है, क्योंकि फिल्म सभी हमलों को दोष की ओर निर्देशित करती है। फ़ील्ड सबक: स्टेनलेस या टाइटेनियम हार्डवेयर के साथ गीले संपर्क में एनोडाइज्ड एल्यूमीनियम फास्टनरों को फिल्म को खरोंच किए बिना इकट्ठा किया जाना चाहिए, और असेंबली के बाद कोटिंग क्षति के लिए जोड़ की जांच की जानी चाहिए। एल्यूमीनियम के लिए व्यापक गैल्वेनिक ढाँचा इसमें शामिल है एल्यूमीनियम फास्टनरों गाइड.
एनोडाइजिंग बनाम अन्य एल्युमीनियम फ़िनिश
एल्यूमीनियम फास्टनरों में एक फिनिश मेनू होता है, और एनोडाइजिंग केवल एक आइटम है। व्यावहारिक तुलना:
| खत्म करना | विशिष्ट मोटाई | जंग | घिसाव | प्रवाहकत्त्व | लागत | विशिष्ट उपयोग |
|---|---|---|---|---|---|---|
| नंगे अल्युमीनियम | — | गरीब | गरीब | हाँ | निम्नतम | गैर-संक्षारक इनडोर सेवा |
| रासायनिक रूपांतरण (क्रोमेट/Cr⁶⁺-मुक्त) | 0.2-1 µm | अच्छा | गरीब | हाँ | कम | पेंट की तैयारी, प्रवाहकीय संक्षारण संरक्षण |
| टाइप II एनोडाइज़ | 5-25 µm | उत्कृष्ट (सीलबंद) | गोरा | नहीं | मध्यम | दिखावट + क्षरण |
| टाइप III हार्ड एनोडाइज | 25-150 µm | उत्कृष्ट | उत्कृष्ट | नहीं | उच्च | घिसाव + संक्षारण |
| पाउडर कोट/पेंट | 60-120 µm | अच्छा | गोरा | नहीं | मध्यम | मोटी कॉस्मेटिक सुरक्षा |
| इलेक्ट्रोप्लेटेड निकल | 5-25 µm | अच्छा | अच्छा | हाँ* | उच्च | निर्दिष्ट होने पर सजावटी, प्रवाहकीय |
निर्णय आम तौर पर दो कांटों पर आता है। पहला: क्या फास्टनर को आचरण करना पड़ता है? यदि हां, तो रूपांतरण कोटिंग या नंगी, और एनोडाइजिंग समाप्त हो गई है। दूसरा: शत्रु क्षरण है या घिसाव? संक्षारण - प्रकार II सीलबंद। घिसाव - प्रकार III. दोनों - मोटाई नियंत्रण के साथ टाइप III।
टाइटेनियम पूरी तरह से इस तुलना से बाहर है, क्योंकि टाइटेनियम फास्टनर अर्थ में एनोडाइज नहीं करता है - इसका ऑक्साइड एक पतली स्व-निष्क्रिय परत है, और सामग्री को कोटिंग के बजाय रसायन शास्त्र से संक्षारण प्रतिरोध मिलता है, जैसा कि इसमें शामिल है टाइटेनियम फास्टनरों गाइड. और ताकत के मामले में, कोई भी एनोडाइज्ड एल्यूमीनियम फास्टनर लोड-बेयरिंग जोड़ में मिश्र धातु इस्पात के साथ प्रतिस्पर्धा नहीं करता है - ताकत का मामला है मिश्र धातु इस्पात फास्टनरों गाइड.
एक तुलना स्पष्ट रूप से करने लायक है: एनोडाइज्ड एल्यूमीनियम बनाम प्लेटेड स्टील फास्टनरों जो इसे अक्सर बदलते हैं। एक एनोडाइज्ड एल्यूमीनियम स्क्रू हल्का, गैर-चुंबकीय और बिना किसी बलिदान कोटिंग के संक्षारण-स्थिर होता है, लेकिन यह किसी भी स्टील बोल्ट से कमजोर होता है और इसकी कीमत जस्ता-प्लेटेड स्टील स्क्रू की तुलना में प्रति भाग अधिक होती है। जहां वजन और संक्षारण ताकत से अधिक मायने रखते हैं, वहां अदला-बदली तर्कसंगत है; जहां जोड़ भार वहन करता है, वहां ऐसा नहीं है। ताकत-पक्ष की तुलना इसमें शामिल है कार्बन स्टील फास्टनरों गाइड और प्लेटिंग-साइड तुलना में स्टेनलेस स्टील बनाम गैल्वनाइज्ड बोल्ट गाइड.
रंग, रंगाई और बैच संगति
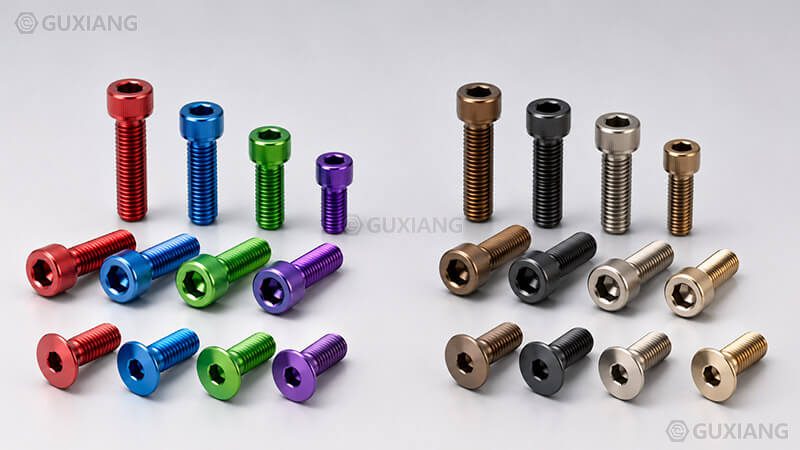
एल्युमीनियम फास्टनरों के एनोडाइज्ड होने का सबसे स्पष्ट कारण रंग है, और यह किसी भी तकनीकी संपत्ति की तुलना में अधिक क्षेत्रीय शिकायतों का स्रोत है। दो रंग मार्ग मौजूद हैं और वे अलग-अलग व्यवहार करते हैं:
रंगाई (जैविक रंग)। सीलिंग से पहले, छिद्रपूर्ण फिल्म एनोडाइजिंग के बाद डाई को अवशोषित करती है। रंगाई से व्यापक रंग रेंज मिलती है - लाल, नीला, हरा, बैंगनी - और यह सस्ता है। कमज़ोरी हल्कापन है: जैविक रंग बाहर, कुछ महीनों में फीके पड़ जाते हैं। रंगे हुए एनोडाइज एक इनडोर या कम-यूवी फिनिश है।
इलेक्ट्रोलाइटिक रंग. धातु के लवण दूसरे एसी इलेक्ट्रोलिसिस चरण द्वारा छिद्रों में जमा किए जाते हैं। रंग सीमा सीमित है - कांस्य, काला, शैंपेन, और वास्तुशिल्प टोन - लेकिन रंग हल्का है क्योंकि यह धात्विक है, कार्बनिक नहीं। QUALANOD गुणवत्ता योजना के तहत, यूरोपीय वास्तुशिल्प एनोडाइजिंग लगभग पूरी तरह से इलेक्ट्रोलाइटिक रंग पर चलता है।
फास्टनरों के लिए, व्यावहारिक विभाजन यह है: यदि भाग बाहर रहता है, तो इलेक्ट्रोलाइटिक रंग निर्दिष्ट करें; यदि यह इनडोर कॉस्मेटिक हार्डवेयर है, तो डाई ठीक और सस्ती है। दोनों मार्गों में काला सबसे आम फास्टनर रंग है, और काला इलेक्ट्रोलाइटिक रंग आउटडोर ब्लैक हार्डवेयर के लिए वर्कहॉर्स है।
बैच की निरंतरता चेतावनी की पात्र है। एनोडाइज रंग मिश्र धातु, सतह की तैयारी, स्नान की स्थिति, फिल्म की मोटाई, डाई एकाग्रता और सीलिंग समय पर निर्भर करता है। एक ही आपूर्तिकर्ता के दो बैच स्पष्ट रूप से अलग-अलग हो सकते हैं, और एक नए बैच को पांच साल पुराने हिस्से से मिलाना आमतौर पर असंभव है। उन असेंबलियों के लिए जहां रंग मिलान मायने रखता है, एक प्रोडक्शन रन से पूरा फास्टनर सेट ऑर्डर करें और उस रन से स्पेयर रखें। किसी भी चीज़ के लिए जहां रंग वर्षों तक प्रतिलिपि प्रस्तुत करने योग्य होना चाहिए, इलेक्ट्रोलाइटिक रंग और उत्पादन से पहले हस्ताक्षरित रंग मानक नमूना निर्दिष्ट करें।
फ़ील्ड शिकायतें: ग्राहक वास्तव में क्या कहते हैं
एनोडाइज्ड फास्टनर कॉल लॉग में चार शिकायतें हावी हैं, और फिक्स शायद ही कभी कॉल करने वाले की अपेक्षा के अनुरूप होते हैं।
“धागे अन्दर नहीं जायेंगे.” धारा 4 से क्लासिक सहनशीलता विफलता। फिल्म ने पिच व्यास बढ़ाया, असेंबलर ने इसे मजबूर किया, और धागा छीन लिया गया या ऑक्साइड चिपक गया। ठीक करें: धागे से पहले एनोडाइज करें, धागे को छोटा आकार दें, या कोटिंग के बाद पीछा करें। साथ ही टॉर्क अनुशासन - एनोडाइज्ड धागे नंगे एल्युमीनियम से कम महंगे होते हैं, लेकिन वे अभी भी एल्युमीनियम होते हैं, स्टील नहीं।
“वह सफेद निशानों से खरोंचता हुआ बक्से से बाहर आया।” रंगे हुए एनोडाइज पर सफेद निशान ऑक्साइड फिल्म के खंडित होने का संकेत देते हैं। कारण: सीलिंग पूरी होने से पहले क्षति को संभालना, घिसे हुए हिस्से पर नरम टाइप II फिल्म, या डाई जिसे कभी ठीक से सील नहीं किया गया था। ठीक करें: पहनने की मांग के अनुसार प्रकार का मिलान करें - जिन हिस्सों को संभाला जाता है उनके लिए टाइप III - और सील-गुणवत्ता परीक्षण के साथ सीलबंद फिल्म की आवश्यकता होती है।
“The colors do not match between orders.” Covered in Section 8. Fix: one production run per assembly, electrolytic coloring for long-term reproducibility, and a signed color standard.
“It still corroded in the salt fog.” Check the film thickness, the seal, and the damage state before blaming the process. Thin film, unsealed pores, or a scratched surface all produce corrosion on an otherwise correct finish. A salt spray report is only meaningful when the coating thickness and seal quality are part of the same certificate.
North American vs European Practice
Anodizing has two regulatory and standard ecosystems, and exporters ignore the difference at their cost.
| Topic | North America | Europe |
|---|---|---|
| Primary specs | MIL-A-8625 (Type I/II/III), ASTM B580 | ISO 7599 (general), ISO 10074 (hard anodize) |
| Thin-film aerospace route | MIL-A-8625 Type I chromic | TAS (tartaric-sulphuric), REACH-driven |
| Architectural quality scheme | AAMA 611 | QUALANOD |
| Coloring | Dye and electrolytic both common | Electrolytic dominant for outdoor |
| Film thickness units | µm or mil | µm |
| Cr⁶⁺ pressure | Moderate (RoHS applies to products) | High (REACH authorization burden) |
The practical consequences: a US drawing that says “anodize per MIL-A-8625 Type II, class 2, black” means something precise; a European drawing that says “anodized black” does not. Write the full standard reference on every drawing — the type, the thickness range, the sealing requirement, and the color class. And if the part is headed for Europe, expect chromic acid anodize to be questioned at audit, because hexavalent chromium carries a heavy regulatory load under REACH. The aerospace thin-film alternative is TAS, which is worth specifying preemptively in new designs on both sides of the Atlantic.
Selection Framework
Four questions settle most anodized fastener decisions.
Step 1: Does the Fastener Need to Conduct?
If yes — grounding, bonding, current path — anodizing is off the table. Use chemical conversion coating or bare aluminum with appropriate galvanic management. The conductivity requirement overrides everything else.
Step 2: What Is the Enemy: Corrosion, Wear, or Appearance?
| मांग | खत्म करना |
|---|---|
| Corrosion in wet service | Type II, sealed, 10–25 µm |
| Wear, repeated assembly, abrasion | Type III, 25–50 µm, hardness tested |
| Appearance, color match, brand | Type II dyed or electrolytic colored |
| Fatigue-critical dynamic load | Type I / TAS thin film, or conversion coating |
| Conductive corrosion protection | Chemical conversion coating |
Step 3: Can the Thread Tolerance Absorb the Film?
Check pitch and film thickness against the fit class. If the thread is fine-pitch (≤ 1.25 mm) or the film exceeds ~15 µm, plan for anodize-before-thread or post-coating chase. Verify with a functional thread gauge on coated parts.
Step 4: Specify the Full Package
A correct anodize spec names the standard, the type, the thickness range, the sealing requirement, the seal-quality test, the color, and the batch-control rule. “एनोड किए गए” alone is not a specification — it is a conversation starter that leaves the supplier in charge of your tolerance and your corrosion life.
Worked Example: Black Hard-Anodized Screws for a Marine Instrument Housing
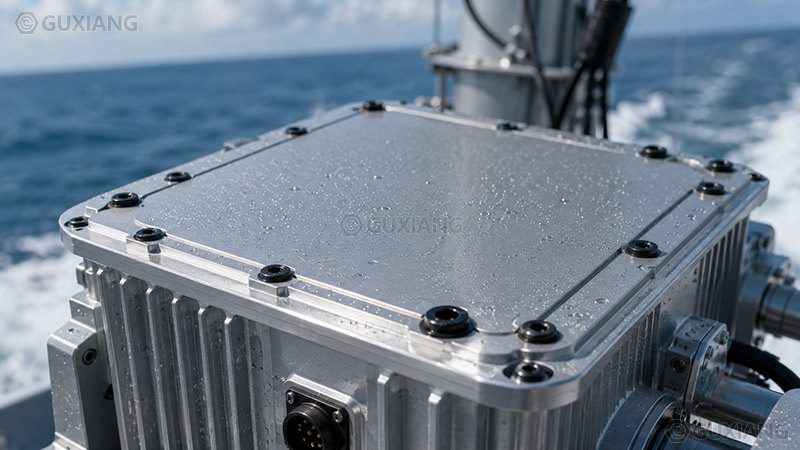
The housing is 6061 aluminum, the screws hold a cover that opens every month, and the environment is salt air. Step 1: no current path, conductivity is not a requirement. Step 2: repeated assembly is the wear driver, so Type III hard anodize, 25–35 µm. Step 3: the screws are M5 × 0.8, fine pitch — the film will eat the fit, so specify anodize-before-thread with a light post-treatment on the thread. Step 4: the spec reads “hard anodize per ISO 10074, 25–35 µm, sealed, electrolytic black, dye spot test per ISO 2143, threads cut after anodize.” Every word of that spec exists because a shorter one failed on a previous project.
अक्सर पूछे जाने वाले प्रश्नों
1. What does anodizing do to aluminum fasteners?
It grows a hard aluminum oxide film on the surface, improving corrosion resistance, wear resistance, and appearance. The film is part of the metal and cannot peel or flake.
2. Is anodized aluminum corrosion resistant?
Yes, when the film is sealed. Sealed Type II film typically passes 336+ hours of neutral salt spray; unsealed film performs far worse.
3. Does anodizing affect fastener dimensions?
Yes. The film grows about half inward and half outward, changing pitch diameters on threads. Fine-pitch threads and thick films need tolerance planning.
4. Can anodized fasteners conduct electricity?
No. The oxide film is a dielectric insulator. Use chemical conversion coating instead for grounding and current-carrying joints.
5. What is hard anodizing?
Type III anodizing, typically 25–150 µm thick, with hardness above 400 HV. It resists wear and abrasion but reduces fatigue life.
6. Does anodizing prevent galvanic corrosion with stainless steel?
A sealed, intact film insulates the couple and suppresses galvanic attack. But scratched film concentrates corrosion at the defect, so assembly must avoid film damage.
7. What color anodizing is best for outdoor use?
Electrolytic coloring — bronze, black, champagne — because metallic color is lightfast. Organic dyes fade outdoors and suit indoor parts only.
8. Does anodizing weaken aluminum fasteners?
Thin films have minimal effect. Thick hard anodize can reduce fatigue life because the brittle film cracks under cyclic strain.
9. How is anodize thickness measured?
Eddy-current instruments per ASTM B244 measure film thickness on aluminum non-destructively; cross-section microscopy and weight-loss methods are the lab alternatives.
10. What is the difference between Type II and Type III anodizing?
Type II sulfuric anodize is 5–25 µm for corrosion and appearance; Type III hard anodize is 25–150 µm for wear and abrasion, with greater dimensional and fatigue impact.
संदर्भ
इंटरनैशनल ऑर्गनाइज़ेशन फॉर स्टैंडर्डाइज़ेशन। “ISO 7599:2018 — Anodizing of aluminium and its alloys — General specification for anodic oxidation coatings.” https://www.iso.org/standard/70443.html
इंटरनैशनल ऑर्गनाइज़ेशन फॉर स्टैंडर्डाइज़ेशन। “ISO 10074:2019 — Anodizing of aluminium and its alloys — Specification for hard anodic oxidation coatings.” https://www.iso.org/standard/70376.html
एएसटीएम इंटरनेशनल। “ASTM B580-79(2020) — Standard Specification for Anodic Oxide Coatings on Aluminum.” https://www.astm.org/b0580-79r20.html
एएसटीएम इंटरनेशनल। “ASTM B244-22 — Standard Test Method for Measurement of Thickness of Anodic Coatings on Aluminum.” https://www.astm.org/b0244-22.html
Wikipedia. “MIL-A-8625.” https://en.wikipedia.org/wiki/MIL-A-8625
QUALANOD. “Quality Label for Anodizing of Aluminium.” https://www.qualanod.net/
मैटवेब सामग्री संपत्ति डेटा। “Aluminum and Anodized Coating Property Data.” http://www.matweb.com/