एक हेक्स बोल्ट एक सीधे घटक की तरह दिख सकता है, लेकिन सही बोल्ट चुनने के लिए इसके व्यास और लंबाई के मिलान से कहीं अधिक की आवश्यकता होती है। थ्रेड कॉन्फ़िगरेशन, सामग्री, ताकत की आवश्यकताएं, आयामी सहनशीलता और सतह खत्म सभी प्रभावित करते हैं कि फास्टनर अपनी इच्छित असेंबली के लिए उपयुक्त है या नहीं।
औद्योगिक मशीनरी, ऑटोमोटिव घटकों, इस्पात संरचनाओं, या ओईएम उत्पादन के लिए सोर्सिंग करते समय अंतर विशेष रूप से महत्वपूर्ण हो जाता है। समान दिखने वाले दो बोल्ट अलग-अलग मानकों के अनुसार निर्मित किए जा सकते हैं या विभिन्न प्रकार के जोड़ों के लिए बनाए जा सकते हैं।
यह मार्गदर्शिका मुख्य प्रकार के हेक्स बोल्ट, उन्हें निर्दिष्ट करने के लिए उपयोग किए जाने वाले मानकों और विवरण के बारे में बताती है जिन्हें ऑर्डर देने से पहले इंजीनियरों और क्रय टीमों को जांचना चाहिए। इसमें टॉर्क और प्रीलोड अभ्यास भी शामिल है, और मानक और कस्टम फास्टनरों की सोर्सिंग के लिए एक व्यावहारिक विनिर्देश चेकलिस्ट प्रदान करता है।
हेक्स बोल्ट क्या हैं?
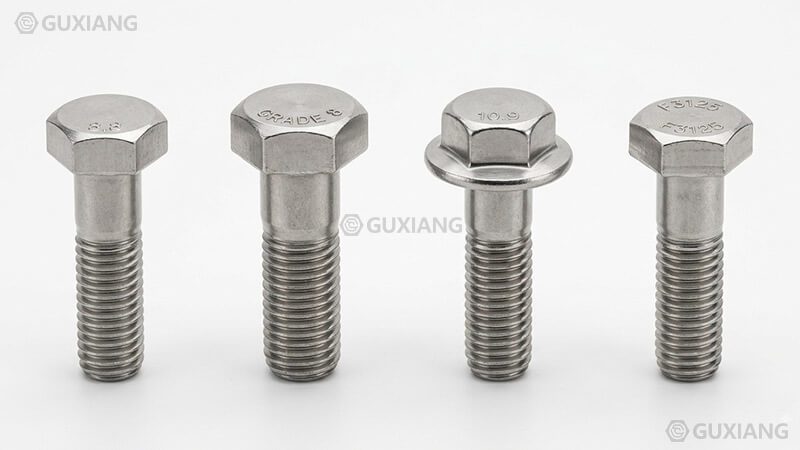
हेक्स बोल्ट एक बाहरी रूप से पिरोया हुआ फास्टनर है जिसमें छह-तरफा सिर होता है जिसे रिंच या सॉकेट द्वारा संलग्न करने के लिए डिज़ाइन किया गया है। हेक्सागोनल प्रोफ़ाइल सुविधाजनक उपकरण पहुंच प्रदान करती है और विशेष ड्राइव अवकाश के बिना कसने या हटाने की अनुमति देती है।
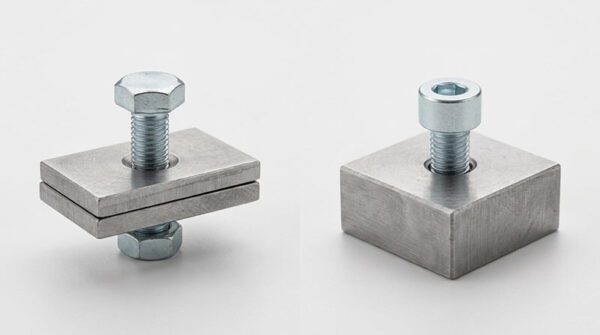
हेक्स बोल्ट का उपयोग आमतौर पर घटकों को एक साथ जोड़ने के लिए किया जाता है। उत्पाद डिज़ाइन और अनुप्रयोग के आधार पर, वे निकासी छेद से गुजर सकते हैं और नट के साथ काम कर सकते हैं, या टैप किए गए छेद से जुड़ सकते हैं।
विशिष्ट अनुप्रयोगों में मशीनरी फ्रेम, उपकरण आवास, धातु संरचनाएं, ब्रैकेट, वाहन असेंबली और औद्योगिक फिक्स्चर शामिल हैं।
शब्द हेक्स बोल्ट खरीदारी और विनिर्माण में व्यापक रूप से उपयोग किया जाता है, लेकिन यह हर आयामी या यांत्रिक आवश्यकता की पहचान नहीं करता है। विशेष रूप से, अमेरिकी इंच-श्रृंखला मानक कुछ हेक्स बोल्ट को हेक्स कैप स्क्रू से अलग करते हैं, जबकि मीट्रिक मानक हेक्सागोन हेड बोल्ट और हेक्सागोन हेड स्क्रू जैसे उत्पाद पदनामों का उपयोग करते हैं।
इस कारण से, एक विश्वसनीय क्रय विनिर्देश केवल उत्पाद के नाम पर निर्भर होने के बजाय लागू मानक और भाग आवश्यकताओं की पहचान करता है। फास्टनर श्रेणियों के व्यापक अवलोकन के लिए, देखें औद्योगिक फास्टनरों के प्रकार गाइड.
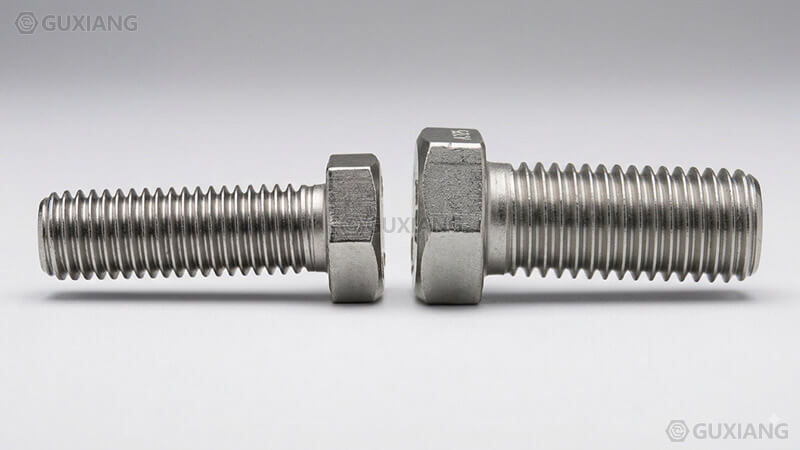
हेक्स बोल्ट के प्रकार और वे कैसे भिन्न हैं
हेक्स बोल्ट को हेड ज्योमेट्री, थ्रेड कॉन्फ़िगरेशन, सामग्री और असेंबली की आवश्यकताओं के आधार पर वर्गीकृत किया जा सकता है। ये श्रेणियां ओवरलैप होती हैं, इसलिए बोल्ट का चयन किसी एक विशेषता के बजाय संपूर्ण विनिर्देश के आधार पर किया जाना चाहिए।
मानक हेक्स बोल्ट
मानक हेक्स बोल्ट में एक पारंपरिक छह-तरफा सिर और एक थ्रेडेड शैंक होता है। इनका उपयोग आमतौर पर सामान्य मशीनरी, उपकरण असेंबली, रखरखाव और अन्य अनुप्रयोगों में किया जाता है जहां निर्दिष्ट आयाम और यांत्रिक गुण संयुक्त आवश्यकताओं को पूरा करते हैं।
उन्हें अलग-अलग धागे की लंबाई, सामग्री, ताकत विनिर्देशों और फिनिश के साथ आपूर्ति की जा सकती है। सही विकल्प संयुक्त डिज़ाइन और लागू उत्पाद मानक पर निर्भर करता है।
सामान्य उत्पाद श्रेणियों और सोर्सिंग विकल्पों के लिए, परामर्श लें बोल्ट: प्रकार, सामग्री & चयन मार्गदर्शिका.
भारी हेक्स बोल्ट
भारी हेक्स बोल्ट में संबंधित आयामी मानक द्वारा परिभाषित संबंधित मानक हेक्स उत्पाद की तुलना में बड़ा हेक्सागोनल हेड प्रोफ़ाइल होता है। वे आम तौर पर संरचनात्मक बोल्टिंग और अन्य अनुप्रयोगों से जुड़े होते हैं जिनके लिए विशेष रूप से परिभाषित हेवी-हेक्स उत्पाद की आवश्यकता होती है।
एक भारी हेक्स बोल्ट का चयन केवल इसलिए नहीं किया जाना चाहिए क्योंकि इसका सिर अधिक बड़ा दिखता है। संरचनात्मक इस्पात कनेक्शन में, बोल्ट, नट, वॉशर जहां आवश्यक हो, यांत्रिक आवश्यकताएं और स्थापना प्रक्रिया को गवर्निंग प्रोजेक्ट विनिर्देश का पालन करना चाहिए।
लागू इंच-श्रृंखला संरचनात्मक उत्पादों के लिए, एएसएमई बी18.2.6 संरचनात्मक फास्टनरों के लिए आयामी आवश्यकताओं को संबोधित करता है, जबकि एएसटीएम एफ3125/एफ3125एम उच्च-शक्ति संरचनात्मक बोल्टिंग के लिए आवश्यकताओं को निर्दिष्ट करता है।
हेक्स निकला हुआ किनारा बोल्ट
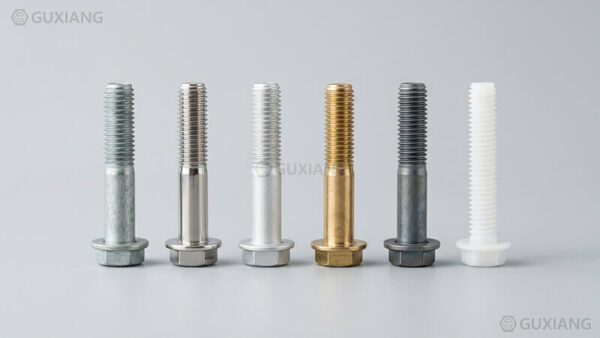
हेक्स फ्लैंज बोल्ट में सिर के नीचे एक फ्लैंज शामिल होता है। अभिन्न निकला हुआ किनारा के बिना पारंपरिक सिर की तुलना में निकला हुआ किनारा एक बढ़ी हुई असर सतह प्रदान करता है।
यह डिज़ाइन तब उपयोगी हो सकता है जब जोड़ को व्यापक असर क्षेत्र की आवश्यकता होती है या जब निर्दिष्ट असेंबली को निकला हुआ किनारा ज्यामिति के आसपास डिज़ाइन किया जाता है। हालाँकि, प्रत्येक एप्लिकेशन में एक फ़्लैंज स्वचालित रूप से एक अलग वॉशर को प्रतिस्थापित नहीं करता है। निर्णय ड्राइंग, असर सतह, संभोग सामग्री और असेंबली आवश्यकताओं पर निर्भर करता है।
जहां क्लैम्पिंग व्यवहार या सतह की क्षति मायने रखती है, वहां बोल्ट हेड के बजाय पूरे जोड़ का अलग से आकलन करें।
पूरी तरह से थ्रेडेड हेक्स बोल्ट और आंशिक रूप से थ्रेडेड हेक्स बोल्ट
सबसे उपयोगी भेदों में से एक टांग के साथ धागों का स्थान है।
पूरी तरह से थ्रेडेड हेक्स बोल्ट उत्पाद मानक द्वारा परिभाषित अंडरहेड क्षेत्र तक शैंक के निर्दिष्ट थ्रेडेड हिस्से के साथ फैले हुए धागे हैं। जब असेंबली को फास्टनर के एक बड़े हिस्से पर थ्रेडेड जुड़ाव की आवश्यकता होती है तो वे लचीलापन प्रदान कर सकते हैं।
आंशिक रूप से थ्रेडेड हेक्स बोल्ट सिर और थ्रेडेड हिस्से के बीच एक अनथ्रेडेड शैंक सेक्शन रखें। वह चिकना खंड महत्वपूर्ण हो सकता है जब संयुक्त डिज़ाइन जुड़े हुए घटकों के माध्यम से एक परिभाषित पकड़ लंबाई या असर सतह रखता है।
चुनाव को संयुक्त ज्यामिति का पालन करना चाहिए। जहां कतरनी लोडिंग शामिल है, कतरनी तल के सापेक्ष धागों की स्थिति मायने रख सकती है। यह मानना सही नहीं है कि पूरी तरह से थ्रेडेड बोल्ट हमेशा मजबूत होता है, या आंशिक रूप से थ्रेडेड बोल्ट हमेशा बेहतर होता है।
प्रतिस्थापन का चयन करने से पहले धागे की लंबाई, पकड़ की लंबाई, घटक की मोटाई और लागू मानक की एक साथ समीक्षा की जानी चाहिए।
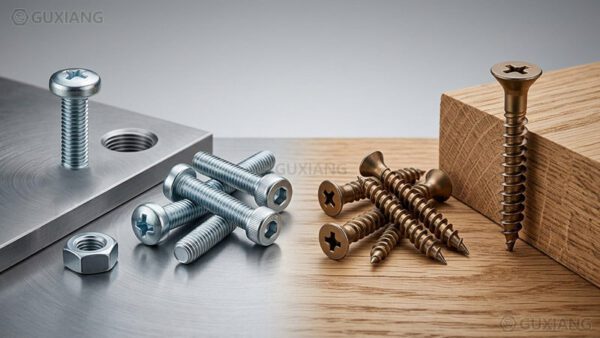
हेक्स कैप स्क्रू: समान उपस्थिति, विभिन्न उत्पाद आवश्यकताएँ
हेक्स बोल्ट और हेक्स कैप स्क्रू लगभग समान दिख सकते हैं, खासकर जब उत्पाद सूची में देखा जाता है। हालाँकि, इंच-श्रृंखला खरीदारी में, उन्हें एएसएमई आयामी मानकों के तहत विभिन्न उत्पाद प्रकारों के रूप में परिभाषित किया जा सकता है।
एक हेक्स कैप स्क्रू आमतौर पर निर्दिष्ट उत्पाद के अनुकूल नियंत्रित असर वाले चेहरे और आयामी आवश्यकताओं से जुड़ा होता है। अनुप्रयोग के आधार पर, इसे टैप किए गए छेद में स्थापित किया जा सकता है या नट के साथ उपयोग किया जा सकता है।
हेक्स बोल्ट की अलग-अलग आयामी आवश्यकताएं हो सकती हैं और इसे थ्रू-होल असेंबली के लिए चुना जा सकता है।
आपूर्तिकर्ताओं, कैटलॉग और क्षेत्रों के बीच शब्दावली भिन्न हो सकती है, इसलिए उपस्थिति और रोजमर्रा का नामकरण इंजीनियरिंग अनुमोदन के लिए पर्याप्त नहीं है। गवर्निंग स्टैंडर्ड, हेड और बियरिंग ज्योमेट्री, थ्रेड कॉन्फ़िगरेशन और इंस्टॉलेशन व्यवस्था की पुष्टि करें।
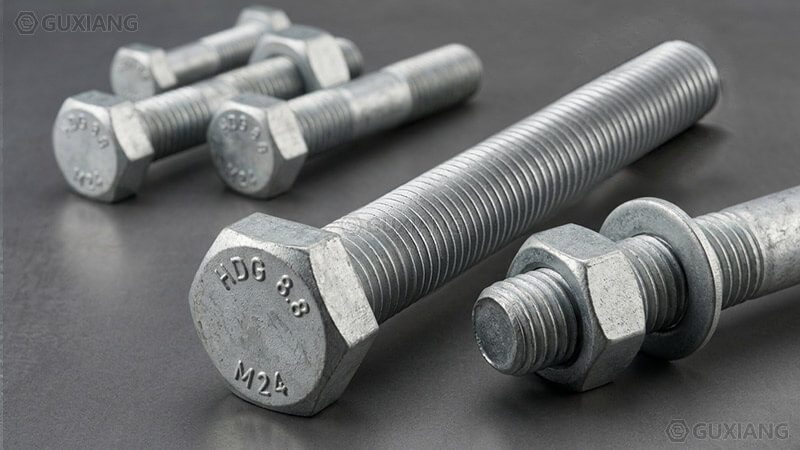
हेक्स बोल्ट मानक: आईएसओ, एएसएमई, एएसटीएम और एसएई
मानक विभिन्न उद्देश्यों की पूर्ति करते हैं। कुछ उत्पाद आयाम स्थापित करते हैं; अन्य लोग किसी विशेष प्रकार के जोड़ के लिए सामग्री, यांत्रिक गुणों या आवश्यकताओं को निर्दिष्ट करते हैं।
एक सामान्य सोर्सिंग गलती केवल एक शक्ति वर्ग को निर्दिष्ट करना है जब ड्राइंग को एक विशेष हेड ज्यामिति, थ्रेड कॉन्फ़िगरेशन, या आयामी सहिष्णुता की भी आवश्यकता होती है। एक पूर्ण विनिर्देशन के लिए एक से अधिक मानक की आवश्यकता हो सकती है।
मीट्रिक हेक्स बोल्ट मानक
निम्नलिखित आईएसओ मानक मीट्रिक हेक्सागोन हेड फास्टनरों के लिए उपयोगी संदर्भ बिंदु हैं। उनके आधिकारिक दायरे लागू उत्पाद रूपों और थ्रेड श्रेणियों की पहचान करते हैं।
| मानक | मुख्य दायरा | जब यह मायने रखता है |
|---|---|---|
| आईएसओ 4014:2022 | हेक्सागोन हेड बोल्ट, उत्पाद ग्रेड ए और बी, स्टील और स्टेनलेस स्टील में एम1.6 से एम64 तक मीट्रिक मोटे-पिच धागे के साथ | मानक मीट्रिक षट्कोण हेड बोल्ट |
| आईएसओ 4017:2022 | हेक्सागोन हेड स्क्रू, उत्पाद ग्रेड ए और बी, स्टील और स्टेनलेस स्टील में एम1.6 से एम64 तक मीट्रिक मोटे-पिच धागे के साथ | मानक मीट्रिक हेक्सागोन हेड स्क्रू, आमतौर पर तब उपयोग किया जाता है जब पूरी तरह से थ्रेडेड फॉर्म निर्दिष्ट किया जाता है |
| आईएसओ 4015:2022 | रिड्यूस्ड-शैंक हेक्सागोन हेड बोल्ट, उत्पाद ग्रेड बी, एम3 से एम20 तक मोटे-पिच धागे के साथ | परिभाषित कम-शैंक उत्पाद की आवश्यकता वाले अनुप्रयोग |
| आईएसओ 8765:2022 | एम8 × 1 से एम64 × 4, उत्पाद ग्रेड ए और बी तक मीट्रिक फाइन-पिच धागे के साथ हेक्सागोन हेड बोल्ट | ऐसे अनुप्रयोग जहां एक निर्दिष्ट फाइन-पिच थ्रेड की आवश्यकता होती है |
उपरोक्त श्रेणियाँ प्रकाशित आईएसओ स्कोप विवरण से ली गई हैं। वे उन उत्पाद मानकों के दायरे की पहचान करते हैं; उन्हें इस गारंटी के रूप में नहीं समझा जाना चाहिए कि प्रत्येक आकार, सामग्री, फिनिश और कॉन्फ़िगरेशन प्रत्येक आपूर्तिकर्ता से व्यावसायिक रूप से उपलब्ध है।
आयामी उत्पाद मानक भी, स्वयं, तैयार फास्टनर की प्रत्येक यांत्रिक संपत्ति को स्थापित नहीं करता है। आईएसओ 4014 और आईएसओ 4017 उपयोगकर्ताओं को उन आवश्यकताओं के लिए लागू संपत्ति मानकों का संदर्भ देते हैं जो उत्पाद मानक द्वारा पूरी तरह से निर्दिष्ट नहीं हैं।
इंच-श्रृंखला हेक्स बोल्ट मानक
उत्तरी अमेरिकी बाजार के लिए, एएसएमई आयामी मानक और सामग्री या यांत्रिक विनिर्देश अक्सर एक साथ काम करते हैं।
एएसएमई बी18.2.1 इंच-श्रृंखला वर्ग और हेक्स के लिए आयामी आवश्यकताओं को शामिल करता है बोल्ट और पेंच, जिसमें हेक्स बोल्ट और हेक्स कैप स्क्रू जैसे परिभाषित उत्पाद प्रकार शामिल हैं। आधिकारिक एएसएमई सूची संस्करण को 2012 के रूप में पहचानती है, 2021 में फिर से पुष्टि की गई है, और बताया गया है कि भारी हेक्स संरचनात्मक बोल्ट आयामी आवश्यकताओं को एएसएमई बी18.2.6 द्वारा अलग से कवर किया गया है।
एएसएमई बी18.2.6 संरचनात्मक अनुप्रयोगों में उपयोग के लिए फास्टनरों को कवर करता है। यह निर्दिष्ट संरचनात्मक उत्पादों के लिए आयामी आवश्यकताओं को परिभाषित करता है; यह लागू एएसटीएम विनिर्देश की सामग्री और यांत्रिक आवश्यकताओं को प्रतिस्थापित नहीं करता है।
आधिकारिक संदर्भ:
सामग्री और यांत्रिक आवश्यकताओं के लिए एएसटीएम मानक
एएसटीएम विनिर्देश महत्वपूर्ण होते हैं जब खरीद आदेश या इंजीनियरिंग ड्राइंग में परिभाषित सामग्री और यांत्रिक प्रदर्शन की आवश्यकता होती है।
| मानक | सामान्य दायरा | विशिष्ट विशिष्टता संदर्भ |
|---|---|---|
| एएसटीएम ए307 | कार्बन स्टील बोल्ट, स्टड और थ्रेडेड रॉड | सामान्य प्रयोजन फास्टनरों और निर्दिष्ट बोल्टिंग अनुप्रयोग |
| एएसटीएम एफ3125/एफ3125एम | हीट-ट्रीटेड स्टील या मिश्र धातु स्टील से बने उच्च शक्ति वाले संरचनात्मक बोल्ट और असेंबली | लागू उच्च-शक्ति बोल्टिंग विनिर्देश की आवश्यकता वाले संरचनात्मक कनेक्शन |
| एएसटीएम ए354 | बुझती और टेम्पर्ड मिश्र धातु इस्पात बोल्ट, स्टड, और अन्य बाहरी रूप से पेचदार फास्टनर्स | विनिर्देश में परिभाषित शक्ति स्तर और शर्तों की आवश्यकता वाले अनुप्रयोग |
| एएसटीएम एफ1554 | स्टील एंकर बोल्ट और संबंधित एंकरिंग उत्पाद मानक द्वारा कवर किए गए हैं | संरचनात्मक घटकों को कंक्रीट या नींव से जोड़ना |
ये मानक विनिमेय नहीं हैं। उदाहरण के लिए, एएसटीएम एफ1554 एक एंकर-बोल्ट विनिर्देश है, न कि प्रत्येक पारंपरिक हेक्स बोल्ट के लिए एक सामान्य मानक।
एएसटीएम एफ3125/एफ3125एम ने कई पूर्ववर्ती संरचनात्मक-बोल्टिंग विशिष्टताओं को समेकित किया। प्रोजेक्ट दस्तावेज़ अभी भी परिचित विरासत पदनामों का उल्लेख कर सकते हैं, इसलिए खरीदारों को इंजीनियरिंग समीक्षा के बिना किसी पदनाम को स्वचालित रूप से परिवर्तित करने के बजाय आवश्यक विनिर्देश और संस्करण की पुष्टि करनी चाहिए।
एएसटीएम अपने फास्टनर मानकों में संशोधन प्रकाशित करता है। में लागू संस्करण की जाँच करें एएसटीएम फास्टनर मानक सूची नई ड्राइंग या क्रय आदेश तैयार करने से पहले।
यांत्रिक संपत्ति मानक: आईएसओ 898-1, आईएसओ 3506-1, और एसएई जे429
उत्पाद आयामों का चयन करने के बाद, आवश्यक यांत्रिक गुण स्थापित करें।
आईएसओ 898-1 निर्दिष्ट संपत्ति वर्गों के साथ कार्बन स्टील और मिश्र धातु इस्पात से बने बोल्ट, स्क्रू और स्टड के लिए यांत्रिक गुणों को निर्दिष्ट करता है। 2013 में प्रकाशित संस्करण की समीक्षा की गई और आईएसओ द्वारा 2025 में शेष वर्तमान के रूप में पुष्टि की गई।
आईएसओ 3506-1 संक्षारण प्रतिरोधी स्टेनलेस स्टील बोल्ट, स्क्रू और स्टड के लिए यांत्रिक गुण निर्दिष्ट करता है। इसके 2020 संस्करण की भी समीक्षा की गई और 2025 में इसकी पुष्टि की गई।
एसएई जे429 निर्दिष्ट इंच-श्रृंखला स्टील बोल्ट, स्क्रू, स्टड और बाहरी रूप से संबंधित के लिए यांत्रिक और सामग्री आवश्यकताओं को शामिल करता है पेचदार फास्टनर्स इसके दायरे में.
आधिकारिक संदर्भ:
मीट्रिक संपत्ति वर्ग, एसएई ग्रेड और एएसटीएम विनिर्देश की तुलना करते समय यह अंतर विशेष रूप से महत्वपूर्ण है। ये लेबल विभिन्न मानकों से संबंधित हैं और इन्हें केवल उनके नाम के आधार पर समकक्ष नहीं माना जाना चाहिए।
व्यापक तुलना के लिए, देखें डीआईएन बनाम आईएसओ बनाम एएनएसआई/एएसएमई फास्टनर मानकों की व्याख्या.
हेक्स बोल्ट सामग्री, ग्रेड और हेड मार्किंग
सामग्री का चयन यांत्रिक आवश्यकताओं और परिचालन वातावरण से शुरू होना चाहिए, न कि केवल फास्टनर की उपस्थिति से।
कार्बन स्टील हेक्स बोल्ट
हेक्स बोल्ट के लिए कार्बन स्टील का व्यापक रूप से उपयोग किया जाता है क्योंकि यह सामान्य इंजीनियरिंग और औद्योगिक अनुप्रयोगों की एक विस्तृत श्रृंखला का समर्थन करता है। निर्दिष्ट ग्रेड और विनिर्माण स्थिति के आधार पर, कार्बन स्टील फास्टनरों विभिन्न यांत्रिक आवश्यकताओं को पूरा कर सकते हैं।
अकेले सामग्री पदनाम तैयार फास्टनर के पूर्ण प्रदर्शन को स्थापित नहीं करता है। ताप उपचार, यांत्रिक संपत्ति वर्ग या ग्रेड, आयाम और सतह उपचार सभी को स्वतंत्र रूप से निर्दिष्ट किया जा सकता है।
अतिरिक्त मार्गदर्शन के लिए, देखें कार्बन स्टील फास्टनरों गाइड.
मिश्र धातु इस्पात हेक्स बोल्ट
मिश्र धातु इस्पात का चयन तब किया जा सकता है जब डिज़ाइन को विशेष यांत्रिक गुणों की आवश्यकता होती है जो निर्दिष्ट कार्बन स्टील विकल्प से पूरी नहीं होती हैं। सही विकल्प नियंत्रित उत्पाद मानक, आवश्यक शक्ति, ताप उपचार और सेवा शर्तों पर निर्भर करता है।
यह न मानें कि मिश्र धातु इस्पात बोल्ट स्वचालित रूप से संरचनात्मक बोल्टिंग, उच्च तापमान सेवा, या हर उच्च शक्ति अनुप्रयोग के लिए आवश्यकताओं को पूरा करता है। लागू मानक में इच्छित उपयोग शामिल होना चाहिए।
स्टेनलेस स्टील हेक्स बोल्ट
स्टेनलेस स्टील फास्टनरों को अक्सर संक्षारण-संवेदनशील अनुप्रयोगों के लिए चुना जाता है, लेकिन ग्रेड का चुनाव अभी भी मायने रखता है।
ऑपरेटिंग वातावरण, विशेष रूप से क्लोराइड, रसायन, सफाई एजेंटों और दरारों के संपर्क में आने से उपयुक्त सामग्री प्रभावित होती है। स्टेनलेस स्टील का मतलब सभी परिस्थितियों में संक्षारण-रोधी नहीं है।
की समीक्षा करें फास्टनरों के लिए स्टेनलेस स्टील ग्रेड गाइड और 304 बनाम 316 स्टेनलेस स्टील फास्टनर सामान्य स्टेनलेस विकल्पों की तुलना करते समय।
हेक्स बोल्ट ग्रेड और हेड मार्किंग कैसे पढ़ें
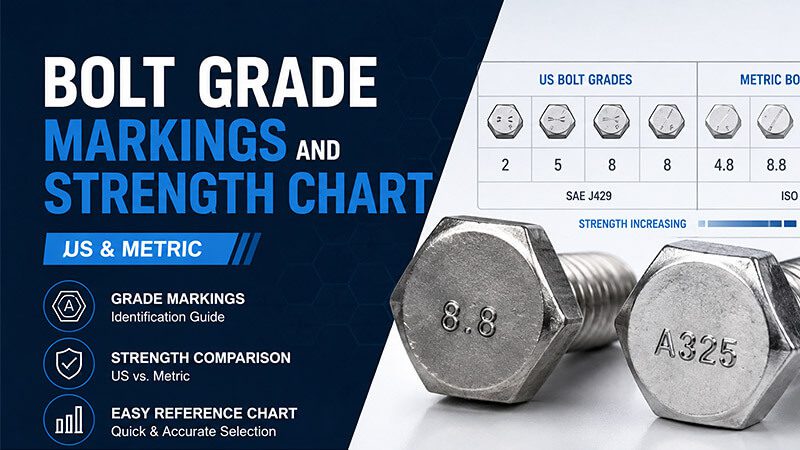
हेड मार्किंग, गवर्निंग स्टैंडर्ड के आधार पर, फास्टनर के निर्माता या निर्दिष्ट ग्रेड की पहचान करने में मदद कर सकता है। हालाँकि, अंकन प्रणाली आईएसओ संपत्ति वर्गों, एसएई ग्रेड, एएसटीएम विनिर्देशों और अन्य उत्पाद आवश्यकताओं के बीच भिन्न होती है।
आईएसओ संपत्ति वर्ग जैसे 8.8, एसएई ग्रेड 8 के समान पदनाम प्रणाली नहीं है। समान दिखने वाली संख्याएं तुल्यता स्थापित नहीं करती हैं।
खरीदारी और आने वाले निरीक्षण के लिए, ड्राइंग, लागू मानक, आपूर्तिकर्ता दस्तावेज़ीकरण और आवश्यक ट्रैसेबिलिटी रिकॉर्ड के सामने अंकन की जांच करें। जब फास्टनर एक महत्वपूर्ण संयोजन के लिए अभिप्रेत है तो केवल सिर की उपस्थिति पर भरोसा न करें।
देखें बोल्ट ग्रेड चार्ट और बोल्ट ग्रेड मार्किंग और स्ट्रेंथ चार्ट अतिरिक्त संदर्भ जानकारी के लिए.
अनुप्रयोग के लिए सही हेक्स बोल्ट का चयन करना
सबसे अच्छा हेक्स बोल्ट वह है जो जोड़ की आवश्यकताओं को पूरा करता है। इन विचारों की एक साथ समीक्षा की जानी चाहिए।
निर्माण और संरचनात्मक इस्पात
संरचनात्मक कनेक्शन के लिए सामान्य वाणिज्यिक हेक्स बोल्ट के बजाय एक परिभाषित उच्च-शक्ति बोल्टिंग प्रणाली की आवश्यकता हो सकती है। उत्पाद मानक, बोल्ट और नट संगतता, वॉशर आवश्यकताएं, स्थापना विधि और निरीक्षण आवश्यकताओं को परियोजना विनिर्देश का पालन करना चाहिए।
महत्वपूर्ण संरचनात्मक कनेक्शनों के लिए, यह सत्यापित किए बिना कि प्रतिस्थापन शासकीय आवश्यकताओं को पूरा करता है, दृश्यमान समान बोल्ट को प्रतिस्थापित न करें।
औद्योगिक मशीनरी और उपकरण
मशीनरी अनुप्रयोग क्लैंप लोड, संयुक्त संरेखण, ऑपरेटिंग भार के प्रतिरोध, रखरखाव और आयामी फिट को प्राथमिकता दे सकते हैं।
जांचें कि क्या बोल्ट क्लीयरेंस छेद से गुजरता है और नट के साथ काम करता है, या टैप किए गए घटक के साथ जुड़ता है। धागे की स्थिति, पकड़ की लंबाई और असर की सतह डिजाइन से मेल खाना चाहिए।
बार-बार लोडिंग या कंपन के अधीन उपकरणों के लिए, संयुक्त डिजाइन और सुरक्षित करने की विधि का समग्र रूप से मूल्यांकन किया जाना चाहिए। बोल्ट ग्रेड अपने आप में यह गारंटी नहीं दे सकता कि कनेक्शन सुरक्षित रहेगा।
मोटर वाहन और परिवहन उपकरण
ऑटोमोटिव अनुप्रयोगों को अक्सर यांत्रिक प्रदर्शन, आयामी नियंत्रण, सतह उपचार और उत्पादन ट्रेसबिलिटी के विशिष्ट संतुलन की आवश्यकता होती है। एक सामान्य प्रयोजन हेक्स बोल्ट को ड्राइंग-निर्दिष्ट को प्रतिस्थापित नहीं करना चाहिए ऑटोमोटिव फास्टनर केवल इसलिए कि इसका नाममात्र व्यास और लंबाई मेल खाती है।
जहां जोड़ नियंत्रित कसने पर निर्भर करता है, वहां निर्दिष्ट टॉर्क-टेंशन या इंस्टॉलेशन प्रक्रिया का उपयोग करें। स्नेहन, कोटिंग, धागे की स्थिति और संभोग सतहें सभी कसने के व्यवहार को प्रभावित कर सकती हैं।
बाहरी, तटीय और संक्षारक वातावरण
पर्यावरणीय जोखिम को सामग्री और सतह के उपचार की पसंद का मार्गदर्शन करना चाहिए। सुरक्षात्मक कोटिंग वाला कार्बन स्टील बोल्ट कुछ अनुप्रयोगों के लिए उपयुक्त हो सकता है, जबकि अन्य वातावरणों के लिए संक्षारण प्रतिरोधी मिश्र धातु या स्टेनलेस स्टील की आवश्यकता हो सकती है।
जिंक चढ़ाना और हॉट-डिप गैल्वनाइजिंग अलग-अलग कोटिंग विशेषताओं के साथ अलग-अलग प्रक्रियाएं हैं। उनकी उपयुक्तता एक्सपोज़र की गंभीरता, आयाम और इच्छित सेवा आवश्यकताओं पर निर्भर करती है।
समीक्षा जिंक चढ़ाना क्या है? और गैल्वेनाइज्ड बनाम जिंक-प्लेटेड फास्टनरों समाप्ति निर्दिष्ट करने से पहले. गंभीर क्लोराइड जोखिम के लिए, सामग्री ग्रेड और संयुक्त अनुकूलता का भी मूल्यांकन किया जाना चाहिए।
टॉर्क, प्रीलोड और इंस्टालेशन
टॉर्क इनपुट है; प्रीलोड वह आउटपुट है जो जोड़ को धारण करता है। गलत टॉर्क अभ्यास के साथ स्थापित सही ढंग से वर्गीकृत बोल्ट अभी भी विफल हो सकता है, इसलिए कसने की विधि बोल्ट विनिर्देश के समान ही ध्यान देने योग्य है।
टॉर्क समीकरण और नट फैक्टर
परिचित शॉर्टकट समीकरण T = K × d × F है, जहां T टॉर्क है, K नट फैक्टर है, d नाममात्र व्यास है, और F लक्ष्य प्रीलोड है। K वास्तविक दुनिया के उन चरों को अवशोषित करता है जिन्हें कोई गणना नहीं देख सकती है: सिर के नीचे घर्षण, धागों में घर्षण और दोनों सतहों की स्थिति।
प्रकाशित नट कारक स्रोत और सतह की स्थिति के अनुसार भिन्न होते हैं। सूखे स्टील के लिए K = 0.20 के आसपास मान, चिकनाई वाले धागों के लिए K = 0.15, और एंटी-सीज़ या मोम के साथ K 0.13 के करीब मान सामान्य शुरुआती संदर्भ हैं। व्यावहारिक परिणाम महत्वपूर्ण है: एक ही लक्ष्य प्रीलोड पर, एक चिकनाई वाले जोड़ को आमतौर पर सूखे जोड़ की तुलना में लगभग 30 प्रतिशत कम टॉर्क की आवश्यकता होती है, यही कारण है कि घर्षण की स्थिति के बिना उद्धृत टॉर्क का आंकड़ा पूर्ण विनिर्देश नहीं है।
टोक़ संदर्भ तालिका
नीचे दी गई तालिका में मानक नट के साथ एम6 से एम24 तक सूखे और चिकनाई वाले ग्रेड 8.8 और ग्रेड 10.9 मीट्रिक हेक्स बोल्ट के लिए प्रतिनिधि शुरुआती टॉर्क की सूची दी गई है।
| आकार | ग्रेड 8.8 शुष्क (एनएम) | ग्रेड 8.8 चिकनाई (एनएम) | ग्रेड 10.9 शुष्क (एनएम) | ग्रेड 10.9 चिकनाई (एनएम) |
|---|---|---|---|---|
| एम6 | 10 | 7 | 14 | 10 |
| एम8 | 25 | 18 | 35 | 25 |
| एम10 | 50 | 35 | 70 | 50 |
| एम12 | 85 | 60 | 120 | 85 |
| एम16 | 210 | 150 | 300 | 210 |
| एम20 | 410 | 290 | 580 | 410 |
| एम24 | 700 | 500 | 1000 | 700 |
इन मानों को प्रारंभिक जांच के लिए शुरुआती बिंदु के रूप में मानें, न कि अनुमोदित स्थापना आवश्यकता के रूप में। विशेष रूप से चिकनाई वाले स्टेनलेस जोड़ों को गैलिंग शुरू होने से पहले काफी कम टॉर्क की आवश्यकता हो सकती है, और गवर्निंग प्रोजेक्ट विनिर्देश किसी भी सामान्य तालिका पर पूर्वता लेता है।
स्नेहन क्यों मायने रखता है
स्टेनलेस स्टील के धागों के गलने का खतरा होता है: टर्निंग लोड के तहत, सामग्री संभोग सतहों के बीच स्थानांतरित हो सकती है और जोड़ को जब्त कर सकती है, जिससे असेंबलर को एक स्पन हेड या बोल्ट के साथ छोड़ दिया जाता है जिसे ड्रिल करना पड़ता है। स्टेनलेस धागों पर संगत एंटी-सीज़ या मोम अक्सर एक साफ इंस्टॉलेशन और क्षतिग्रस्त इंस्टॉलेशन के बीच का अंतर होता है।
स्नेहन टॉर्क रीडिंग को भी सार्थक बनाता है। क्योंकि K सतह की स्थिति के साथ बदलता है, एक अयोग्य टॉर्क मान प्रीलोड को अनिश्चित बना देता है; एक बताई गई घर्षण स्थिति उसी रिंच रीडिंग को प्रयोग करने योग्य विनिर्देश में बदल देती है।
लक्ष्य प्रीलोड
एक सामान्य लक्ष्य सीमा उचित रूप से तैयार किए गए जोड़ में प्रूफ लोड का 70 से 90 प्रतिशत है। लगभग 70 प्रतिशत से नीचे, क्लैंप लोड अलग करने वाले लोड से कम हो सकता है और अनुप्रस्थ बलों के तहत जोड़ फिसल सकता है। लगभग 90 प्रतिशत से ऊपर, छोटी टॉर्क त्रुटियां उपज बिंदु को घेर लेती हैं और इंस्टॉलेशन के दौरान फास्टनर टूट सकता है।
एएसटीएम एफ3125/एफ3125एम द्वारा शासित संरचनात्मक कार्य के लिए, अकेले टॉर्क रिंच पर निर्भर रहने के बजाय, परियोजना दस्तावेजों में बताए गए टर्न-ऑफ-नट विधि या प्रत्यक्ष तनाव संकेतक का पालन करें। कैलिब्रेटेड टूलींग, सत्यापित थ्रेड स्थिति और नियंत्रित इंस्टॉलेशन अनुक्रम महत्वपूर्ण जोड़ों पर लागू होते हैं।
निचली पंक्ति: टॉर्क अभ्यास विनिर्देश का हिस्सा है। लक्ष्य प्रीलोड, घर्षण की स्थिति और स्थापना विधि को एक साथ बताएं, और जोड़ डिज़ाइन के अनुसार व्यवहार करेगा।
हेक्स बोल्ट को सही तरीके से कैसे निर्दिष्ट करें
एक पूर्ण विनिर्देश उन फास्टनरों को प्राप्त करने के जोखिम को कम कर देता है जो सही दिखते हैं लेकिन ड्राइंग या एप्लिकेशन से मेल नहीं खाते हैं।
उत्पाद मानक की पुष्टि करें
ग्रेड निर्दिष्ट करने से पहले शासकीय उत्पाद या आयामी मानक की पहचान करें। यह प्रासंगिक ज्यामिति, थ्रेड कॉन्फ़िगरेशन और आयामी आवश्यकताओं को स्थापित करता है।
यदि किसी एप्लिकेशन को एक विशेष हेड फॉर्म, भारी हेक्स आयाम, या संरचनात्मक बोल्टिंग की आवश्यकता होती है, तो सामान्य विवरण जैसे कि पर भरोसा करने के बजाय सटीक मानक बताएं “हेक्स बोल्ट.”
व्यास, लंबाई और धागे को परिभाषित करें
खरीद विनिर्देश में नाममात्र व्यास, बोल्ट की लंबाई, थ्रेड पिच या थ्रेड श्रृंखला, और किसी भी आवश्यक थ्रेड सहिष्णुता या वर्ग की पहचान होनी चाहिए।
मीट्रिक थ्रेड के लिए, निर्दिष्ट मीट्रिक पदनाम और पिच का उपयोग करें। इंच-श्रृंखला फास्टनरों के लिए, आवश्यक थ्रेड श्रृंखला और पदनाम को अलग करें। मीट्रिक और इंच विशिष्टताओं को मिश्रित न करें या यह न मानें कि समान रूप से नामित आकार विनिमेय हैं।
नीचे दी गई तालिका आईएसओ 4014 और आईएसओ 4017 उत्पाद रूपों के अनुसार मानक मीट्रिक हेक्सागोन हेड बोल्ट के लिए प्रतिनिधि आयाम देती है, जो प्रारंभिक चयन जांच के लिए उपयोगी है।
| नाममात्र व्यास (एम) | मोटे पिच (मिमी) | सभी फ्लैट्स (मिमी) | सिर की ऊंचाई (मिमी) | धागे की लंबाई बी, आंशिक (मिमी) |
|---|---|---|---|---|
| एम6 | 1.0 | 10 | 4.0 | 18 |
| एम8 | 1.25 | 13 | 5.3 | 22 |
| एम10 | 1.5 | 16 | 6.4 | 26 |
| एम12 | 1.75 | 18 | 7.5 | 30 |
| एम16 | 2.0 | 24 | 10.0 | 38 |
| एम20 | 2.5 | 30 | 12.5 | 46 |
| एम24 | 3.0 | 36 | 15.0 | 54 |
| एम30 | 3.5 | 46 | 18.7 | 66 |
| एम36 | 4.0 | 55 | 22.5 | 78 |
संदर्भ उपकरण जैसे मीट्रिक बोल्ट आकार के लिए मीट्रिक थ्रेड चार्ट और थ्रेड प्रति इंच चार्ट प्रारंभिक जांच का समर्थन कर सकता है, लेकिन अनुमोदित ड्राइंग और लागू मानक को अंतिम स्वीकृति को नियंत्रित करना चाहिए।
सामग्री और यांत्रिक गुण निर्दिष्ट करें
आवश्यक स्टील प्रकार, स्टेनलेस स्टील ग्रेड, यांत्रिक संपत्ति वर्ग, एसएई ग्रेड, या एएसटीएम विनिर्देश उचित बताएं।
जहां किसी विशेष ताप उपचार, प्रमाणीकरण, या निरीक्षण रिकॉर्ड की आवश्यकता हो, उसे स्पष्ट रूप से पहचानें। ऐसा मत समझो कि एक सामान्य विवरण जैसे “उच्च शक्ति वाले स्टील बोल्ट” पर्याप्त है.
फिनिश और मेटिंग घटकों का चयन करें
आवश्यक सतह फिनिश, कोटिंग मानक, या सामग्री की स्थिति निर्दिष्ट करें। यदि संक्षारण प्रतिरोध महत्वपूर्ण है, तो सेवा वातावरण और किसी भी आवश्यक कोटिंग स्वीकृति मानदंड की पहचान करें।
नट और वॉशर का उपयोग करने वाली असेंबली के लिए, सभी घटकों के बीच संगतता सत्यापित करें। थ्रेड भत्ते और कोटिंग बिल्डअप पूरी असेंबली के फिट को प्रभावित कर सकते हैं।
निरीक्षण और दस्तावेज़ीकरण आवश्यकताएँ स्थापित करें
उस जानकारी की पहचान करें जो आपूर्ति किए गए हिस्सों के साथ होनी चाहिए, जैसे सामग्री प्रमाण पत्र, निरीक्षण रिकॉर्ड, यांत्रिक परीक्षण रिपोर्ट, कोटिंग दस्तावेज, या ट्रेसबिलिटी जानकारी, जहां अनुबंध के लिए आवश्यक हो।
परिभाषित करें कि कौन से आयाम और गुण स्वीकृति के लिए महत्वपूर्ण हैं। इससे निर्माता को असेंबली के लिए महत्वपूर्ण आवश्यकताओं पर निरीक्षण पर ध्यान केंद्रित करने में मदद मिलती है।
एक प्रैक्टिकल हेक्स बोल्ट आरएफक्यू चेकलिस्ट
फास्टनर निर्माता से कोटेशन का अनुरोध करते समय, निम्नलिखित जानकारी तैयार करें:
उत्पाद: हेक्स बोल्ट, भारी हेक्स बोल्ट, फ्लैंज बोल्ट, या निर्दिष्ट हेक्स कैप स्क्रू।
मानक: लागू आयामी और सामग्री या यांत्रिक विशिष्टता, जहां निर्दिष्ट आवश्यक संस्करण भी शामिल है।
आयाम: नाममात्र व्यास, लंबाई, धागे की पिच या श्रृंखला, धागे की सहनशीलता, और कोई भी महत्वपूर्ण ज्यामितीय विशेषताएं।
सामग्री और ताकत: सामग्री ग्रेड, यांत्रिक संपत्ति वर्ग या शक्ति ग्रेड, ताप उपचार, और अंकन आवश्यकताएँ।
खत्म करना: सादा या लेपित फ़िनिश, कोटिंग आवश्यकताएँ, संक्षारण मानदंड, और आयामी निर्माण पर कोई प्रतिबंध।
विधानसभा: मेटिंग नट और वॉशर की आवश्यकताएं, पकड़ की लंबाई, महत्वपूर्ण संयुक्त आयाम, और निर्दिष्ट कसने की प्रक्रिया, जिसमें लक्ष्य प्रीलोड और जहां प्रासंगिक हो, घर्षण की स्थिति शामिल है।
गुणवत्ता आवश्यकताएँ: निरीक्षण मानदंड, प्रमाणपत्र, पता लगाने की क्षमता, परीक्षण और अनुमोदित-प्रतिस्थापन नियम।
व्यावसायिक जानकारी: मात्रा, पैकेजिंग, वितरण आवश्यकताएँ, और कोई विशेष विनिर्माण या दस्तावेज़ीकरण आवश्यकताएँ।
उदाहरण आरएफक्यू विशिष्टता टेम्पलेट
निम्नलिखित टेम्पलेट जानबूझकर प्लेसहोल्डर्स के साथ लिखा गया है। यह तब तक पूर्ण इंजीनियरिंग विशिष्टता नहीं है जब तक कि परियोजना आवश्यकताओं की आपूर्ति और अनुमोदन नहीं कर दिया गया हो।
उत्पाद: हेक्स बोल्ट
आयामी मानक: [आवश्यक मानक और संस्करण]
नाम मात्र का आकार: [व्यास × लंबाई]
धागा: [मीट्रिक या इंच-श्रृंखला पदनाम, पिच या श्रृंखला, और आवश्यकतानुसार सहनशीलता]
सामग्री और यांत्रिक आवश्यकता: [निर्दिष्ट सामग्री और संपत्ति वर्ग, एसएई ग्रेड, या एएसटीएम विनिर्देश]
सतह खत्म: [निर्दिष्ट फिनिश या कोटिंग मानक]
संभोग घटक: [नट, वॉशर, या टैप-होल आवश्यकताएँ]
स्थापना: [लक्ष्य प्रीलोड, टॉर्क और घर्षण स्थिति, या निर्दिष्ट कसने की विधि]
महत्वपूर्ण आयाम: [आवश्यक अंतिम आयाम और सहनशीलता]
निरीक्षण और दस्तावेज़ीकरण: [लागू परीक्षण, प्रमाणपत्र, अंकन और पता लगाने की क्षमता]
मात्रा और वितरण: [आदेश मात्रा और वितरण आवश्यकताएँ]
इसके बाद एक निर्माता उत्पाद की उपलब्धता, निर्माण विधि, आयामी अनुकूलता और किसी भी तकनीकी प्रश्न की आवश्यकता की समीक्षा कर सकता है जिसे उत्पादन से पहले समाधान की आवश्यकता होती है।
विशेष हेड ज्योमेट्री, गैर-मानक आयाम, या समन्वित विनिर्माण और परिष्करण से जुड़ी परियोजनाओं के लिए, गुक्सियांग औद्योगिक विनिर्माण और फास्टनर सेवाएँ तकनीकी जांच के लिए एक प्रासंगिक प्रारंभिक बिंदु प्रदान करें।
हेक्स बोल्ट के बारे में अक्सर पूछे जाने वाले प्रश्न
हेक्स बोल्ट का उपयोग किस लिए किया जाता है?
हेक्स बोल्ट का उपयोग मशीनरी, उपकरण फ्रेम, धातु संरचनाओं और वाहन असेंबलियों जैसे अनुप्रयोगों में घटकों को एक साथ जोड़ने के लिए किया जाता है। उपयुक्त फास्टनर संयुक्त डिजाइन, उत्पाद मानक, सामग्री, ताकत आवश्यकताओं और ऑपरेटिंग वातावरण पर निर्भर करता है।
हेक्स बोल्ट और हेक्स कैप स्क्रू के बीच क्या अंतर है?
अंतर लागू उत्पाद मानक और आयामी आवश्यकताओं पर निर्भर करता है। इंच-श्रृंखला खरीदारी में, एएसएमई परिभाषित हेक्स बोल्ट और हेक्स कैप स्क्रू उत्पाद प्रकारों को अलग करता है। क्योंकि आपूर्तिकर्ताओं के बीच शब्दावली अलग-अलग हो सकती है, ऑर्डर देने से पहले मानक, असर ज्यामिति, आयामी सहनशीलता और स्थापना व्यवस्था को सत्यापित करें।
पूर्णतः थ्रेडेड और आंशिक रूप से थ्रेडेड हेक्स बोल्ट के बीच क्या अंतर है?
पूरी तरह से थ्रेडेड बोल्ट में थ्रेड्स निर्दिष्ट थ्रेडेड हिस्से के साथ अंडरहेड क्षेत्र तक फैले होते हैं। आंशिक रूप से थ्रेडेड बोल्ट में एक अनथ्रेडेड शैंक अनुभाग शामिल होता है। सही विकल्प पकड़ की लंबाई, थ्रेड जुड़ाव, संयुक्त ज्यामिति और किसी भी कतरनी विमान के सापेक्ष धागे की स्थिति पर निर्भर करता है।
मीट्रिक हेक्स बोल्ट पर कौन सा मानक लागू होता है?
आईएसओ 4014:2022 मीट्रिक मोटे-पिच धागे और उत्पाद ग्रेड ए और बी के साथ हेक्सागोन हेड बोल्ट के लिए विशेषताओं को निर्दिष्ट करता है। आईएसओ 4017:2022 इसके दायरे में हेक्सागोन हेड स्क्रू के लिए विशेषताओं को निर्दिष्ट करता है। सही चुनाव आवश्यक उत्पाद रूप और ड्राइंग पर निर्भर करता है।
कौन से मानक इंच-श्रृंखला हेक्स बोल्ट को कवर करते हैं?
एएसएमई बी18.2.1 परिभाषित इंच-श्रृंखला हेक्स और संबंधित बोल्ट और स्क्रू प्रकारों के लिए आयामी आवश्यकताओं को कवर करता है। भारी हेक्स संरचनात्मक फास्टनर आयामों को एएसएमई बी18.2.6 द्वारा संबोधित किया गया है। जहां आवश्यक हो वहां सामग्री और यांत्रिक आवश्यकताओं को अलग से निर्दिष्ट किया जाना चाहिए।
बोल्ट आयामी मानक और शक्ति मानक के बीच क्या अंतर है?
एक आयामी या उत्पाद मानक किसी विशेष फास्टनर फॉर्म की विशेषताओं को परिभाषित करता है, जैसे इसकी ज्यामिति और आयामी आवश्यकताएं। एक यांत्रिक संपत्ति मानक संबंधित फास्टनर वर्ग या ग्रेड से जुड़ी सामग्री और प्रदर्शन आवश्यकताओं को परिभाषित करता है। एक खरीद विनिर्देशन के लिए दोनों की आवश्यकता हो सकती है।
मैं कार्बन स्टील और स्टेनलेस स्टील हेक्स बोल्ट के बीच चयन कैसे करूं?
यांत्रिक आवश्यकताओं और सेवा परिवेश से प्रारंभ करें। कार्बन स्टील कई औद्योगिक अनुप्रयोगों के लिए उपयुक्त हो सकता है, जबकि स्टेनलेस स्टील का चयन किया जा सकता है जहां संक्षारण प्रतिरोध महत्वपूर्ण है। सही ग्रेड एक्सपोज़र स्थितियों, यांत्रिक आवश्यकताओं और लागू सामग्री मानक पर निर्भर करता है।
क्या भारी हेक्स बोल्ट संरचनात्मक बोल्ट के समान हैं?
आवश्यक रूप से नहीं। हेवी हेक्स एक परिभाषित हेड फॉर्म का वर्णन करता है, जबकि संरचनात्मक बोल्टिंग आवश्यकताओं में लागू यांत्रिक, आयामी, घटक और स्थापना विनिर्देश शामिल हैं। संपूर्ण आवश्यकताओं की पुष्टि किए बिना एक भारी हेक्स बोल्ट को संरचनात्मक बोल्टिंग विनिर्देश को पूरा करने वाला नहीं माना जाना चाहिए।
क्या मैं जिंक-प्लेटेड बोल्ट को हॉट-डिप गैल्वेनाइज्ड बोल्ट से बदल सकता हूँ?
विशिष्टता की समीक्षा किए बिना नहीं। हॉट-डिप गैल्वनाइजिंग आम तौर पर पारंपरिक से भिन्न कोटिंग मोटाई उत्पन्न करती है जिंक की परत चढ़ाना, जो थ्रेड क्लीयरेंस और कंपोनेंट फिट को प्रभावित कर सकता है। प्रतिस्थापन से पहले इच्छित एक्सपोज़र, थ्रेड आवश्यकताओं, मेटिंग हार्डवेयर और लागू कोटिंग मानक की जाँच करें।
क्या मैं SAE ग्रेड और ISO संपत्ति वर्ग का परस्पर उपयोग कर सकता हूँ?
नहीं, एसएई ग्रेड और आईएसओ संपत्ति वर्ग अलग-अलग विनिर्देश प्रणालियों से संबंधित हैं। समान दिखने वाले पदनाम यांत्रिक तुल्यता स्थापित नहीं करते हैं। प्रतिस्थापन को मंजूरी देने से पहले लागू मानक और आवश्यक गुणों की पुष्टि करें।
मुझे एम12 ग्रेड 8.8 हेक्स बोल्ट के लिए किस टॉर्क का उपयोग करना चाहिए?
एम12 ग्रेड 8.8 बोल्ट के लिए प्रतिनिधि शुरुआती मान लगभग 85 एनएम शुष्क और मानक नट के साथ 60 एनएम चिकनाई हैं, लेकिन अनुमोदित आंकड़ा घर्षण की स्थिति, संभोग घटकों और शासी परियोजना विनिर्देश पर निर्भर करता है। महत्वपूर्ण जोड़ों के लिए सामान्य चार्ट के बजाय लागू स्थापना प्रक्रिया से मूल्य का उपयोग करें।
क्या बोल्ट टॉर्क को सामान्य टॉर्क चार्ट का उपयोग करके निर्दिष्ट किया जाना चाहिए?
एक सामान्य टॉर्क चार्ट को स्वचालित रूप से अनुमोदित स्थापना आवश्यकता के रूप में नहीं माना जाना चाहिए। टॉर्क उन कारकों पर निर्भर करता है जिनमें फास्टनर विनिर्देश, धागे की स्थिति, स्नेहन, कोटिंग, संभोग सामग्री और संयुक्त डिजाइन शामिल हैं। जब कसने का प्रदर्शन महत्वपूर्ण हो तो एप्लिकेशन-विशिष्ट इंजीनियरिंग या इंस्टॉलेशन प्रक्रिया का पालन करें।
हेक्स बोल्ट कोटेशन का अनुरोध करते समय मुझे क्या जानकारी भेजनी चाहिए?
उत्पाद मानक, आयाम, थ्रेड पदनाम, सामग्री और यांत्रिक आवश्यकता, फिनिश, मेटिंग-घटक आवश्यकताएं, महत्वपूर्ण निरीक्षण मानदंड, मात्रा और वितरण अपेक्षाएं प्रदान करें। एक अनुमोदित ड्राइंग एक कस्टम या कसकर निर्दिष्ट फास्टनर के लिए सबसे अच्छा शुरुआती बिंदु है।
निष्कर्ष
सही हेक्स बोल्ट का चयन करने में छह-तरफा सिर की पहचान करने से कहीं अधिक शामिल है। उत्पाद ज्यामिति, थ्रेड कॉन्फ़िगरेशन, सामग्री, यांत्रिक गुण, फिनिश और अनुप्रयोग आवश्यकताओं सभी को एक साथ काम करना होगा, और इंस्टॉलेशन विधि कागज पर विनिर्देश और जोड़ में क्लैंप लोड के बीच लूप को बंद कर देती है।
आईएसओ और एएसएमई उत्पाद मानक आवश्यक आयामों और उत्पाद प्रकारों को परिभाषित करने में मदद करते हैं, जबकि आईएसओ, एसएई और एएसटीएम विनिर्देश प्रासंगिक सामग्री और यांत्रिक आवश्यकताओं को संबोधित करते हैं। संरचनात्मक कनेक्शन के लिए सामान्य हेक्स बोल्ट के बजाय एक परिभाषित बोल्टिंग सिस्टम और स्थापना प्रक्रिया की भी आवश्यकता हो सकती है।
सोर्सिंग त्रुटियों को रोकने का सबसे विश्वसनीय तरीका ऑर्डर देने से पहले मानक, आयाम, सामग्री और ताकत की आवश्यकताओं, फिनिश, कसने की विधि और निरीक्षण मानदंड निर्दिष्ट करना है।
क्या आप अपने विनिर्देशों के अनुसार निर्मित हेक्स बोल्ट खोज रहे हैं? अपनी अनुमोदित ड्राइंग, आवश्यक मानक, सामग्री और फिनिश, ऑर्डर मात्रा और गुणवत्ता आवश्यकताओं को साझा करें गुक्सियांग हमसे संपर्क करें पृष्ठ. एक स्पष्ट विनिर्देश निर्माता को आवश्यकता की समीक्षा करने और किसी भी तकनीकी विवरण की पहचान करने की अनुमति देता है जिसे उत्पादन से पहले पुष्टि करने की आवश्यकता होती है।
लेखक के बारे में
शॉन गुक्सियांग (डोंगगुआन गुक्सियांग मेटलवर्क प्रोडक्ट्स कंपनी लिमिटेड) में तकनीकी सामग्री का नेतृत्व करता है, जो 2010 से OEM और औद्योगिक खरीदारों की सेवा करने वाला एक फास्टनर निर्माता है। कंपनी 0.01 मिमी पोजिशनिंग सटीकता के लिए सीएनसी मशीनिंग क्षमता के साथ बोल्ट, स्क्रू, नट, वॉशर, स्प्रिंग्स और कस्टम मशीनी भागों में 100,000 से अधिक विशिष्टताओं की आपूर्ति करती है। कंपनी की साख और गुणवत्ता प्रणालियां इस पर प्रलेखित हैं गुक्सियांग के बारे में पेज.