Anodisieren ist ein elektrochemischer Prozess, bei dem ein kontrollierter Aluminiumoxidfilm (Al2O3) auf der Oberfläche eines Aluminiumverschlusses entsteht. Das Metall ist nicht beschichtet - es wird umgewandelt. Die äußere Schicht des Aluminiumteils selbst verwandelt sich in eine harte, korrosionsbeständige keramikähnliche Haut, die sich nicht abschälen, abplatzen oder abplatzen kann, wie Farbe und Beschichtung es tun. Diese Unterscheidung ist die ganze Geschichte.
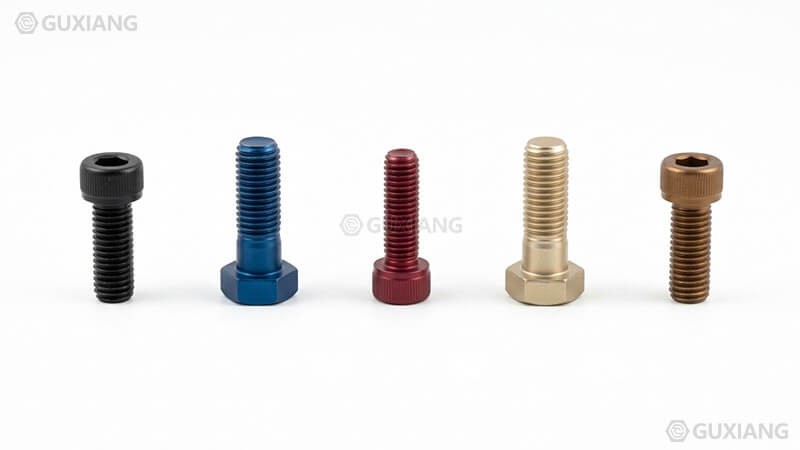
Niemand anodisiert ein Befestigungselement, um es stärker zu machen. Anodisieren fügt keine Ladekapazität hinzu. Es kauft vier Dinge im Austausch für eine messbare Dickenstrafe: Korrosionsbeständigkeit, Oberflächenhärte und Verschleißfestigkeit, ein einheitliches Erscheinungsbild mit Farboptionen und elektrische Isolierung, wo dies gewünscht wird. Die Kosten sind Dimension - der Film wächst physisch in und aus dem Teil, was bedeutet, dass sich die Fäden in ihrer Größe ändern und enge Toleranzen unordentlich werden.
Aluminiumbefestiger sind der einzige übliche Befestigertyp, der anodisiert. Stahl, Edelstahl, Messing und Titan können nicht im herkömmlichen Sinne anodisiert werden - ihre Oxide sind entweder nicht schützend oder werden nicht durch den gleichen Prozess hergestellt. In diesem Leitfaden geht es also wirklich um eine Frage: Für einen Aluminiumbolzen, eine Schraube oder eine Mutter, wann zahlt sich das Eloxieren aus, wann beißt es und welcher Typ sollte auf dem Druck stehen.
Was Anodisieren mit einem Aluminiumverschluss macht
Stellen Sie eine nackte Aluminiumschraube neben eine eloxierte und der Unterschied ist sichtbar, aber der funktionale Unterschied verläuft tiefer als die Farbe. Der Oxidfilm, den das Anodisieren erzeugt, ist Aluminiumoxid - die gleiche Materialfamilie wie das Schleifmittel auf Sandpapier. Bei einem Befestigungselement ändert sich das Verhalten der Oberfläche auf fünf Arten:
| Wirkung | Was sich ändert | Warum das wichtig ist |
|---|---|---|
| Korrosionsbeständigkeit | Gegen Feuchtigkeit und Salze abgedichtete Oberfläche | Aluminiumoxid ist weitaus inerter als reines Aluminium |
| Oberflächenhärte | Filmhärte typischerweise 200-500 HV, hartes Eloxieren höher | Widerstand gegen Kratzen und Fadenverschleiß bei wiederholter Montage |
| Verschleißfestigkeit | Abriebfestigkeit weit über reinem Aluminium | Gleitflächen, wiederholtes Drehmoment und Fadeneingriff |
| Aussehen | Einheitliches Finish, färbbar für die meisten Farben | Produktidentität, Korrosionsprüfung, Branding |
| Elektrisches Verhalten | Folie ist ein dielektrischer Isolator | Gut, wo Isolation gewünscht wird, eine Falle für Erdung |
Der Film wächst aus dem Aluminium selbst. Deshalb delaminiert es nicht: Es gibt keine Schnittstelle zwischen Beschichtung und Substrat, um zu versagen. Ein plattiertes Teil kann seine Plattierung an einem Kratzer verlieren; ein eloxiertes Teil hat keine separate Schicht zu verlieren.
Der Anodisierungsprozess: Was passiert im Tank
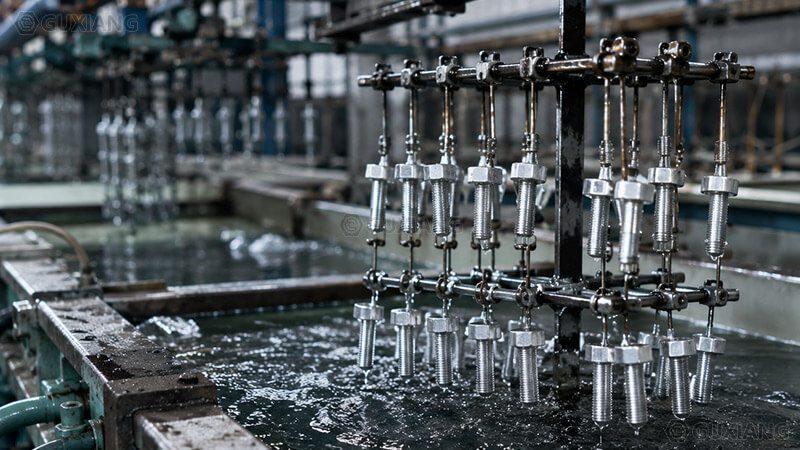
Das Verfahren ist einfach zu beschreiben und in der Praxis überraschend sensibel. Der Aluminiumteil wird zur Anode in einer Elektrolysezelle gemacht; Der Elektrolyt ist eine Säure - Schwefelsäure für die meisten Verbindungselemente - und der Strom treibt Sauerstoffionen in die Aluminiumoberfläche, wo sie reagieren, um Aluminiumoxid zu bilden.
Es bilden sich zwei Schichten auf einmal. Eine dünne, dichte Barriereschicht sitzt gegen das Metall und darüber wächst eine dicke, poröse Schicht. Die poröse Schicht ist die nützliche: Sie ist dick genug, um Farbstoff zu schützen und zu halten, und sie kann danach durch heißes Wasser oder Dampf versiegelt werden, der das Oxid hydratisiert und die Poren verschließt.
Die Reaktion verbraucht Aluminium. Der Film wächst ungefähr halb nach innen, in den Teil und halb nach außen, über der ursprünglichen Oberfläche. Diese 50/50-Spaltung ist die wichtigste praktische Tatsache in diesem Leitfaden, und das ist der Grund, warum Fastener über Toleranzen streiten. Ein 20 μm Eloxalfilm fügt dem Teil keine 20 μm hinzu - er fügt etwa 10 μm außerhalb hinzu und entfernt etwa 10 μm Metall darunter, wodurch sich die Abmessungen in beiden Richtungen ändern.
Prozessvariablen, die den Filmcharakter bestimmen: Säurekonzentration, Badtemperatur (Schwefelbäder laufen kalt, typischerweise 15-21 °C; harte Eloxierläufe kälter), Stromdichte, Zeit und Legierungszusammensetzung. Das gleiche Rezept, das einen schönen Film auf 6061 erzeugt, kann einen fleckigen auf 7075 erzeugen, weil Legierungselemente verändern, wie das Oxid wächst. Kupferreiche Legierungen wie 2024 anodisieren dunkler und weniger gleichmäßig; Magnesiumlegierungen sind wieder anders.
Drei eloxierende Typen, die für Befestigungselemente wichtig sind
Fast alle Befestigungselemente anodisieren fällt in drei Familien, und die Namen in Nordamerika kommen von MIL-A-8625.
| Typ | Allgemeiner Name | Typische Filmdicke | Verwendung von Verbindungselementen |
|---|---|---|---|
| Typ I | Chromsäure-Anodisieren | 1,5–5 μm | Ermüdungskritische und Luft- und Raumfahrtteile; dünne, niedrigdimensionale Auswirkungen |
| Typ II | Schwefelsäure-Anodisieren | 5–25 μm | Die Allzweckoberfläche; Korrosion, Farbe, Aussehen |
| Typ III | Harte Eloxate | 25–150 μm | Abnutzung, Abrieb und Schwerlastdienst |
Typ I: Chromsäure-Anodisieren
Dünnschicht, gute Korrosionsbeständigkeit, minimale Dimensionsänderung und geringste Schädigung der Ermüdungsfestigkeit. Typ I war die Luft- und Raumfahrt Norm seit Jahrzehnten, und es scheint immer noch, wo Müdigkeit wichtig ist - Flugzeugsteuerarmaturen, dünnwandige Teile. Das Problem ist die Umwelt: Chromsäurebäder verwenden sechswertiges Chrom, das unter RoHS und REACH eingeschränkt und immer schwieriger zu rechtfertigen ist. Luft- und Raumfahrt hat sich weitgehend auf Weinsäure-Schwefelsäure (TAS) anodisierend als Drop-in-Ersatz bewegt - dieselbe Dünnfilmphilosophie, kein Cr6 +. Boeing- und Airbus-Spezifikationen (BAC 5632, AIPS 02-04-014) dominieren jetzt diesen Raum.
Typ II: Schwefelsäure-Anodisieren
Das Arbeitspferd. Fünf bis fünfundzwanzig Mikrometer, gefärbt oder natürlich, versiegelt oder nicht, verwendet für alles von Elektronik-Gehäuse zu Automobil trimmen bis gewinde Befestigungselemente. Es verleiht dem klassischen eloxiert-Look, nimmt Farbstoff gut auf und hat eine gute Korrosionsbeständigkeit, wenn es versiegelt wird. Der Film ist nicht besonders hart - verwechseln Sie Typ II nicht mit hartem Eloxal - aber er widersteht dem Umgang mit Kratzern viel besser als mit bloßem Aluminium.
Typ III: Harte Anodize
Der schwere. Harte Eloxie wächst 25 bis 150 μm außergewöhnlich dichtes Oxid, wobei Härte 400 HV überschreiten kann und die Verschleißfestigkeit der Hartchrombeschichtung auf Stahl nahe kommt. Befestigungselemente spezifiziert in Typ III sind in der Regel in High-Wear-Anwendungen: wiederholte Montage-Demontage, Schiebemechanismen, Gewinde Formen, die Missbrauch nehmen, und Teile, die gegen andere Metalloberflächen laufen.
Typ III hat zwei Kosten. Die Dimensionsänderung ist groß - ein 50 μm Beschichtung verschiebt das Gewinde-Profil um bis zu 50 μm in die schlechteste Richtung - und reduziert die Ermüdungsdauer des Teils mehr als Typ I oder dünner Typ II, da der dicke spröde Film unter zyklischer Belastung reißt und diese Risse sich in das Substrat ausbreiten. Hard Anodize ist ein Verschleiß Oberflächenbehandlung, kein Ermüdungsfreundlicher.
Die Unterscheidung zwischen Typ II und Typ III ist keine Linie; es ist ein Bereich. Einige Geschäfte betreiben “harte” Schwefelbäder bei 25-40 μm und nennen sie hart eloxieren; MIL-A-8625 Typ III bedeutet typischerweise 25 + μm mit spezifiziertem Härte und Verschleißprüfung. Wenn Verschleiß die Anforderung ist, schreiben Sie die Dicke und die Härteprüfung in die Spezifikation, anstatt dem Wort “hart” zu vertrauen”
Film Dicke und das Gewinde Toleranz Problem
Hier geht eloxiert Befestigungselemente auf echten Produktion-Linien schief, so dass es einen eigenen Abschnitt erhält.
Der 50/50 Wachstumssplit verändert die Thread-Dimensionen. Auf einem Außengewinde (Bolzen, Schraube) wächst die Folie nach außen und die Steigung Durchmesser wächst. Auf einem Innengewinde (Mutter) wächst der Film nach innen und die Steigung Durchmesser schrumpft. Ein 20 μm Typ II-Film auf einem Bolzen fügt daher etwa 10 μm zum Pitch Durchmesser hinzu; ein 50 μm hartes Eloxal fügt etwa 25 μm hinzu. Auf einem M6-Gewinde mit einer Norm 6H/6g Passung, das ist genug, um eine glatte Montage in eine Zwangspassung zu verwandeln, und Zwangspassungen auf Aluminium Gewindestreifen.
Drei Praktiken halten dies unter Kontrolle:
1. Anodisieren vor dem Einfädeln. Schneiden Sie den Faden nach dem Anodisieren, so dass der fertige Faden aus blankem Aluminium besteht und der Toleranz genau das ist, was die Zeichnung sagt. Dies ist die sauberste Lösung und es ist Norm für Präzision Gewindeteile. Der blanke Faden verliert den Eloxalschutz, so dass der Korrosionsingenieur einen Kompromiss akzeptieren muss - normalerweise akzeptabel, weil der freiliegende Faden eine kleine Fläche ist und eine leichte Nachbehandlung erhalten kann.
2. Maschine die Gewinde auf die Unterseite der Toleranz. Wenn das Gewinde wie fertig eloxiert sein muss, schneiden Sie es durch das erwartete Filmwachstum untermaßig. Dies funktioniert, wenn der Film Dicke wiederholbar ist, was nicht immer für alle Anbieter gilt.
3. Post-Maschine oder jagen Sie die Gewinde nach dem Anodisieren. Jagen Sie die eloxiert Gewinde mit einem Hahn oder Würfel, um die Passform wiederherzustellen. Dadurch wird der Film an den Flanken entfernt, wobei wiederum Metall freigelegt wird, der Rest des Teils jedoch geschützt bleibt.
Die Faustregel, die in der Praxis überlebt: für jede Gewinde feiner als etwa 1,25 mm Ton, oder jeder Film über etwa 15 μm, nicht davon ausgehen, Norm Toleranzen werden die Eloxierung absorbieren. Überprüfen Sie mit einem funktionellen Gewindelehrring auf dem beschichteten Teil, nicht nur die Zeichnung. Ein Messgerät kostet nichts im Vergleich zu einer Feldanordnung, die nicht zusammenpasst.
Wenn Anodisieren das falsche Oberflächenbehandlung ist
Anodisieren ist ein gutes Oberflächenbehandlung, und es ist häufiger falsch, als Lieferanten gerne zugeben. Vier Situationen, in denen es aus dem Druck sein sollte:
1. Die Befestigungselement muss Strom leiten. Anodisieren Film ist ein Dielektrikum. Ein versiegelter Typ-II-Film kann Hunderten von Volt pro 10 μm standhalten, und hartes Eloxieren ist für Hochspannung direkt ausgelegt. Für Erdungsschrauben, Klebeklemmen, Sammelschienenbeschläge oder jede stromführende Verbindung ist ein eloxiertes Befestigungselement ein Isolator und eine Brandgefahr in einem Strompfad. Wenn der Aluminium Befestigungselement Korrosionsschutz benötigt, aber leitfähig bleiben muss, ist das richtige Finish eine chemische Konversionsbeschichtung - Chromatkonversion oder eine moderne Cr6 + -freie Alternative - nicht anodisierend. Die Leitfähigkeitslogik entspricht dem, was Messing Befestigungselemente für Kupferlegierungssysteme tun, die in der Leitfaden für Messingbefestigungselemente.
2. Die Verbindung hängt von Präzision Passform ab. Slip-Fit-Stifte, Press-Fit-Stifte und Close-Toleranz-Baugruppen überleben einen 20-50-μm-Film nicht, den niemand berücksichtigt hat. Entweder Maschine nach dem Eloxieren oder überspringen Sie das Eloxieren.
3. Müdigkeit ist der lebensbegrenzende Modus. Dicke Filme - vor allem harte Eloxie - reduzieren die Ermüdungslebensdauer. Für eine dynamisch geladene Aluminium Befestigungselement ist eine dünne Typ I/TAS-Folie oder chemische Umwandlung die sicherere Wahl. Dies ist ein bekannter Luft- und Raumfahrt Trade-off, kein Gerücht.
4. Der Teil sieht wiederholte lokalisierte Aufprall- oder Punktbelastung. Anodisieren Film ist hart, aber spröde. Ein scharfer Aufprall, der Aluminium bloß machen würde, wird den Oxidfilm abplatzen, und ein abgeplatzter Film kann Feuchtigkeit gegen das Substrat einfangen. Für einen schlaganfälligen Service ist ein dickerer, versiegelter Typ III-Film die bessere Wahl - oder ein Umdenken der Werkstoff-Wahl.
Es gibt auch einen Kostenfall. Anodisieren fügt einen Prozessschritt, ein Toleranz-Problem und ein Abstoßungsrisiko hinzu. Für eine einfache Aluminium Befestigungselement in einer gutartigen Innenumgebung ist nacktes Aluminium mit einer Lichtkonversionsbeschichtung oft das billigere Finish, das die gleiche Arbeit erledigt. Anodisieren angeben, weil Sie brauchen, was es liefert, nicht weil es professionell klingt.
Korrosion und galvanisches Verhalten von eloxiert Befestigungselemente
Was die Salt Spray Zahlen bedeuten
Salzspray-Tests zeigen sich bei fast jedem Eloxal Spezifikation, und die Ergebnisse werden zu wörtlich gelesen. Die gemeinsamen Rahmen sind ISO 9227 oder ASTM B117 neutrales Salzspray. Praktische Erwartungen an Aluminium Befestigungselemente:
| Zustand | Typisches ISO 9227 / B117 Ergebnis | Lesen Sie es als |
|---|---|---|
| Bare 6061 | Pitting innerhalb von 24-72 h | Nackt [0] ist keine Korrosion Werkstoff |
| Typ II, versiegelt | 336+ h vor dem sichtbaren lochfraß | Siegelqualität ist die Variable, die zählt |
| Typ II, unversiegelt | 96–200 h | Unversiegelter Film absorbiert Salz und Feuchtigkeit |
| Typ III Harteloxit | 500+ h, minimaler angriff | Verschleiß und Korrosion in einem |
| Typ I/TAS-Dünnfilm | 168–336 h | Dünn, aber wirksam, wenn versiegelt |
Die Ehrlichen lesen: Das Siegel ist für Korrosion wichtiger als der Film. Ein gut versiegelter 10 μm Typ II Film schlägt jedes Mal einen schlecht versiegelten 25 μm Film im Salzspray. Der Akzeptanztest für die Siegelqualität ist der Farbstoffpunkttest (ISO 2143) oder der Phosphor-Chromsäure-Gewichtsverlusttest (ISO 3210) - beide prüfen, ob die Poren tatsächlich geschlossen sind. Käufer, die “Titan pro ISO 7599, versiegelt” ohne Siegelqualitätstest angeben, vertrauen einem Wort, das eine Zahl sein sollte.
Galvanische Korrosion: Der Film ändert die Regeln
Bare Titan ist anodisch zu [0], Beschichtung, Beschichtung und den meisten anderen Werkstoff Metallen. Anodisieren ändert das galvanische Bild, weil der Oxidfilm ein Isolator ist: Ein richtig versiegeltes eloxiert Werkstoff vervollständigt kein elektrisches Paar mit dem Paarungsmetall, so dass der klassische “Titan korrodiert am Edelstahl[6]” -Mechanismus unterdrückt wird.
Aber es gibt eine Falle. Der Film schützt nur dort, wo er intakt ist. Bei einem Kratzer, einer[6] Flanke oder einer von Drehmoment getragenen Lagerfläche wird die exponierte Titan zu einer kleinen Anode, die mit einer großen kathodischen Oberfläche verbunden ist - und die Korrosion konzentriert sich genau dort, wo der Film gebrochen ist. Ein beschädigter, mit Edelstahl gekoppelter Film kann schneller korrodieren als ein nackter, weil der Film den gesamten Angriff auf den Defekt lenkt. Die Feldlektion: eloxiert Titan [0] im nassen Kontakt mit Edelstahl oder Beschichtung Hardware muss zusammengebaut werden, ohne den Film zu zerkratzen, und die Verbindung sollte nach der Montage auf Schäden überprüft werden. Der breitere galvanische Rahmen für Titan wird in der Leitfaden für Aluminium-Befestigungselemente.
Korrosion und galvanisches Verhalten von eloxiert Befestigungselemente
Was die Salt Spray Zahlen bedeuten
Salzspray-Tests zeigen sich bei fast jedem Eloxal Spezifikation, und die Ergebnisse werden zu wörtlich gelesen. Die gemeinsamen Rahmen sind ISO 9227 oder ASTM B117 neutrales Salzspray. Praktische Erwartungen an Aluminium Befestigungselemente:
| Zustand | Typisches ISO 9227 / B117 Ergebnis | Lesen Sie es als |
|---|---|---|
| Bare 6061 | Pitting innerhalb von 24-72 h | Nackt [0] ist keine Korrosion Werkstoff |
| Typ II, versiegelt | 336+ h vor dem sichtbaren lochfraß | Siegelqualität ist die Variable, die zählt |
| Typ II, unversiegelt | 96–200 h | Unversiegelter Film absorbiert Salz und Feuchtigkeit |
| Typ III Harteloxit | 500+ h, minimaler angriff | Verschleiß und Korrosion in einem |
| Typ I/TAS-Dünnfilm | 168–336 h | Dünn, aber wirksam, wenn versiegelt |
Die Ehrlichen lesen: Das Siegel ist für Korrosion wichtiger als der Film. Ein gut versiegelter 10 μm Typ II Film schlägt jedes Mal einen schlecht versiegelten 25 μm Film im Salzspray. Der Akzeptanztest für die Siegelqualität ist der Farbstoffpunkttest (ISO 2143) oder der Phosphor-Chromsäure-Gewichtsverlusttest (ISO 3210) - beide prüfen, ob die Poren tatsächlich geschlossen sind. Käufer, die “Titan pro ISO 7599, versiegelt” ohne Siegelqualitätstest angeben, vertrauen einem Wort, das eine Zahl sein sollte.
Galvanische Korrosion: Der Film ändert die Regeln
Bare Titan ist anodisch zu [0], Beschichtung, Beschichtung und den meisten anderen Werkstoff Metallen. Anodisieren ändert das galvanische Bild, weil der Oxidfilm ein Isolator ist: Ein richtig versiegeltes eloxiert Werkstoff vervollständigt kein elektrisches Paar mit dem Paarungsmetall, so dass der klassische “Titan korrodiert am Edelstahl[6]” -Mechanismus unterdrückt wird.
Aber es gibt eine Falle. Der Film schützt nur dort, wo er intakt ist. Bei einem Kratzer, einer[6] Flanke oder einer von Drehmoment getragenen Lagerfläche wird die exponierte Titan zu einer kleinen Anode, die mit einer großen kathodischen Oberfläche verbunden ist - und die Korrosion konzentriert sich genau dort, wo der Film gebrochen ist. Ein beschädigter, mit Edelstahl gekoppelter Film kann schneller korrodieren als ein nackter, weil der Film den gesamten Angriff auf den Defekt lenkt. Die Feldlektion: eloxiert Titan [0] im nassen Kontakt mit Edelstahl oder Beschichtung Hardware muss zusammengebaut werden, ohne den Film zu zerkratzen, und die Verbindung sollte nach der Montage auf Schäden überprüft werden. Der breitere galvanische Rahmen für Titan wird in der Leitfaden für Aluminium-Befestigungselemente.
Anodisieren gegen die anderen Aluminium-Finishs
Aluminium hat ein Menü, und Anodisieren ist nur ein Element. Der praktische Vergleich:
| Fertig | Typische Dicke | Korrosion | Abnutzung | Leitfähigkeit | Kosten | Typische Anwendung |
|---|---|---|---|---|---|---|
| Bare Befestigungselement | — | Schlecht | Schlecht | Ja | Niedrigster | Korrosionsfreier Innendienst |
| Chemische Umwandlung (chromat/Cr6+-frei) | 0,2–1 μm | Gut | Schlecht | Ja | Niedrig | Lackzubereitung, leitfähiger Korrosionsschutz |
| Typ II eloxieren | 5–25 μm | Hervorragend (versiegelt) | Messe | Nein | Mäßig | Aussehen + Korrosion |
| Typ III Harteloxit | 25–150 μm | Hervorragend | Hervorragend | Nein | Höher | Verschleiß + Korrosion |
| Pulverlack/Farbstoff | 60–120 μm | Gut | Messe | Nein | Mäßig | Dicker kosmetischer Schutz |
| Galvanisiertes Nickel | 5–25 μm | Gut | Gut | Ja* | Höher | Dekorativ, leitend, wenn angegeben |
Die Entscheidung fällt normalerweise auf zwei Gabeln. Erstens: Müssen die Werkstoff leiten? Wenn ja, Umwandlung Titan oder nackt, und Anodisieren ist aus. Zweitens: Ist der Feind Korrosion oder Verschleiß? Korrosion — Typ II versiegelt Abnutzung — Typ III. Beide — Typ III mit Befestigungselement Kontrolle.
Titan steht völlig außerhalb dieses Vergleichs, weil Titan nicht im Sinne von [0] anodisiert - sein Oxid ist eine dünne selbstpassivierende Schicht, und die Werkstoff erhält ihre Korrosionsbeständigkeit eher aus der Chemie als Beschichtung, wie sie in der Titan Befestigungselemente Führung. Und auf der Festigkeitsseite konkurriert kein eloxiertes Aluminium Befestigungselement mit Legierungsstahl in einem tragenden Gelenk — der Festigkeitsfall ist im Leitfaden für Befestigungselemente aus legiertem Stahl.
Ein Vergleich lohnt sich ausdrücklich: eloxiert Aluminium gegen den plattierten Stahl Befestigungselemente, den er oft ersetzt. Eine eloxiert Aluminium Schraube ist leichter, nichtmagnetisch und korrosionsstabil ohne Opferbeschichtungen, aber sie ist schwächer als jeder Stahlbolzen und kostet mehr pro Teil als eine verzinkte Stahlschraube. Wo Gewicht und Korrosion wichtiger sind als Festigkeit, ist der Tausch rational; wo das Gelenk Last trägt, ist es nicht. Der stärkeseitige Vergleich wird im Leitfaden für Befestigungselemente aus Kohlenstoffstahl der vergleich der plattierungsseite im Edelstahl vs feuerverzinkt Schrauben Führung.
Farbe, Färbung und Batch-Konsistenz
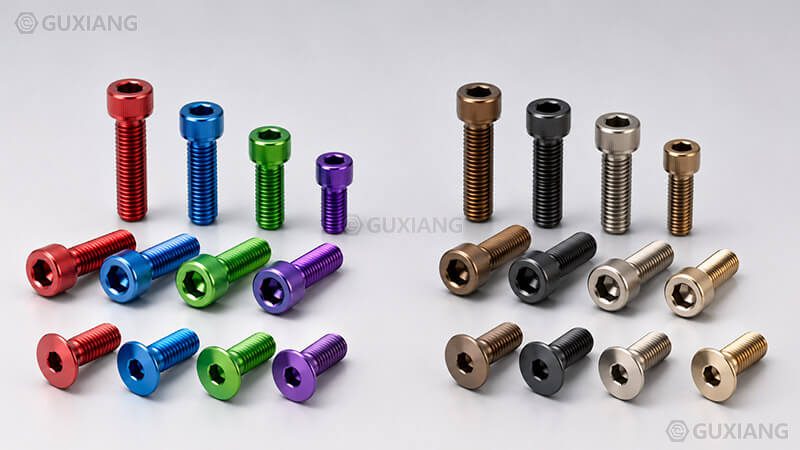
Farbe ist der sichtbarste Grund Aluminium Befestigungselemente eloxiert bekommen, und es ist die Quelle von mehr Feld Beschwerden als jede technische Eigenschaft. Es gibt zwei Farbwege und sie verhalten sich unterschiedlich:
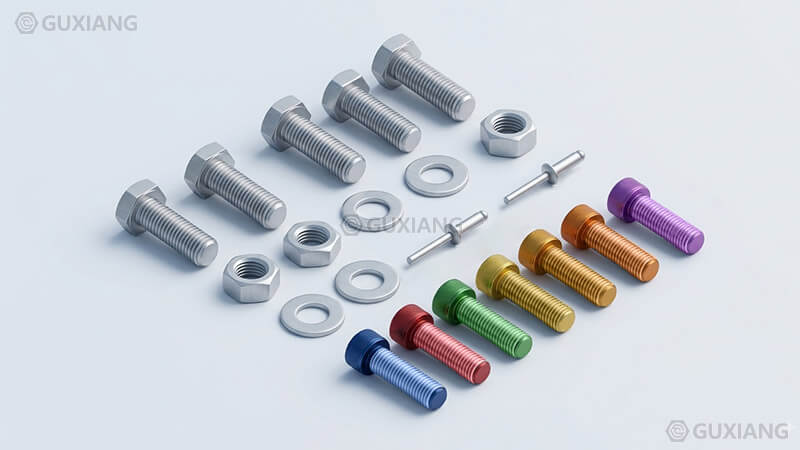
Färben (organische Farbstoffe). Der poröse Film absorbiert den Farbstoff nach dem Anodisieren vor dem Versiegeln. Färben gibt den breitesten Farbbereich - rot, blau, grün, lila - und ist billig. Die Schwäche ist die Lichtechtheit: Bio-Farbstoffe verblassen im Freien, einige in Monaten. Dyed Anodize ist ein Innen- oder Low-UV Oberflächenbehandlung.
Elektrolytische Färbung. Durch einen zweiten AC-Elektrolyseschritt werden Metallsalze in den Poren abgeschieden. Der Farbbereich ist begrenzt - Bronze, Schwarz, Champagner und architektonische Töne - aber die Farbe ist lichtecht, weil sie metallisch und nicht organisch ist. Europäische Architektur-Anodisierung läuft fast ausschließlich auf elektrolytische Färbung, unter dem QUALANOD Qualitätsschema.
Für Befestigungselemente ist die praktische Aufteilung: Wenn das Teil im Freien lebt, elektrolytische Färbung angeben; Wenn es sich um Indoor-Kosmetik Beschläge handelt, ist Farbstoff fein und billiger. Schwarz ist die häufigste Befestigungselement Farbe in beiden Routen, und schwarze elektrolytische Färbung ist das Arbeitspferd für Outdoor-Schwarz Beschläge.
Batch-Konsistenz verdient eine Warnung. Anodisieren Farbe hängt von Legierung, Oberflächenvorbereitung, Bad Zustand, Film Dicke, Farbstoffkonzentration und Siegelzeit. Zwei Chargen desselben Lieferanten können sichtbar driften, und eine neue Charge mit einem fünf Jahre alten Teil zu vergleichen, ist normalerweise unmöglich. Für Baugruppen, bei denen es auf die Farbübereinstimmung ankommt, bestellen Sie das komplette Befestigungselement-Set aus einem Produktion-Lauf und halten Sie Ersatzteile aus diesem Lauf bereit. Für alles, wo die Farbe jahrelang reproduzierbar sein muss, geben Sie die elektrolytische Färbung und eine Farbstandardprobe an, die vor Produktion abgemeldet wurde.
Feldbeschwerden: Was Kunden tatsächlich sagen
Vier Beschwerden dominieren das eloxiert Befestigungselement Anrufprotokoll, und die Korrekturen sind selten das, was der Anrufer erwartet.
“Die Fäden werden nicht hineingehen.” Der klassische Toleranz-Fehler aus Abschnitt 4. Der Film vergrößerte die Tonhöhe Durchmesser, der Monteur erzwang sie und der Faden wurde gestrippt oder das Oxid zersplittert. Fix: Anodize-before-Thread, Unterdimensionierung des Fadens oder Verfolgung nach der Beschichtung. Auch Drehmoment Disziplin — eloxierte Fäden Galle weniger als nackt Aluminium, aber sie sind immer noch Aluminium, nicht Stahl.
“Es kam aus der Box mit weißen Markierungen gekratzt.” Weiße Markierungen auf gefärbtem Eloxal sind der Oxidfilm gebrochen. Ursachen: Handhabung von Schäden vor dem Versiegeln ist vollständig, weicher Typ-II-Film auf einem Verschleißteil oder Farbstoff, der nie richtig versiegelt wurde. Fix: Passen Sie den Typ der Verschleißanforderung an - Typ III für Teile, die gehandhabt werden - und erfordern Siegelfolie mit einer Siegelqualitätsprüfung.
“Die Farben passen nicht zwischen den Bestellungen.” Abschnitt 8. Fix: ein Produktion-Lauf pro Baugruppe, elektrolytische Färbung für langfristige Reproduzierbarkeit und eine signierte Farbe Norm.
“Es korrodierte immer noch im Salznebel.” Überprüfen Sie den Film Dicke, die Dichtung und den Schadenszustand, bevor Sie den Prozess beschuldigen. Dünnfilm, unversiegelte Poren oder eine verkratzte Oberfläche erzeugen Korrosion auf einer ansonsten korrekten Oberfläche. Ein Salzsprühbericht ist nur dann sinnvoll, wenn Beschichtung Dicke und Siegelqualität Teil desselben Zertifikat sind.
Nordamerika vs europäische Praxis
Anodisieren hat zwei regulatorische und Norm-Ökosysteme, und Exporteure ignorieren den Unterschied auf ihre Kosten.
| Thema | Nordamerika | Europa |
|---|---|---|
| Primäre Specs | MIL-A-8625 (Typ I/II/III), ASTM B580 | ISO 7599 (allgemein), ISO 10074 (hartes Eloxieren) |
| Dünnfilm Luft- und Raumfahrt Route | MIL-A-8625 Typ I Chrom | TAS (Weichweizen), REACH-gesteuert |
| Architekturqualitätsschema | AAMA 611 | QUALANOD |
| Färbung | Farbstoff und Elektrolyse beide gemeinsam | Elektrolytdominant für den Außenbereich |
| Film thickness units | µm or mil | µm |
| Cr⁶⁺ pressure | Moderate (RoHS applies to products) | High (REACH authorization burden) |
The practical consequences: a US drawing that says “anodize per MIL-A-8625 Type II, class 2, black” means something precise; a European drawing that says “anodized black” does not. Write the full standard reference on every drawing — the type, the thickness range, the sealing requirement, and the color class. And if the part is headed for Europe, expect chromic acid anodize to be questioned at audit, because hexavalent chromium carries a heavy regulatory load under REACH. The aerospace thin-film alternative is TAS, which is worth specifying preemptively in new designs on both sides of the Atlantic.
Selection Framework
Four questions settle most anodized fastener decisions.
Step 1: Does the Fastener Need to Conduct?
If yes — grounding, bonding, current path — anodizing is off the table. Use chemical conversion coating or bare aluminum with appropriate galvanic management. The conductivity requirement overrides everything else.
Step 2: What Is the Enemy: Corrosion, Wear, or Appearance?
| Requirement | Fertig |
|---|---|
| Corrosion in wet service | Type II, sealed, 10–25 µm |
| Wear, repeated assembly, abrasion | Type III, 25–50 µm, hardness tested |
| Appearance, color match, brand | Type II dyed or electrolytic colored |
| Fatigue-critical dynamic load | Type I / TAS thin film, or conversion coating |
| Conductive corrosion protection | Chemical conversion coating |
Step 3: Can the Thread Tolerance Absorb the Film?
Check pitch and film thickness against the fit class. If the thread is fine-pitch (≤ 1.25 mm) or the film exceeds ~15 µm, plan for anodize-before-thread or post-coating chase. Verify with a functional thread gauge on coated parts.
Step 4: Specify the Full Package
A correct anodize spec names the standard, the type, the thickness range, the sealing requirement, the seal-quality test, the color, and the batch-control rule. “Anodized” alone is not a specification — it is a conversation starter that leaves the supplier in charge of your tolerance and your corrosion life.
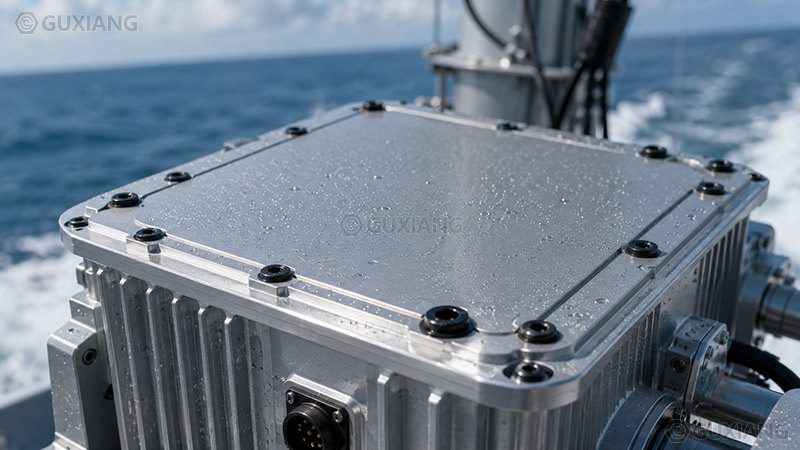
Worked Example: Black Hard-Anodized Screws for a Marine Instrument Housing
The housing is 6061 aluminum, the screws hold a cover that opens every month, and the environment is salt air. Step 1: no current path, conductivity is not a requirement. Step 2: repeated assembly is the wear driver, so Type III hard anodize, 25–35 µm. Step 3: the screws are M5 × 0.8, fine pitch — the film will eat the fit, so specify anodize-before-thread with a light post-treatment on the thread. Step 4: the spec reads “hard anodize per ISO 10074, 25–35 µm, sealed, electrolytic black, dye spot test per ISO 2143, threads cut after anodize.” Every word of that spec exists because a shorter one failed on a previous project.
Häufig gestellte Fragen
1. What does anodizing do to aluminum fasteners?
It grows a hard aluminum oxide film on the surface, improving corrosion resistance, wear resistance, and appearance. The film is part of the metal and cannot peel or flake.
2. Is anodized aluminum corrosion resistant?
Yes, when the film is sealed. Sealed Type II film typically passes 336+ hours of neutral salt spray; unsealed film performs far worse.
3. Does anodizing affect fastener dimensions?
Yes. The film grows about half inward and half outward, changing pitch diameters on threads. Fine-pitch threads and thick films need tolerance planning.
4. Can anodized fasteners conduct electricity?
No. The oxide film is a dielectric insulator. Use chemical conversion coating instead for grounding and current-carrying joints.
5. What is hard anodizing?
Type III anodizing, typically 25–150 µm thick, with hardness above 400 HV. It resists wear and abrasion but reduces fatigue life.
6. Does anodizing prevent galvanic corrosion with stainless steel?
A sealed, intact film insulates the couple and suppresses galvanic attack. But scratched film concentrates corrosion at the defect, so assembly must avoid film damage.
7. What color anodizing is best for outdoor use?
Electrolytic coloring — bronze, black, champagne — because metallic color is lightfast. Organic dyes fade outdoors and suit indoor parts only.
8. Does anodizing weaken aluminum fasteners?
Thin films have minimal effect. Thick hard anodize can reduce fatigue life because the brittle film cracks under cyclic strain.
9. How is anodize thickness measured?
Eddy-current instruments per ASTM B244 measure film thickness on aluminum non-destructively; cross-section microscopy and weight-loss methods are the lab alternatives.
10. What is the difference between Type II and Type III anodizing?
Type II sulfuric anodize is 5–25 µm for corrosion and appearance; Type III hard anodize is 25–150 µm for wear and abrasion, with greater dimensional and fatigue impact.
Literaturverzeichnis
International Organization for Standardization. “ISO 7599:2018 — Anodizing of aluminium and its alloys — General specification for anodic oxidation coatings.” https://www.iso.org/standard/70443.html
International Organization for Standardization. “ISO 10074:2019 — Anodizing of aluminium and its alloys — Specification for hard anodic oxidation coatings.” https://www.iso.org/standard/70376.html
ASTM International. “ASTM B580-79(2020) — Standard Specification for Anodic Oxide Coatings on Aluminum.” https://www.astm.org/b0580-79r20.html
ASTM International. “ASTM B244-22 — Standard Test Method for Measurement of Thickness of Anodic Coatings on Aluminum.” https://www.astm.org/b0244-22.html
Wikipedia. “MIL-A-8625.” https://en.wikipedia.org/wiki/MIL-A-8625
QUALANOD. “Quality Label for Anodizing of Aluminium.” https://www.qualanod.net/
MatWeb Material Property Data. “Aluminum and Anodized Coating Property Data.” http://www.matweb.com/