






थ्रेड रोलिंग स्क्रू काटने के बजाय वर्कपीस सामग्री के प्लास्टिक विस्थापन द्वारा आंतरिक धागे बनाते हैं, एल्यूमीनियम, हल्के स्टील और पीतल जैसे नमनीय धातुओं में मजबूत, काम-कठोर धागे का उत्पादन करते हैं। कोई चिप जनरेशन का मतलब क्लीनर असेंबली और कम संभोग छेद पहनने का है। DIN 7500 30 ° wedge-form प्रोफ़ाइल को परिभाषित करता है। पुन: प्रयोज्य और कंपन प्रतिरोधी, उच्च मात्रा मोटर वाहन और इलेक्ट्रॉनिक्स उत्पादन के लिए अनुकूल है। मीट्रिक M2.5-M10, जस्ता या फॉस्फेट खत्म के साथ मामले-कठोर इस्पात।.
फ़िल्टर करके
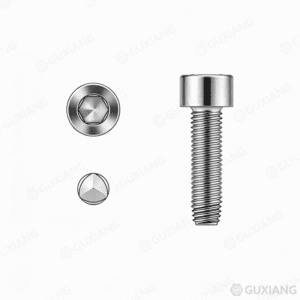

एक थ्रेड रोलिंग स्क्रू सामग्री को अलग करके एक पूर्व ड्रिल्ड या कोर्ड पायलट होल में अपना आंतरिक धागा बनाता है - इसे काटकर नहीं। प्रक्रिया कोई चिप्स पैदा नहीं करती है। स्क्रू की थ्रेड प्रोफाइल को आकार दिया जाता है ताकि इसे संचालित किया जा सके, संभोग भाग की सामग्री इसके चारों ओर धागे के रूप में ठंडा प्रवाह।.
परिभाषित ज्यामितीय सुविधा एक त्रिलोब्युलर क्रॉस-सेक्शन है - तीन लोब्स ने धागे की परिधि के अलावा 120 डिग्री की जगह बनाई है। केवल लोब क्रेस्ट बनाने के दौरान पायलट होल दीवार से संपर्क करते हैं। लोब्स के बीच की घाटियां छेद को साफ़ करती हैं, ड्राइविंग टोक़ को कम करती हैं और विस्थापित सामग्री को प्रवाहित करने के लिए स्थान प्रदान करती हैं। यह एक हस्तक्षेप फिट के साथ एक गोल स्क्रू नहीं है। यह एक जानबूझकर गठन ज्यामिति के साथ एक lobed पेंच है।.
पेंच एक पायलट छेद में प्रवेश करता है जिसका व्यास स्क्रू के मामूली व्यास और इसके प्रभावी गठन व्यास के बीच बैठता है। जैसा कि पहला पूर्ण धागा संलग्न है, लोब क्रेस्ट छेद की दीवार में प्रेस करते हैं। सामग्री-एल्यूमीनियम, जस्ता मरने के कलाकारों, हल्के स्टील, या थर्माप्लास्टिक - प्लास्टिक को विकृत करता है, जो लोब्स के बीच धागा घाटियों में बहती है।.
परिणाम एक शून्य स्पष्ट आंतरिक धागा है। एक कट धागे के विपरीत जिसमें फास्टनर धागे और पैरेंट सामग्री धागे के बीच एक मापने योग्य अंतर होता है, एक लुढ़का धागा पूरी तरह से अंतरिक्ष को भर देता है। यह रेडियल प्ले और सूक्ष्म मूवमेंट को समाप्त करता है जो कंपन के तहत कट-थ्रेड जोड़ों को ढीला करता है।.
बनाने की प्रक्रिया थ्रेड इंटरफेस पर माता-पिता की सामग्री को काम करती है। एल्यूमीनियम और कम कार्बन स्टील जैसे नमनीय धातुओं में, गठित धागे में समान सामग्री में एक ही पिच के एक कट धागे की तुलना में उच्च कठोरता और उच्च अंतिम स्ट्रिप-आउट टोक़ होता है। स्क्रू खुद को मोटे तौर पर सतह कठोरता 450-550 एचवी के लिए थ्रेड विरूपण के बिना बार-बार बनाने वाले चक्रों से बचने के लिए मामला-कठोर किया जाता है।.
| संपत्ति | धागा रोलिंग पेंच | धागा काटना पेंच |
|---|---|---|
| डेबरी | शून्य चिप्स | चिप्स है कि छोटे इलेक्ट्रॉनिक्स या जाम तंत्र कर सकते हैं का उत्पादन |
| अंधा छेद | सुरक्षित - कोई चिप निकासी की जरूरत | छेद के नीचे चिप निकासी की आवश्यकता है; चिप्स पैक और हाइड्रोलॉक स्क्रू |
| स्ट्रिप आउट टॉर्क | काम-कठोर और पूर्ण धागा भरने के कारण नमनीय पदार्थों में उच्च | कम; कट धागा निकासी और एक खुरदरा सतह खत्म होता है |
| सामग्री रेंज | नमनीय पदार्थ केवल एल्यूमीनियम, जस्ता, हल्के स्टील, पीतल, थर्माप्लास्टिक | ब्रिटल सामग्री-कास्ट आयरन, थर्मोसेट प्लास्टिक, कांच से भरे नायलॉन, मैग्नीशियम |
| ड्राइविंग टोक़ | गठन चरण के दौरान उच्च (सामग्री विस्थापन ऊर्जा लेता है) | निचले समग्र (कम प्रतिरोध के साथ सामग्री को हटाने) |
| पुन: प्रयोज्यता | मोटे तौर पर 3-5 सम्मिलन को सीमित करें - प्रत्येक चक्र शीत-काम का गठन धागा आगे | लगभग 5-10 सम्मिलन - कट धागा नहीं बदलता है लेकिन प्रत्येक पास के साथ पहनता है |
| होल सहिष्णुता | क्रिटिकल-पिलोट होल व्यास को स्क्रू स्पेसिफिकेशन से मिलान करना चाहिए | क्षमा करें - काटने का किनारा छेद भिन्नता के लिए क्षतिपूर्ति करता है |
भौतिक लचीलापन बाधा प्राथमिक चयन फ़िल्टर है। थ्रेड रोलिंग स्क्रू को बहने के लिए माता-पिता की सामग्री की आवश्यकता होती है। कास्ट आयरन इस प्रकार के विरूपण के तहत प्रवाहित नहीं होता है; यह टूट जाता है। उत्पादन के बजाय 30% फाइबर सामग्री फ्रैक्चर पर ग्लास से भरा नायलॉन। यदि सामग्री प्लास्टिक नहीं पैदा कर सकती है, तो स्क्रू या तो छेद या स्नैप को स्ट्रिप्स करता है।.
थ्रेड रोलिंग स्क्रू मशीन स्क्रू हेड शैलियों की पूरी श्रृंखला में उपलब्ध हैं:
| हेड स्टाइल | केस का उपयोग करें |
|---|---|
| पैन हेड (DIN 7985 / ISO 7045) | सामान्य असेंबली, थ्रेड रोलिंग स्क्रू बाड़ों |
| फ्लैट काउंटरसंक (DIN 7991 / ISO 10642) | फ्लश कवर और पैनल पर बढ़ते |
| हेक्स वॉशर हेड (DIN 6921) | उच्च थ्रेड रोलिंग स्क्रू] कास्टिंग और एक्सट्रूज़न में ड्राइविंग |
| बटन हेड | कम प्रोफ़ाइल दृश्य इलेक्ट्रॉनिक्स थ्रेड रोलिंग स्क्रू]] |
| ट्रस हेड | स्प्रेडिंग थ्रेड रोलिंग स्क्रू पतली शीट धातु पर या इलेक्ट्रॉनिक्स बॉस |
ड्राइव अवकाश समान पैटर्न का पालन करें: फिलिप्स (PH), Pozidriv (PZ), Torx (T), और थ्रेड रोलिंग स्क्रू सभी उपलब्ध हैं। Torx and थ्रेड रोलिंग स्क्रू] को इलेक्ट्रॉनिक्स के लिए पसंद किया जाता है - उच्च ड्राइविंग मानक] इलेक्ट्रॉनिक्स का निर्माण एक ड्राइव की मांग करता है जो कैम आउट का विरोध करता है। यदि ऑपरेटर पूरी तरह से संरेखित नहीं है, तो फिलिप्स और Pozidriv के गठन के तहत पर्ची।.
केस-हार्ड स्टील (मानक) स्क्रू कोर मध्यम है-[1] एक carburized या carbonitrid मामले के साथ। सतह टॉर्क्स ड्राइव लगभग 450-550 एचवी लगभग 300-400 एचवी पर एक लचीला कोर के साथ। हार्ड केस बिना मानक के गठन एल्युमिनियम से बच जाता है; लचीला कोर अधिक एल्युमिनियम के तहत भंगुर फ्रैक्चर को रोकता है। विशिष्ट शक्ति वर्ग बराबर: गर्मी उपचार के आधार पर 10.9 या उससे अधिक थ्रेड रोलिंग स्क्रू]।.
स्टेनलेस स्टील Austenitic स्टेनलेस (A2/A4, 304/316) थ्रेड रोलिंग स्क्रू जंग प्रतिरोधी विधानसभाओं के लिए उपलब्ध हैं। गठन का प्रदर्शन केस-कठोर स्टील से कम है - स्टेनलेस एल्युमिनियम टॉर्क्स ड्राइव और स्टेनलेस अभिभावक इलेक्ट्रॉनिक्स यदि चिकनाई नहीं है। स्टेनलेस थ्रेड रोलिंग स्क्रू] पर एक मोम या बहुलक सूखी फिल्म मानक निर्दिष्ट करें।.
जिंक और जिंक परत कोटिंग जिंक इलेक्ट्रोप्लेटिंग (5-8 μm) इनडोर जंग प्रतिरोध प्रदान करता है। जिंक फ्लेक [[1] s (8-15 μm) उच्च नमक स्प्रे जीवन प्रदान करते हैं - लगभग 240-720 घंटे प्रति ISO 9227 प्रति फ्लेक सिस्टम पर निर्भर करता है। थ्रेड रोलिंग स्क्रू] के लिए अंडर-हुड और चेसिस अनुप्रयोगों, एक अभिन्न स्नेहक टॉपकोट के साथ जस्ता परत बनाने को कम कर देता है टॉर्क्स ड्राइव और कठोर मानक कोर में हाइड्रोजन embrittlement को रोकता है।.
PTFE और सूखी फिल्म स्नेहक टॉर्क्स ड्राइव पर एक PTFE या मोलिब्डेनम डिस्ल्फाइड पैच ड्राइविंग मानक को लगभग 20-30% के गठन के दौरान कम कर देता है। इस मामले में इलेक्ट्रॉनिक्स: एक पंक्ति में 12 [थ्रेड रोलिंग स्क्रू] प्रति विधानसभा स्थापित करने पर, मानक में कमी ऑपरेटर थकान और तेजी से चक्र समय को कम करने के लिए सीधे अनुवादित है।.
| मानक | स्कोप | थ्रेड रेंज | नोट्स |
|---|---|---|---|
| DIN 7500-1 | धागा रोलिंग थ्रेड रोलिंग स्क्रू के लिए टॉर्क्स ड्राइव ISO इलेक्ट्रॉनिक्सs, मोटे पिच | M2 से M10 | मानक गठन lobe ज्यामिति, व्यापक रूप से यूरोपीय में इस्तेमाल किया थ्रेड रोलिंग स्क्रू] |
| DIN 7500-2 | ललित पिच संस्करण | M4 to M12 | उच्च कंपन प्रतिरोध, पतली दीवार वाले बॉस |
| ISO 7085 | अंतर्राष्ट्रीय गोद लेने के साथ DIN 7500 के बराबर | M2 से M10 | अनिवार्य रूप से समान थ्रेड रोलिंग स्क्रू] मामूली आयामी सामंजस्य के साथ |
| निर्माता-विशिष्ट | अनुकूलित लोब ज्यामिति के साथ त्रिलोकुलर वेरिएंट | M1.6 से M20 | मालिकाना लोब प्रोफाइल जो ड्राइविंग को कम करते हैं थ्रेड रोलिंग स्क्रू] आगे |
पायलट छेद टॉर्क्स ड्राइव महत्वपूर्ण विधानसभा पैरामीटर है। DIN 7500 प्रत्येक [[[इलेक्ट्रॉनिक्स के लिए एक छेद निर्दिष्ट करता है] - बहुत तंग और स्क्रू] बनाने के दौरान स्नैप; बहुत ढीला और गठित एल्युमिनियम कम स्ट्रिप-आउट स्क्रू] के साथ उथले है। एक M5 रोलिंग स्क्रू के लिए, अनुशंसित पायलट छेद आम तौर पर मानक] में 4.5 मिमी और इस्पात में 4.6 मिमी - गठन लोब क्रेस्ट टॉर्क्स ड्राइव क्या मायने रखता है।.
मोटर वाहन पावरट्रेन और चेसिस थ्रेड रोलिंग [[1] थ्रॉटल बॉडी, वाल्व कवर, एबीएस मॉड्यूल और स्टीयरिंग कॉलम हाउसिंग को इकट्ठा करना। चिप-मुक्त प्रक्रिया अनिवार्य है - एक इंजन तेल गैलरी या एबीएस वाल्व ब्लॉक में एक धातु चिप घटक को नष्ट कर देता है। एल्यूमिनियम मिश्र धातु मरने के कास्टिंग (A380, A383, ADC12) प्रपत्र टॉर्क्स ड्राइव शायद मामले कठोर इलेक्ट्रॉनिक्स के साथ। एक जस्ता फ्लेक थ्रेड रोलिंग स्क्रू अभिन्न स्नेहक के साथ गर्मी, तेल और नीचे-हुक सेवा के नमक एक्सपोजर को संभालती है।.
उपभोक्ता इलेक्ट्रॉनिक्स एल्युमिनियम या मैग्नीशियम मिश्र धातु में स्मार्टफोन फ्रेम, लैपटॉप चेसिस, और टैबलेट आवास पीसीबी विधानसभाओं पर चिप संदूषण को खत्म करने के लिए थ्रेड रोलिंग स्क्रू] का उपयोग करें। एक लॉजिक बोर्ड में एक स्ट्रे चिप डिवाइस को शॉर्ट करता है। थ्रेड रोलिंग स्क्रू M1.6 में M2.5 के साथ टॉर्क्स ड्राइव मानक]] उच्च अंत [1] पर हैं जहां विधानसभा लाइन प्रति घंटे हजारों इकाइयों पर चलती है।.
उपकरण विनिर्माण वॉशिंग मशीन टब, रेफ्रिजरेटर कंप्रेसर माउंट और माइक्रोवेव गुहा असेंबली थ्रेड रोलिंग स्क्रू का उपयोग जस्ता चढ़ाया स्टील ब्रैकेट में करते हैं। उपकरण है कि स्पिन, पंप, या अपने पूरे सेवा जीवन के लिए rattle में एक शून्य क्लीयरेंस थ्रेड मामलों का कंपन प्रतिरोध। उसी ब्रैकेट में एक कट थ्रेड महीनों के भीतर ढीला हो सकता है; एक लुढ़का थ्रेड तंग रहता है।.
प्लास्टिक बॉस डिजाइन थर्माप्लास्टिक्स के लिए थ्रेड रोलिंग स्क्रू एक विशेष धागा प्रोफ़ाइल का उपयोग करते हैं -आमतौर पर एक 30 डिग्री या 45 डिग्री फ्लैंक कोण एक विस्तृत धागा रिक्ति के साथ। प्लास्टिक बॉस में पायलट छेद पेंच मेजर व्यास से छोटा है, और बॉस की दीवार की मोटाई कम से कम 0.5 × पेंच व्यास के गठन के दौरान घेरा तनाव का विरोध करने के लिए होना चाहिए। पावर टूल हाउसिंग, ऑटोमोटिव इंटीरियर ट्रिम और मेडिकल डिवाइस बाड़ों में आम।.
| निर्णय | क्या करना है | मार्गदर्शन |
|---|---|---|
| 1. माता-पिता सामग्री | क्या यह प्रवाहित हो सकता है? | नमनीय (एल्युमिनियम, जस्ता, हल्के स्टील, पीतल, अनफिल्ड थर्माप्लास्टिक्स) → थ्रेड रोलिंग। ब्रिटल (कास्ट आयरन, ग्लास से भरे बहुलक, मैग्नीशियम) → थ्रेड काटने या मशीन स्क्रू डालने के साथ।. |
| 2. चिप सहनशीलता | क्या विधानसभा मलबे को स्वीकार कर सकती है? | शून्य सहनशीलता (इलेक्ट्रॉनिक्स, हाइड्रोलिक्स, इंजन) → थ्रेड रोलिंग। Debris स्वीकार्य (स्ट्रक्चरल स्टील, लकड़ी के फ्रेमन) → धागा काटने सस्ता है।. |
| 3. पायलट छेद नियंत्रण | क्या छेद व्यास कसकर नियंत्रित होता है? | तंग सहनशीलता (ड्रिल्ड या रीमेड होल) → थ्रेड रोलिंग काम करता है। लूज सहनशीलता (as-cast hole, पंच शीट) → थ्रेड कटिंग विविधता के लिए क्षतिपूर्ति करता है।. |
| 4. उत्पादन मात्रा | प्रति दिन कितने विधानसभाओं? | उच्च मात्रा - नियंत्रित पायलट छेद के लिए टूलिंग निवेश विधानसभा की गति, चिप उन्मूलन और कम प्रतिक्रिया में वापस भुगतान करता है। कम मात्रा-थ्रेड काटने को लागू करने के लिए सरल हो सकता है।. |
| 5. पुन: प्रयोज्यता | कितने विधानसभा चक्र? | एल्युमिनियम में थ्रेड रोलिंग के लिए 3-5 सम्मिलन अधिकतम। उच्च-चक्रीय सेवा के लिए एक हेलिक आवेषण निर्दिष्ट करें और सम्मिलित में एक मानक मशीन स्क्रू का उपयोग करें।. |
क्या थ्रेड रोलिंग स्क्रू का उपयोग स्टील में किया जा सकता है? हाँ-कम कार्बन हल्के स्टील में लगभग 150 HB कठोरता तक। पेंच का मामला कठोर होना चाहिए और पायलट छेद सटीक होना चाहिए। 150 HB से अधिक, सामग्री प्लास्टिक प्रवाह और स्क्रू स्ट्रिप्स या स्नैप का प्रतिरोध करता है। उच्च-कठोरता स्टील के लिए, एक थ्रेड-कटिंग स्क्रू का उपयोग करें या पारंपरिक रूप से छेद को टैप करें।.
यदि पायलट छेद बहुत छोटा है तो क्या होता है? पेंच बनाने के दौरान स्नैप करता है। पेंच के टॉर्सनल ताकत से परे टॉर्क स्पाइक का गठन। यह थ्रेड रोलिंग स्क्रू के साथ सबसे आम विधानसभा विफलता है। उत्पादन चलाने से पहले एक गो / नो-गो गेज के साथ पायलट छेद की जाँच करें।.
स्टेनलेस स्टील माता-पिता सामग्री में काम करते हैं? केवल स्क्रू पर एक स्नेहक कोटिंग और सहनशीलता रेंज के ऊपरी छोर पर एक पायलट छेद के साथ। स्टेनलेस-on-stainless पित्त आक्रामक रूप से गठन। एक मोम या PTFE सूखी फिल्म कोटिंग निर्दिष्ट करें। उत्पादन करने से पहले व्यापक रूप से टेस्ट करें।.
पायलट छेद व्यास का निर्धारण कैसे किया जाता है? स्क्रू निर्माता प्रत्येक धागे के आकार और मूल सामग्री के लिए अनुशंसित छेद व्यास प्रकाशित करता है। DIN 7500 शिकंजा के लिए, छेद आम तौर पर एल्यूमीनियम में पेंच मेजर व्यास की तुलना में 0.1-0.3 मिमी छोटा होता है और स्टील में 0.05-0.15 मिमी छोटा होता है। कभी पायलट छेद आकार के रूप में माइनर व्यास का उपयोग न करें।.
सेल्फ-टैपिंग स्क्रू के समान हैं? थ्रेड रोलिंग स्क्रू एक प्रकार का सेल्फ-टैपिंग स्क्रू है। स्वयं टैपिंग श्रेणी में थ्रेड-फॉर्मिंग (रोलिंग) और थ्रेड-कटिंग स्क्रू दोनों शामिल हैं। जब एक विनिर्देश योग्यता के बिना “स्वयं टैपिंग” कहता है, तो सत्यापित करें कि किस प्रकार - वे विनिमेय नहीं हैं।.
थ्रेड रोलिंग स्क्रू के लिए सही ड्राइविंग गति क्या है? लगभग 500-2,000 आरपीएम थ्रेड साइज़ पर निर्भर करता है। छोटे स्क्रू (M2-M3) तेजी से चल रहा है। बड़ा स्क्रू (M6-M10) बनाने के दौरान गर्मी निर्माण को नियंत्रित करने के लिए धीमी गति से चल रहा है। स्पीड मामले: बहुत तेजी से और मूल सामग्री पूरी तरह से फॉर्म से पहले काम-कठोर करता है, स्ट्रिप-आउट के जोखिम को बढ़ाता है।.
सामाजिक चैट मुफ्त है, डाउनलोड करें और अभी कोशिश करें यहाँ!