






Штукатурные винты образуют внутренние нити путем пластического смещения материала заготовки, а не резки, производя более прочные, закаленные нити в пластичных металлах, таких как алюминий, мягкая сталь и латунь. Никакое производство чипов не означает более чистую сборку и уменьшение износа спаривающихся дыр. DIN 7500 определяет профиль клиновидной формы 30°. Многоразовый и вибростойкий, подходит для производства автомобилей и электроники большого объема. Метрика М2,5-М10, закаленная сталь с цинковой или фосфатной отделкой.
Фильтровать по
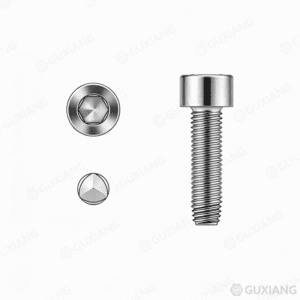

Нить, катящаяся винт, образует свою собственную внутреннюю нить в предварительно просверленном или пробитом пробном отверстии путем вытеснения материала, а не резки его. Процесс не производит чипов. Профиль резьбы винта формируется так, что по мере его движения материал спаривающей части холодно поступает в форму резьбы вокруг него.
Определяющей геометрической особенностью является трилобулярное поперечное сечение — три доли, разнесенные на 120° друг от друга вокруг окружности резьбы. Только гребни долей контактируют со стенкой отверстия пилота во время формирования. Долины между долями очищают отверстие, уменьшая крутящий момент и обеспечивая пространство для потока смещенного материала. Это не круглый винт с помехой. Это лопастной винт с преднамеренной геометрией формирования.
Винт попадает в пробное отверстие, диаметр которого находится между незначительным диаметром винта и его эффективным диаметром формирования. Когда первая полная нить зацепляется, гребни долей вдавливаются в стенку отверстия. Материал — алюминий, цинковый литье, мягкая сталь или термопластичный — деформируется пластически, впадая в долины резьбы между долями.
Результатом является внутренняя нить с нулевым зачисткой. В отличие от резной нити, которая имеет измеримый зазор между нитью крепежа и нитью исходного материала, катящаяся нить полностью заполняет пространство. Это исключает радиальную игру и микродвижение, которое ослабляет разрезанные суставы под вибрацией.
Процесс формирования затвердевает исходный материал на интерфейсе резьбы. В пластичных металлах, таких как алюминий и низкоуглеродистая сталь, сформированная нить имеет более высокую твердость и более высокий конечный крутящий момент, чем резная нить того же шага в том же материале. Сам винт затвердевает до примерно поверхностной твердости 450-550 HV, чтобы выжить в повторяющихся циклах формирования без деформации резьбы.
| Собственность | Исполнитель: Rolling Screw | Скачать Thread Cutting Screw |
|---|---|---|
| Мусор | Нулевые чипы | Производит чипы, которые могут закоротить электронику или заклинивать механизмы |
| Слепые дыры | Безопасная эвакуация без чипа | Требуется клиренс чипа на дне отверстия; чипы упаковывают и блокируют винт |
| Крутящий момент | Более высокие пластичные материалы из-за уплотнения и полного заполнения резьбы | Нижний; резная нить имеет клиренс и более грубую поверхность отделки |
| Диапазон материалов | Только мягкие материалы - алюминий, цинк, мягкая сталь, латунь, термопластики | Хрупкие материалы — чугун, термореактивные пластмассы, заполненный стеклом нейлон, магний |
| Крутящий момент | Выше во время фазы формирования (смещение материала требует энергии) | Более низкий общий (резка удаляет материал с меньшим сопротивлением) |
| Повторное использование | Ограничьте примерно 3-5 вставок - каждый цикл холода дополнительно обрабатывает образовавшуюся нить | Примерно 5-10 вставок — резная нить не меняется, а носит с каждым проходом |
| Дырная толерантность | Критический - диаметр отверстия пилота должен соответствовать спецификации винтов | Прощение — режущая кромка компенсирует изменение отверстия |
Ограничение пластичности материала является основным фильтром выбора. Штукатурные винты нуждаются в исходном материале для потока. Чугун не течет под этим типом деформации; он рушится. Наполненный стеклом нейлон при разрывах волокон 30% вместо выхода. Если материал не может выйти пластически, винт либо полоскает отверстие, либо щелкает.
Штукатурные винты доступны в полном спектре стилей машинных винтовых головок:
| Головной стиль | Вариант использования |
|---|---|
| Пановая головка (DIN 7985 / ISO 7045) | Генеральная ассамблея, электронные корпуса |
| Flat Countersunk (DIN 7991 / ISO 10642) | Плотное крепление на крышках и панелях |
| Hex Washer Head (DIN 6921) | Высокий крутящий момент, приводящий к отливкам и экструзиям |
| Головка с кнопкой | Низкопрофильные видимые крепежи на потребительских товарах |
| Головка с ребристым корпусом | Распределение нагрузки зажима по тонким листовым металлам или пластиковым боссам |
Драйвовые углубления следуют той же схеме: Phillips (PH), Pozidriv (PZ), Torx (T) и шестнадцатеричный разъем все доступны. Торкс и гекс-розетка являются предпочтительными для производства - более высокий движущий крутящий момент формирования резьбы требует привода, который сопротивляется кам-ауту. Филлипс и Позидрив проскальзывают под формирующей нагрузкой, если оператор не идеально выровнен.
Закаленная сталь (Standard) Винтовое ядро представляет собой среднеуглеродистую сталь с карбюраторным или карбонитридным корпусом. Поверхностная твердость приблизительно 450-550 HV с пластичным ядром примерно 300-400 HV. Твердый корпус выдерживает формирующийся крутящий момент без сплющивания резьбы; пластичное ядро предотвращает хрупкий перелом под избыточным крутящим моментом. Типичный эквивалент класса прочности: 10,9 или выше в зависимости от спецификации термообработки.
Нержавеющая сталь Аустенитные винты из нержавеющей стали (A2/A4, 304/316) доступны для коррозионностойких сборок. Производительность формования ниже, чем у закаленной стали - нержавеющие нити желчь против алюминия и нержавеющих исходных материалов, если они не смазаны. Укажите восковое или полимерное сухопленочное покрытие на катящихся винтах из нержавеющей резьбы, направляющихся в алюминиевые отверстия.
Цинковые и цинковые хлопья Цинковое гальваническое покрытие (5-8 мкм) обеспечивает коррозионную стойкость в помещении. Цинковые хлопковые покрытия (8-15 мкм) обеспечивают более высокий срок службы солевого спрея - примерно 240-720 часов до красной ржавчины на ISO 9227 в зависимости от системы хлопьев. Для автомобильных применений под капотом и шасси цинковый хлопок с интегральной смазкой верхнего слоя уменьшает формирующий крутящий момент и предотвращает хрупкость водорода в затвердевшем винтовом сердечнике.
PTFE и смазочные материалы для сухих пленок Пластырь PTFE или дисульфид молибдена на резьбе уменьшает крутящий момент при формировании примерно на 20–30%. Это имеет значение в производстве: на линии, устанавливающей 12 резьбовых винтов на сборку, снижение крутящего момента напрямую приводит к снижению усталости оператора и более быстрому времени цикла.
| Стандартный | Охват | Диапазон нитей | Примечания |
|---|---|---|---|
| ДИН 7500- 1 1 | Рулонные винты для метрических потоков ISO, грубый шаг | М2 до М10 | Стандартная формирующая геометрия долей, широко используемая в европейском автомобилестроении |
| DIN 7500-2 | Прекрасный вариант | М4 до М12 | Более высокое сопротивление вибрации, более тонкие стены боссов |
| ISO 7085 | DIN 7500 с международным усыновлением | М2 до М10 | По существу тот же винт с маломерной гармонизацией |
| Специфический производитель | Трилобулярные варианты с оптимизированной геометрией долей | M1.6 до M20 | Профили собственных долей, которые уменьшают крутящий момент вождения |
Диаметр пилотного отверстия является критическим параметром сборки. DIN 7500 определяет диапазон допуска отверстия для каждого размера резьбы - слишком плотный, и винт защелкивается во время формирования; слишком рыхлый, а сформированная нить неглубокая с низким крутящим моментом. Для винта M5 рекомендуемое пробное отверстие, как правило, составляет 4,5 мм в алюминии и 4,6 мм в стали - важен диаметр гребня образующейся доли.
Автомобильный силовой агрегат и шасси Рулонные винты собирают корпуса дросселя, крышки клапанов, модули ABS и корпуса рулевых колонок. Процесс без чипов является обязательным — блуждающий металлический чип в галерее моторного масла или блок клапана ABS разрушает компонент. Алюминиевые литья (A380, A383, ADC12) надежно образуют нити с закаленными винтами. Покрытие из хлопьев цинка с интегральной смазкой обрабатывает воздействие тепла, масла и соли под капотом.
Потребительская электроника Рамы смартфонов, шасси ноутбука и корпуса планшетов в алюминиевых или магниевых сплавах используют резьбовые винты для устранения загрязнения чипов на сборках печатных плат. Блуждающий чип на логической доске шортит устройство. Штаммовые винты в M1.6 до M2.5 с приводом Torx являются стандартными для высококачественной электроники, где сборочная линия работает на тысячах единиц в час.
Устройство производство Стиральные машины, компрессорные установки холодильника и сборки микроволновой полости используют винты с накатанной резьбой в стальные скобки с цинковым покрытием. Вибрационное сопротивление резьба имеет значение в приборах, которые вращаются, насос или гремят в течение всего срока службы. Разрезанный резьба в той же скобке может ослабнуть в течение нескольких месяцев; свернутый резьба остается плотным.
пластик Босс Дизайн винты с накатанной резьбой для термопластов использует специализированный профиль резьбы — обычно угол фланга 30 или 45° с широким расстоянием резьбы. Пилотное отверстие в пластиковом боссе меньше, чем винт наружный диаметр резьбы, а толщина стенки босса должна быть не менее 0,5 × диаметр винта, чтобы противостоять напряжению обруча во время формирования. Обычны в корпусах электроинструмента, автомобильной внутренней отделке и корпусах медицинское изделие.
| Решение | О чем спросить | Рекомендации |
|---|---|---|
| 1.Родитель материал | Может ли он течь? | Дюктиль (алюминий, цинк, мягкая сталь, латунь, ненаполненные термопласты) → резьба прокатка. Бриттл (литровое железо, стеклонаполненный полимер, магний) → резка резьба или машинный винт со вставкой. |
| 2 Чип допуск | Может ли сборка принять мусор? | Zero допуск (электроника, гидравлика, двигатели) → резьба прокатки. Допустимые обрезки (сталь конструкционный, обрамление древесины) → резка резьбой дешевле. |
| 3.Управление отверстиями пилота | Является ли отверстие диаметр жестко контролируемым? | Тяжёлый допуск (буреное или переливное отверстие) → прокатные работы резьба. Loose допуск (залитое отверстие, пробитый лист) → Резка резьба компенсирует вариацию. |
| 4, объем производства | Сколько собраний в день? | Высокий объем — инвестиции оснастка в контролируемые пробоины окупаются в скорости сборки, устранении чипов и более низкой переработке. Низкий объем - резка резьба может быть проще в реализации. |
| 5. Многоразовое использование | Сколько циклов сборки? | 3-5 вставок максимум для прокатки резьбы в алюминий. Укажите спиральную вставку для обслуживания на высоком цикле и используйте стандарт машинный винт во вставке. |
Можно ли использовать винты с накатанной резьбой в стали? Да, в низкоуглеродистой мягкой стали до 150 ГБ твердость. Винт должен быть закаленным, а отверстие пилота должно быть точным. Выше 150 ГБ материал сопротивляется потоку пластик и винтовым полосам или щелчкам. Для стали выше твердость используйте резьбовый винт или обычно нажмите на отверстие.
Что делать, если отверстие слишком маленькое? Винт ломается при формировании. Формирующий крутящий момент шип выходит за пределы торсионной прочности винта. Это самый распространенный сбой сборки с винты с накатанной резьбой. Проверьте пробоину с помощью датчика go/no-go перед запуском производство.
Работает ли винты с накатанной резьбой в материнской компании нержавеющая сталь материал? Только со смазкой покрытие на винте и пилотным отверстием на верхнем конце диапазона допуск. Нержавеющие на нержавеющей формы желчи агрессивно. Укажите восковую или сухую пленку PTFE покрытие. Проверяйте тщательно, прежде чем перейти на производство.
Как определяется пробное отверстие диаметр? Винт производитель публикует рекомендуемый диаметр отверстия для каждого размера резьбы и исходного материала. Для винтов DIN 7500 отверстие обычно на 0,1-0,3 мм меньше, чем винт наружный диаметр резьбы в алюминии и на 0,05-0,15 мм меньше в стали. Никогда не используйте внутренний диаметр резьбы в качестве пилотного отверстия.
Является ли винты с накатанной резьбой таким же, как саморезы? винты с накатанной резьбой является одним из видов саморез. Категория самонарезки включает в себя как резьбообразующие (катающиеся), так и резьбовые винты. Когда спецификация говорит “самоплетение” без квалификации, проверьте, какой тип — они не являются взаимозаменяемыми.
Какова правильная скорость движения винты с накатанной резьбой? Приблизительно 500–2000 оборотов в час в зависимости от размер резьбы. Меньшие винты (M2-M3) работают быстрее. Большие винты (M6-M10) работают медленнее, чтобы контролировать накопление тепла во время формирования. Скорость имеет значение: слишком быстро и родительский материал затвердевает до того, как нить полностью образуется, увеличивая риск раздевания.
Приложение «Social Chat» бесплатное — скачайте и попробуйте прямо сейчас вот здесь!