

滚丝螺钉通过工件材料的塑性变形(而非切削)形成内螺纹,可在铝、低碳钢和黄铜等延展性金属中形成更坚固、经冷作硬化处理的螺纹。由于不产生切屑,因此装配更清洁,且可减少配合孔的磨损。 DIN 7500标准规定了30°楔形轮廓。该螺钉可重复使用且抗振动,适用于汽车和电子行业的大批量生产。公制M2.5–M10规格,采用表面淬火钢制成,并经镀锌或磷化处理。.
按...筛选
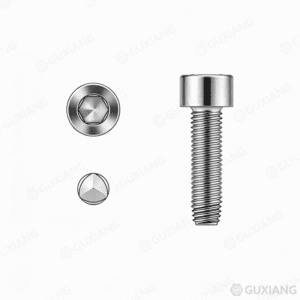

螺纹滚压螺钉通过挤压材料(而非切削)在预先钻好的或已铣出芯孔的导向孔中形成自身的内螺纹。该过程不会产生切屑。螺钉的螺纹轮廓经过特殊设计,使其在拧入时,配合件的材料会通过冷流填充到周围的螺纹槽中。.
其最具特征的几何特征是三叶形横截面——三个叶片沿螺纹圆周以120°间隔分布。 在成形过程中,只有叶片顶部与导向孔壁接触。叶片之间的凹槽则与孔壁保持间隙,从而降低了驱动力矩,并为挤出的材料提供了流动空间。这并非一种采用过盈配合的圆柱形螺钉,而是一种具有精心设计的成形几何形状的叶片螺钉。.
螺钉插入一个导向孔,该孔的直径介于螺钉的小径与有效成形直径之间。当第一个完整螺纹啮合时,螺纹峰顶压入孔壁。材料——无论是铝、锌压铸件、低碳钢还是热塑性塑料——都会发生塑性变形,并流向螺纹峰之间的螺纹谷。.
其结果是形成了一种零间隙的内螺纹。与切削螺纹(其紧固件螺纹与母材螺纹之间存在可测量的间隙)不同,滚压螺纹完全填充了该空间。这消除了径向间隙,以及在振动条件下导致切削螺纹连接松动的微小位移。.
成形工艺会在螺纹界面处使母材发生冷作硬化。在铝和低碳钢等延展性金属中,成形螺纹的硬度更高,其最终剥离扭矩也高于同种材料中相同螺距的切削螺纹。 螺钉本身经过表面淬火处理,表面硬度约为450–550 HV,以确保在反复成形循环中螺纹不会变形。.
| 属性 | 滚丝螺钉 | 自攻螺钉 |
|---|---|---|
| 碎片 | 零筹码 | 会产生可能导致电子设备短路或机械装置卡住的碎屑 |
| 盲孔 | 安全——无需排屑 | 需要在孔底清除切屑;切屑堆积会导致螺钉发生液压锁死 |
| 拆卸扭矩 | 在延展性材料中,由于加工硬化和螺纹完全填充,其数值较高 | 较低;切削后的螺纹存在间隙,且表面光洁度较粗糙 |
| 材料范围 | 仅限延展性材料——铝、锌、低碳钢、黄铜、热塑性塑料 | 脆性材料——铸铁、热固性塑料、玻璃纤维增强尼龙、镁 |
| 驱动扭矩 | 在成形阶段较高(材料位移需要消耗能量) | 整体阻力较小(切削时去除材料的阻力较小) |
| 可重用性 | 插入次数大致控制在3至5次——每个循环都会对成形的螺纹进行进一步的冷加工 | 大约5–10次插进——切入的螺纹不会改变,但每次通过都会产生磨损 |
| 孔公差 | 重要提示——导向孔直径必须与螺钉规格一致 | 容错性——刀刃设计可补偿孔径偏差 |
材料的延展性限制是首要的选择标准。滚丝螺钉需要母材发生塑性变形。铸铁在这种变形方式下不会发生塑性变形,而是会碎裂。 玻璃纤维增强尼龙(30%纤维含量)在受力时会发生断裂,而非产生塑性变形。如果材料无法产生塑性变形,螺钉要么导致孔壁剥离,要么直接折断。.
滚丝螺钉提供全系列机螺钉头部样式:
| 头部样式 | 用例 |
|---|---|
| 盘头(DIN 7985 / ISO 7045) | 总装、电子设备外壳 |
| 平头沉头螺钉(DIN 7991 / ISO 10642) | 在盖板和面板上进行嵌入式安装 |
| 六角垫圈头(DIN 6921) | 高扭矩驱动,适用于铸件和挤压件 |
| 纽扣头 | 消费品上的低调可见紧固件 |
| 桁架头 | 将夹紧力分散到薄金属板或塑料凸缘上 |
驱动槽的类型也遵循同样的模式:提供十字槽(PH)、Pozidriv(PZ)、Torx(T)和内六角槽。 在批量生产中,更推荐使用Torx和内六角榫头——由于成形加工所需的驱动扭矩较高,因此需要采用能防止滑脱的驱动头。如果操作人员未能完全对准,十字槽和Pozidriv在成形载荷作用下会发生打滑。.
表面淬火钢(标准) 螺杆芯材为中碳钢,表面经渗碳或碳氮共渗处理。表面硬度约为450–550 HV,芯部具有良好的延展性,硬度约为300–400 HV。 硬化表层能够承受成形扭矩而不导致螺纹压扁;韧性芯部则可在过载扭矩作用下防止脆性断裂。典型的等效强度等级为10.9或更高,具体取决于热处理规范。.
不锈钢 奥氏体不锈钢(A2/A4、304/316)滚丝螺钉适用于耐腐蚀组件。其成形性能低于表面淬火钢——如果不进行润滑,不锈钢螺纹会与铝及不锈钢母材发生咬合。 对于旋入铝制孔中的不锈钢滚丝螺钉,请指定采用蜡或聚合物干膜涂层。.
锌及锌片涂层 镀锌(5–8 µm)可提供室内耐腐蚀性。片状锌涂层(8–15 µm)可提供更高的盐雾寿命——根据片状锌体系的不同,按 ISO 9227 标准,从出现红锈前的耐受时间约为 240–720 小时。 对于汽车发动机舱和底盘应用,带自润滑面漆的锌片涂层可降低成形扭矩,并防止硬化螺钉芯部发生氢脆。.
聚四氟乙烯(PTFE)和干膜润滑剂 在螺纹上贴上聚四氟乙烯(PTFE)或二硫化钼贴片,可将成形过程中的驱动扭矩降低约20–30%。这在生产中至关重要:在一条每组安装12根螺纹轧制螺钉的生产线上,扭矩的降低能直接减轻操作人员的疲劳,并缩短循环时间。.
| 标准 | 范围 | 螺纹范围 | 注释 |
|---|---|---|---|
| DIN 7500-1 | 适用于公制ISO螺纹的滚压螺钉,粗牙 | M2 至 M10 | 标准成形凸轮几何形状,广泛应用于欧洲汽车行业 |
| DIN 7500-2 | 细间距版本 | M4 至 M12 | 抗振动性能更强,凸缘壁厚更薄 |
| ISO 7085 | 等同于DIN 7500标准,并已被国际采纳 | M2 至 M10 | 本质上是同一款螺丝,仅在尺寸上进行了微调 |
| 特定于制造商 | 具有优化叶片几何形状的三叶型变体 | M1.6 至 M20 | 专有的叶片轮廓设计,可进一步降低驱动扭矩 |
导向孔直径是组装的关键参数。DIN 7500 标准为每种螺纹规格规定了孔的公差范围——若孔径过紧,螺钉在成形过程中会断裂;若孔径过松,则成形出的螺纹较浅,且抗剥离扭矩较低。 对于 M5 滚压螺钉,推荐的导向孔直径通常为铝材 4.5 毫米、钢材 4.6 毫米——关键在于成形滚轮的齿冠直径。.
汽车动力总成与底盘 滚丝螺钉用于组装节气门体、气门盖、ABS模块和转向柱壳体。必须采用无切屑工艺——若有一块金属切屑进入发动机油道或ABS阀体,就会导致部件损坏。 铝合金压铸件(A380、A383、ADC12)可与表面淬火螺钉可靠地形成螺纹。含整体润滑剂的锌片涂层能够应对发动机舱内维修时所面临的热、油和盐分侵蚀。.
消费电子产品 由铝或镁合金制成的智能手机边框、笔记本电脑机身和平板电脑外壳均采用滚丝螺钉,以避免PCB组件受到碎屑污染。 逻辑板上的一颗游离碎屑若落在走线上,就会导致设备短路。在每小时产量达数千台的高端电子产品装配线上,M1.6 至 M2.5 规格的 Torx 头滚牙螺钉已成为标准配置。.
家电制造 洗衣机内筒、冰箱压缩机支架和微波炉腔体总成均采用滚丝螺钉与镀锌钢支架连接。对于在整个使用寿命期间都会进行旋转、泵送或产生震动的家用电器而言,零间隙螺纹的抗振动性能至关重要。同样的支架上,切削螺纹可能在数月内就会松动;而滚丝螺纹则能始终保持紧固。.
塑料老板设计 用于热塑性塑料的滚丝螺钉采用特殊的螺纹轮廓——通常为30°或45°的螺纹侧面角,且螺距较宽。塑料凸台上的导向孔直径小于螺钉的大径,且凸台壁厚必须至少为螺钉直径的0.5倍,以承受成形过程中的环向应力。 常见于电动工具外壳、汽车内饰件和医疗设备外壳中。.
| 决定 | 该问什么 | 指导 |
|---|---|---|
| 1. 母材 | 它能流动吗? | 延性材料(铝、锌、低碳钢、黄铜、未填充热塑性塑料)→ 滚丝。脆性材料(铸铁、玻璃纤维增强聚合物、镁)→ 切丝或使用带刀片机螺钉。. |
| 2. 芯片公差 | 该装配体能否容纳碎屑? | 零公差(电子、液压、发动机)→ 滚丝。允许有碎屑(结构钢、木框架)→ 切丝更经济。. |
| 3. 导向孔控制 | 孔径是否经过严格控制? | 公差较紧(钻孔或铰孔)→ 采用滚丝加工。公差较松(铸造孔、冲孔板)→ 采用切丝加工来补偿尺寸偏差。. |
| 4. 产量 | 每天有多少次集会? | 大批量生产——在可控导向孔上投入的模具成本,可通过提高装配速度、消除切屑以及减少返工来收回。小批量生产——攻丝可能更易于实施。. |
| 5. 可重用性 | 有多少个装配周期? | 铝材滚丝加工中,刀片最多可安装3–5片。如需进行高循环次数加工,请指定使用螺旋形刀片,并将标准机螺钉拧入刀片中。. |
滚丝螺钉可以用于钢材吗? 是的——适用于硬度不超过约150 HB的低碳低碳钢。螺钉必须经过表面淬火处理,且导向孔必须加工精确。 当硬度超过150 HB时,材料会抵抗塑性流动,导致螺钉剥丝或断裂。对于硬度更高的钢材,应使用自攻螺钉,或采用常规方法攻丝。.
如果导向孔太小会怎样? 螺钉在成形过程中断裂。成形扭矩骤升,超过了螺钉的抗扭强度。这是螺纹滚压螺钉最常见的装配失效原因。在投入生产前,请使用通止规检查导向孔。.
滚丝螺钉适用于不锈钢母材吗? 仅当螺钉表面涂有润滑剂,且导向孔位于公差范围的上限时才适用。不锈钢与不锈钢接触时会产生严重的咬合现象。应指定使用蜡或聚四氟乙烯(PTFE)干膜涂层。在投入生产前应进行充分测试。.
导向孔的直径是如何确定的? 螺钉制造商针对每种螺纹规格和母材都会公布推荐的孔径。对于DIN 7500螺钉,在铝材中,孔径通常比螺钉的大径小0.1–0.3毫米;在钢材中,则小0.05–0.15毫米。切勿将小径作为导向孔尺寸。.
滚丝螺钉和自攻螺钉是一样的吗? 滚丝螺钉是一种自攻螺钉。自攻螺钉类别包括成丝(滚丝)螺钉和切丝螺钉。当规格中仅标注“自攻”而未作具体说明时,请确认具体类型——这两类螺钉不可互换。.
滚丝螺钉的正确进给速度是多少? 转速约为500–2,000转/分钟,具体取决于螺纹规格。较小的螺钉(M2–M3)转速较高。 较大螺钉(M6–M10)的转速较低,以控制成形过程中的热量积聚。转速至关重要:如果转速过快,母材会在螺纹完全成形前发生加工硬化,从而增加螺纹滑脱的风险。.
Social Chat 是免费的,立即下载并体验吧 就在这里!