






Gewinderollschrauben erzeugen Innengewinde durch plastische Verformung des Werkstückmaterials anstelle von Zerspanung und sorgen so für festere, kaltverfestigte Gewinde in duktilen Metallen wie Aluminium, Weichstahl und Messing. Da keine Späne entstehen, wird eine sauberere Montage ermöglicht und der Verschleiß der Gegenbohrungen verringert. DIN 7500 definiert das 30°-Keilprofil. Wiederverwendbar und vibrationsbeständig, geeignet für die Großserienfertigung in der Automobil- und Elektronikindustrie. Metrisch M2,5–M10, einsatzgehärteter Stahl mit Zink- oder Phosphatbeschichtung.
Filtern nach
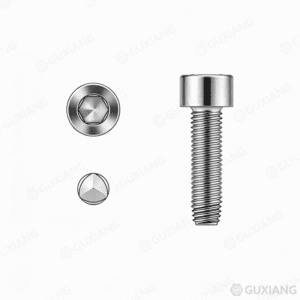

Eine Gewinderollschraube formt ihr eigenes Innengewinde in einer vorgebohrten oder ausgekernten Führungsbohrung, indem sie Material verdrängt – und nicht durch Schneiden. Bei diesem Verfahren entstehen keine Späne. Das Gewindeprofil der Schraube ist so geformt, dass beim Eindrehen das Material des Gegenstücks durch Kaltverformung in die umgebende Gewindeform fließt.
Das charakteristische geometrische Merkmal ist ein dreilappiger Querschnitt – drei Lappen, die im Abstand von 120° um den Gewindeumfang angeordnet sind. Während der Formgebung berühren nur die Lappenkämme die Wand der Vorbohrung. Die Täler zwischen den Lappen bleiben frei von der Bohrung, wodurch das Antriebsdrehmoment reduziert wird und Platz für den Abfluss des verdrängten Materials geschaffen wird. Es handelt sich hierbei nicht um eine runde Schraube mit Presspassung, sondern um eine Lappenschraube mit einer gezielt gestalteten Formgebungsgeometrie.
Die Schraube wird in eine Vorbohrung eingeführt, deren Durchmesser zwischen dem Kleindurchmesser der Schraube und ihrem effektiven Formdurchmesser liegt. Sobald das erste vollständige Gewindegang einrastet, drücken sich die Gewindespitzen in die Bohrungswand. Das Material – Aluminium, Zinkdruckguss, Weichstahl oder Thermoplast – verformt sich plastisch und fließt in die Gewindetäler zwischen den Gewindespitzen.
Das Ergebnis ist ein Innengewinde ohne Spiel. Im Gegensatz zu einem geschnittenen Gewinde, bei dem ein messbarer Spalt zwischen dem Gewinde des Befestigungselements und dem Gewinde des Grundmaterials besteht, füllt ein gewalztes Gewinde den Raum vollständig aus. Dadurch werden radiales Spiel und die Mikrobewegungen vermieden, die bei Vibrationen zum Lösen von Verbindungen mit geschnittenen Gewinden führen.
Durch den Umformprozess wird das Grundmaterial an der Gewindeübergangsfläche kaltverfestigt. Bei duktilen Metallen wie Aluminium und kohlenstoffarmem Stahl weist das umgeformte Gewinde eine höhere Härte und ein höheres Ausreißdrehmoment auf als ein geschnittenes Gewinde mit derselben Steigung aus demselben Material. Die Schraube selbst ist auf eine Oberflächenhärte von etwa 450–550 HV einsatzgehärtet, um wiederholte Umformzyklen ohne Gewindeverformung zu überstehen.
| Eigenschaft | Gewinderollschraube | Gewindeschneidschraube |
|---|---|---|
| Schutt | Keine Chips | Erzeugt Späne, die zu Kurzschlüssen in elektronischen Bauteilen oder zu Blockaden in Mechanismen führen können |
| Blindlöcher | Sicher – kein Spanabtransport erforderlich | Am Bohrungsboden muss ein Freiraum für die Späne vorhanden sein; die Späne stauen sich an und führen zu einer Hydraulikblockade der Schraube. |
| Löse-Drehmoment | Bei duktileren Werkstoffen höher aufgrund von Kaltverfestigung und vollständiger Gewindeausfüllung | Unten: Das geschnittene Gewinde weist Spiel und eine rauere Oberflächenbeschaffenheit auf |
| Materialauswahl | Ausschließlich duktile Werkstoffe – Aluminium, Zink, Weichstahl, Messing, Thermoplaste | Spröde Werkstoffe – Gusseisen, duroplastische Kunststoffe, glasfaserverstärktes Nylon, Magnesium |
| Antriebsdrehmoment | In der Formungsphase höher (die Verformung des Materials erfordert Energie) | Gesamtwiderstand geringer (beim Schneiden wird Material mit geringerem Widerstand abgetragen) |
| Wiederverwendbarkeit | Beschränken Sie sich auf etwa 3–5 Einstiche – bei jedem Zyklus wird das geformte Gewinde weiter kaltverformt | Etwa 5–10 Einstiche – das Schnittgewinde ändert sich nicht, nutzt sich aber bei jedem Durchgang ab |
| Bohrungstoleranz | Wichtig – Der Durchmesser der Vorbohrung muss den Angaben in der Schraubenspezifikation entsprechen | Verzeihend – die Schneide gleicht Abweichungen bei den Löchern aus |
Die Duktilität des Werkstoffs ist das wichtigste Auswahlkriterium. Bei Gewinderollschrauben muss der Grundwerkstoff fließen. Gusseisen fließt bei dieser Art der Verformung nicht, sondern bröckelt. Glasfaserverstärktes Nylon mit einem Faseranteil von 30% bricht, anstatt nachzugeben. Kann das Material nicht plastisch nachgeben, reißt die Schraube entweder die Bohrung aus oder bricht selbst.
Gewinderollschrauben sind in allen gängigen Kopfausführungen für Maschinenschrauben erhältlich:
| Kopfform | Anwendungsfall |
|---|---|
| Flachkopf (DIN 7985 / ISO 7045) | Montage, Elektronikgehäuse |
| Flachsenkbohrungen (DIN 7991 / ISO 10642) | Bündige Montage auf Abdeckungen und Blenden |
| Sechskant-Unterlegscheibe (DIN 6921) | Antrieb mit hohem Drehmoment in Gussteilen und Strangpressprofilen |
| Knopfkopf | Unauffällige, sichtbare Befestigungselemente an Konsumgütern |
| Truss-Kopf | Verteilung der Klemmkraft auf dünne Blech- oder Kunststoffnaben |
Die Antriebsausnehmungen folgen dem gleichen Muster: Kreuzschlitz (PH), Pozidriv (PZ), Torx (T) und Innensechskant sind alle erhältlich. Torx und Innensechskant werden in der Fertigung bevorzugt – das höhere Antriebsdrehmoment beim Gewindeformen erfordert einen Antrieb, der einem Herausrutschen widersteht. Kreuzschlitz und Pozidriv rutschen unter der Formkraft ab, wenn der Bediener nicht perfekt ausrichtet.
Einsatzgehärteter Stahl (Standard) Der Schraubenkern besteht aus Stahl mit mittlerem Kohlenstoffgehalt und einer aufkohlen oder carbonitrierten Hülle. Die Oberflächenhärte liegt bei etwa 450–550 HV, während der duktile Kern eine Härte von etwa 300–400 HV aufweist. Die harte Aufkohlungsschicht hält dem Formdrehmoment stand, ohne dass es zu einer Abflachung des Gewindes kommt; der duktile Kern verhindert einen Sprödbruch bei Überdrehmoment. Typische äquivalente Festigkeitsklasse: 10.9 oder höher, je nach Wärmebehandlungsspezifikation.
Edelstahl Für korrosionsbeständige Baugruppen sind Gewinderollschrauben aus austenitischem Edelstahl (A2/A4, 304/316) erhältlich. Die Umformbarkeit ist geringer als bei einsatzgehärtetem Stahl – Gewinde aus Edelstahl reiben sich ohne Schmierung an Aluminium und Edelstahl-Grundwerkstoffen fest. Geben Sie eine Trockenfilm-Beschichtung aus Wachs oder Polymer für Gewindewalzschrauben aus rostfreiem Stahl an, die in Aluminiumbohrungen eingeschraubt werden.
Zink- und Zinkflockenbeschichtungen Eine Zinkgalvanisierung (5–8 µm) sorgt für Korrosionsbeständigkeit im Innenbereich. Zinkflockenbeschichtungen (8–15 µm) bieten eine höhere Lebensdauer im Salzsprühnebeltest – je nach Flockensystem etwa 240–720 Stunden bis zum Auftreten von Rotrost gemäß ISO 9227. Bei Anwendungen im Motorraum und am Fahrgestell von Kraftfahrzeugen verringert eine Zinkflockenbeschichtung mit integrierter Schmiermittel-Deckschicht das Einziehdrehmoment und verhindert die Wasserstoffversprödung im gehärteten Schraubenkern.
PTFE und Trockenfilmschmierstoffe Ein PTFE- oder Molybdändisulfid-Aufsatz auf dem Gewinde reduziert das Antriebsdrehmoment während der Formgebung um etwa 20–30%. Dies ist in der Produktion von Bedeutung: In einer Fertigungslinie, in der pro Baugruppe 12 Gewinderollschrauben eingebaut werden, führt die Drehmomentreduzierung direkt zu einer geringeren Ermüdung des Bedienpersonals und zu kürzeren Taktzeiten.
| Standard | Geltungsbereich | Gewindesortiment | Anmerkungen |
|---|---|---|---|
| DIN 7500-1 | Gewindewalzschrauben für metrische ISO-Gewinde, grobe Steigung | M2 bis M10 | Standardgeometrie der Formnocken, die in der europäischen Automobilindustrie weit verbreitet ist |
| DIN 7500-2 | Variante mit feinem Rasterabstand | M4 bis M12 | Höhere Schwingungsfestigkeit, dünnwandigere Naben |
| ISO 7085 | Entspricht DIN 7500 mit internationaler Übernahme | M2 bis M10 | Im Wesentlichen dieselbe Schraube mit geringfügigen Maßanpassungen |
| Herstellerspezifisch | Trilobuläre Varianten mit optimierter Lappengeometrie | M1,6 bis M20 | Eigenentwickelte Nockenprofile, die das Antriebsdrehmoment weiter reduzieren |
Der Durchmesser der Vorbohrung ist der entscheidende Montageparameter. DIN 7500 legt für jede Gewindegröße einen Toleranzbereich für die Bohrung fest – ist die Bohrung zu eng, bricht die Schraube beim Formen; ist sie zu weit, fällt das geformte Gewinde flach aus und weist ein geringes Ausreißdrehmoment auf. Für eine M5-Rollschraube beträgt die empfohlene Vorbohrung in der Regel 4,5 mm in Aluminium und 4,6 mm in Stahl – entscheidend ist dabei der Scheitel-Durchmesser der Formnase.
Antriebsstrang und Fahrwerk für Kraftfahrzeuge Gewinderollschrauben dienen zur Montage von Drosselklappengehäusen, Ventildeckeln, ABS-Modulen und Lenksäulengehäusen. Das spanlose Verfahren ist zwingend erforderlich – ein einzelner Metallspan in einem Motorölkanal oder einem ABS-Ventilblock zerstört das Bauteil. Druckgussteile aus Aluminiumlegierungen (A380, A383, ADC12) lassen sich mit einsatzgehärteten Schrauben zuverlässig mit Gewinden versehen. Eine Zinkflockenbeschichtung mit integriertem Schmiermittel schützt vor Hitze, Öl und Salzbelastung bei Wartungsarbeiten unter der Motorhaube.
Unterhaltungselektronik Bei Smartphone-Rahmen, Laptop-Gehäusen und Tablet-Gehäusen aus Aluminium- oder Magnesiumlegierungen kommen Gewinderollschrauben zum Einsatz, um eine Verunreinigung der Leiterplattenbaugruppen durch Späne zu vermeiden. Ein auf einer Leiterbahn der Logikplatine liegender Späne führt zu einem Kurzschluss im Gerät. Gewindewalzschrauben in den Größen M1,6 bis M2,5 mit Torx-Antrieb sind Standard in der High-End-Elektronik, wo die Fertigungslinie mit einer Leistung von Tausenden von Einheiten pro Stunde läuft.
Haushaltsgeräteherstellung In Waschmaschinenwannen, Halterungen für Kühlschrankkompressoren und Mikrowellen-Innenraumbaugruppen kommen gewalzte Schrauben zum Einsatz, die in verzinkte Stahlhalterungen eingeschraubt werden. Die Vibrationsfestigkeit eines spielfreien Gewindes ist bei Haushaltsgeräten von entscheidender Bedeutung, die während ihrer gesamten Lebensdauer rotieren, pumpen oder klappern. Ein geschnittenes Gewinde in derselben Halterung kann sich innerhalb weniger Monate lösen; ein gewalztes Gewinde bleibt hingegen fest sitzen.
„Plastic Boss“-Design Gewinderollschrauben für Thermoplaste weisen ein spezielles Gewindeprofil auf – typischerweise einen Flankenwinkel von 30° oder 45° mit einem breiten Gewindeabstand. Die Vorbohrung im Kunststoffansatz ist kleiner als der Großdurchmesser der Schraube, und die Wandstärke des Ansatzes muss mindestens das 0,5-Fache des Schraubendurchmessers betragen, um der Ringzugspannung während der Formgebung standzuhalten. Häufig anzutreffen in Gehäusen von Elektrowerkzeugen, im Innenausbau von Kraftfahrzeugen und in Gehäusen medizinischer Geräte.
| Entscheidung | Was man fragen sollte | Leitfaden |
|---|---|---|
| 1. Ausgangsmaterial | Kann es fließen? | Duktil (Aluminium, Zink, Weichstahl, Messing, ungefüllte Thermoplaste) → Gewinderollen. Spröde (Gusseisen, glasfaserverstärkte Kunststoffe, Magnesium) → Gewindeschneiden oder Maschinenschraube mit Einsatz. |
| 2. Spantoleranz | Kann die Anlage Abfälle aufnehmen? | Nulltoleranz (Elektronik, Hydraulik, Motoren) → Gewinderollen. Verunreinigungen zulässig (Baustahl, Holzrahmenbau) → Gewindeschneiden ist kostengünstiger. |
| 3. Steuerung der Vorbohrung | Wird der Lochdurchmesser streng kontrolliert? | Enge Toleranz (gebohrtes oder geräumtes Loch) → Gewinderollen ist geeignet. Weite Toleranz (Gussloch, gestanztes Blech) → Gewindeschneiden gleicht Abweichungen aus. |
| 4. Produktionsvolumen | Wie viele Versammlungen pro Tag? | Große Stückzahlen – Die Investition in Werkzeuge für kontrollierte Vorbohrungen macht sich durch höhere Montagegeschwindigkeit, die Vermeidung von Spänen und weniger Nacharbeit bezahlt. Kleine Stückzahlen – Das Gewindeschneiden ist unter Umständen einfacher umzusetzen. |
| 5. Wiederverwendbarkeit | Wie viele Montagezyklen? | Maximal 3–5 Schneideinsätze für das Gewinderollen in Aluminium. Wählen Sie für den Einsatz mit hoher Zykluszahl einen spiralförmigen Schneideinsatz und verwenden Sie eine Standard-Maschinenschraube, die in den Schneideinsatz eingeschraubt wird. |
Können Gewinderollschrauben in Stahl verwendet werden? Ja – bei kohlenstoffarmem Weichstahl mit einer Härte von bis zu etwa 150 HB. Die Schraube muss einsatzgehärtet sein, und die Vorbohrung muss präzise sein. Oberhalb von 150 HB widersteht das Material der plastischen Verformung, und die Schraube reißt ab oder bricht. Verwenden Sie für Stahl mit höherer Härte eine Gewindeschneidschraube oder bohren Sie das Loch auf herkömmliche Weise.
Was passiert, wenn das Vorbohrloch zu klein ist? Die Schraube bricht während der Formgebung. Das Formdrehmoment steigt über die Torsionsfestigkeit der Schraube hinaus. Dies ist der häufigste Montagefehler bei Gewinderollschrauben. Überprüfen Sie die Vorbohrung vor Produktionsbeginn mit einer Go/No-Go-Lehre.
Lassen sich Gewindewalzschrauben in Edelstahl als Grundwerkstoff einsetzen? Nur mit einer Schmiermittelbeschichtung auf der Schraube und einer Vorbohrung am oberen Ende des Toleranzbereichs. Bei „Edelstahl auf Edelstahl“ kommt es leicht zu Formabrieb. Geben Sie eine Wachs- oder PTFE-Trockenfilmbeschichtung an. Führen Sie umfangreiche Tests durch, bevor Sie in die Produktion gehen.
Wie wird der Durchmesser der Vorbohrung bestimmt? Der Schraubenhersteller gibt für jede Gewindegröße und jedes Grundmaterial einen empfohlenen Bohrungsdurchmesser an. Bei Schrauben nach DIN 7500 ist die Bohrung in Aluminium in der Regel 0,1–0,3 mm kleiner als der Großdurchmesser der Schraube und in Stahl 0,05–0,15 mm kleiner. Verwenden Sie niemals den Kleindurchmesser als Größe für die Vorbohrung.
Sind Gewinderollschrauben dasselbe wie selbstschneidende Schrauben? Gewinderollschrauben sind eine Art von selbstschneidenden Schrauben. Die Kategorie der selbstschneidenden Schrauben umfasst sowohl gewindeformende (rollende) als auch gewindeschneidende Schrauben. Wenn in einer Spezifikation ohne weitere Angaben von “selbstschneidend” die Rede ist, sollte geprüft werden, um welchen Typ es sich handelt – sie sind nicht untereinander austauschbar.
Was ist die richtige Vorschubgeschwindigkeit beim Gewinderollen von Schrauben? Je nach Gewindegröße etwa 500–2.000 U/min. Kleinere Schrauben (M2–M3) laufen schneller. Größere Schrauben (M6–M10) werden langsamer gedreht, um die Wärmeentwicklung während der Gewindeformung zu kontrollieren. Die Drehzahl ist entscheidend: Bei zu hoher Drehzahl wird das Grundmaterial kaltverfestigt, bevor das Gewinde vollständig geformt ist, was das Risiko eines Gewindeausrisses erhöht.
Social Chat ist kostenlos – jetzt herunterladen und ausprobieren Hier!