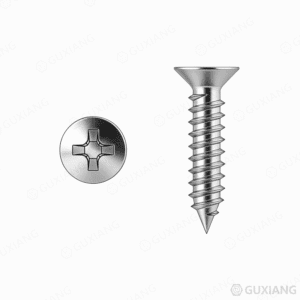
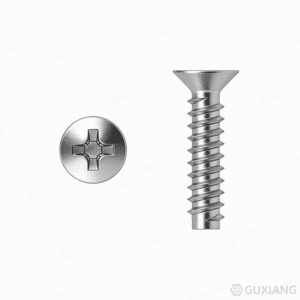
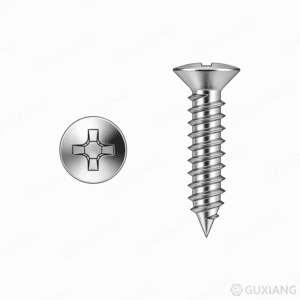
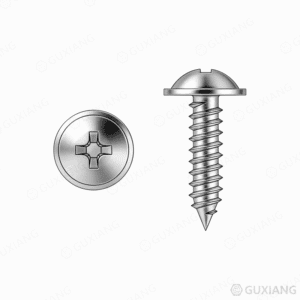
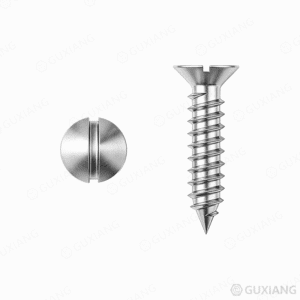
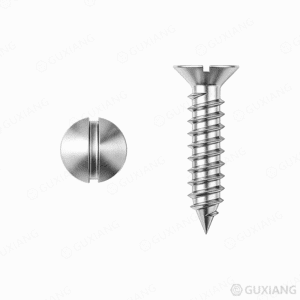
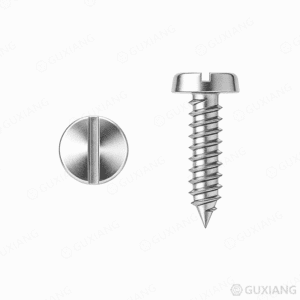
स्व-टैपिंग स्क्रू अपने स्वयं के संभोग धागे बनाते हैं क्योंकि उन्हें अप्रयुक्त छिद्रों में डाला जाता है, जिससे एक अलग टैपिंग चरण समाप्त हो जाता है। टाइप ए और एबी पॉइंट शीट मेटल के लिए हैं; टाइप बी भारी-गेज धातु और कुछ प्लास्टिक के लिए उपयुक्त है। DIN 7981 (पैन हेड) और DIN 7982 (काउंटरसंक) शैलियों में आपूर्ति की गई, आकार #4–#14। कार्बन स्टील जिंक-प्लेटेड वॉल्यूम डिफ़ॉल्ट है; A2 स्टेनलेस संक्षारण-संवेदनशील अनुप्रयोगों को कवर करता है।
इस उत्पाद के कई प्रकार हैं. उत्पाद पृष्ठ पर विकल्प चुने जा सकते हैं
सेवाओं के लिए कोटेशन प्राप्त करें
सेल्फ टैपिंग स्क्रू क्या हैं?
स्व-टैपिंग स्क्रू दो शिविरों में आते हैं - धागा बनाना और धागा काटना। भंगुर प्लास्टिक या कास्ट एल्यूमीनियम में धागा बनाने वाले पेंच का उपयोग करें, और बॉस टूट जाता है। एक धागा काटने वाले पेंच का उपयोग करें जहां लचीली धातु ठंडी हो सकती है, और आपको अनावश्यक चिप मलबा मिलता है।
एक उत्पादन लाइन पर, स्व-टैपिंग स्क्रू दो चरणों - ड्रिलिंग और टैपिंग - को एक में समेट देते हैं। स्टील डेकिंग के माध्यम से एक एकल टेक स्क्रू एक ड्रिल बिट, एक टैप और एक मशीन स्क्रू की जगह लेता है, जिससे पारंपरिक नट-और-बोल्ट तरीकों की तुलना में असेंबली समय लगभग 40-60% कम हो जाता है।
सेल्फ टैपिंग स्क्रू कैसे काम करते हैं?
धागा बनाने वाले पेंच संभोग धागे को ढालने के लिए सामग्री को एक तरफ धकेलते हैं, जैसे मिट्टी में फिंगरप्रिंट को दबाना। धागा काटने वाले पेंचों में एक बांसुरी होती है जो एक साफ रास्ते को काटती है, जिस तरह एक नल छेद से धातु के टुकड़े निकालता है।
जैसे ही सिर बाहरी सतह से संपर्क करता है, क्लैंपिंग लोड बढ़ता है। यहां एक सामान्य नियम है: 2 मिमी माइल्ड स्टील में एक मानक एम4 कार्बन स्टील सेल्फ टैपर के लिए, इंस्टॉलेशन टॉर्क 2.5-3.0 एनएम के आसपास होता है। 4 एनएम से अधिक और गठित धागा स्ट्रिप्स अपरिवर्तनीय रूप से। अंडरशूट 1.8 एनएम और कंपन घंटों के भीतर जोड़ को ढीला कर देगा।
पायलट-छेद का व्यास उतना ही मायने रखता है जितना कि स्क्रू का। अनुशंसित विशिष्टता के लिए 0.1 मिमी बड़ा छेद पुल-आउट शक्ति को 10-15% तक कम कर देता है। 1.5 मिमी से अधिक पतली धातु की शीट में, पायलट को छोड़ें और एक टेक पॉइंट का उपयोग करें - पतली सामग्री थ्रेड एंगेजमेंट के लिए पूर्व-ड्रिल किए गए छेद को लंबे समय तक नहीं पकड़ सकती है। कास्टिंग में धागा काटने के प्रकारों के लिए, पायलट छेद को टैप-ड्रिल आकार से बिल्कुल मेल खाना चाहिए, या कटिंग बांसुरी स्टाल और बॉस दरारें।
सेल्फ टैपिंग स्क्रू के प्रकार
सेल्फ टैपिंग शीट मेटल स्क्रूये धागों को बनाकर या काटकर शीट धातु और अलौह मिश्र धातुओं को काटते हैं। सावधान: गैल्वनाइज्ड छत पर मानक जिंक-प्लेटेड शीट मेटल स्क्रू कुछ महीनों के भीतर जंग खा जाएंगे - कोटिंग को पैनल से मिलाएं।
धागा बनाने वाले पेंच (प्रकार ए, एबी, बी)नमनीय धातुओं और थर्मोप्लास्टिक्स के लिए सर्वोत्तम जहां सामग्री धागे के चारों ओर प्रवाहित हो सकती है। टाइप एबी दूरी वाले धागों के साथ एक गिललेट बिंदु को जोड़ता है, जिससे टाइप ए की तुलना में पतले स्टील में ड्राइव टॉर्क लगभग 20% कम हो जाता है। इन्हें फाइबरग्लास या फेनोलिक में छोड़ दें - सामग्री प्रवाहित नहीं होगी, और बॉस विभाजित हो जाएगा।
धागा काटने वाले पेंच (प्रकार एफ, 1, 23, 25)काटने वाली बांसुरी चिप्स को निकाल देती है, जिससे ये भंगुर प्लास्टिक, डाई-कास्ट हाउसिंग और थर्मोसेट भागों के लिए उपयुक्त हो जाते हैं। टाइप एफ एक मशीन-स्क्रू थ्रेड और एक कुंद बिंदु का उपयोग करता है, आदर्श जब आपको एक सटीक टैप सीट की आवश्यकता होती है जिसे क्लैंप खोए बिना अलग किया जा सकता है और फिर से जोड़ा जा सकता है।
सेल्फ ड्रिलिंग स्क्रू (टेक स्क्रू)ड्रिल प्वाइंट और नल एक टुकड़े हैं। टेक 3 6.4 मिमी स्टील तक ड्रिल करता है; टेक 5 के हैंडल 12.7 मिमी हैं। एक पकड़: स्टेनलेस स्टील में ड्रिलिंग करने से टिप कुछ ही सेकंड में जल जाती है। उस काम के लिए बाई-मेटल या कार्बाइड-टिप्ड ड्रिल पॉइंट पर स्विच करें।
स्व-टैपिंग लकड़ी के पेंचमोटे, गहरे धागों को 15° के नुकीले सिरे से फ्रेमिंग लकड़ी में बिना विभाजित किए चलाया जाता है। ओक जैसे दृढ़ लकड़ी को एक पायलट छेद की आवश्यकता होती है - कोई अपवाद नहीं - या काउंटरसिंक गहराई पर सिर टूट जाता है। डेकिंग के लिए ड्राईवॉल स्क्रू के बजाय इनका उपयोग करें; कतरनी ताकत लगभग दोगुनी है।
कंक्रीट और चिनाई वाले पेंचकेस-कठोर, आमतौर पर मालिकाना थ्रेड प्रोफ़ाइल (टैप्टाइट, टैपकॉन-शैली) के साथ, ये सीधे कंक्रीट, ईंट या ब्लॉक में पेंच होते हैं। कोई एंकर नहीं, कोई एपॉक्सी नहीं। धूल के लिए जगह छोड़ने के लिए स्क्रू की लंबाई से 1/4 इंच गहरा छेद करें - अन्यथा बैठने से पहले स्क्रू मलबे में दब जाएगा।
सेल्फ टैपिंग स्क्रू की सामग्री
स्टेनलेस स्टील 304तन्यता लगभग 500-700 एमपीए। अंतर्देशीय और शहरी बाहरी कार्यों में रुकावट आती है। लेकिन खारे पानी के 5 किमी के भीतर, 2-3 वर्षों में सतह पर जंग लगने की उम्मीद है। इनडोर खाद्य उपकरण, चिकित्सा बाड़ों और सामान्य स्टेनलेस-से-स्टेनलेस जोड़ों के लिए उपयोग करें। क्लोराइड-भारी रासायनिक संयंत्रों से बचें।
स्टेनलेस स्टील 316तन्यता 304 (~500-700 एमपीए) के बराबर है, लेकिन 2% मोलिब्डेनम अंतर बनाता है। एएसटीएम बी117 के अनुसार नमक-स्प्रे परीक्षण लाल जंग से 1,000+ घंटे पहले होता है। यह तटीय संरचनाओं, समुद्री हार्डवेयर, स्विमिंग पूल बाड़ों और फार्मास्युटिकल वॉशडाउन क्षेत्रों के लिए पसंदीदा है। लागत 304 से लगभग 40% अधिक है - यह इसके लायक है जहां प्रतिस्थापन श्रम सामग्री लागत को बौना कर देता है।
कार्बन स्टील (काला/फॉस्फेट)उच्च तन्यता (हीट ट्रीटमेंट के आधार पर 800+ एमपीए तक) और सस्ता। शून्य संक्षारण प्रतिरोध नंगे। फॉस्फेट कोटिंग कुछ हफ्तों की शेल्फ लाइफ खरीदती है; इतना ही। जब तक चढ़ाया न जाए केवल इनडोर। सबसे आम गलती: आउटडोर एचवीएसी ब्रैकेट के लिए ब्लैक-ऑक्साइड सेल्फ टैपर निर्दिष्ट करना और आश्चर्य करना कि एक सीज़न में जोड़ में जंग क्यों लग जाती है।
जिंक प्लेटेड स्टीलमानक इलेक्ट्रोप्लेटेड जिंक एएसटीएम बी633 के अनुसार 96-120 घंटे का तटस्थ नमक-स्प्रे प्रतिरोध प्रदान करता है। इसमें इनडोर विद्युत पैनल, लाइट-गेज एचवीएसी डक्टवर्क और उपभोक्ता उपकरण असेंबली शामिल हैं। बाहरी प्रदर्शन के लिए, हॉट-डिप गैल्वेनाइज्ड तक कदम बढ़ाएं - जिंक की परत 5-10× मोटी होती है।
हॉट-डिप गैल्वनाइज्ड स्टीलजिंक कोटिंग आमतौर पर 45-85 µm, बनाम इलेक्ट्रोप्लेटेड जिंक के लिए 5-12 µm। नमक स्प्रे में 500+ घंटे तक जीवित रहता है। धातु की छत बनाने वाले कर्मचारी और स्टील फ़्रेमर्स इसका दैनिक उपयोग करते हैं। एक इंस्टॉलेशन नोट: मोटी कोटिंग प्रभावी धागे के व्यास को बदल देती है। #12 एचडीजी स्क्रू को ड्राइव के दौरान पकड़ने से बचने के लिए बेयर-स्टील समकक्ष से 0.2 मिमी बड़े छेद की आवश्यकता हो सकती है।
पीतलतन्यता लगभग 300-450 एमपीए। ताजे पानी और गैर-ऑक्सीकरण वाले वातावरण में संक्षारण प्रतिरोधी। सब्सट्रेट के रास्ता देने से पहले नरम धातु विकृत हो जाती है, जिससे पीतल के स्क्रू नाजुक असेंबली में एक बलि फास्टनर के रूप में उपयोगी हो जाते हैं। संरचनात्मक भार के लिए नहीं. सावधान रहें: पीतल दबाव-उपचारित लकड़ी (एसीक्यू/सीए-सी रसायन शास्त्र) के साथ प्रतिक्रिया करता है, जिससे तेजी से डीज़िनिफिकेशन होता है - इसके बजाय लेपित स्टेनलेस का उपयोग करें।
अल्युमीनियमहल्का (स्टील के लिए 2.7 ग्राम/सेमी³ बनाम 7.8), प्राकृतिक ऑक्साइड त्वचा के साथ जो वायुमंडलीय जंग का प्रतिरोध करता है। 2024 या 7075 मिश्र धातु पर तन्यता 500 एमपीए से अधिक हो सकती है, लेकिन वे ग्रेड महंगे हैं। गैल्वेनिक संक्षारण वास्तविक खतरा है: एल्युमीनियम सेल्फ टैपर्स को स्टील सब्सट्रेट्स में न चलाएं जहां नमी जोड़ों को पाटती है। एक नायलॉन वॉशर मदद करता है, लेकिन एक तरफ को स्टेनलेस में बदलना सुरक्षित है।
आकार और विशिष्टताएँ
पैरामीटर
मीट्रिक रेंज
इंपीरियल रेंज
व्यास
एम2 से एम12
#2 से #14 (+ 1/4 इंच संरचनात्मक)
लंबाई
4 मिमी से 200 मिमी
1/4 इंच से 8 इंच तक.
थ्रेड पिच
खुरदुरा & आईएसओ 7049/डीआईएन 7504 के लिए ठीक है
टाइप ए/बी मोटे, टाइप एफ फाइन, टेक सीरीज
संपत्ति वर्ग
4.8, 8.8 (इस्पात, आईएसओ 898-1)
ग्रेड 2, ग्रेड 5 समकक्ष
सहनशीलता मानक
डीआईएन 7504/7981/7982/7983
एएनएसआई/एएसएमई बी18.6.4
एक नज़र में ड्राइव प्रकार: फिलिप्स उच्च टॉर्क के तहत फिसल जाता है; पॉज़ी (पॉज़िड्रिव) बेहतर पकड़ बनाता है लेकिन बिट्स तेजी से घिसते हैं। टॉर्क्स (स्टार) और रॉबर्टसन (स्क्वायर) कैम-आउट को लगभग खत्म कर देते हैं, यही कारण है कि उत्पादन लाइनें उन्हें पसंद करती हैं - कम स्ट्रिप्ड रिसेस का मतलब कम रुकावट है। हेक्स वॉशर हेड स्व-ड्रिलिंग छत स्क्रू पर हावी होते हैं क्योंकि एक चुंबकीय नट-सेटर उन्हें एक हाथ से चलाता है। स्लॉटेड केवल कम-टॉर्क ट्रिम कार्य के लिए रहता है।
प्रमुख शैलियाँ जो मायने रखती हैं: पैन हेड आम सभा को कवर करता है। फ्लैट/काउंटरसंक पतली शीट धातु और लकड़ी में फ्लश बैठता है। हेक्स वॉशर हेड एक अंतर्निर्मित सीलिंग सतह और उच्च-टोक़ स्थानांतरण प्रदान करता है। ट्रस हेड नरम सामग्री के लिए व्यापक क्षेत्र में क्लैंपिंग बल फैलाता है। असामान्य अंडाकार और बटन शैलियों को छोड़ दें, जब तक कि कोई विशिष्ट उन्हें न बुलाए—वितरक शायद ही कभी गहरी इन्वेंट्री स्टॉक करते हैं।
कार्य के अनुसार बिंदु शैली का चयन:
बिंदु प्रकार
के लिए सर्वोत्तम
कब छोड़ें
टाइप ए (मोटा, कुंद)
नरम शीट धातु, प्लास्टिक, लकड़ी
कठोर इस्पात, ढलाई
एबी टाइप करें (ठीक, नुकीला)
पतला-गेज स्टील 0.5-1.5 मिमी
मोटे खंड, भंगुर सामग्री
टाइप बी (कुंद गठन)
प्लास्टिक, एल्यूमीनियम एक्सट्रूज़न
इस्पात > 2 मिमी
टाइप एफ (कटिंग, मशीन धागा)
भंगुर प्लास्टिक, डाई-कास्ट जिंक/एल्यूमीनियम
तन्य धातुएँ (इसके बजाय बनाने का उपयोग करें)
टाइप 1/23/25 (कटिंग)
हेवी-गेज शीट, कच्चा लोहा (प्रकार 25)
पतली सामग्री (चिप्स जैम)
टेक 2-3 (ड्रिल)
स्टील 2-6.4 मिमी
स्टेनलेस स्टील (जलता है), कंक्रीट
टेक 4-5 (ड्रिल)
स्टील 6.4-12.7 मिमी
बांसुरी की तुलना में पतली सामग्री को साफ़ किया जा सकता है
सेल्फ टैपिंग स्क्रू के अनुप्रयोग
धातु की छत और स्टील फ्रेमिंगईपीडीएम सीलिंग वॉशर के साथ गैल्वेनाइज्ड टेक स्क्रू नालीदार पैनलों को स्टील के शहतीर में लगभग 8-10 स्क्रू प्रति वर्ग मीटर की दर से बांधते हैं। शहतीर की केंद्र रेखा 15 मिमी से छूट जाती है और पेंच पसली घाटी में गिर जाता है - एक रिसाव जो अगली बारिश की प्रतीक्षा कर रहा है। लाइट-गेज स्टील स्टड और ट्रैक के लिए, वेफर हेड वाला #10 टेक 3 एक पास में कई परतों के माध्यम से डूब जाता है। ड्राईवॉल स्क्रू यहां एक सामान्य प्रतिस्थापन है - वे कतरनी भार के नीचे स्नैप करते हैं जिसे टेक फ्रेमिंग स्क्रू आसानी से संभाल लेता है। 1.2 मिमी तक की छत शीट के लिए #12 टेक 4 का उपयोग करें; 3 मिमी सब्सट्रेट से ऊपर टेक 5 का चरण।
एचवीएसी डक्टवर्कजिंक-प्लेटेड शीट मेटल स्क्रू आयताकार डक्ट अनुभागों को वेल्डिंग की तुलना में तेजी से जोड़ते हैं। व्यावसायिक प्रणालियों में जोड़ को प्रतिदिन 12-18 घंटे ब्लोअर से निरंतर कंपन से बचना चाहिए। ढीले पेंच खड़खड़ाते हैं; अधिक कसे हुए पेंच पतली धातु को छील देते हैं। पहले 500 जोड़ों के बाद ड्राइवर पर टॉर्क-सीमित क्लच का भुगतान हो जाता है।
मोटर वाहन और परिवहनथ्रेड बनाने वाले स्क्रू आंतरिक ट्रिम, अंडरबॉडी शील्ड और पतले बॉडी पैनल को पकड़ते हैं जहां वेल्डेड स्टड लागत जोड़ते हैं। इलेक्ट्रॉनिक्स और एयरबैग मॉड्यूल के पास चिप्स की अनुपस्थिति महत्वपूर्ण है - थ्रेड बनाने के प्रकार उस जोखिम को खत्म करते हैं। कंपन प्रतिरोध मायने रखता है: स्टैम्प्ड ब्रैकेट में सही ढंग से टॉर्क किया गया M6 धागा बनाने वाला स्क्रू बिना पीछे हटे 10+ वर्षों तक सड़क पर साइकिल चलाने में सक्षम हो सकता है।
इलेक्ट्रॉनिक्स और इलेक्ट्रिकल बाड़ेछोटे मीट्रिक सेल्फ टैपर (एम2.5-एम4) पीसीबी ब्रैकेट, टर्मिनल ब्लॉक और संलग्नक ढक्कन को सुरक्षित करते हैं। स्टेनलेस 304 या पीतल चुंबकीय हस्तक्षेप को रोकता है। एक जाल: स्टील सेल्फ टैपर को पीसीबी ट्रेस के बहुत करीब ले जाने से टिप बाहर निकलने पर सर्किट शॉर्ट हो सकता है। कटे हुए बिंदु वाले स्क्रू का उपयोग करें या प्लास्टिक स्टैंडऑफ़ जोड़ें।
लकड़ी का काम और कैबिनेटरीटाइप-17 स्लैश प्वाइंट के साथ स्व-टैपिंग लकड़ी के पेंच छेनी की तरह फाइबर को काटते हैं, जिससे दृढ़ लकड़ी में विभाजन कम हो जाता है। मोटे धागे की पिच - #8 स्क्रू पर लगभग 2.5 धागे प्रति सेमी - मशीन धागे की तुलना में अधिक लकड़ी के फाइबर को पकड़ती है। डेक उपसंरचनाओं के लिए, लेपित या 316 स्टेनलेस का उपयोग करें; दबाव-उपचारित लकड़ी में ACQ तांबा 2-3 वर्षों में मानक जस्ता खाता है।
शीट धातु निर्माणफैब्रिकेशन की दुकानें बाड़ों, ब्रैकेट और मशीनरी गार्ड को जोड़ने के लिए सेल्फ टैपिंग स्क्रू चलाती हैं, जहां पहुंच एक तरफा होती है। चक्र समय का अंतर मापने योग्य है: 4-बोल्ट ब्रैकेट को पॉप रिवेट करने में वायवीय राइटर के साथ लगभग 45 सेकंड लगते हैं; क्लच गन के साथ चार #10 सेल्फ टैपर चलाने में 20 से कम समय लगता है। यह अंतर प्रति शिफ्ट 200 असेंबली में जुड़ जाता है।
इनडोर ड्राई → कार्बन स्टील या जिंक प्लेट। आउटडोर कवर → हॉट-डिप गैल्वेनाइज्ड या 304। तटीय/समुद्री/रासायनिक → 316 स्टेनलेस। दबाव-उपचारित लकड़ी → केवल 316 लेपित (एसीक्यू प्रतिक्रिया जोखिम)।
3. मोटाई
कुल स्टैक-अप क्या है?
पेंच की लंबाई = स्टैक की मोटाई + अधिकतम खींचने के लिए दूर की ओर से निकले हुए 3 पूर्ण धागे। टेक स्क्रू के लिए, ड्रिलिंग क्षमता सबसे मोटी स्टील परत से अधिक होनी चाहिए।
4. संयोजन विधि
एकतरफ़ा पहुंच? कोई पायलट छेद नहीं?
एक तरफा + कोई पीछे की पहुंच नहीं → टेक ड्रिल प्वाइंट। पायलट छेद स्वीकार्य → धागा काटना या बनाना। हाई-वॉल्यूम लाइन → शून्य कैम-आउट के लिए टॉर्क्स या रॉबर्टसन ड्राइव। एक हाथ से छत बनाना → हेक्स वॉशर हेड + चुंबकीय नट-सेटर।
एक बोनस नियम: यदि जोड़ को डिस्सेम्बली और री-टॉर्क से बचना चाहिए, तो मशीन-स्क्रू थ्रेड (टाइप एफ) के साथ थ्रेड कटिंग स्क्रू फॉर्मिंग स्क्रू की तुलना में बेहतर सहनशीलता रखते हैं, जो सामग्री को एक बार ठंडा कर देते हैं और दोबारा डालने पर पकड़ खो देते हैं।
अक्सर पूछे जाने वाले प्रश्नों
सेल्फ टैपिंग बनाम सेल्फ ड्रिलिंग बनाम शीट मेटल स्क्रू: मुझे वास्तव में किसकी आवश्यकता है?सेल्फ टैपर्स को एक पायलट होल की आवश्यकता होती है। सेल्फ ड्रिलर्स (टेक) एक ही बार में अपना छेद और धागा बनाते हैं - स्टील की छत और फ्रेमिंग के लिए इनका उपयोग करें। शीट मेटल स्क्रू 2 मिमी से कम के पतले पैनलों के लिए अनुकूलित एक तेज, व्यापक दूरी वाले धागे के साथ सेल्फ टैपर्स का एक उपसमूह हैं। यदि आपकी सामग्री 1.5 मिमी स्टील से अधिक मोटी है, तो शीट मेटल स्क्रू को छोड़ें और टेक या थ्रेड कटिंग का उपयोग करें।
बाहरी उपयोग के लिए सबसे अच्छा सेल्फ टैपिंग स्क्रू कौन सा है?सामान्य आउटडोर स्टील फ़्रेमिंग और छत के लिए हॉट-डिप गैल्वेनाइज्ड। तटीय क्षेत्रों (खारे पानी के 5 किमी के भीतर), पूल बाड़ों और रासायनिक जोखिम के लिए स्टेनलेस 316। स्टेनलेस 304 अंतर्देशीय बाहरी काम को संभालता है लेकिन उच्च आर्द्रता या हल्के संक्षारक वातावरण में जंग का निशान दिखाएगा। कभी भी बाहर नंगे या इलेक्ट्रोप्लेटेड कार्बन स्टील का उपयोग न करें।
क्या मैं दबाव-उपचारित लकड़ी में स्टेनलेस सेल्फ टैपिंग स्क्रू का उपयोग कर सकता हूँ?केवल अगर स्टेनलेस 316 ग्रेड का है - और तब भी, बैरियर कोटिंग लागू करें या मिश्रित स्पेसर का उपयोग करें। आधुनिक उपचारित लकड़ी में कॉपर एजोल (सीए-सी) और क्षारीय कॉपर क्वाटरनेरी (एसीक्यू) 2-3 वर्षों के भीतर दरार संक्षारण के माध्यम से 304 स्टेनलेस पर हमला करते हैं और महीनों में जस्ता चढ़ाना को भंग कर देते हैं। यह डेक निर्माण में एक प्रलेखित वारंटी किलर है।
3 मिमी स्टील में M5 सेल्फ टैपर के लिए मुझे किस टॉर्क का उपयोग करना चाहिए?जिंक-प्लेटेड कार्बन स्टील एम5 थ्रेड बनाने वाले स्क्रू के लिए 3 मिमी हल्के स्टील में एक सही आकार के पायलट छेद के साथ, लक्ष्य 6-8 एनएम। टॉर्क-लिमिटिंग ड्राइवर का उपयोग करें - इस सेटअप पर स्ट्रिप टॉर्क आमतौर पर 10 N·m के आसपास होता है। धागा काटने के प्रकारों के लिए, थोड़ा कम स्ट्रिप टॉर्क की अपेक्षा करें; 5 एनएम से शुरू करें और बैठने तक बढ़ाएं।
304 और 316 स्टेनलेस सेल्फ टैपिंग स्क्रू के बीच क्या अंतर है?दो शब्द: मोलिब्डेनम सामग्री। 316 लगभग 2% मोलिब्डेनम जोड़ता है, जो क्लोराइड जमाव को रोकता है - खारे पानी के पास मुख्य संक्षारण तंत्र। एएसटीएम बी117 नमक स्प्रे में, 304 200-400 घंटों पर लाल जंग दिखाता है; 316 1,000 घंटे से अधिक है। 316 का प्रीमियम 304 से लगभग 30-50% अधिक है। अंतर्देशीय अनुप्रयोगों के लिए, 304 आमतौर पर पर्याप्त है।
सेल्फ टैपिंग स्क्रू को कैसे मापा जाता है?व्यास × लंबाई × धागे का प्रकार। मीट्रिक: एम4 × 16 (4 मिमी व्यास, 16 मिमी लंबाई)। इंपीरियल: #8 × 1/2 इंच (गेज संख्या, आंशिक इंच लंबाई)। हेड स्टाइल, ड्राइव प्रकार और पॉइंट पदनाम अलग-अलग निर्दिष्ट हैं। हमेशा लंबाई को असर वाली सतह से मापें - सपाट सिरों के लिए, इसका मतलब सिर सहित कुल लंबाई है; पैन और हेक्स हेड के लिए, हेड के नीचे की लंबाई।
क्या सेल्फ टैपिंग स्क्रू को एक ही छेद में दोबारा इस्तेमाल किया जा सकता है?यदि धागा क्षतिग्रस्त नहीं है तो थ्रेड कटिंग स्क्रू (टाइप एफ) और टेक स्क्रू को आमतौर पर एक या दो बार हटाया और पुनः स्थापित किया जा सकता है। थ्रेड बनाने वाले स्क्रू ठंडी-ठंडी सामग्री पर निर्भर होते हैं जो स्थायी रूप से विकृत हो जाते हैं - हटाने और पुन: स्थापित करने से क्लैंप लोड 30-50% कम हो जाता है। किसी भी जोड़ के लिए जिसे कई सेवा चक्रों तक जीवित रहना चाहिए, मशीन स्क्रू और टैप किए गए इंसर्ट पर स्विच करें।
मैं सेल्फ टैपर्स को कंपन के तहत ढीला होने से कैसे रोकूँ?नमनीय सामग्री में धागा बनाने वाले पेंच स्वाभाविक रूप से कंपन का विरोध करते हैं क्योंकि ठंड से निर्मित हस्तक्षेप फिट लगभग शून्य निकासी छोड़ देता है। धागा काटने के प्रकारों के लिए, एक नायलॉन पैच या पहले से लगाया गया धागा लॉकर जोड़ें। शीट मेटल असेंबलियों पर, एक दाँतेदार निकला हुआ किनारा सिर पैनल की सतह में काटकर एक यांत्रिक लॉक के रूप में कार्य करता है। अत्यधिक कंपन (इंजन माउंट, भारी मशीनरी) के लिए, पीछे की तरफ प्रचलित-टॉर्क नट का उपयोग करें।