






Unser Sortiment an Druckfedern umfasst Federn mit geschlossenen und geschliffenen Enden, mit geschlossenen, ungeschliffenen Enden, mit offenen Enden, mit offenen und geschliffenen Enden, zylindrische, konische, tonnenförmige, Federn mit variabler Steigung, Stanzfedern, rechteckige Drahtfedern sowie Schwerlast- und Mikro-Druckfedern, die gemäß ISO 10243, DIN 2098 und EN 13906 gefertigt werden. Erhältlich aus Musikdraht, Edelstahl 302/316 und einer Chrom-Silizium-Legierung für Ingenieure und industrielle Einkäufer.
Filtern nach
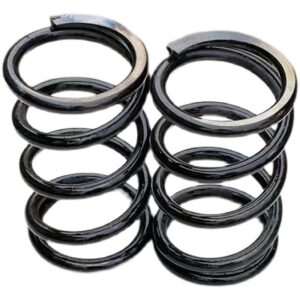
Eine Druckfeder ist eine spiralförmige Feder mit offenem Windungsabstand, die einer axialen Druckkraft widersteht. Wenn eine Last die Windungen zusammenpresst, speichert die Feder mechanische Energie, indem sie den Draht entlang der Spirale verdreht und die Windungen näher aneinander drückt. Wird die Last entfernt, kehrt die Feder in ihre freie Länge zurück und gibt dabei die gespeicherte Energie frei. Dieser einfache Mechanismus – zu einer Spirale gewickelter Draht mit Abstand zwischen den Windungen – bildet die Grundlage für alles, von der Fahrzeugfederung bis hin zu medizinischen Spritzen.
Druckfedern sind der im Industriedesign am häufigsten verwendete Federtyp. Sie kommen überall dort zum Einsatz, wo eine Kraft aufgefangen werden muss, ein Bauteil in seine Ausgangsposition zurückkehren soll oder zwei Teile unter Belastung voneinander getrennt gehalten werden müssen. Stoßdämpfer, Ventilrückstellfedern, Batteriekontakte, Stanzwerkzeug-Abhebevorrichtungen und Druckknopfmechanismen nutzen alle die Fähigkeit der Druckfeder, über Millionen von Zyklen hinweg eine wiederholbare, vorhersehbare Kraft bereitzustellen.
Eine Druckfeder wandelt die von einer äußeren Kraft verrichtete Arbeit in Dehnungsenergie um, die im Draht gespeichert wird. Beim Zusammendrücken der Feder wirkt auf jeden Drahtquerschnitt eine Torsionsschubspannung – aufgrund des Steigungswinkels führt die aufgebrachte axiale Belastung zu einem Torsionsmoment am Draht. Die Federkonstante, gemessen in N/mm oder lb/in, gibt an, wie viel Kraft pro Einheit der Durchbiegung erforderlich ist. Eine lineare Feder behält über ihren gesamten Federweg hinweg die gleiche Federkonstante bei; eine Feder mit variabler Federkonstante wird beim Zusammendrücken steifer.
Die physikalischen Grenzen der Feder werden durch drei kritische Höhen definiert: die freie Länge (ohne Belastung), die Festhöhe (alle Windungen berühren sich) und den Arbeitsbereich dazwischen. Der nutzbare Hub einer Druckfeder beträgt typischerweise 30–40% des Abstands zwischen freier Länge und festem Achsabstand – wird dieser Bereich überschritten, besteht die Gefahr von Windungsschlag, Knicken und bleibender Verformung. Bei Federn mit einem Schlankheitsverhältnis (freie Länge ÷ mittlerer Durchmesser) über 4 wird das Knicken zur vorherrschenden Versagensart, und die Feder muss entweder auf einer Stange geführt oder in einer Bohrung eingepuxt werden.
Die Endbearbeitung bestimmt, wie die Feder an ihren Auflageflächen anliegt und wie die Belastung aufgebracht wird. Ein geschliffenes Ende bildet eine ebene Auflagefläche senkrecht zur Federachse; ein ungeschliffenes Ende ist einfach rechtwinklig abgeschnitten, wodurch eine offene Windung entsteht, die den Sitz an einem einzigen Punkt berührt. Die Art des Endes beeinflusst die Toleranz der freien Länge, die Höhe des Federkörpers und die Gleichmäßigkeit der Spannungsverteilung über die erste aktive Windung.
Druckfedern werden zunächst nach der Endbearbeitung, dann nach der Windungsgeometrie und schließlich nach dem Leistungsbereich, für den sie ausgelegt sind, klassifiziert. Diese drei Klassifizierungsebenen überschneiden sich – eine Werkzeugfeder ist beispielsweise immer geschlossen und geschliffen, hat eine zylindrische Geometrie und ist für hochbelastbare Kurzhubzyklen ausgelegt.
Endtypen Legen Sie fest, wie die Feder mit ihrem Gehäuse verbunden wird. Das geschlossene und geschliffene Ende ist der Standard für Präzisionsanwendungen: Die letzte Windung wird flach an die benachbarte Windung gewickelt, und die Spitze wird rechtwinklig zur Achse geschliffen, wodurch eine flache Auflagefläche entsteht, die die Last gleichmäßig verteilt und dafür sorgt, dass die Feder gerade steht. Bei der geschlossenen, ungeschliffenen Ausführung wird die letzte Windung flach gewickelt, der Schleifvorgang entfällt jedoch – die Spitze bleibt in der gewickelten Form. Dies spart Kosten, wenn keine hohen Anforderungen an die Sitzgenauigkeit gestellt werden. Ein offenes Ende wird einfach abgeschnitten – die letzte Windung behält ihre Helixsteigung bei und berührt den Sitz nur an einer Stelle. Dies ist die kostengünstigste Option und wird dort eingesetzt, wo die Feder auf einer Stange oder in einer Bohrung geführt wird und die Ausrichtung am Sitz nicht entscheidend ist. Das offene und geschliffene Ende stellt einen Mittelweg dar: Die Windung bleibt offen, aber die Spitze wird flach geschliffen, um den Sitz zu verbessern.
Geometrische Typen über den Standardzylinder hinausgehen. Eine konische Feder verjüngt sich von einem größeren Durchmesser an einem Ende zu einem kleineren Durchmesser am anderen Ende. Beim Zusammendrücken fallen die Windungen mit größerem Durchmesser zuerst auf die feste Höhe zusammen und schieben sich dabei nach und nach ineinander – dadurch entspricht die feste Höhe in etwa einem Drahtdurchmesser und ist damit weitaus kürzer als bei einer zylindrischen Feder gleicher freier Länge. Eine Fass- oder Sanduhrfeder hat in der Mitte einen größeren Durchmesser als an den Enden, wodurch der seitliche Bewegungsbereich beim Zusammendrücken verringert und das Risiko eines Kontakts mit umgebenden Bauteilen gesenkt wird. Bei einer Feder mit variabler Windungsabstand sind die Windungen ungleichmäßig über die Länge verteilt – die eng beieinanderliegenden Windungen werden zuerst auf ihre feste Höhe zusammengedrückt, wodurch sich die Gesamtfederkonstante im Verlauf des Federwegs erhöht. Dies ist die Standardlösung für vibrationsempfindliche Anwendungen, bei denen eine einzige Eigenfrequenz Resonanz verursachen würde.
Hochleistungsmodelle sind für extreme Betriebszyklen, Stoßbelastungen oder beengte Platzverhältnisse ausgelegt. Die Formfedern entsprechen der Norm ISO 10243 und bestehen aus rechteckigem oder rundem Draht aus einer Chrom-Silizium- oder Chrom-Vanadium-Legierung, sind auf HRC 47–51 wärmebehandelt und je nach Tragfähigkeit farblich gekennzeichnet. Rechteckdrahtfedern bieten bei gleichem Außendurchmesser mehr Material auf gleicher Fläche als Runddrahtfedern, wodurch die Kraftabgabe pro Auslenkungseinheit erhöht wird. Hochlastfedern verwenden überdimensionierte Drahtdurchmesser und einen engeren Windungsabstand für Anwendungen wie Eisenbahnpuffer, schwere Presswerkzeuge und industrielle Stoßdämpfung, bei denen die Auslenkung gering ist, die Kraft jedoch in Tonnen gemessen wird.
Mikro- und Miniaturfedern am anderen Ende der Skala – mit Drahtdurchmessern ab 0,08 mm und freien Längen unter 5 mm – kommen sie in medizinischen Geräten, Mikroschaltern und Messgeräten zum Einsatz, wo die Feder selbst mit bloßem Auge kaum zu erkennen ist.
Die folgenden zwölf Typen decken die vier Klassifizierungsgruppen ab: Endbearbeitung, Geometrie, Hochleistungsausführung und Spezialausführung. Der Endtyp ist eine Spezifikation, die auf jeden der Geometrietypen angewendet wird – so kann eine konische Feder mit geschlossenen und geschliffenen Enden bestellt werden, was bei einer zylindrischen Matrizenfeder immer der Fall ist.
| Typ | Gruppe | Charakteristisches Merkmal | Wichtiger Standard | Typische Anwendung |
|---|---|---|---|---|
| Geschlossenes und geschliffenes Ende | Ende Abschluss | Endspule flach gewickelt und Spitze rechtwinklig abgeschliffen, um einen ebenen Sitz zu gewährleisten | ISO 10243 | Präzisionsmechanismen, Ventilfedern, Matrizenfedern, Luft- und Raumfahrt |
| Geschlossenes, nicht unterirdisches Ende | Ende Abschluss | Endspule flach gewickelt, Spitze im Schnittzustand belassen | — | Allgemeine Industrie, geführte Federn, kostenorientierte Fertigung |
| Offenes Ende | Ende Abschluss | Die Endspule behält die Helix-Steigung bei, die Spitze ist rechtwinklig abgeschnitten | — | Auf einer Stange oder in einer Bohrung geführte Federn, ungenaue Sitzposition |
| Offenes und geschliffenes Ende | Ende Abschluss | Spule mit Helix-Steigung, deren Spitze jedoch flach abgeschliffen ist | — | Präzision im mittleren Bereich, wo keine geschlossene Wicklung erforderlich ist |
| Zylindrisch | Geometrie | Konstanter Durchmesser und konstante Steigung, lineare Federkonstante | DIN 2098 | Allgemeiner Zahlungsausfall – Automobilindustrie, Maschinenbau, Konsumgüter |
| konisch | Geometrie | Konischer Durchmesser, progressive Verschachtelung bis zu einer Höhe von ≈1 Drahtdurchmesser | — | Kompakte Baugruppen, Einsätze für Fahrzeug-Federbeine, Teleskopführungen |
| Fass / Sanduhr | Geometrie | Größerer mittlerer Durchmesser, geringere seitliche Auslenkung während der Kompression | — | Enge Bohrungen, Freiraum zu umgebenden Bauteilen, seitliche Stabilität |
| Variable Steigung | Geometrie | Ungleichmäßiger Spulenabstand, progressive Federrate, die sich mit zunehmendem Federweg versteift | — | Schwingungsdämpfung, Ventilfedern für Motoren, Vermeidung von Resonanzen |
| Die Spring | Leistung | Rechteck- bzw. Runddraht, Chromlegierung, HRC 47–51, farbcodierte Tragfähigkeit | ISO 10243 | Stanzwerkzeuge, Presswerkzeuge, Anwendungen mit hohen Taktzahlen und kurzen Hüben |
| Rechteckiger Draht | Leistung | Draht mit rechteckigem Querschnitt bietet bei gleichem Außendurchmesser eine höhere Festigkeit | — | Schwere Presswerkzeuge, Kupplungsfedern, kompakte Gehäuse für hohe Kräfte |
| Schwere Last | Leistung | Überdimensionierter Draht, enger Abstand, Kräfte im Tonnenbereich | — | Eisenbahnpuffer, industrielle Stoßdämpfer, Brückenlager |
| Mikro / Miniatur | Fachgebiet | Drahtdurchmesser 0,08–1,0 mm, freie Länge unter 5 mm | — | Medizinprodukte, Mikroschalter, Messgeräte, Uhrwerke |
Musikdraht (ASTM A228)
Kohlenstoffstahl, kaltgezogen für hohe Zugfestigkeit – das Standardmaterial für Allzweck-Druckfedern
Zugfestigkeitsbereich 1.600–2.400 MPa, abhängig vom Drahtdurchmesser; maximale Betriebstemperatur 120 °C
Hervorragende Ermüdungsbeständigkeit bei moderaten Temperaturen; neigt in feuchten Umgebungen zu Spannungskorrosion, sofern keine Beschichtung vorhanden ist
Edelstahl 302/304 (ASTM A313)
Korrosionsbeständig, nach Kaltverformung nicht magnetisch; Betriebstemperaturbereich −200 °C bis 290 °C
Geringere Zugfestigkeit als bei Musikdraht mit gleichem Durchmesser – die Federkonstante muss durch einen dickeren Draht oder mehr Windungen ausgeglichen werden
Bevorzugt für die Lebensmittelverarbeitung, die Schifffahrt, die Medizin und Outdoor-Ausrüstung
Edelstahl 316
Molybdänzusatz zur Verbesserung der Lochfraßbeständigkeit in chloridhaltigen Umgebungen: Küstengebiete, Offshore-Anlagen, chemische Verarbeitung
Etwas geringere Festigkeit als 302 bei gleichem Drahtdurchmesser
Chrom-Silizium (ASTM A401, AISI 9254)
Legierter Stahl mit hervorragender Ermüdungsfestigkeit unter hoher Beanspruchung: Standard für Formfedern, Ventilfedern und Anwendungen mit zyklischer Belastung
Betriebstemperatur bis zu 250 °C; vergütet auf HRC 47–51
Farbcodiert nach der Tragfähigkeitsklasse gemäß ISO 10243: grün (leicht), blau (mittel), rot (schwer), gelb (sehr schwer)
Chrom-Vanadium (ASTM A231, AISI 6150)
Gute Ermüdungseigenschaften bei moderaten Kosten; Temperaturbereich bis zu 220 °C
Häufig in Baumaschinen, Landmaschinen und Eisenbahnfahrwerken anzutreffen
Inconel-/Nimonic-Legierungen
Superlegierungen auf Nickelbasis für Temperaturen bis zu 450 °C und korrosive Umgebungen
Vorgeschrieben für Turbinendichtungen, Ölbohrwerkzeuge und Abgassysteme, bei denen Edelstahl glühen und an Federkraft verlieren würde
Schritt 1: Belastung und Durchbiegung – welche Kraft bei welchem Weg?
Legen Sie die erforderliche Kraft an zwei Positionen fest: in der Einbauhöhe (Vorspannhöhe) und in der Arbeitshöhe. Die Differenz zwischen diesen Werten, geteilt durch den Hubweg, ergibt die erforderliche Federkonstante. Wenn die Feder eine konstante Kraft liefern muss, wählen Sie eine zylindrische Ausführung mit linearer Federkonstante und der berechneten Federkonstante. Wenn die Feder beim Zusammendrücken steifer werden muss – um eine Resonanzfrequenz zu vermeiden oder einen progressiven Widerstand zu erzeugen –, wählen Sie eine konische Ausführung oder eine Ausführung mit variabler Steigung.
Schritt 2: Platzbeschränkungen – wie viel Platz steht zur Verfügung?
Messen Sie den maximalen Außendurchmesser der Bohrung oder den minimalen Innendurchmesser einer beliebigen Führungsstange. Eine Feder sollte ein radiales Spiel von 0,5–1,0 mm zur Bohrungswand aufweisen, um eine Durchmesserausdehnung beim Zusammendrücken zu ermöglichen (bis zu 5% des mittleren Durchmessers). Die Festhöhe muss kleiner sein als die minimale komprimierte Höhe der Baugruppe. Wenn die Festhöhe den verfügbaren Platz überschreitet, sollte auf eine Kegelfeder zurückgegriffen werden – deren ineinanderliegende Windungen lassen sich auf etwa einen Drahtdurchmesser zusammenziehen.
Schritt 3: Umgebungsbedingungen und Lebensdauer
Bei mehr als 10⁶ Zyklen oder Wechselbeanspruchung sollten Sie eine Chrom-Silizium- oder Chrom-Vanadium-Legierung wählen und geschlossene sowie geschliffene Enden verlangen, um die Spannung gleichmäßig auf die Endwindungen zu verteilen. In korrosiven Umgebungen sollten Sie auf Edelstahl 302 oder 316 umsteigen und einen Derating-Faktor von 20% auf die veröffentlichten Ermüdungsgrenzen anwenden. Bei Temperaturen über 120 °C sind Federdraht und Standard-Edelstahlsorten ungeeignet – wählen Sie Chromsilizium (bis 250 °C) oder Inconel (bis 450 °C).
Was ist der Unterschied zwischen einer Druckfeder und einer Zugfeder? Druckfedern wirken einer Kraft entgegen, die sie zusammenpresst und damit verkürzt; Zugfedern wirken einer Kraft entgegen, die sie dehnt und damit verlängert. Bei Druckfedern ist zwischen den Windungen in freier Länge ein Abstand vorhanden; bei Zugfedern berühren sich die Windungen an den Enden durch Haken oder Schlaufen.
Wie berechne ich die Federkonstante einer Druckfeder? Die Federkonstante k = Gd⁴/(8D³n), wobei G der Schubmodul, d der Drahtdurchmesser, D der mittlere Windungsdurchmesser und n die Anzahl der aktiven Windungen ist. Die meisten Hersteller geben Toleranzen von ±5–10% an.
Warum knickt eine Druckfeder ein? Eine Feder knickt ein, wenn ihr Schlankheitsverhältnis (freie Länge ÷ mittlerer Windungsdurchmesser) den Wert 4 überschreitet und keine Führungsstange oder Bohrung sie seitlich einengt. Bei Erreichen des kritischen Kompressionsverhältnisses knickt die Feder seitlich ein. Abhilfe schaffen eine Führungsstange, eine Führungshülse oder eine zylindrische Federform.
Was bedeutet “geschlossen und geschliffen” bei einer Druckfeder? Die letzte Windung an jedem Ende ist flach an die benachbarte Windung gewickelt (geschlossen), und die Drahtspitze ist flach und senkrecht zur Federachse bearbeitet (geschliffen). Dadurch entsteht eine vollständige Auflagefläche für eine gleichmäßige Lastverteilung und Standfestigkeit.
Können Druckfedern in Reihe geschaltet werden? Ja – zwei hintereinander geschaltete Federn halbieren die effektive Federkonstante (1/k_total = 1/k₁ + 1/k₂), während sich der verfügbare Federweg verdoppelt. Die Federn müssen durch eine flache Unterlegscheibe voneinander getrennt werden, um ein Verheddern der Windungen zu verhindern.
Wie viele Zyklen hält eine Druckfeder aus? Eine fachgerecht konstruierte Feder aus Musikdraht, deren Beanspruchung unterhalb der Dauerfestigkeitsgrenze liegt, kann bis zu 10⁷ Zyklen erreichen. Federn aus Chrom-Silizium-Stahl sind für 10⁶ Zyklen bei einer Durchbiegung von 30% ausgelegt. Bei Überschreitung dieser Grenzwerte kommt es bei der Feder zu einer bleibenden Verformung oder zu einem Ermüdungsbruch.
Social Chat ist kostenlos – jetzt herunterladen und ausprobieren Hier!