Ein Befestigungselement aus legiertem Stahl entsteht zunächst als Schraube aus Kohlenstoffstahl, die nicht gleichzeitig eine hohe Zugfestigkeit, Hochtemperatur-Kriechfestigkeit und Kälteschlagzähigkeit bieten kann – daher werden Chrom, Molybdän, Nickel und Vanadium in die Schmelze eingemischt, und die fertige Schraube wird vergütet, um Eigenschaften freizusetzen, die weder Kohlenstoffstahl noch Edelstahl zu diesem Preis bieten können. Das Ergebnis ist eine Klasse von Befestigungselementen, die kontinuierlich bei 538 °C eingesetzt werden können – einer Temperatur, bei der Kohlenstoffstahlschrauben die Hälfte ihrer Festigkeit verlieren – und die Charpy-Schlagprüfung bei -101 °C überstehen, bei der herkömmliche hochfeste Schrauben bereits beim ersten Schlag zerbrechen.
Dieser Leitfaden behandelt die metallurgischen Mechanismen, die die Herstellung von Verbindungselementen aus legiertem Stahl ermöglichen, die vollständige ASTM A193/A320-Güteklassenmatrix von B7 bis B16 und L7, quantitative Leistungsdaten über extreme Temperaturbereiche hinweg, Umgebungsgrenzen einschließlich der Einschränkungen für den Einsatz in saurer Umgebung gemäß NACE MR0175 sowie ein vierstufiges Auswahlschema, das Betriebsbedingungen der richtigen Güteklasse zuordnet.
Was sind Verbindungselemente aus legiertem Stahl?
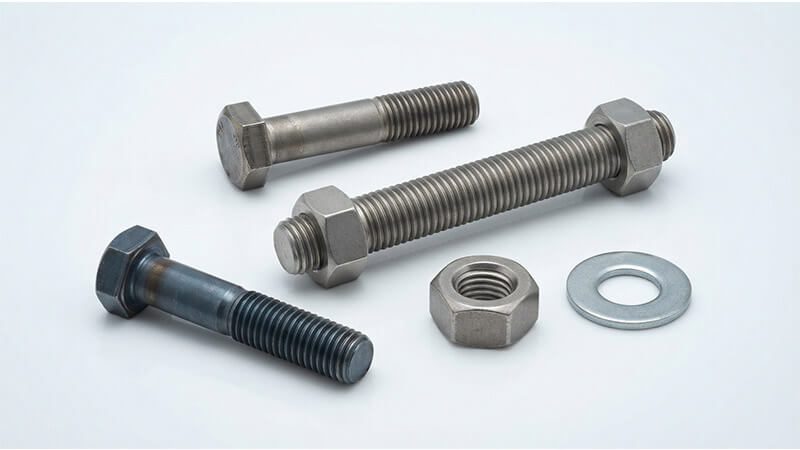
Verbindungselemente aus legiertem Stahl sind Schrauben, Bolzen, Muttern und Unterlegscheiben aus niedriglegierten Stählen – Kohlenstoffstählen, denen Chrom, Molybdän, Nickel, Vanadium und Mangan in kontrollierten Mengen zugesetzt wurden, um bestimmte Eigenschaften zu verbessern. Der Gesamtlegierungsgehalt liegt typischerweise unter 5–8%, wodurch sie sich von rostfreien Stählen (10,5%+ Chrom) sowie hochlegierten oder Superlegierungen unterscheiden.
Der maßgebliche Fertigungsablauf ist Härten und Anlassen. Der Stahl wird auf die Austenitisierungstemperatur (845–870 °C) erhitzt, in Öl oder einem Polymer-Abschreckmittel schnell abgekühlt, um Martensit zu bilden, und anschließend auf 540–680 °C wiedererhitzt, um den spröden Martensit zu einer zähen, gut bearbeitbaren Mikrostruktur zu vergüten. Ohne diese Wärmebehandlung hat legierter Stahl keine Vorteile gegenüber Kohlenstoffstahl – erst die Kombination aus Legierungszusammensetzung und thermischer Behandlung sorgt für die endgültigen mechanischen Eigenschaften.
Drei Kriterien legen fest, wo sich Verbindungselemente aus legiertem Stahl in der Werkstoffhierarchie einordnen:
| Materialklasse | Zugfestigkeit | Korrosionsbeständigkeit | Temperaturbereich | Relative Kosten |
|---|---|---|---|---|
| Kohlenstoffstahl (Güteklasse 2, 5, 8) | Niedrig–Hoch (60–150 ksi) | Keine – muss beschichtet werden | -30 °C bis 200 °C | 1× |
| Legierter Stahl (B7, B16, L7) | Hoch (100–125 ksi) | Gering – Mäßig | -101 °C bis 593 °C | 1.2–1.5× |
| Edelstahl (304, 316) | Niedrig bis mittel (75–125 ksi) | Hoch | -200 °C bis 800 °C | 3–8× |
Verbindungselemente aus legiertem Stahl nehmen die mittlere Spalte ein: Sie sind deutlich fester als Edelstahl, in einem Temperaturbereich einsetzbar, der dreimal so groß ist wie der von Kohlenstoffstahl, benötigen jedoch Beschichtungen zum Korrosionsschutz. Der Kompromiss liegt im Preis – mit Kosten, die das 1,2- bis 1,5-Fache derjenigen von Kohlenstoffstahl betragen, bieten Verbindungselemente aus legiertem Stahl das beste Preis-Leistungs-Verhältnis im Bereich der industriellen Schraubverbindungen.
Die beiden wichtigsten ASTM-Normen für diese Befestigungselemente lauten:
ASTM A193: Schrauben aus legiertem Stahl und Edelstahl für den Einsatz bei hohen Temperaturen. Umfasst die Güteklassen B7, B7M, B16, B8, B8M und weitere.
ASTM A320: Schrauben aus legiertem Stahl und Edelstahl für den Einsatz bei niedrigen Temperaturen. Umfasst die Güteklassen L7, L7M, L43 und weitere, für die eine Charpy-Schlagprüfung vorgeschrieben ist.
Ein wichtiger Hinweis: A193 umfasst die Edelstahlsorten B8 (304) und B8M (316). Dabei handelt es sich nicht um legierte Stähle, sondern um austenitische Edelstähle, die aus administrativen Gründen unter die Norm A193 fallen. In Abschnitt 9 wird dieser Unterschied ausführlich erläutert.
Die Metallurgie: Warum Legierungselemente Stahl verändern
Einfacher Kohlenstoffstahl weist bei Raumtemperatur in dünnen Querschnitten eine maximale Zugfestigkeit von etwa 100–120 ksi auf, verliert oberhalb von 200 °C rasch an Festigkeit und wird unterhalb von -20 °C spröde. Durch die Zugabe von Chrom, Molybdän, Vanadium und Nickel wird der Stahl durch drei separate, gleichzeitig wirkende Festigkeitserhöhungsmechanismen verändert.
Verstärkung durch feste Lösungen
Chrom-, Molybdän- und Nickelatome ersetzen Eisenatome im kubisch-raumzentrierten Gitter von Ferrit und Martensit. Da sich diese Legierungsatome in ihrer Größe von Eisen unterscheiden – Chrom ist nahezu gleich groß (+0,25%), Molybdän ist deutlich größer (+27%) –, erzeugen sie lokale Dehnungsfelder im Kristallgitter. Versetzungen, die versuchen, sich durch das Gitter zu bewegen, stoßen an jeder Substitutionsstelle auf Widerstand. Das Ergebnis ist eine erhöhte Streckgrenze bei Raumtemperatur und eine verbesserte Festigkeitserhaltung bei erhöhten Temperaturen, bei denen thermische Energie den Versetzungen sonst dabei helfen würde, Barrieren zu überwinden.
Härtung mit Hartmetall
Molybdän und Vanadium bilden beim Anlassen feine Legierungskarbide – Mo₂C und V₄C₃. Diese Karbide scheiden als Partikel mit einem Durchmesser von 5–50 Nanometern aus, die in der gesamten angelassenen Martensitmatrix verteilt sind. Da die Karbide bei hohen Temperaturen thermodynamisch stabil sind und einer Vergröberung widerstehen, fixieren sie Versetzungen und Korngrenzen gegen Kriechverformung bei Temperaturen, bei denen Mikrostrukturen aus Kohlenstoffstahl bereits erweicht wären.
Vanadiumkarbid (V₄C₃) ist besonders wirksam, da es bei Temperaturen um 600 °C ausfällt – dem typischen Anlassbereich für hochfeste Verbindungselement-Güten. Dadurch entsteht eine sekundäre Verhärtung: Während der Martensit mit steigender Anlasstemperatur weicher wird, verleiht die Ausscheidung von Vanadiumkarbid der Matrix wieder Festigkeit und gleicht den Verlust aus. Dieser sekundäre Härtungseffekt ist der Hauptgrund dafür, dass B16-Verbindungselemente (Cr-Mo-V) eine um 55 °C höhere Festigkeit aufweisen als B7-Verbindungselemente (nur Cr-Mo).
Kornverfeinerung
Vanadiumcarbonitride, die während der Austenitisierung ungelöst bleiben, fixieren die Austenitkorngrenzen und verhindern so das Kornwachstum während des Erhitzens. Eine feine Vor-Austenit-Korngröße führt nach dem Abschrecken zu einer feinen martensitischen Packungsgröße, was sowohl eine höhere Festigkeit (Hall-Petch-Beziehung) als auch eine verbesserte Zähigkeit zur Folge hat – insbesondere die Schlagzähigkeit bei niedrigen Temperaturen, bei der die Kornverfeinerung die Übergangstemperatur von duktil zu spröde (DBTT) nach unten verschiebt. Dieser Mechanismus ist die Grundlage dafür, dass L7-Verbindungselemente in kryogener Qualität Charpy-Schlagwerte bei -101 °C erreichen, die B7-Verbindungselemente mit identischer chemischer Zusammensetzung nicht erreichen können.
Zusammenfassung der Elementfunktionen
| Element | Typisches Sortiment an Verbindungselementen aus legiertem Stahl | Hauptfunktionen | Note, bei der es am wichtigsten ist |
|---|---|---|---|
| Cr | 0.75–1.20% | Verfestigung durch Mischkristalle, Verbesserung der Härtbarkeit, Oxidationsbeständigkeit | Alle Klassenstufen |
| Mo | 0.15–0.65% | Karbidbildung, Beibehaltung der Festigkeit bei hohen Temperaturen, Beständigkeit gegen Anlasseigenerung | B16 (0,50–0,65%) |
| V | 0.25–0.35% | Kornverfeinerung, Sekundärhärtung durch V₄C₃-Ausscheidung, Kriechfestigkeit | B16 |
| Ni | 0.50–1.00% | Kaltzähigkeit, Verringerung der DBTT | L7 |
| Mn | 0.45–1.10% | Entsauerstoffung bei der Stahlherstellung, Verfestigung durch feste Lösungen, Härtbarkeit | Alle Klassenstufen |
Härtbarkeit: Warum die Querschnittsgröße die Festigkeit bestimmt
Ein häufiger Fehler bei der Spezifikation besteht darin, anzunehmen, dass eine B7-Schraube mit einem Durchmesser von 3 Zoll dieselbe Zugfestigkeit aufweist wie eine B7-Schraube mit einem Durchmesser von 0,5 Zoll. Die Norm ASTM A193 sieht ausdrücklich vor, dass die Anforderungen an die mechanischen Eigenschaften mit zunehmendem Durchmesser sinken – und der metallurgische Grund dafür ist die Härtbarkeit.
Der Jominy-End-Quench-Test
Die Härtbarkeit beschreibt die Fähigkeit eines Stahls, beim Abschrecken Martensit zu bilden, in Abhängigkeit von der Abkühlgeschwindigkeit und dem Abstand zur abgeschreckten Oberfläche. Der Jominy-Endabschreckversuch (ASTM A255) quantifiziert dies: Ein Standardstab wird auf die Austenitisierungstemperatur erhitzt, ein Ende wird mit einem Wasserstrahl abgeschreckt, und die Härte wird in regelmäßigen Abständen entlang des Stabs gemessen.
Eine Stange aus 4140er legiertem Stahl (die Grundzusammensetzung für B7 und L7) behält in einem Abstand von 50 mm vom abgeschreckten Ende eine Härte von über 45 HRC bei. Ein Kohlenstoffstahlstab der Sorte 1045 fällt im gleichen Abstand unter 25 HRC – er ist zu langsam abgekühlt, um Martensit zu bilden, und hat stattdessen eine Mischung aus Bainit, Ferrit und Perlit mit deutlich geringerer Härte gebildet. Das Chrom und Molybdän in 4140 verzögern die Umwandlung von Austenit zu Perlit, wodurch die Mitte des Stabs Zeit hat, Martensit zu bilden, bevor die Temperatur zu stark absinkt.
Kritischer Durchmesser
Die praktische Konsequenz: Kohlenstoffstahl der Sorte 1045 lässt sich durch Ölhärten bis zu einem Durchmesser von etwa 12 mm durchhärten. Legierter Stahl der Sorte 4140 lässt sich durch Ölhärten bis zu einem Durchmesser von etwa 50 mm und in aggressiveren Abschreckmedien bis zu 75 mm durchhärten. Jenseits des kritischen Durchmessers weist der Kern der Schraube eine Mischung aus verschiedenen Mikrostrukturen auf – angelassener Martensit an der Oberfläche, Bainit und Ferrit im Zentrum –, die eine proportional geringere Festigkeit aufweisen.
ASTM A193 B7: Festigkeitsreduzierung in Abhängigkeit vom Durchmesser
| Nenn-Schraubendurchmesser | Mindestzugfestigkeit | Mindeststreckgrenze | Metallurgische Grundlagen |
|---|---|---|---|
| ≤ 2-1/2 Zoll (63,5 mm) | 125 ksi (862 MPa) | 105 ksi (724 MPa) | Durchgehend martensitischer Querschnitt |
| > 2-1/2 bis 4 Zoll (63,5–101,6 mm) | 115 ksi (793 MPa) | 95 ksi (655 MPa) | Der Kern enthält etwas Bainit |
| > 4 bis 7 Zoll (101,6–177,8 mm) | 105 ksi (724 MPa) | 75 ksi (517 MPa) | Deutlicher nicht-martensitischer Kern |
Diese Reduzierungen sind keine konservativen Annahmen – es handelt sich um die gemessenen Mindesteigenschaften, die angesichts der Härtbarkeitsgrenze von Stahl des Typs 4140 zuverlässig erreicht werden können. Für Schraubverbindungen im Bereich von 4 bis 7 Zoll, die die volle Festigkeit von 125 ksi erfordern, kann eine Stahlsorte mit höherer Härtbarkeit wie 4340 (höherer Ni+Mo-Gehalt) oder ein Bolzen vom Typ B16 mit größerem Durchmesser (ein höherer Mo+Cr-Gehalt fördert eine tiefere Härtbarkeit) erforderlich sein.
Wärmebehandlung: Abschrecken und Anlassen
Die endgültigen Eigenschaften jedes Verbindungselements aus legiertem Stahl werden durch den Wärmebehandlungszyklus bestimmt. Der dreistufige Prozess – Austenitisierung, Abschrecken, Anlassen – muss innerhalb kontrollierter Temperaturbereiche und Zeitgrenzen durchgeführt werden, um die Anforderungen der Normen ASTM A193/A320 zu erfüllen.
Stufe 1: Austenitisierung
Der Stahl wird auf 845–870 °C erhitzt und auf dieser Temperatur gehalten, bis sich die Mikrostruktur vollständig in Austenit umgewandelt hat und sich die Legierungskarbide in der Lösung aufgelöst haben. Die Haltezeit ist von der Dicke abhängig – etwa 1 Stunde pro 25 mm Querschnittsfläche. Eine zu kurze Haltezeit führt zu ungelösten Karbiden und chemischer Heterogenität; eine zu lange Haltezeit begünstigt das Kornwachstum, was die Zähigkeit beeinträchtigt, was insbesondere bei den kryogenen L7-Güten kritisch ist.
Stufe 2: Abschrecken
Die Bolzen werden in Öl oder einem Polymer-Abschreckmittel schnell abgekühlt, um Austenit in Martensit umzuwandeln. Die Härte im abgeschreckten Zustand erreicht 55–60 HRC, jedoch ist die Mikrostruktur spröde und weist hohe Restspannungen auf. Die Abkühlgeschwindigkeit muss die kritische Abkühlgeschwindigkeit für die jeweilige Legierung überschreiten – die kritische Abkühlgeschwindigkeit von 4140 beträgt bei 700 °C etwa 8 °C/s und ist in Öl für Querschnitte bis zu einem Durchmesser von etwa 50 mm erreichbar. Dickere Querschnitte erfordern aggressivere Abschreckmittel oder Legierungsmodifikationen (höherer Mo+Cr-Gehalt), um die Abkühlgeschwindigkeit bis in den Kern hinein aufrechtzuerhalten.
Stufe 3: Temperieren
Die abgeschreckten Bolzen werden auf 540–680 °C wiedererwärmt, mindestens 1–2 Stunden lang auf dieser Temperatur gehalten und anschließend an der Luft abgekühlt. Dadurch wird spröder Martensit in angelassenen Martensit umgewandelt – eine Mikrostruktur aus feinen Eisenkarbiden, die in einer Ferritmatrix verteilt sind –, was zu einer deutlich verbesserten Zähigkeit bei einem kontrollierten Verlust an Härte führt.
Die Temperiertemperatur bestimmt unmittelbar das endgültige Verhältnis zwischen Festigkeit und Zähigkeit:
| Anlass-Temperatur | Ungefähre Endhärte (4140) | Zugfestigkeit (ksi) | Anwendung |
|---|---|---|---|
| 540 °C (1000 °F) | 30–35 HRC | ~125 | B7, L7 (maximale Stärke) |
| 595 °C (1100 °F) | 26–30 HRC | ~115 | B7 überdimensioniert (moderate Leistungsreduzierung) |
| 650 °C (1200 °F) | 20–24 HRC | ~100 | B7M (NACE-Kategorie „Säurebetrieb“) |
Molybdän und Vanadium spielen beim Anlassen eine entscheidende Rolle, da sie der Vergröberung von Eisenkarbiden bei hohen Temperaturen entgegenwirken. In unlegiertem Kohlenstoffstahl vergröbern sich die Karbide oberhalb von 500 °C rasch, wodurch die Festigkeit schnell abnimmt. Bei 4140 (mit 0,15–0,25% Mo) wird die Karbidvergröberung bis auf etwa 550–580 °C verzögert. Bei B16 (mit 0,50–0,65% Mo plus 0,25–0,35% V) gleicht die Ausscheidung von Vanadiumkarbid die Erweichung bis zu 600–620 °C aus – dies ist der Mechanismus, der dem Temperaturvorteil von B16 von 55 °C zugrunde liegt.
Der Larson-Miller-Parameter
Für den Hochtemperaturbetrieb stellt der Larson-Miller-Parameter (LMP) einen Zusammenhang zwischen Temperatur, Zeit und Kriechbruchlebensdauer in einer einzigen Gleichung her:
LMP = T × (C + log t)Dabei ist T die Temperatur in Rankine-Grad (°F + 460), t die Zeit bis zum Bruch in Stunden und C eine Materialkonstante (etwa 20 für niedriglegierte Stähle). Für B16 bei 540 °C bedeutet ein LMP von etwa 22,5 × 10³ eine Kriechlebensdauer von rund 100.000 Stunden bei Auslegungsspannung – ein Faktor von 8–12× länger als bei B7 bei gleicher Temperatur und Spannung. Dies ist die quantitative Begründung dafür, B16 anstelle von B7 im überkritischen Dampfbetrieb zu spezifizieren, wo ungeplante Ausfälle Kosten im sechs- bis siebenstelligen Bereich pro Tag verursachen.
Überblick über die Grundschulklassen
Die folgende Tabelle fasst die fünf Legierungsstahl-Verbindungselemente zusammen, die in der industriellen Schraubtechnik am häufigsten spezifiziert werden. Alle fünf unterliegen den Normen ASTM A193 (Hochtemperatur) oder ASTM A320 (Niedertemperatur).
| Güteklasse (ASTM) | Grundmaterial | Zugfestigkeit min. (ksi) | Streckgrenze min (ksi) | Härte max. | Temperaturbereich | Hauptverwendungszweck |
|---|---|---|---|---|---|---|
| A193 B7 | AISI 4140/4142 | 125 (≤2,5 Zoll) | 105 | 321 HB / 35 HRC | -46 °C bis 538 °C | Öl und Gas, Druckbehälter, Verschraubungen im Bauwesen |
| A193 B7M | AISI 4140 | 100 | 80 | 235 HB / 22 HRC | -46 °C bis 538 °C | NACE MR0175 – Einsatz in säurehaltigen Medien (H₂S) |
| A193 B16 | Cr-Mo-V-Legierung | 125 | 105 | 321 HB / 35 HRC | bis zu 593 °C | Stromerzeugung, Dampfturbinen, Raffinerieöfen |
| A320 L7 | AISI 4140 | 125 | 105 | 321 HB / 35 HRC | -101 °C bis 343 °C | LNG, kryogenes Gas, Ausrüstung für den Einsatz in der Arktis |
| A193 B8/B8M | 304/316 Edelstahl | 75 (Kl. 1) | 30 | 223 HB / 96 HRB | bis zu 816 °C | Korrosive Umgebungen (Anmerkung: Edelstahl, kein legierter Stahl) |
ASTM A193 B7 – Das Arbeitstier der Branche
ASTM A193, Güteklasse B7, ist weltweit die am häufigsten spezifizierte Güteklasse für Verbindungselemente aus legiertem Stahl. Die Kombination aus hoher Festigkeit, moderaten Kosten, Verfügbarkeit in einem vollständigen Größenbereich von M6 bis M100 sowie der Anerkennung durch den ASME Boiler and Pressure Vessel Code, API und andere normative Rahmenwerke macht sie zur ersten Wahl für industrielle Schraubverbindungen, bei denen die Temperaturen die Grenzwerte von Kohlenstoffstahl überschreiten.
Chemische Zusammensetzung
| Element | C | Mn | P (max) | S (max) | Si | Cr | Mo |
|---|---|---|---|---|---|---|---|
| B7 (%) | 0.37–0.49 | 0.65–1.10 | 0.035 | 0.040 | 0.15–0.35 | 0.75–1.20 | 0.15–0.25 |
Mechanische Eigenschaften nach Durchmesser
| Nennweite | Zugfestigkeit (ksi/MPa) | Streckgrenze (ksi/MPa) | Dehnung min (%) | Flächenreduzierung min (%) | Härte (HB/HRC) |
|---|---|---|---|---|---|
| ≤ 2-1/2 Zoll | 125 / 862 | 105 / 724 | 16 | 50 | 321 HB / max. 35 HRC |
| 2-1/2 bis 4 Zoll | 115 / 793 | 95 / 655 | 16 | 50 | 321 HB / max. 35 HRC |
| 4 bis 7 Zoll | 105 / 724 | 75 / 517 | 18 | 50 | 321 HB / max. 35 HRC |
Temperaturbereich
Obergrenze (538 °C / 1000 °F). B7-Befestigungselemente werden typischerweise bei 590–650 °C angelassen. Ein längerer Betrieb bei Temperaturen über etwa 538 °C birgt das Risiko einer weiteren Erweichung – einer fortschreitenden Erweichung, da die Karbide über die beabsichtigte Mikrostruktur hinaus weiter vergröbern. Die Schraube verliert an Vorspannkraft, da ihre Streckgrenze abnimmt, was zu Undichtigkeiten am Flansch führen kann. ASME B31.3 und ASME Abschnitt VIII Div. 1 beschränken den Einsatz von B7 ausdrücklich auf Temperaturen, bei denen diese Relaxation innerhalb der Auslegungsgrenzen liegt.
Untergrenze (-46 °C / -50 °F). B7 schreibt keine Kälteschlagprüfung vor. Unterhalb von etwa -50 °F tritt der Stahl 4140 ohne Kornverfeinerung in den Übergang von duktil zu spröde ein, und die Charpy-Schlagwerte fallen unter 20 ft-lbs. Bei Temperaturen unter -50 °F ersetzt A320 L7 (gleiche chemische Zusammensetzung, obligatorische Charpy-Prüfung) die Norm B7.
Typische Anwendungsbereiche
Befestigung von Rohrflanschen nach ASME B16.5 und B16.47 in Raffinerien und petrochemischen Anlagen
API 6A-Flanschverbindungen für Bohrlochköpfe und Christmas-Tree-Anlagen
Verschraubung von Mannloch- und Handlochabdeckungen an Druckbehältern
Bolzen für Gehäuse von Industriekompressoren und -pumpen
Verschraubung von Kanal und Mantel sowie des Gehäuseflansches eines Wärmetauschers
Stahlverbindungen in Hochtemperaturumgebungen (Ofenkonstruktionen, Abgaskamine)
B7M: Die NACE-konforme Variante
Wenn die Betriebsumgebung Schwefelwasserstoff (H₂S) in wässriger Lösung enthält – was in der Öl- und Gasförderung, der Raffination und der Gasaufbereitung häufig vorkommt –, ist die Norm B7 bei einer Härte von 25–35 HRC anfällig für Sulfid-Spannungsrissbildung (SSC), eine Form der Wasserstoffversprödung. NACE MR0175 / ISO 15156 beschränkt die Härte von Kohlenstoff- und niedriglegierten Stählen in sauren Betriebsumgebungen auf maximal 22 HRC.
B7M wird mit derselben chemischen Zusammensetzung wie B7 hergestellt, jedoch bei einer höheren Temperatur (typischerweise 650–675 °C) gehärtet, um eine Härte von maximal 22 HRC zu erreichen. Der Kompromiss:
| Eigenschaft | B7 | B7M |
|---|---|---|
| Zugfestigkeit (ksi) | 125 | 100 |
| Streckgrenze (ksi) | 105 | 80 |
| Härte (HRC max.) | 35 | 22 |
| Entspricht NACE MR0175 | Nein | Ja |
B7M wird überall dort vorgeschrieben, wo die NACE-Flüssigkeitsklassifizierung die Umgebung als „sauer“ einstuft. Die Verwendung von Standard-B7 unter diesen Bedingungen hat zu katastrophalen Versagen von Befestigungselementen geführt – darunter gut dokumentierte Vorfälle in Gasfeldern in Kanada und im Nahen Osten, bei denen B7-Bolzen innerhalb weniger Stunden nach Kontakt mit H₂S brachen.
ASTM A193 B16 – Der Champion bei hohen Temperaturen
B16 wurde entwickelt, weil die obere Temperaturgrenze von B7 bei 538 °C für überkritische und ultraüberkritische Dampfkraftzyklen nicht ausreicht, bei denen Dampftemperaturen von 566–620 °C an der Tagesordnung sind. B16 erhöht die Betriebstemperaturgrenze auf 593 °C durch einen höheren Molybdängehalt (0,50–0,651 TP7T gegenüber 0,15–0,251 TP7T bei B7) und die Zugabe von Vanadium.
Chemische Zusammensetzung
| Element | C | Mn | P (max) | S (max) | Si | Cr | Mo | V |
|---|---|---|---|---|---|---|---|---|
| B16 (%) | 0.36–0.47 | 0.45–0.70 | 0.035 | 0.040 | 0.15–0.35 | 0.80–1.15 | 0.50–0.65 | 0.25–0.35 |
Die Mo+V-Synergie
Die hohe Temperaturbeständigkeit von B16 beruht auf zwei miteinander wechselwirkenden Mechanismen:
Doppeltes Molybdän (0,50–0,65% gegenüber 0,15–0,25% bei B7) führt zu einer höheren Dichte an Mo₂C-Karbidausscheidungen. Diese Karbide sind thermodynamisch stabil, widerstehen einer Vergröberung bei erhöhten Temperaturen und hemmen Versetzungen gegen Kriechverformung. Bei 550 °C behält B16 etwa 78% seiner Streckgrenze bei Raumtemperatur bei, verglichen mit etwa 60% bei B7.
Vanadiumzugabe (0,25–0,35%) bildet V₄C₃-Ausscheidungen, die beim Anlassen für eine sekundäre Verfestigung sorgen und bis zu etwa 620 °C stabil bleiben. Vanadiumkarbide fixieren zudem die Austenitkorngrenzen während der Wärmebehandlung und sorgen so für die feine Kornstruktur, die die Kriechfestigkeit unterstützt.
B7 vs. B16 – Erhaltung der Streckgrenze im Vergleich zur Temperatur
| Temperatur | B7 Streckgrenze (geschätzt bei % bei Raumtemperatur) | B16 Streckgrenze (geschätzt bei % bei Raumtemperatur) | Operative Auswirkungen |
|---|---|---|---|
| 450 °C (842 °F) | ~75% | ~85% | Leichter Vorsprung für B16 |
| 500 °C (932 °F) | ~60% | ~78% | B16 beginnt, deutlich abzuweichen |
| 538 °C (1000 °F) | ~50% (B7-Obergrenze) | ~70% | B7 am Grenzwert; B16 innerhalb des Auslegungsbereichs |
| 593 °C (1100 °F) | Nicht empfohlen | ~55% (Obergrenze B16) | B16 ist die einzige Option in dieser Klasse |
Vergleich der Kriechzeiten
Bei 540 °C und einer Spannung von 100 MPa zeigen die Daten zur Kriechbruchfestigkeit für Cr-Mo- und Cr-Mo-V-Stähle aus dem „ASM Metals Handbook“ und den NIMS-Kriechdatenblättern, dass B16 (Cr-Mo-V) eine 8- bis 12-mal längere Bruchlebensdauer erreicht als B7 (Cr-Mo). Dies wirkt sich direkt auf die Wirtschaftlichkeit der Wartungsintervalle aus: Ein Satz B7-Bolzen, der bei jedem 18-monatigen Turnaround in einem Hydrocracker einer Raffinerie ausgetauscht werden muss, könnte durch B16-Bolzen ersetzt werden, die vier oder fünf Turnarounds überstehen.
Typische Anwendungsbereiche
Flanschverschraubungen an Hauptdampf- und Heißrückwärmeleitungen in überkritischen (566 °C) und ultraüberkritischen (620 °C) Kohlekraftwerken
Flanschverbindungen an Abhitzedampferzeugern (HRSG) in Kombikraftwerken mit Gasturbinen
Verschraubung der Reaktor- und Regeneratorköpfe in der Fluid-Catalytic-Cracking-Anlage (FCCU) einer Raffinerie
Befestigung des Dampfturbinengehäuses und der Ventile
Einsatz von Wasserstoff bei hohen Temperaturen in Hydroverarbeitungsanlagen von Raffinerien (mit entsprechender Werkstoffprüfung gemäß den Nelson-Kurven nach API 941)
ASTM A320 L7 – Der Spezialist für Tieftemperaturanwendungen
A320 L7-Befestigungselemente werden aus demselben Grundwerkstoff AISI 4140 hergestellt wie A193 B7. Die chemische Zusammensetzung ist identisch. Der Unterschied liegt in der Qualitätskontrolle: L7 schreibt eine Feinkornverfahren sowie Charpy-V-Kerbschlagversuche bei -101 °C (-150 °F) vor – Prüfungen, die für B7 nicht vorgeschrieben sind und die diese wahrscheinlich nicht bestehen würde.
Charpy-Schlagzähigkeitsanforderungen (ASTM A320 L7)
| Prüftemperatur | Mindestdurchschnittswert (3 Proben) | Mindestbetrag pro Person | Einheiten |
|---|---|---|---|
| -101 °C (-150 °F) | 20 ft-lbs | 16 ft-lbs | ft-lbs |
| -101 °C (-150 °F) | 27. J | 22. J | Joule |
Warum identische chemische Verbindungen bei niedrigen Temperaturen unterschiedliche Eigenschaften aufweisen können
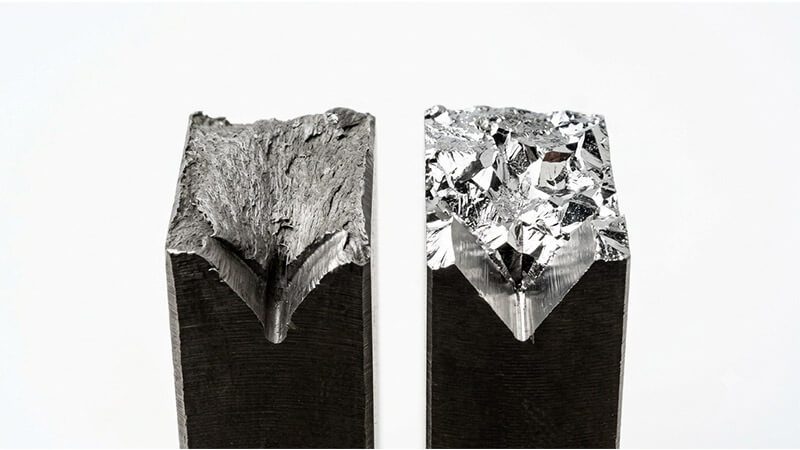
Der Charpy-Schlagversuch misst die Energie, die beim Bruch eines gekerbten Probekörpers unter dynamischer Belastung absorbiert wird. Oberhalb der Übergangstemperatur von duktil zu spröde (DBTT) ist die Bruchfläche faserig und die absorbierte Energie hoch (40–80 ft-lbs für 4140). Unterhalb der DBTT weist die Bruchfläche eine kristalline Spaltbildung auf und die absorbierte Energie sinkt auf 5–15 ft-lbs – ein spröder Bruch ohne plastische Verformung.
Die Korngröße ist die maßgebliche Variable, die die DBTT bei vergüteten Stählen bestimmt. Feinkörniger 4140-Stahl (ASTM-Korngröße ≥ 7) weist eine um etwa 40–60 °C niedrigere DBTT auf als grobkörniger 4140-Stahl (Korngröße ≤ 5). Die Herstellung von B7 schreibt keine Kontrolle der Korngröße vor, sodass ein handelsüblicher B7-Bolzen eine DBTT zwischen -20 °C und -60 °C aufweisen kann. Die L7-Herstellung schreibt ein Feinkornverfahren mit einer typischen DBTT von -60 °C bis -80 °C vor, wodurch -101 °C innerhalb oder nahe dem Energieplateau des oberen Bereichs liegt.
| Prüftemperatur | Grobkörnig B7 (unkontrolliert) | Feinkörnig L7 (kontrolliert) |
|---|---|---|
| +20 °C (68 °F) | ~45 ft-lbs (61 J) | ~60 ft-lbs (81 J) |
| -50 °C (-58 °F) | ~10 ft-lbs (14 J) — spröde | ~45 ft-lbs (61 J) — duktil |
| -101 °C (-150 °F) | <5 ft-lbs (7 J) – vollständig spröde | ~25 ft-lbs (34 J) – duktil, bestanden |
Mechanische Eigenschaften
Die mechanischen Eigenschaften von L7 sind identisch mit denen von B7 (125 ksi Zugfestigkeit, 105 ksi Streckgrenze bei Durchmessern ≤ 2-1/2 in). Der Betriebstemperaturbereich reicht von -101 °C bis etwa 343 °C. Oberhalb von 343 °C ist L7 funktional gleichwertig mit B7 und kann bei Hochtemperatureinsatz austauschbar verwendet werden, obwohl B7 der Einfachheit halber in der Regel spezifiziert wird, wenn lediglich Hochtemperaturbeständigkeit erforderlich ist.
Typische Anwendungsbereiche
Verschraubung von Rohrleitungen und Ventilen in einer LNG-Verflüssigungsanlage (-162 °C)
Verschraubung von Mannlöchern und Stutzenflanschen an LNG-Speichertanks
Verschraubung der Cold-Box-Anlage einer Industrie-Gasanlage (flüssiger Sauerstoff, Stickstoff, Argon)
Öl- und Gasförderanlagen in der Arktis und Subarktis (North Slope, Sibirien, vor der Küste Neufundlands)
Verschraubungen in Ethylen- und Propylen-Kälteanlagen
B8 und B8M: Warum sie in A193 vorkommen, aber kein legierter Stahl sind
Die Norm ASTM A193 umfasst die Edelstahlsorten B8 und B8M, was immer wieder zu Verwirrung führt. Die Norm trägt den Titel “Schrauben aus legiertem Stahl und Edelstahl”, gerade weil sie beide Kategorien abdeckt. B8 und B8M fallen auf die Edelstahlseite der Grenze.
B8 wird aus austenitischem Edelstahl der Sorte AISI 304 (18Cr-8Ni) hergestellt. B8M wird aus AISI 316 (16Cr-10Ni-2Mo) hergestellt. Sie sind karbidlösungsgeglüht, nicht abgeschreckt und angelassen. Ihre Mikrostruktur ist austenitisch (flächenzentriert-kubisch) und nicht angelassener martensitischer Art (raumzentriert-tetragonal/raumzentriert-kubisch).
Wesentliche Unterschiede zu legierten Stahlsorten
| Eigenschaft | Legierter Stahl (B7, B16, L7) | Edelstahl (B8, B8M) |
|---|---|---|
| Verstärkungsmechanismus | Martensitische Umwandlung + Anlassen | Lösung im festen Zustand + optionale Verformungshärtung |
| Korrosionsbeständigkeit | Niedrig bis mäßig (Cr ≤ 1,20%) | Hoch (Cr ≥ 16%) |
| Hochtemperaturfestigkeit | Hoch (125 ksi bis zu 538 °C) | Klasse 1: mittel (75 ksi); Klasse 2: hoch (125 ksi, kaltverfestigt) |
| Kaltzähigkeit | Nur L7, getestet bis -101 °C | Von Natur aus beständig gegen kryogene Temperaturen (FCC-Struktur) |
| Magnetisch | Ja (ferromagnetisch) | Leicht magnetisch (Klasse 2, kaltverformt); nichtmagnetisch (Klasse 1) |
Wann sollte man B8/B8M anstelle von B7 wählen?
Die Entscheidung läuft auf eine einzige Frage hinaus: Ist Korrosionsbeständigkeit oder mechanische Festigkeit die maßgebliche Anforderung?
Korrosionsbedingt (chemische Verarbeitung, Meeresklima, Anlagen für den Lebensmittelbereich) → B8 oder B8M. Die Passivschicht aus Chromoxid auf Edelstahl sorgt für eine Korrosionsbeständigkeit, die legierter Stahl selbst mit Beschichtungen nicht erreichen kann.
Kraftbetont (Hochdruckflansche, schwere Konstruktionsschraubverbindungen, ermüdungskritische Verbindungen) → B7 oder B16. Bei gleichem Durchmesser hält B7 eine um 67% höhere Zugbelastung aus als B8 Klasse 1.
Für Anwendungen, die sowohl eine hohe Festigkeit als auch Korrosionsbeständigkeit erfordern, schließt A193 B8 Klasse 2 (kaltverfestigtes 304, 125 ksi Zugfestigkeit) diese Lücke, allerdings zu einem erheblichen Preisaufschlag. Die Leitfaden zu Befestigungselementen aus Edelstahl 304 und 316 behandelt die Auswahl von Edelstahlsorten ausführlich.
Korrosionsbeständigkeit und Umgebungsgrenzen
Verbindungselemente aus legiertem Stahl weisen eine geringe bis mäßige inhärente Korrosionsbeständigkeit auf – besser als ungeschützter Kohlenstoffstahl, aber deutlich schlechter als Edelstahl. Ihr Korrosionsverhalten hängt vom Chromgehalt (0,75–1,20%), der Oberflächenbeschaffenheit und davon ab, ob eine Beschichtung oder eine Galvanisierung aufgebracht wurde.
Atmosphärische Korrosion
In den ISO 9223-Kategorien C1 (Innenbereich, trocken) und C2 (ländlicher Außenbereich) weisen Verbindungselemente aus legiertem Stahl eine oberflächliche Oxidation auf, behalten jedoch ihre strukturelle Integrität bei. In der Kategorie C3 (städtisch/industriell) rosten ungeschützte Befestigungselemente aus legiertem Stahl innerhalb von Monaten bis Jahren sichtbar, wobei die Korrosionsrate aufgrund des geringen Chromzusatzes geringer ist als bei unlegiertem Kohlenstoffstahl. Für die Kategorie C3 und höher sollten Verbindungselemente aus legiertem Stahl beschichtet werden – je nach Temperatur und chemischer Beanspruchung durch Verzinkung, Feuerverzinkung, PTFE- oder Xylan-Beschichtungen.
Schwefelwasserstoff (H₂S) und NACE MR0175/ISO 15156
Die schwerwiegendste umweltbedingte Beanspruchung für Verbindungselemente aus legiertem Stahl ist der „Sour-Service“ – also Umgebungen, in denen H₂S in wässriger Lösung vorliegt. Der Versagensmechanismus ist die Sulfid-Spannungsrisskorrosion (SSC), eine Form der Wasserstoffversprödung, bei der atomarer Wasserstoff, der durch die Korrosionsreaktion zwischen H₂S und Stahl entsteht, in das Stahlgitter diffundiert und bei Belastungen unterhalb der Streckgrenze zu einem spröden Bruch führt.
NACE MR0175 / ISO 15156 begrenzt die maximale Härte von Kohlenstoff- und niedriglegierten Stählen in sauren Umgebungen auf 22 HRC. Die Norm B7 mit 25–35 HRC entspricht diesen Anforderungen nicht und es ist dokumentiert, dass sie bei hoher Beanspruchung innerhalb von Stunden bis Tagen nach H₂S-Einwirkung versagt. Die konforme Güteklasse ist B7M, die chemisch identisch mit B7 ist, jedoch auf maximal 22 HRC vergütet wurde.
Diese Einschränkung gilt unabhängig davon, ob das Befestigungselement beschichtet oder isoliert ist – der Härtegrenzwert bezieht sich auf das Grundmetall, nicht auf die Oberfläche. Eine Beschichtung bietet keinen Schutz vor SSC, da atomarer Wasserstoff durch die meisten Beschichtungssysteme diffundiert.
Wasserstoffversprödung durch Galvanisieren
Galvanische Verfahren (Zink, Cadmium) erzeugen an der Stahloberfläche Wasserstoff, der in hochfeste Stähle (Härte ≥ 32 HRC / Zugfestigkeit ≥ 145 ksi) diffundieren und einen verzögerten Sprödbruch verursachen kann – manchmal erst Stunden oder Tage nach dem Einbau, bei Belastungen, die deutlich unter der Nennkapazität der Schraube liegen.
Die Normen ASTM A193/A320 schreiben für galvanisch beschichtete hochfeste Verbindungselemente eine Entwässerung (Ausglühen) vor: Die Behandlung muss bei 190–230 °C für mindestens 4 Stunden erfolgen und innerhalb einer Stunde nach der Beschichtung beginnen. Dadurch wird diffusionsfähiger Wasserstoff aus dem Stahl vertrieben, bevor er sich an Korngrenzen und Einschlussstellen ansammeln kann. Beim mechanischen Beschichten und beim Feuerverzinken entsteht nur vernachlässigbar wenig Wasserstoff, sodass das Risiko einer Versprödung vollständig vermieden wird.
Hochtemperaturoxidation
Bei Temperaturen über 450 °C bilden Verbindungselemente aus legiertem Stahl an der Luft eine sichtbare Oxidschicht. Diese Schicht hat keine schützende Wirkung (im Gegensatz zur Cr₂O₃-Schicht auf Edelstahl) und wird mit zunehmender Zeit und Temperatur immer dicker. Bei 593 °C (der Obergrenze nach B16) beträgt die Oxidationsrate an der Luft etwa 0,25–0,5 mm/Jahr – akzeptabel für die mechanische Funktion der Schraube, jedoch ungeeignet für Anwendungen, die saubere Oberflächen oder eine minimale Partikelbildung erfordern.
Verträglichkeit von Beschichtungen bei verschiedenen Temperaturen
| Beschichtungsart | Maximale Dauertemperatur | Anmerkungen |
|---|---|---|
| Galvanisch aufgebrachtes Zink | 200 °C | Zink schmilzt bei 419 °C, doch die Diffusion in Stahl beschleunigt sich ab 200 °C |
| feuerverzinkt | 200–250 °C | Ähnliche Zinkbegrenzung; die Badetemperatur (450 °C) nähert sich dem B7-Anlassbereich |
| PTFE / Xylan | 260 °C | Das organische Bindemittel zersetzt sich bei Temperaturen über 260 °C |
| Cadmiumplatte | 230 °C | Wirksam, aber mit Einschränkungen (Toxizität); in der Luft- und Raumfahrt weit verbreitet |
| Platte aus einer Zink-Nickel-Legierung | 250–300 °C | Verbessertes Hochtemperaturverhalten im Vergleich zu reinem Zink |
| Unbeschichtet | Stufenabhängig | B7 bis 538 °C, B16 bis 593 °C; Oxidation zulässig |
Bei Betriebstemperaturen über etwa 300 °C stoßen die meisten gängigen Beschichtungssysteme an ihre thermischen Grenzen, sodass Verbindungselemente aus legiertem Stahl unbeschichtet verwendet werden, wobei die Oxidation als wartungsrelevanter Faktor in Kauf genommen wird. Dies ist gängige Praxis bei Hochtemperatur-Schraubverbindungen in der Energieerzeugung und in Raffinerien.
So wählen Sie Verbindungselemente aus legiertem Stahl aus: Ein vierstufiges Entscheidungsmodell
Die folgende Abfolge wandelt die in den Abschnitten 1–10 behandelten technischen Daten in einen praxisorientierten Auswahlprozess um.
Schritt 1: Festlegen des Betriebstemperaturbereichs
| Temperaturbedingungen | Note | Aktion |
|---|---|---|
| -101 °C bis -46 °C | L7 | Überprüfung der Charpy-Zertifizierung bei -101 °C |
| -46 °C bis 538 °C | B7 | Weiter zu Schritt 2 |
| 538 °C bis 593 °C | B16 | Überprüfung des Mo- und V-Gehalts am MTC |
| Über 593 °C | Über das Sortiment an legiertem Stahl hinaus | Berücksichtigen Sie Legierungen auf Nickelbasis (Inconel 718, A286) |
Schritt 2: Status der „Sour“-Versorgung ermitteln (H₂S vorhanden?)
| Zustand | Note | Überprüfen |
|---|---|---|
| H₂S gemäß der Definition in NACE MR0175 | B7M | HRC ≤ 22 bestätigt; NACE-Konformitätserklärung zu MTC |
| Kein H₂S | Weiter zu Schritt 3 |
Schritt 3: Überprüfung des Durchmessers und der Leistungsreduzierung
| Schraubendurchmesser | B7 Zugfestigkeit | B16 Zugfestigkeit | Falls 125 ksi erforderlich sind |
|---|---|---|---|
| ≤ 2-1/2 Zoll | 125 ksi | 125 ksi | B7 oder B16 – beides erfüllt die Anforderung |
| 2-1/2 bis 4 Zoll | 115 ksi | 125 ksi | Geben Sie „B16“ an, wenn die volle Festigkeit von 125 ksi erforderlich ist. |
| > 4 Zoll | 105 ksi | Hersteller kontaktieren | Prüfen Sie die Verwendung von Durchmessern mit größerem Durchmesser oder einer Sorte mit höherer Härtbarkeit |
Schritt 4: Bewertung der Korrosionsbelastung
| Belichtung | Empfehlung |
|---|---|
| Trockene Umgebung, Innenraum oder C1-C2-Atmosphäre | Unbeschichtet oder mit dünnem Ölfilm (Standard B7/L7) |
| C3-C4-Atmosphäre | Verzinkt + Wasserstoffglühen oder HDG |
| Meeresatmosphäre (chloridhaltig) | Beschichteter legierter Stahl mit Inspektionsplan oder Aufrüstung auf B8M (Edelstahl 316) |
| Exposition gegenüber Chemikalien (Säuren, Laugen, Lösungsmittel) | Chemische Verträglichkeitsdaten beachten; voraussichtlich ist Edelstahl B8/B8M erforderlich |
Übersichtstabelle
| Nutzungsbedingungen | Empfohlene Klassenstufe | Auf MTC bestätigen |
|---|---|---|
| Allgemeine Verschraubungen für hohe Temperaturen | B7 | Zugfestigkeit 125 ksi, chemische Zusammensetzung |
| Saures Öl und Gas (H₂S) | B7M | Härte ≤ 22 HRC, NACE-Erklärung |
| Dampfkraftwerk, >538 °C | B16 | Mo 0,50%+, V vorhanden |
| LNG / Kryotechnik | L7 | Charpy bei -101 °C ≥ 20 ft-lbs (Durchschnitt) |
| Hohe Korrosionsbeständigkeit, mäßige Festigkeit | B8 (304) oder B8M (316) | Chemie gemäß A193 |
| Überdimensionierte Schrauben, maximale Festigkeit | B16 (hervorragende Härtbarkeit) | Vollständige Mechanik am Durchmesser |
Häufig gestellte Fragen
1. Was ist der Unterschied zwischen Schrauben der Klasse B7 und der Klasse 8?
B7 ist eine legierte Stahlsorte nach ASTM A193 (4140 Cr-Mo) mit Materialzertifikat und einer Nennbetriebstemperatur von bis zu 538 °C. Die Güteklasse 8 ist eine legierte Stahlsorte mit mittlerem Kohlenstoffgehalt gemäß SAE J429 mit einer Zugfestigkeit von 150 ksi, jedoch ohne Hoch- und Niedrigtemperaturbewertung und ohne Rückverfolgbarkeit über das Materialprüfzeug (MTC). Für Druckbehälter und Rohrleitungen ist B7 die Spezifikationsgüte der Wahl.
2. Können B7-Schrauben bei Temperaturen über 1000 °F (538 °C) verwendet werden?
Nr. B7 wird bei 590–650 °C vergütet; ein längerer Betrieb oberhalb dieses Bereichs führt zu einer weiteren Vergütungserweichung – die Streckgrenze fällt unter die Auslegungsgrenzen und die Vorspannung der Schrauben lässt nach. Für den Betrieb bei Temperaturen über 538 °C sollte auf B16 (ausgelegt für 593 °C) umgestellt werden.
3. Sind Befestigungselemente aus legiertem Stahl rostfrei?
Nein. Verbindungselemente aus legiertem Stahl enthalten 0,75–1,20% Chrom – weit weniger als die für rostfreien Stahl erforderliche Mindestmenge von 10,5%. Sie rosten in feuchten Umgebungen und erfordern Beschichtungen oder Galvanisierungen zum Korrosionsschutz. Die Güteklassen B8 und B8M sind in A193 aufgeführte rostfreie Stähle; es handelt sich dabei nicht um legierte Stähle.
4. Was ist B7M und wann wird es benötigt?
B7M ist die NACE MR0175-konforme Variante von B7, die auf eine maximale Härte von 22 HRC vergütet ist (die Standardausführung B7 erlaubt bis zu 35 HRC). Sie ist immer dann erforderlich, wenn die Betriebsflüssigkeit H₂S in wässriger Lösung enthält, da Stähle mit höherer Härte anfällig für sulfidbedingte Spannungsrisse sind.
5. Können Befestigungselemente aus legiertem Stahl verzinkt werden?
Ja, unter Einhaltung bestimmter Vorsichtsmaßnahmen. Galvanisierte Befestigungselemente müssen innerhalb einer Stunde nach der Beschichtung einer Entwässerungsbehandlung gegen Wasserstoffversprödung (190–230 °C, mindestens 4 Stunden) unterzogen werden. Das Feuerverzinken nähert sich dem B7-Anlassbereich an und kann die Zugfestigkeit geringfügig verringern. Für den Einsatz bei hohen Temperaturen sind unbeschichtete Befestigungselemente aus legiertem Stahl Standard.
6. Welche Zertifikate sollte ich beim Kauf von Verbindungselementen aus legiertem Stahl verlangen?
Mindestens ein Zertifikat nach EN 10204 Typ 3.1 mit Angabe der chemischen Zusammensetzung, der mechanischen Eigenschaften und der Schmelznummer. Für den Einsatz in sauren Medien gemäß NACE ist eine Konformitätserklärung nach MR0175 erforderlich. Für L7-Verbindungselemente sind Charpy-Schlagzähigkeitsprüfberichte erforderlich. Für kritische Anwendungen (Druckbehälter, LNG) ist ein Upgrade auf EN 10204 Typ 3.2 mit von einer unabhängigen Stelle bezeugten Prüfungen erforderlich.
7. Worin besteht der Unterschied zwischen B7 und L7, wenn für beide der gleiche Stahl verwendet wird?
Die chemische Zusammensetzung ist identisch (AISI 4140), jedoch erfordert L7 eine Feinkornbehandlung sowie eine obligatorische Charpy-V-Kerbschlagprüfung bei -101 °C (mindestens 20 ft-lbs im Durchschnitt). Für B7 gelten keine Anforderungen hinsichtlich der Korngröße oder der Schlagzähigkeit bei niedrigen Temperaturen. Verwenden Sie B7 für Verschraubungen bei hohen Temperaturen; wechseln Sie zu L7, wenn die Betriebstemperaturen unter -46 °C fallen.
8. Können Befestigungselemente aus legiertem Stahl geschweißt oder repariert werden?
Das Schweißen von Befestigungselementen aus legiertem Stahl wird nicht empfohlen. Die Wärmeeinflusszone zerstört die vergütete Mikrostruktur und führt zur Entstehung eines erweichten Bereichs mit unkontrollierter Härte, Restspannungen und der Gefahr von wasserstoffinduzierten Rissen. Beschädigte oder korrodierte Befestigungselemente aus legiertem Stahl sollten ausgetauscht und nicht repariert werden.
9. Wie kann ich echte B7-Schrauben von Fälschungen unterscheiden?
Überprüfen Sie, ob die auf dem Kopf eingeprägte Schmelznummer mit dem MTC übereinstimmt. Führen Sie eine tragbare Materialanalyse (XRF/OES) durch, um Cr 0,75–1,20% und Mo 0,15–0,25% zu überprüfen. Die Härtemessung sollte Werte von 25–35 HRC ergeben (unter 25 = überhärtet; über 35 = Gefahr eines spröden Bruchs). Bezug von einem nach ISO 9001 zertifizierten Hersteller mit geprüfter ASTM A193-Zertifizierung.
10. Wie lang ist die typische Lieferzeit für maßgefertigte Verbindungselemente aus legiertem Stahl?
Standard-B7-Lagerware wird noch am selben Tag bis innerhalb von 2 Wochen versandt. Bei Sondergrößen sind 4–8 Wochen für das Schmieden, die Bearbeitung und die Wärmebehandlung erforderlich. Bei L7 und B16 kommen 2–4 Wochen für spezielle Prüfungen hinzu. Eine unabhängige Prüfung gemäß EN 10204 Typ 3.2 verlängert die Lieferzeit um 1–2 Wochen.
Literaturverzeichnis
ASTM International. “ASTM A193/A193M – Norm für Schrauben aus legiertem Stahl und Edelstahl für den Einsatz bei hohen Temperaturen oder hohem Druck sowie für andere Spezialanwendungen.” https://www.astm.org/Standards/A193.htm
ASTM International. “ASTM A320/A320M – Norm für Schrauben aus legiertem Stahl und Edelstahl für den Einsatz bei niedrigen Temperaturen.” https://www.astm.org/Standards/A320.htm
Internationale Organisation für Normung. “ISO 15156 / NACE MR0175 – Erdöl- und Erdgasindustrie – Werkstoffe für den Einsatz in H₂S-haltigen Umgebungen bei der Öl- und Gasförderung.” https://www.iso.org/standard/76461.html
Internationale Organisation für Normung. “EN 10204:2004 – Metallprodukte – Arten von Prüfbescheinigungen.” (als ISO 10474 verabschiedet)
ASM International. ASM-Handbuch, Band 1: Eigenschaften und Auswahl: Eisen, Stähle und Hochleistungslegierungen. 10. Auflage. (Literaturhinweis – Daten zu mechanischen Eigenschaften und Kriechbruchverhalten von Cr-Mo- und Cr-Mo-V-Stählen.)
Davis, J.R. (Hrsg.). ASM-Fachhandbuch: Kohlenstoff- und legierte Stähle. ASM International, 1996. (Härtbarkeitsdaten, Jominy-Kurven und Anlasseigenschaften für 4140 und verwandte Stahlsorten.)
Wikipedia-Autoren. “41xx-Stahl”. Wikipedia, die freie Enzyklopädie. https://en.wikipedia.org/wiki/41xx_steel
Wikipedia-Autoren. “Charpy-Schlagprüfung”. Wikipedia, die freie Enzyklopädie. https://en.wikipedia.org/wiki/Charpy_impact_test
Nationales Institut für Materialwissenschaften (NIMS). Kriech-Datenblatt Nr. 10B: Datenblätter zu den Eigenschaften von 1Cr-0,5Mo-Stahl bei erhöhten Temperaturen. NIMS, Japan. (Larson-Miller-Parameter und Daten zum Kriechbruch.)