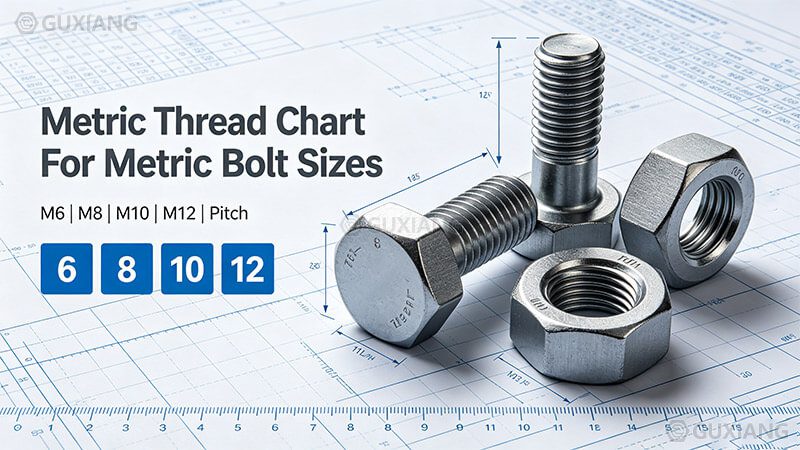
Dieses Diagramm enthält vollständige Dimensionsdaten für metrische ISO-Grobfäden pro ISO 261, ISO 262 und ISO 724. Es deckt die standardmäßigen metrischen Bolzengrößen von M1 bis M68 ab. Jeder Eintrag umfasst Außendurchmesser des Gewindes, Kerndurchmesser, Gewindesteigung, Teilungsdurchmesser, Bohrlochgröße und Durchgangslochdurchmesser. Alle Dimensionen sind in Millimetern.
Gewindegröße Lookup
metrisches Gewinde Anatomie
ISO metrisches Gewinde Größe Chart
Alle Abmessungen in Millimetern. Daten nach ISO 261, ISO 262 und ISO 724 für metrische Grobfäden von ISO. Gewindebohrergrößen sind ungefähr und können je nach Werkstoff und gewünschter Gewinde-Klasse (6H Norm) variieren.
| Fadengröße | Major Dia. (mm) | Kleiner Dia. (mm) | Teilung (mm) | Pechdia. (mm) | Gewindebohrer (mm) | Freiraum (mm) |
|---|---|---|---|---|---|---|
| Kleine Größen (M1 – M2.5) | ||||||
| M1 | 1.0 | 0.729 | 0.25 | 0.838 | 0.75 | 1.3 |
| M1.1 | 1.1 | 0.829 | 0.25 | 0.938 | 0.85 | 1.4 |
| M1.2 | 1.2 | 0.929 | 0.25 | 1.038 | 0.95 | 1.5 |
| M1.4 | 1.4 | 1.075 | 0.30 | 1.205 | 1.10 | 1.8 |
| M1,6 | 1.6 | 1.221 | 0.35 | 1.373 | 1.25 | 2.0 |
| M1.8 | 1.8 | 1.421 | 0.35 | 1.573 | 1.45 | 2.3 |
| M2 | 2.0 | 1.567 | 0.40 | 1.740 | 1.60 | 2.6 |
| M2.2 | 2.2 | 1.713 | 0.45 | 1.908 | 1.75 | 2.9 |
| M2,5 | 2.5 | 2.013 | 0.45 | 2.208 | 2.05 | 3.1 |
| Gemeinsame Größen (M3 – M6) | ||||||
| M3 | 3.0 | 2.459 | 0.50 | 2.675 | 2.50 | 3.6 |
| M3.5 | 3.5 | 2.850 | 0.60 | 3.110 | 2.90 | 4.2 |
| M4 | 4.0 | 3.242 | 0.70 | 3.545 | 3.30 | 4.8 |
| M4.5 | 4.5 | 3.688 | 0.75 | 4.013 | 3.80 | 5.3 |
| M5 | 5.0 | 4.134 | 0.80 | 4.480 | 4.20 | 5.8 |
| M6 | 6.0 | 4.917 | 1.00 | 5.350 | 5.00 | 7.0 |
| Mittlere Größen (M7 – M12) | ||||||
| M7 | 7.0 | 5.917 | 1.00 | 6.350 | 6.00 | 8.0 |
| M8 | 8.0 | 6.647 | 1.25 | 7.188 | 6.80 | 10.0 |
| M9 | 9.0 | 7.647 | 1.25 | 8.188 | 7.80 | 11.0 |
| M10 | 10.0 | 8.376 | 1.50 | 9.026 | 8.50 | 12.0 |
| M11 | 11.0 | 9.376 | 1.50 | 10.026 | 9.50 | 13.5 |
| M12 | 12.0 | 10.106 | 1.75 | 10.863 | 10.20 | 15.0 |
| Große Größen (M14 – M24) | ||||||
| M14 | 14.0 | 11.835 | 2.00 | 12.701 | 12.00 | 17.0 |
| M16 | 16.0 | 13.835 | 2.00 | 14.701 | 14.00 | 19.0 |
| M18 | 18.0 | 15.394 | 2.50 | 16.376 | 15.50 | 22.0 |
| M20 | 20.0 | 17.294 | 2.50 | 18.376 | 17.50 | 24.0 |
| M22 | 22.0 | 19.294 | 2.50 | 20.376 | 19.50 | 26.0 |
| M24 | 24.0 | 20.752 | 3.00 | 22.051 | 21.00 | 28.0 |
| Extra große Größen (M27 – M68) | ||||||
| M27 | 27.0 | 23.752 | 3.00 | 25.051 | 24.00 | 33.0 |
| M30 | 30.0 | 26.211 | 3.50 | 27.727 | 26.50 | 35.0 |
| M33 | 33.0 | 29.211 | 3.50 | 30.727 | 29.50 | 38 |
| M36 | 36.0 | 31.670 | 4.00 | 33.402 | 32.00 | 41 |
| M39 | 39.0 | 34.670 | 4.00 | 36.402 | 35.00 | 44 |
| M42 | 42.0 | 37.129 | 4.50 | 39.077 | 37.50 | 47 |
| M45 | 45.0 | 40.129 | 4.50 | 42.077 | 40.50 | 50 |
| M48 | 48.0 | 42.857 | 5.00 | 44.752 | 43.00 | 53 |
| M52 | 52.0 | 46.587 | 5.00 | 48.752 | 47.00 | 57 |
| M56 | 56.0 | 50.046 | 5.50 | 52.428 | 50.50 | 61 |
| M60 | 60.0 | 54.046 | 5.50 | 56.428 | 54.50 | 65 |
| M64 | 64.0 | 57.505 | 6.00 | 60.103 | 58.00 | 69 |
| M68 | 68.0 | 61.505 | 6.00 | 64.103 | 62.00 | 73 |
Metric Thread Dimension Terminology
Außendurchmesser des Gewindes
The largest diameter of the thread, measured from crest to crest. This is the nominal size used to identify the bolt (e.g., M8 = 8mm major diameter). Measured with calipers or micrometers.
Minor Diameter
The smallest diameter of the thread, measured from root to root. Also called the core diameter. This dimension indicates the effective cross-sectional area and tensile strength of the bolt.
Pech Durchmesser
The diameter of an imaginary cylinder where the thread ridge width equals the groove width. This is the most critical dimension for determining whether a bolt and nut will mate correctly.
Thread Pitch
The axial distance between adjacent thread crests, measured in millimeters. For metric coarse threads, pitch increases with diameter. Fine threads have smaller pitch values than coarse threads of the same diameter.
How to Read Metric Thread Designations
Step-by-Step Guide
- Identify the M prefix: The letter "M" indicates ISO metric thread. M8 means 8mm nominal major diameter.
- Read the pitch (if specified): M8x1.25 means 8mm diameter with 1.25mm pitch. If pitch is omitted (just "M8"), it refers to the standard coarse pitch (1.25mm for M8).
- Find the size in the chart: Locate your thread size in the first column to see all dimensional data.
- Use tap drill size for internal threads: When drilling a hole to be tapped, use the tap drill diameter column as your drill bit size.
- Use clearance hole for bolt passage: When drilling a hole for the bolt to pass through freely, use the clearance hole diameter column.
Anwendbare Normen
ISO 261
ISO general plan for ISO metric screw threads. Defines the basic profile, diameter-pitch combinations, and the overall framework for the metric thread system.
ISO 262
ISO metric screw threads — selected sizes for screws, bolts and nuts. Specifies the preferred diameter-pitch combinations used in general engineering applications.
ISO 724
ISO metric screw threads — basic dimensions. Provides the fundamental dimensional data including major, minor, and pitch diameters for standard metric threads.
ISO 965- 1
ISO metric screw threads — tolerances. Defines the tolerance classes (6g/6H, 4g6g/4H6H, 8g/8H) for external and internal metric threads, governing fit and interchangeability.
Häufig gestellte Fragen
Eine metrische Fadenbezeichnung wie M8x1,25 codiert zwei wichtige Informationen: Der Buchstabe M gefolgt von einer Zahl gibt den nominalen Hauptdurchmesser in Millimetern an (M8 = 8 mm Hauptdurchmesser), und die Zahl nach dem x gibt die Gewindesteigung in Millimetern an (1,25 = 1,25 mm Abstand zwischen den Gewindebergen). Bei Standard-Rohlfäden wird die Steigung oft weggelassen, da sie durch den Durchmesser impliziert wird (z. B. M8 allein impliziert M8 x 1,25).
Metrische Grobfäden (Standardsteigung) haben weniger Gewinde pro Längeneinheit und sind die Standardwahl für die Allzweckbefestigung. Sie bieten eine bessere Abisolierfestigkeit und eine schnellere Montage. Metrische Feinfäden haben eine kleinere Steigung (mehr Fäden pro Längeneinheit), was eine höhere Zugfestigkeit, eine feinere Einstellbarkeit und eine bessere Schwingungsbeständigkeit bietet. Feine Fäden werden häufig in Automobil-, Luft- und Raumfahrt- und Präzisionsinstrumentierungsanwendungen verwendet.
Der Gewindebohrer ist ungefähr gleich dem (0) minus der Steigung. Zum Beispiel ist für einen M8x1.25 Gewinde der Gewindebohrer[6] 8 - 1,25 = 6,75 mm, gerundet auf den nächsten Norm Bohrer[6] von 6,80 mm. Das Diagramm bietet vorberechnete Gewindebohrer [6] s für alle Norm metrisches Gewinde s. Bei kritischen Anwendungen beziehen Sie sich immer auf die Empfehlungen des Taps Hersteller, da die genaue Größe je nach Klasse variieren kann.
Die Steigung Durchmesser (auch als die effektive Durchmesser bezeichnet) ist die Durchmesser eines imaginären Zylinders, der durch das Gewinde-Profil verläuft, wo die Breiten des Gewinde-Wulstes und der Nut gleich sind. Es ist die kritischste Dimension, um zu bestimmen, ob ein Bolzen und eine Mutter richtig passen. Wenn die Teilungsdurchmesser nicht innerhalb von Toleranz übereinstimmen, ist die Anordnung zu locker oder zu eng. Die Steigung Durchmesser liegt immer zwischen dem Haupt- und dem Nebendurchmesser.
Ein Gewindebohrer erzeugt das Pilotloch für Innengewinde (Mutter oder Gewindeloch). Seine Durchmesser ist in der Nähe der Kerndurchmesser, so dass genug Material für den Hahn, um die Fäden zu schneiden. Ein Durchgangsloch ist größer als das Außendurchmesser des Gewindes des Bolzens gebohrt, so dass der Bolzenschaft frei durchgreift, ohne in Gewinde einzugreifen. Bei einer typischen Schraubverbindung weist ein Stück eine Durchgangsbohrung und das Gegenstück eine Gewindebohrung auf.
Metrische Schraubengewinde unterliegen ISO-Standards, hauptsächlich ISO 261 (allgemeiner Plan für metrische Schraubengewinde ISO), ISO 262 (Auswahl der Größen für Schrauben, Schrauben und Muttern) und ISO 724 (Grundabmessungen). Das ISO metrisches Gewinde-Profil hat einen 60-Grad-Einschlusswinkel, ähnlich dem imperialen Unified Thread Standard, verwendet jedoch Millimeter-basierte Dimensionen. Faden Toleranz Klassen umfassen 6g/6H (allgemeiner Zweck), 4g6g/4H6H (Präzision) und 8g/8H (lose Passform).
Nein, metrische und Zoll (UNC/UNF) Threads sind nicht kompatibel und sollten niemals gemischt werden. Obwohl beide einen Gewindewinkel von 60 Grad verwenden, unterscheiden sich die Steigungskonventionen (mm pro Gewinde vs. Gewindegänge pro Zoll), die Durchmesser-Messungen verwenden unterschiedliche Einheiten und die Gewindeprofilanteile sind leicht unterschiedlich. Der Versuch, eine metrische Mutter mit einem Zoll-Schrauben zu verbinden, führt zu Kreuzgewinden, unvollständigem Eingriff oder Gelenkversagen.
Gewindesteigung kann mit einem Gewindesteigung Lehrring (einer Reihe von Metallklingen mit bekannten Nickwerten), einem Vernier-Sattel oder einem Lineal gemessen werden. Messen Sie mit einem Bremssattel den Abstand über 10 Gewinde-Wappen und teilen Sie durch 10, um die durchschnittliche Tonhöhe zu erhalten. Mit einem Pitch Lehrring finden Sie die Klinge, die perfekt in die Gewinde Nuten passt. Die Steigung ist der axiale Abstand von einem Gewinde-Wappen zum nächsten, gemessen in Millimetern.