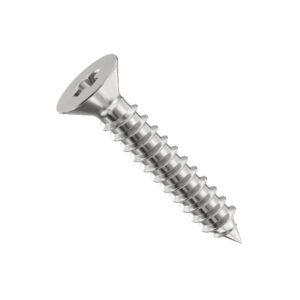
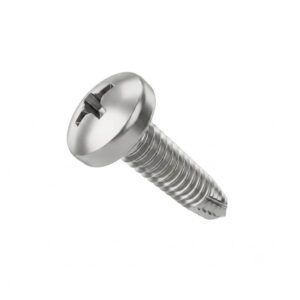
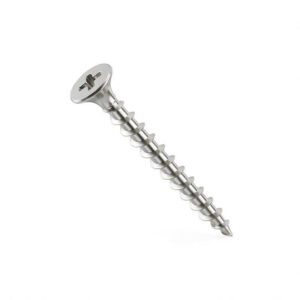
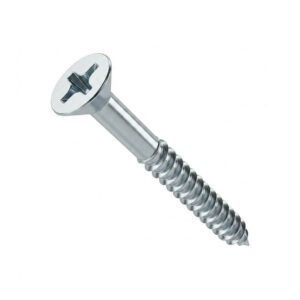
Наш обширный ассортимент винтов включает 11 специализированных типов, относящихся к четырём группам по типу зацепления: саморезы, винты с машинной резьбой, винты для ручной затяжки и монтажные винты. Эти высококачественные крепежные детали, полностью соответствующие стандартам DIN, ISO и ASME, выпускаются из углеродистой стали, нержавеющей стали A2/A4, латуни и кремниевой бронзы, что позволяет удовлетворить любые требования инженерных служб, отделов закупок и производственных цехов.
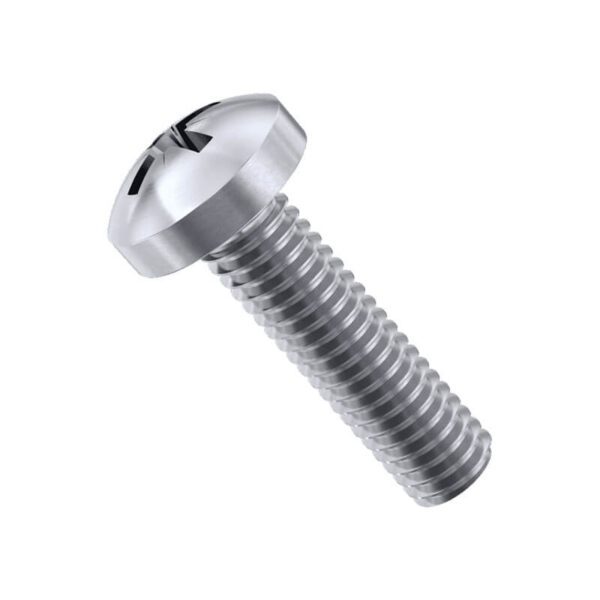
Винт — это крепежный элемент с резьбой, который преобразует вращательную силу в линейную силу зажима. Спиральная резьба обхватывает цилиндрический или конический стержень; при вращении головки резьба ввинчивается в сопряженный материал, создавая натяжение вдоль оси винта, которое сжимает соединяемые детали.
Резьба — это то, что отличает винт от гвоздя. Гвоздь удерживается за счёт трения и смещения материала. Винт удерживается за счёт механической фиксации: боковые поверхности резьбы упираются в материал, противостояя как вырыванию, так и ослаблению соединения под воздействием вибрации. Именно поэтому винты являются стандартным выбором в тех случаях, когда соединение должно выдерживать циклические нагрузки, тепловое расширение или демонтаж для технического обслуживания. Диаметр винтов варьируется от менее 1 мм (часовые винты M0,6) до более 50 мм (анкерные болты), охватывая все технические соединения между этими значениями.
При вращении головки создаётся крутящий момент. Винтовая резьба преобразует крутящий момент в осевую силу, продвигая крепежный элемент вперёд на один шаг резьбы за каждый полный оборот. Боковые поверхности резьбы вклиниваются в сопряжённый материал под углом — как правило, 60° для унифицированной и метрической резьбы — и предотвращают самоотвинчивание за счёт механической блокировки.
Сила зажима обеспечивается за счет упругого растяжения. По мере того как головка входит в гнездо, дальнейшее вращение растягивает корпус в пределах его предела упругости. Это растяжение аккумулирует энергию, подобно натянутой пружине, поддерживая усилие зажима даже при оседании соединения или ползучести материала. Тип соединения определяет выбор: саморезы нарезают или формируют собственную сопрягаемую резьбу; машиностроительные крепежные элементы соединяются с предварительно нарезанной резьбой в гайке или резьбовом отверстии.
Винты классифицируются в зависимости от способа соединения резьбы с заготовкой. Именно от этого единственного параметра — саморезы или винты с готовой резьбой — зависят совместимость с материалами, выбор монтажного инструмента и конструкция соединения.
Саморезы не формируют и не вырезают собственную резьбу при установке. Винт формирует резьбу по мере продвижения. К этой группе относятся винты для дерева, саморезы для металла и пластика, самосверлящие винты, винты с накатанной резьбой, винты для ДСП и винты для гипсокартона.
Машинные винты соединяются с уже имеющейся резьбой — либо с резьбовым отверстием, либо с гайкой. Резьба на винте и сопрягаемой детали имеет стандартный профиль (ASME B1.1, ISO 68-1). К этой группе относятся машиные винты, стопорные винты и винты с буртиком.
Винты с ручным приводом приводятся в действие вручную и оптимизированы для регулировки без использования инструментов. К этой категории относятся винты с накидными головками с насечкой или крыльчатыми головками.
Крепежные элементы для сборки Соедините две стороны панели с предварительно просверленными отверстиями с противоположных сторон. Основным типом являются соединительные шпильки, также называемые «чикагскими винтами» или «секс-болтами».
| Тип | Механизм резьбы | Типичные материалы |
|---|---|---|
| Древесные шурупы | Конический хвостовик, крупная резьба, сверло-шпилька или наконечник типа 17 | Массив дерева, фанера, пиломатериалы |
| Саморезы | Нарезание резьбы с формовкой (с вытеснением материала) или нарезание резьбы с удалением стружки | Листовой металл толщиной ≤1/4 дюйма, пластик, алюминий |
| Саморезы | Наконечник сверла + саморезная резьба за один проход; без предварительного сверления | Листовой металл, стальные каркасы, кровельные покрытия |
| Винты с накатанной резьбой | Формовка резьбы с нулевым зазором; без стружки, без резания | Пластичные металлы, пластмассы, литые под давлением сплавы |
| Винты для ДСП | Резьба крупного шага, оптимизированная для ДСП и МДФ | Инженерные деревянные панели, МДФ, ОСП |
| Винты для гипсокартона | Мелкая резьба, головка типа «бугл», фосфатное покрытие, цементация для придания хрупкости | Гипсокартон на деревянных или стальных стойках |
| Тип | Стандарт резьбы | Типичный вариант применения |
|---|---|---|
| Машинные винты | ASME B1.1 (UNF/UNC) или ISO 68-1 (профиль M) | Резьбовые отверстия в металле, гайки, резьбовые вставки |
| Стопорные винты | Полная резьба, без головки, с шестигранным приводом | Втулки валов, шкивы, шестерни на валах |
| Винты для плеча | Прецизионно отшлифованный безрезьбовой буртик между головкой и резьбой | Опорные точки, линейные подшипники, скребковые пластины в штампах |
| Тип | Отличительная черта | Типичный вариант применения |
|---|---|---|
| Винты с барашком | Головка с насечкой, крыльчатая или лопастная для затяжки пальцами | Обслуживающие люки, крепления для камер, регулируемые держатели |
| Клеммы | Двухкомпонентная конструкция: резьбовой цилиндр + сопряженный винт, сборка с противоположных сторон | Кожаные изделия, переплетные работы, сборка панелей |
Большинство из них изготовлены из стали — углеродистой или нержавеющей — с покрытием, подобранным с учетом условий эксплуатации. Правила выбора материала применимы ко всем типам.
| Материал | Коррозионная стойкость | Типичный коэффициент увеличения стоимости по сравнению с оцинкованной сталью | Где используется |
|---|---|---|---|
| Углеродистая сталь, оцинкованная | Только для использования в помещениях (гальваническое цинкование 5–8 мкм) | 1× (исходный уровень) | Мебель для интерьера, корпусная мебель, общий монтаж |
| Углеродистая сталь, горячеоцинкованная | Наружная конструкция, UC4A с контактом с землей | 1.5–2× | Каркас террасы, перекладины забора, перголы |
| Углеродистая сталь, черное оксидное покрытие | Отсутствие какой-либо значимой коррозионной стойкости | 1× | Эстетика: тёмные породы дерева, чёрная фурнитура |
| Нержавеющая сталь 304 / 305 | На открытом воздухе в целом, дождь, слабые химические вещества | 2–3× | Доски для террас, наружная отделка, пищевое оборудование |
| Нержавеющая сталь 316 | Прибрежная соленая вода, зона морских брызг | 3–4× | Строительство судов, причалы, пирсы в морской воде |
| Латунь | Декоративный вид в помещении, легкая патина при использовании на открытом воздухе | 3–5× | Элитная мебель, столярные изделия для судов под палубой, архитектурные столярные изделия |
| Кремниевая бронза | Полная устойчивость к воздействию морской воды | 5–6× | Деревянные корпуса лодок, причалы в соленой воде |
Марки нержавеющей стали серии 300 являются немагнитными и подвергаются упрочнению при механической обработке. В состав марки 316 добавлен молибден (2–3%) для обеспечения стойкости к хлоридной коррозии — это минимальная марка, допускаемая для крепежных элементов, используемых в пределах 5 км от морской воды.
| Диск | Передача крутящего момента | Cam-Out | Пригодность для производства |
|---|---|---|---|
| С прорезями | Самый низкий | Неизбежно — водитель выходит из машины при включенном крутящем моменте | Только реставрационные работы |
| Филлипс | Умеренный | Разработана для отсоединения при достижении заданного момента вращения | Общее собрание |
| Пози (PZ) | Лучше, чем «Филлипс» | Уменьшенные — дополнительные ребра между крестообразными плечами | Общее собрание, обновление Phillips |
| Сквер (Робертсон) | Высокий | Минимальный — водители проскальзывают перед прерывистыми полосами | Производственная линия |
| Torx / Звезда (T) | Максимальный | Нет | Производственная линия, ударные шуруповерты |
Квадратные и торкс-шлицы доминируют в промышленной деревообработке и сборке металлоконструкций. Крестообразные шлицы по-прежнему остаются стандартом в бытовой фурнитуре и общем крепеже, где контролируемое выскальзывание предотвращает перекручивание. Шлицы с прорезью сохраняют своё применение в реставрационных и репродукционных работах, где крепеж, соответствующий эпохе, играет важную эстетическую роль.
Процесс отбора состоит из трёх этапов. Каждый этап сужает круг кандидатов.
Шаг 1: Метод зацепления резьбы
Первый вопрос исключает половину ассортимента.
Крепежный элемент должен самостоятельно нарезать резьбу в заготовке → Серия саморезов
В заготовке уже имеется резьбовое отверстие, либо будет использоваться гайка → Семейство резьбовых элементов станка
Многократное затягивание и ослабление вручную → Ручное управление (винты с барашком)
Необходимо соединить две панели с противоположных сторон → Сборка (клеммы)
Шаг 2: Материал заготовки и условия окружающей среды
В рамках выбранной группы материалов выбор ограничивается с учетом материальной совместимости и коррозионной стойкости.
Дерево, фанера, брус → Деревянные шурупы
Листовой металл толщиной ≤1/4 дюйма, пластиковые профили → саморезы или самосверлящие винты
Инженерные панели (МДФ, ОСБ, ДСП) → Винты для ДСП
Гипсокартон на каркасе → Винты для гипсокартона
«Металл по металлу» с резьбовыми отверстиями → Механические винты
Детали, устанавливаемые на вал (шкивы, шестерни, втулки) → Стопорные винты
Шарниры поворота, требующие точного выравнивания → Винты с буртиком
На открытом воздухе с воздействием морской воды → нержавеющая сталь марки 316 или кремниевая бронза соответствующего типа
Шаг 3: Тип головки, привод и размер
На заключительном этапе крепежный элемент подбирается с учётом условий монтажа.
Скрытый крепеж → Плоская потайная головка, заделываемая после установки
Видимые крепежные элементы → Овальные, круглые или полукруглой головки
Производственная линия с ударными отвертками → Шлиц Torx, с полной резьбой, с покрытием для снижения момента затяжки
Ручная сборка в условиях ограниченного доступа → Винт с барашком
Размер → Глубина врезания резьбы: ≥ половины толщины нижней детали при работе с деревом; ≥ 1,5× диаметра при работе с металлом для обеспечения полной прочности резьбы
В чём разница между винтом и болтом? Винт входит в готовую или самонарезанную внутреннюю резьбу заготовки. Болт проходит через сквозное отверстие и соединяется с гайкой. Болт затягивается путем вращения гайки; винт затягивается путем вращения его головки.
Можно ли использовать саморез в отверстии с резьбой? Нет. Саморезы повредят предварительно нарезанную резьбу. Профили резьбы несовместимы: резьба машиностроительных винтов имеет определённые классы допуска (например, 6g/6H), тогда как саморезы деформируют или вырезают материал; они не сопрягаются с готовой резьбой.
Как выбрать между нержавеющей сталью 304 и 316? 304 — для общего применения на открытом воздухе. 316 — для прибрежных зон с соленой водой в пределах 5 км от океана, при воздействии химических веществ или везде, где существует риск появления точечной коррозии под действием хлоридов. Стоимость 316 примерно на 30–40% выше, чем 304. Разница в стоимости незначительна по сравнению с затратами труда, связанными с заменой проржавевших крепежных элементов.
Какой тип накопителя лучше использовать в производственной среде? Torx. Обеспечивает передачу максимального крутящего момента без выскальзывания. Наконечник отвертки и углубление изнашиваются синхронно, как единая система. Квадратный (Robertson) — второй по предпочтительности вариант: он удерживает крепеж на наконечнике без использования магнита. Крест (Phillips) подходит только для сборки небольших партий.
Для всех винтов нужно просверлить направляющее отверстие? Нет. Саморезы (винты Tek) самостоятельно просверливают отверстие. Винты для дерева с наконечником типа 17 позволяют обойтись без предварительного сверления в мягкой древесине для размеров #8 и меньше. Все остальные винты для дерева и все машиностроительные винты требуют предварительно просверленного или нарезанного резьбой отверстия.
Как предотвратить гальваническую коррозию между крепежными элементами из нержавеющей стали и алюминием? Изолируйте резьбу с помощью противозадирной пасты или нейлоновой шайбы. Нержавеющая сталь и алюминий занимают крайние положения в гальванической серии. Без изоляции алюминий выступает в роли анода и подвергается коррозии — крепеж из нержавеющей стали остаётся неповреждённым, в то время как окружающий его алюминий покрывается язвенными коррозионными повреждениями.
Приложение «Social Chat» бесплатное — скачайте и попробуйте прямо сейчас вот здесь!