






फ़िल्टर करके

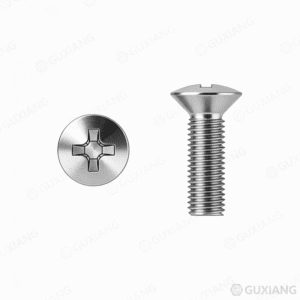
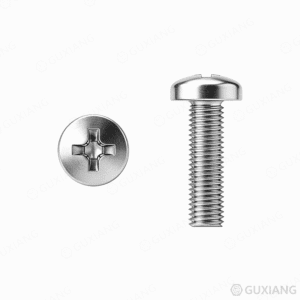

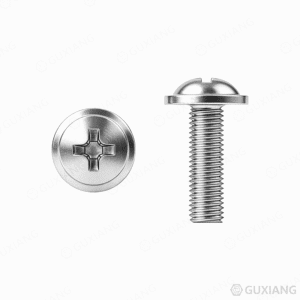
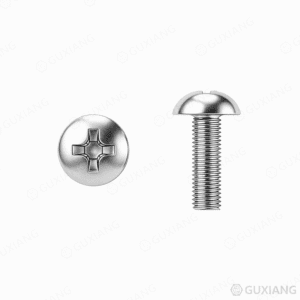
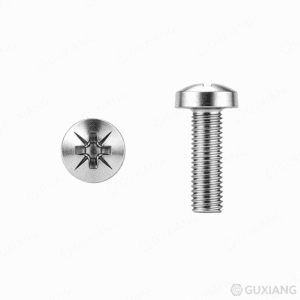
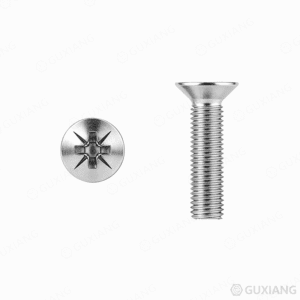
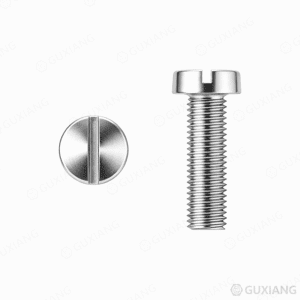
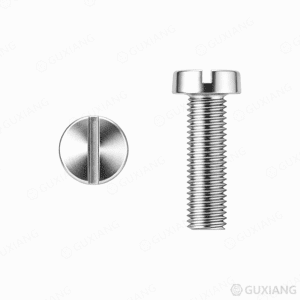
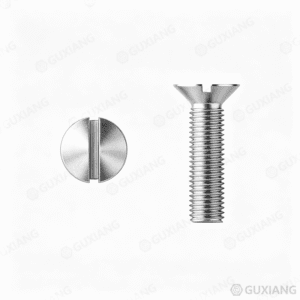
एक मशीन स्क्रू धागे को एक पूर्व-टैप्ड छेद या अखरोट में काटती है - यह अपने स्वयं के धागे को काटती है या ड्रिल नहीं करती है। धागा एक मानक मशीन धागा (UNC, UNF, या मीट्रिक ISO) सटीक जमीन है जो मिलान आंतरिक धागे को फिट करने के लिए है। एक असेंबली से मशीन स्क्रू निकालें और थ्रेडेड होल अपरिवर्तित है - कोई ठंडा काम सामग्री नहीं, कोई छीन चिप्स नहीं।.
एक मशीन स्क्रू और बोल्ट के बीच अंतर आकार और उपकरण सगाई के लिए नीचे आता है। मशीन स्क्रू आमतौर पर #0 से 3/8 इंच (M1.6 से M10) तक होते हैं, जो ड्राइवर बिट द्वारा संचालित होता है, जो सिर में एक अवकाश संलग्न होता है। बोल्ट बड़े होते हैं, बाहरी रिंचिंग का उपयोग करते हैं और संरचनात्मक डिजाइन कोड ले जाते हैं। अभ्यास में, 1/4-20 फास्टनर या तो हो सकता है - नामकरण इस बात पर निर्भर करता है कि डिजाइनर इसे कैसे बुलाता है।.
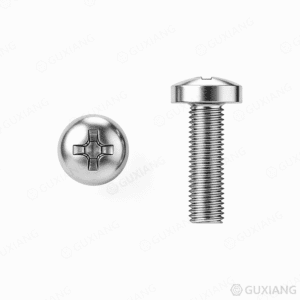
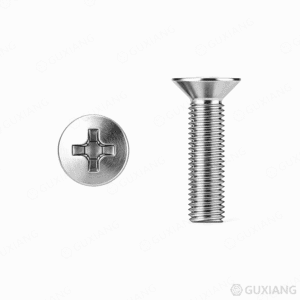
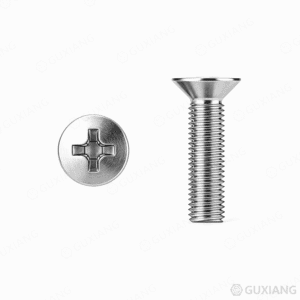
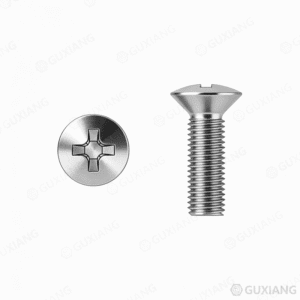
हेड शेप लोड डिस्ट्रीब्यूशन, क्लीयरेंस प्रोफाइल और टूल एक्सेस को निर्धारित करता है। थ्रेड मानकीकृत है; सिर वह है जहां मशीन स्क्रू अलग होते हैं।.
पैन हेड सामान्य प्रयोजन वर्कहोर्स। एक फ्लैट अंडरसाइड और थोड़ा गुंबद वाला शीर्ष बिना किसी काउंटरसिंकिंग के साफ-सुथरा लुक प्रदान करता है। असर सतह एक ही व्यास पर एक गोल सिर से व्यापक है। इलेक्ट्रॉनिक्स में, एक #4-40 या M3 पैन हेड पीसीबी स्टैंडऑफ़ और ब्रैकेट असेंबली के लिए डिफ़ॉल्ट है।.
Flat Head (Counterunk) 82° या 90 ° शंक्वाकार के नीचे फ्लश या नीचे बैठता है। मानक काउंटरसिंक कोण शाही आकार के लिए 82° है, प्रति दीन 965 मीट्रिक के लिए 90° है। एल्यूमीनियम और countersink में एक फ्लैट सिर को ओवर-टोर्क करें, फ्लश के नीचे स्क्रू हेड को खींचना - किसी भी अन्य सिर के प्रकार की तुलना में गहराई से नियंत्रण मायने रखता है। 1.5 मिमी के तहत पतली शीट धातु के लिए, एक अंडरकट फ्लैट हेड पर स्विच करें; तोड़ने के बिना कम असर वाले शंकु सीटों को तोड़ दिया।.
बटन हेड पैन हेड की तुलना में एक व्यापक असर सतह के साथ एक कम गुंबद, एक हेक्स सॉकेट (एलेन) द्वारा संचालित। टूलिंग, फिक्स्चर और उपभोक्ता उत्पादों में आम जहां एक चिकनी, snag मुक्त बाहरी मामले। हेक्स सॉकेट टोक़ छत को सीमित करता है - लगभग 10-12 एनएम पर 4 मिमी बटन हेड स्ट्रिप्स, 15-18 एनएम से नीचे, एक तुलनीय पैन हेड फिलिप्स #2 ले सकता है।.
ट्रस हेड एक अतिरिक्त चौड़ा, कम प्रोफ़ाइल गुंबद जो एक बड़े क्षेत्र में लोड फैलता है। जब बढ़ते छेद को ओवरसाइज़ किया जाता है तो ट्रस हेड स्क्रू का उपयोग करें, सब्सट्रेट नरम (प्लास्टिक, लकड़ी, समग्र) है, या असेंबली को वॉशर के बिना अधिकतम क्लैंप वितरण की आवश्यकता होती है। एक व्यापार बंद: व्यापक सिर तंग बाड़ों में कपड़े और केबलों पर पकड़ता है।.
सॉकेट हेड कैप स्क्रू (SHCS) तकनीकी रूप से #0-3/8 में एक मशीन स्क्रू। एक हेक्स सॉकेट ड्राइव के साथ बेलनाकार सिर किसी भी मशीन स्क्रू हेड के उच्चतम टोक़ को संभालता है - एक मिश्र धातु इस्पात #10-32 SHCS बिना स्ट्रिपिंग के 55 इन-lb में टॉर्क किया जाता है। ये मशीन टूल्स, साइकिल घटकों और कहीं भी क्लैंप बल सौंदर्य प्रसाधनों से अधिक मामलों में रहते हैं। सिर सतह पर गर्व करता है; यदि फ्लश की आवश्यकता होती है, तो इसके बजाय एक फ्लैट हेड का उपयोग करें।.
फिलर हेड पैन से अधिक लंबा, ट्रस से अधिक संकीर्ण, एक गहरे स्लॉट या क्रॉस अवकाश के साथ। जोड़ा गया ऊंचाई कैमिंग आउट से पहले एक पेचकश अधिक सगाई की गहराई देता है। पुराने मशीनरी और एयरोस्पेस में प्रयुक्त जहां स्लॉट ड्राइव निर्दिष्ट है और एक मानक दौर सिर पर्याप्त ड्राइवर काटने प्रदान नहीं करता है।.
ओवल / उठाया काउंटरसंक हेड एक फ्लैट काउंटरसंक बेस जिसमें थोड़ा गुंबददार शीर्ष होता है जो सतह पर गर्व करता है। यह “डीकोरेटिव काउंटरसंक” है - snagging से बचने के लिए पर्याप्त फ्लश, एक समाप्त देखो जोड़ने के लिए पर्याप्त उठाया। फर्नीचर हार्डवेयर और वास्तुशिल्प ट्रिम में आम है।.
सेट स्क्रू (ग्रेब स्क्रू) एक आंतरिक हेक्स या स्लॉट ड्राइव के साथ हेडलेस मशीन शिकंजा, पूर्ण लंबाई पिरोया। वे एक शाफ्ट पर एक कॉलर, चरखी या घुंडी को लॉक करते हैं। टिप ज्यामिति होल्डिंग पावर को निर्धारित करती है: लगातार समायोजन के लिए फ्लैट बिंदु, एक नरम शाफ्ट में काटने के लिए कप बिंदु, स्थायी प्लेसमेंट के लिए शंकु बिंदु। 5 N · m पर एक कप-पॉइंट M6 सेट स्क्रू एक ही टोक़ पर एक फ्लैट बिंदु के होल्डिंग बल को मोटे तौर पर डबल बनाता है।.
मशीन स्क्रू को उनके धागे से परिभाषित किया जाता है - प्रत्येक दूसरे के बाद। धागा गलत हो जाओ और पेंच जाम, स्ट्रिप्स, या rattles ढीला हो जाओ।.
मीट्रिक (ISO 68-1) मोटे पिच डिफ़ॉल्ट है। एक M4 में 0.7 मिमी पिच है; M4 ठीक 0.5 मिमी तक गिर जाता है। ठीक धागे लगभग 10–15% एक ही व्यास में अधिक तन्यता तनाव क्षेत्र प्रदान करते हैं- उनका उपयोग पतली दीवारों वाले वर्गों में किया जाता है, कठोर सामग्रियों में छेदों को टैप किया जाता है, और कहीं भी कंपन ढीला होना एक चिंता है। मीट्रिक धागे बाहरी धागे (पेंच) और 6H के लिए आंतरिक (nut/tapped छेद) के लिए 6g सहिष्णुता वर्ग ले जाते हैं। 6g / 6H जोड़ी 0.05-0.15 मिमी निकासी देता है; परिशुद्धता के लिए पर्याप्त तंग, गति पर असेंबली के लिए पर्याप्त ढीला।.
एकीकृत (यूएनसी / यूएनएफ) यूएनसी थ्रेड्स ने असेंबली स्पीड और चिप क्लीयरेंस को प्राथमिकता दी। 1/4-20 (1⁄4 इंच व्यास, 20 धागे प्रति इंच) उत्तरी अमेरिका में सबसे आम मशीन स्क्रू थ्रेड है - हर हार्डवेयर स्टोर इसे स्टॉक करता है। UNF धागे (1/4-28) मोटे तौर पर 40% द्वारा प्रति इंच धागा सगाई में वृद्धि, कंपन प्रतिरोध के लिए व्यापार विधानसभा गति। सामान्य असेंबली के लिए यूएनसी का उपयोग करें, ऑटोमोटिव और एयरोस्पेस के लिए यूएनएफ जहां जोड़ों को ढीला किए बिना साइकिल चलाना चाहिए।.
बीए (ब्रिटिश एसोसिएशन) अभी भी पुराने ब्रिटिश इंस्ट्रूमेंटेशन, मॉडल इंजीनियरिंग और कुछ विरासत एयरोस्पेस में एक ठीक-पिच छोटे पेंच मानक पाया गया। 0BA 6 मिमी व्यास है; 10BA 1.7 मिमी है। जब तक आप एक पुरानी साधन को बहाल नहीं कर रहे हैं, तो बीए-मीट्रिक समकक्षों से बचने के लिए सस्ता और स्टॉक गहरे हैं।.
एक नज़र में थ्रेड फिट क्लासेस
| फिट | इंपीरियल (UNC/UNF) | मीट्रिक (ISO) | निकासी | केस का उपयोग करें |
|---|---|---|---|---|
| लूज | 1A / 1B | — | उच्च | त्वरित असेंबली, जस्ता चढ़ाया धागे |
| मानक | 2A / 2B | 6G / 6H | सामान्य | मशीन स्क्रू अनुप्रयोगों का 90% |
| प्रेसिजन | 3A / 3B | 5g / 5h | तंग | एयरोस्पेस, उपकरण, उच्च कंपन |
कार्बन स्टील (ग्रेड 2 / कक्षा 4.8) कम कार्बन स्टील, बुनियादी गठन से परे कोई गर्मी उपचार नहीं। तन्यता ~ 400 एमपीए। उज्ज्वल जस्ता या काले ऑक्साइड खत्म। इनडोर, कम तनाव विधानसभा के लिए उपयुक्त है। लागत $0.01 प्रत्येक के तहत थोक रन में ड्राइवर-ग्रेड 2 #8-32 स्क्रू है। 200 एमपीए से ऊपर कतरनी या तन्यता भार के साथ कोई भी आवेदन ग्रेड 5 या 8.8 तक होना चाहिए।.
मिश्र धातु इस्पात (ग्रेड 5 / कक्षा 8.8) मध्यम कार्बन स्टील, शमन और टेम्पर्ड। 8.8 मीट्रिक के लिए तन्यता ~ 800 एमपीए, ग्रेड 5 शाही के लिए ~ 830 एमपीए। मशीनरी, मोटर वाहन कोष्ठक और संरचनात्मक जोड़ों के लिए जाने के लिए जहां एक पेंच विफलता उत्पादन बंद हो जाती है। जस्ता, HDG, या काले ऑक्साइड खत्म। ग्रेड 8 (कक्षा 10.9) 1,040 एमपीए के लिए तन्यता धक्का देता है - जहां बोल्ट प्रतिस्थापन को फाड़ने की आवश्यकता होगी।.
स्टेनलेस स्टील 304 (A2) 500-700 एमपीए तन्यता। शहरी और अंतर्देशीय वातावरण में ऑक्सीकरण का प्रतिरोध करता है। एएसटीएम बी 117 नमक स्प्रे में, लाल जंग 200-400 घंटे पर दिखाई देता है। 304 मशीन स्क्रू खाद्य उपकरणों, चिकित्सा उपकरणों और इलेक्ट्रॉनिक्स बाड़ों में मानक हैं जहां कार्बन स्टील से चुंबकीय हस्तक्षेप अस्वीकार्य है। एक पकड़: 304 गैलन - घर्षण के तहत पेंच और अखरोट के धागे के बीच मिलकर - एक ज्ञात विफलता मोड है। लगातार विधानसभा / disassembly धागे के लिए एक निकल आधारित एंटी-साइज या 316 पर स्विच करें।.
स्टेनलेस स्टील 316 (A4) 2% मोलिब्डेनम सामग्री ब्लॉक क्लोराइड पिटिंग। नमक स्प्रे लाल जंग से पहले 1,000 घंटे से अधिक है। तन्यता 500-700 एमपीए पर 304 से मेल खाता है। समुद्री डेक हार्डवेयर, रासायनिक प्रसंस्करण उपकरण और तटीय एचवीएसी प्रतिष्ठानों पर 316 मशीन शिकंजा का उपयोग करें। 40% के बारे में $0.15 स्क्रू पर, यह शोर है। $50,000 असेंबली लाइन डाउनटाइम कॉल पर यह सबसे सस्ता बीमा उपलब्ध है।.
पीतल (CuZn39Pb3) तन्यता 300-450 एमपीए। नरम धातु संभोग धागे के अनुरूप होती है, कंपन को ढीला करने को कम करती है। प्राकृतिक रूप से जंग प्रतिरोधी ताजा पानी और गैर ऑक्सीकरण वातावरण में। पीतल मशीन शिकंजा विद्युत प्रवाहकीय और गैर चुंबकीय हैं, जो उन्हें विद्युत टर्मिनलों और उपकरण पैनलों में मानक बनाती हैं। संरचनात्मक जोड़ों में पीतल मशीन शिकंजा का उपयोग न करें या कहीं भी कतरनी भार 150 एमपीए से अधिक है - थ्रेड्स निरंतर भार के तहत ठंडे प्रवाह।.
नायलॉन / प्लास्टिक नायलॉन 6/6 के लिए तन्यता ~ 80 एमपीए। इस्पात की तुलना में विद्युत रूप से इन्सुलेट, रासायनिक रूप से निष्क्रिय और भार रहित। पीसीबी स्टैंडऑफ़ के लिए उपयोग करें, पैनल माउंटिंग जहां विद्युत अलगाव अनिवार्य है, और लाइट-ड्यूटी कवर। नायलॉन 6/6 लगातार 85 डिग्री सेल्सियस तक रहता है; इसके ऊपर, 20 × लागत पर पीईके (260 डिग्री सेल्सियस) पर स्विच करें। नोट: नायलॉन नमी को अवशोषित करता है और swells - एक सूखी फिट नायलॉन M4 स्क्रू 60% सापेक्ष आर्द्रता पर सप्ताह के बाद एक तंग टैप छेद में जब्त कर सकते हैं। नायलॉन हार्डवेयर के लिए 0.1-0.2 मिमी रेडियल क्लीयरेंस की अनुमति दें।.
| पैरामीटर | मीट्रिक | इंपीरियल |
|---|---|---|
| व्यास | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10 | #0, #1, #2, #3, #4, #5, #6, #8, #10, 1/4, 5/16, 3/8 इंच।. |
| लंबाई | 3 मिमी से 100 मिमी | 1/8 इंच से 4 इंच. |
| धागा | आईएसओ 68-1 के अनुसार मोटे और ठीक | यूएनसी और यूएनएफ प्रति ASME B1.1 |
| पिच (कोर्स) | M3=0.5, M4=0.7, M5=0.8, M6=1.0, M8=1.25 | #6=32, #8=32, #10=24, 1/4=20, 5/16=18 |
| शक्ति वर्ग | 4.8, 8.8, 10.9, 12.9 (ISO 898-1) | ग्रेड 2, 5, 8 (SAE J429) |
| सहनशीलता | 6g बाहरी / 6H आंतरिक | 2A बाह्य / 2B आंतरिक |
| मानक | DIN 84, 85, 963, 7991, 912, ISO 7045-7047 | ASME B18.6.3, ANSI B18.3 |
ड्राइव के प्रकार
| ड्राइव | टोक़ क्षमता | कैम आउट प्रतिरोध | सर्वश्रेष्ठ |
|---|---|---|---|
| स्लॉटयुक्त | कम | कोई नहीं | बहाली, कम मशीन स्क्रू] ट्रिम |
| फिलिप्स | मध्यम | कम (कैम आउट करने के लिए डिज़ाइन) | सामान्य असेंबली, DIY |
| Pozi (Pozidriv) | मध्यम-उच्च | मध्यम | यूरोपीय मशीन स्क्रू], ओवल हेड |
| हेक्स सॉकेट (Allen) | उच्च | बहुत उच्च | मशीन टूल्स, साइकिल, उच्च मशीन स्क्रू] |
| Torx (Star) | उच्च | बहुत उच्च | मोटर वाहन मशीन स्क्रू |
| रॉबर्टसन (स्क्वायर) | उच्च | बहुत उच्च | कनाडा मशीन स्क्रू], विद्युत पैनल |
हेड मार्किंग मशीन स्क्रू] पर और SHCS प्रमुख मिश्र धातु और ताकत वर्ग की पहचान करते हैं: 8.8, 10.9, 12.9 स्क्रू; ग्रेड 5 के लिए तीन रेडियल लाइन, ग्रेड 8 के लिए छह। Unmarked ओवल हेड ग्रेड 2 / कक्षा 4.8 हैं - उन्हें लोड-असर असेंबली में उपयोग नहीं करते हैं।.
इलेक्ट्रॉनिक्स और पीसीबी असेंबली M2.5 और M3 पैन हेड मशीन स्क्रू] सुरक्षित पीसीबी स्टैंडऑफ़, कनेक्टर्स, और बाड़े lids। स्टेनलेस 304 या पीतल संवेदनशील सर्किट के साथ चुंबकीय हस्तक्षेप को रोकता है। एक महत्वपूर्ण विस्तार: ओवल हेड को एक से अधिक स्क्रू द्वारा स्टैंडऑफ़ को वापस नहीं करना चाहिए - एक प्रोट्रूडिंग स्टील स्क्रू टिप जिसे एक पीसीबी ट्रेस से संपर्क करना एक मृत शॉर्ट बनाता है। प्लास्टिक कंधे वाशर सस्ते बीमा हैं।.
उपभोक्ता उपकरण वॉशिंग मशीन कैबिनेट में लगभग 20-30 #8 या #10 शीट मेटल और मशीन स्क्रू होल्डिंग पैनल, मोटर ब्रैकेट और पंप माउंट हैं। कंपन प्राथमिक विफलता चालक है - स्वयं दिखने वाले स्क्रू हजारों धोने चक्रों पर ढीले होते हैं। नायलॉन पैच ओवल हेड या स्प्रिंग लॉक स्क्रू मोटर माउंट स्क्रू पर लागत पेनी खर्च करते हैं और कॉलबैक को समाप्त करते हैं।.
मशीन टूल्स और फिक्स्चर सॉकेट हेड कैप स्क्रू (SHCS) मशीन स्क्रू]] 10.9 या 12.9 क्लैंप जिग, जुड़नार और उपकरण धारकों। टॉर्क मान निर्दिष्ट हैं, अनुमान नहीं लगाया गया है: एक M8 12.9 SHCS ने 40 N·m तक टॉर्क किया जो लगभग 24 kN क्लैंप फोर्स विकसित करता है। एक मशीनिंग पास के दौरान अंडरशूट और वर्क-टुकड़ा बदलाव। ओवरशूट और ओवल हेड शरीर दरारें.
मोटर वाहन ब्रैकेट और ट्रिम इंजन बे सहायक कोष्ठक M6 और M8 flange-head मशीन स्क्रू का उपयोग 8.8 या 10.9 में किया जाता है, जिसमें थर्मल साइकिलिंग से ढीला होने से रोकने के लिए प्रचलित-टोर्की नट्स होते हैं। आंतरिक ट्रिम छोटे M4-M5 पैन या ओवल हेड [स्क्रू-thread-forming स्क्रू का उपयोग करता है, टैपिंग लागत से बचने के लिए यहां पसंदीदा हैं, लेकिन मशीन स्क्रू जहाँ सेवा के दौरान भागों को प्रतिस्थापित किया जाता है।.
चिकित्सा और प्रयोगशाला उपकरण 316 स्टेनलेस और इलेक्ट्रोपॉलिश खत्म साफ कमरे और आटोक्लेव वातावरण के लिए आधार रेखा आवश्यकताएं हैं। थ्रेड्स को ट्रैप बैक्टीरिया नहीं होना चाहिए-एक चिकनी जड़ त्रिज्या के साथ रोलिंग धागे को कट धागे पर निर्दिष्ट किया जाता है। नायलॉन मशीन स्क्रू MRI उपकरण में दिखाई देते हैं जहां गैर-चुंबकीय स्टेनलेस भी इमेजिंग में एड़ी मौजूदा कलाकृतियों का कारण बन सकता है।.
फर्नीचर और वास्तुकला हार्डवेयर पीतल और जस्ता चढ़ाया मशीन स्क्रू फास्टन हैंडल, टिंगे और सजावटी प्लेटें। एक पॉलिश खत्म के साथ ओवल हेड स्क्रू फर्नीचर मानक हैं - पकड़ने से बचने के लिए पर्याप्त काउंटरर्संक, जानबूझकर देखने के लिए पर्याप्त काम किया। नॉक-डाउन (फ्लैट-पैक) फर्नीचर के लिए, मशीन स्क्रू को फैक्ट्री-इंस्टॉल्ड थ्रेडेड इंसर्ट के बजाय लकड़ी के स्क्रू को कण बोर्ड में स्थापित करने की पुष्टि करता है, जो 2-3 रीसेंसेम्बली चक्र के बाद स्ट्रिप करता है।.
| निर्णय | क्या करना है | मार्गदर्शन |
|---|---|---|
| 1. थ्रेड मानक | नट युक्ति क्या है? | मौजूदा थ्रेड मैच: M4 × 0.7, 1/4-20 UNC, आदि कभी नहीं लगता - एक UNC स्क्रू पहली बारी के भीतर एक UNF अखरोट में क्रॉस-थ्रेड करेगा। नए डिजाइनों के लिए, सामान्य उपयोग के लिए मीट्रिक मोटे; UNF या मीट्रिक ठीक है जहां कंपन प्रतिरोध मायने रखता है।. |
| 2. हेड स्टाइल | फ्लश या गर्व? टूल एक्सेस? | काउंटरसंक होल → फ्लैट हेड (82° शाही, 90 ° मीट्रिक)। भूतल माउंट, कोई निकासी मुद्दा → पैन हेड नहीं। उच्च टोक़ → सॉकेट हेड कैप स्क्रू। शीतल सब्सट्रेट → लोड फैलाने के लिए ट्रस हेड। सजावटी दृश्य सतह → अंडाकार सिर या पॉलिश बटन।. |
| 3. सामग्री और ताकत | लोड, पर्यावरण, जंग जोखिम? | इंडोर लो-लोड → कार्बन स्टील ग्रेड 2 / 4.8। मशीनरी / ब्रैकेट → अलॉय स्टील 8.8 या 10.9। आउटडोर अंतर्देशीय → 304 स्टेनलेस। तटीय / रासायनिक / समुद्री → 316 स्टेनलेस। विद्युत अलगाव → नायलॉन। समुद्री विद्युत → पीतल।. |
| 4. ड्राइव टाइप | विधानसभा मात्रा और टॉर्क? | हाथ विधानसभा, कम मात्रा → फिलिप्स या slotted। उत्पादन लाइन → Torx या रॉबर्टसन (zero कैम-आउट)। उच्च टोक़ → हेक्स सॉकेट (Allen)। एक-हाथ ओवरहेड कार्य → चुंबकीय चालक के साथ हेक्स वॉशर हेड।. |
थ्रेड सगाई छुपा चर है। एक मानक नियम: स्टील में थ्रेड सगाई का न्यूनतम 1 × व्यास, एल्युमिनियम में 2 × और पीतल या प्लास्टिक में 2.5 ×। इससे कम और आंतरिक धागे पेंच रेटेड तन्यता तक पहुंचने से पहले पट्टी। यदि टैप किए गए छेद की गहराई सगाई को सीमित करती है, तो एक ठीक-पिच धागे को छोड़ दें - उथले थ्रेड प्रोफाइल एक ही छेद गहराई में अधिक सगाई पैक करता है।.
मशीन स्क्रू और बोल्ट के बीच क्या अंतर है? मशीन स्क्रू छोटे हैं (आमतौर पर #0 से 3/8 इंच, M1.6 से M10), जो सिर (स्लॉटेड, फिलिप्स, हेक्स सॉकेट) में एक अवकाश द्वारा संचालित होता है, और एक टैप छेद या अखरोट में इकट्ठा होता है। बोल्ट बड़े होते हैं, बाहरी रिंचिंग हेड का उपयोग करते हैं और संरचनात्मक विनिर्देशों को पूरा करते हैं। 1/4-20 या M6 या तो हो सकता है - यह अंतर अनुप्रयोग में है, आयाम नहीं है।.
एक मशीन स्क्रू सिर पर 8.8 क्या मतलब है? पहला अंक सैकड़ों एमपीए में अंतिम तन्य शक्ति है: 8 = 800 एमपीए। दूसरा अंक एक प्रतिशत के रूप में उपज से तन्य अनुपात है: 8 = उपज तन्यता का 80% है, इसलिए 640 एमपीए उपज। कक्षा 10.9 का अर्थ 1,000 एमपीए तन्यता, 900 एमपीए उपज है। ग्रेड 8 इम्पीरियल क्लास 10.9 मीट्रिक के बराबर है।.
मुझे फाइन थ्रेड बनाम कोर्स थ्रेड का उपयोग कब करना चाहिए? ठीक धागे 10–15% अधिक तन्यता क्षेत्र ले जाते हैं और बेहतर कंपन का विरोध करते हैं क्योंकि हेलिक्स कोण उथले है - अक्षीय लोड के तहत बैक-ड्राइव की कम प्रवृत्ति। पतली दीवार वाले टैपेड छेद में ठीक धागे का उपयोग करें, हार्ड सामग्री (जहां मोटे धागे को टैप करना मुश्किल है), और उच्च कंपन असेंबली। मोटे धागे तेजी से इकट्ठा होते हैं, मुलायम सामग्री में आसानी से स्ट्रिप करते हैं, और गंदे या प्लेटेड धागे को बेहतर ढंग से संभालते हैं।.
क्यों स्टेनलेस स्टील स्क्रू गैले हैं और मैं इसे कैसे रोकूं? Galling दबाव और घर्षण के तहत दो स्टेनलेस सतहों के बीच ठंड का स्वागत है। चूंकि स्क्रू धागे नट धागे, सूक्ष्म उच्च अंक फ्यूज के खिलाफ स्लाइड करते हैं। संयुक्त लक्ष्य टॉर्क तक पहुंचने से पहले जब्त करता है। रोकथाम: धीमी गति से ड्राइविंग गति (500 आरपीएम से नीचे), निकल आधारित एंटी-साइज यौगिक, या मिश्रित मिश्र धातु (304 स्क्रू) 316 नट में)। उन असेंबलियों के लिए जिन्हें बार-बार सर्विस करना चाहिए, एक प्रचलित-टॉर्क लॉकिंग इंसर्ट पूरी तरह से गैलिंग से बच जाता है।.
क्या मैं लकड़ी या प्लास्टिक में मशीन स्क्रू का उपयोग कर सकता हूं? सीधे नहीं। मशीन स्क्रू को एक संभोग धागे की आवश्यकता होती है - न तो एक धातु थ्रेडेड इंसर्ट को लकड़ी / प्लास्टिक में दबाया जाता है, जो बैक साइड पर एक टी-नट या टैपेड मेटल ब्रैकेट होता है। प्लास्टिक या लकड़ी के टुकड़ों में एक मशीन स्क्रू ड्राइविंग छेद को छेद में फेंक दिया जाता है। इसके बजाय एक थ्रेड-फॉर्मिंग स्क्रू या एक लकड़ी का स्क्रू का उपयोग करें।.
मुझे एक उत्पादन लाइन पर क्या उपयोग करना चाहिए? टोरेक्स (स्टार) या रॉबर्टसन (वर्ग)। दोनों में करीब-zero कैम-आउट है, जो सबसे आम विधानसभा लाइन ठहराव को समाप्त करता है: छीन लिया हुआ अवकाश। फिलिप्स को एक विशिष्ट टॉर्क पर कैम आउट करने के लिए डिज़ाइन किया गया था ताकि 1930s-आधुनिक टॉर्क-सीमित ड्राइवर में असेंबली लाइन पर ओवर-टाइटिंग को रोकने के लिए डिज़ाइन किया गया था। फिलिप्स और Torx बिट्स के बीच टूलिंग लागत अंतर $0.50 प्रति बिट के नीचे है।.
क्या जस्ता चढ़ाया गया मशीन स्क्रू बाहरी उपयोग के लिए उपयुक्त है? नहीं मानक जिंक इलेक्ट्रोप्लेट (5-12 μm, ASTM B633) तटस्थ नमक स्प्रे के 96-120 घंटे प्रदान करता है - लगभग जंग प्रकट होने से पहले बाहरी एक्सपोजर के कुछ महीनों के बराबर। आउटडोर उपयोग के लिए, हॉट-डिप गैल्वनाइज़्ड (45-85 μm, 500+ घंटे नमक स्प्रे) या स्टेनलेस स्टील के लिए कदम। “जिंक प्लेटेड” और “गैल्वनाइज़्ड” विनिमय योग्य नहीं हैं।.
कैसे लंबे समय तक एक मशीन स्क्रू नट के सापेक्ष होना चाहिए? कम से कम 1.5 से 2 पूर्ण धागे को अखरोट से दूर होना चाहिए। 1.5 धागे से अधिक और अखरोट में पहला लोड-असर थ्रेड भार का एक अपरिवर्तित हिस्सा होता है, जिससे थ्रेड स्ट्रिपिंग का जोखिम बढ़ता है। 5 से अधिक थ्रेडिंग धागे लंबाई को बर्बाद कर देते हैं और ताकत जोड़ने के बिना वजन बढ़ाते हैं। टैप किए गए अंधा छेद के लिए, थ्रेड सगाई के 1 × व्यास के लिए न्यूनतम, 1.5 × पसंदीदा उद्देश्य।.
हमारी मशीन स्क्रू सूची M1.6 से M10 और #0 से 3/8 इंच तक फैलती है। प्रमुख शैलियों: पैन, फ्लैट काउंटरसंक, बटन, ट्रस, सॉकेट कैप, फिलर, अंडाकार, और कप / शंकु / फ्लैट बिंदु में शिकंजा सेट करें। सामग्री स्टॉक: कार्बन स्टील (जस्ता, काला ऑक्साइड, HDG), अलॉय स्टील 8.8/10.9/12.9, स्टेनलेस 304 और 316, पीतल और नायलॉन 6/6।.
थ्रेड कॉलआउट, हेड स्टाइल, सामग्री और लंबाई निर्दिष्ट करें। हम अपने असेंबली विधि के लिए सहनशीलता वर्ग से मेल खाते हैं - मानक के लिए 6g / 6H, सटीकता के लिए 5g / 5H। 48 घंटे के भीतर नि: शुल्क नमूने जहाज। उत्पादन वॉल्यूम पर उसी दिन उद्धरण। 1,000 टुकड़े स्वीकार किए जाते हैं।.
सामाजिक चैट मुफ्त है, डाउनलोड करें और अभी कोशिश करें यहाँ!