什么是工业紧固件?
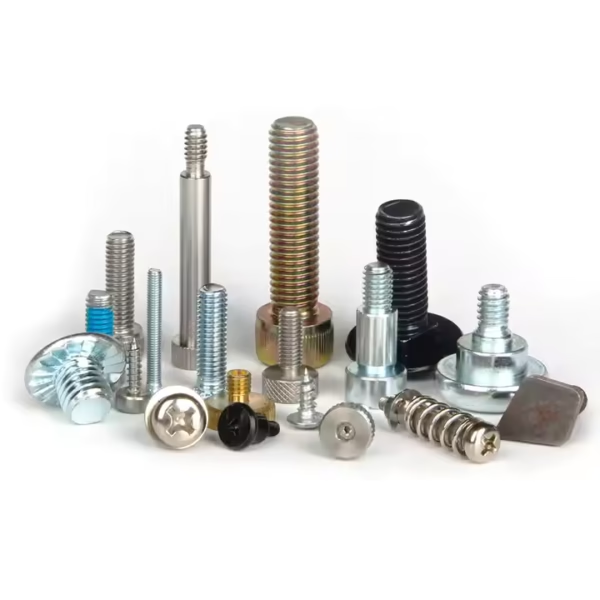
工业紧固件是一种通过机械方式将两个或多个物体连接在一起的五金部件。螺栓、螺母、螺钉、垫圈、铆钉和销钉在从钢结构框架到精密电子设备外壳等各类装配中,各自发挥着不同的作用。 紧固件的作用很简单——将物体固定在一起——但材料选择、螺纹几何形状和载荷分布背后的工程设计,决定了连接处是可靠还是会成为失效点。GUXIANG 提供的紧固件正是为满足这些需求而设计的。.
紧固件的选择如何影响装配性能
如果选错了紧固件,就会为了降低物料清单成本而牺牲接头的完整性。螺纹节距不匹配会在施加扭矩时导致咬合。当规格要求通过500小时盐雾试验时,未达标涂层却在200小时时就失败了。如果螺栓的屈服强度低于夹紧载荷要求,在热循环过程中会发生松弛并导致松动。 每一种失效模式——剪切、疲劳、缝隙腐蚀、氢脆——都可追溯到第一件零件发货前在图纸上做出的选型决策。.
主要工业紧固件类型
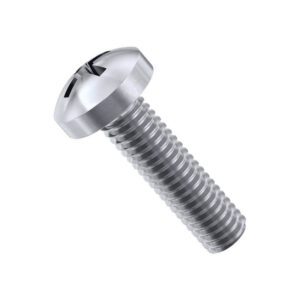
六角螺栓。符合 ISO 4014 / 4017 标准的部分螺纹和全螺纹六角螺栓,用于在结构连接处承受剪切载荷和拉伸载荷。8.8、10.9 和 12.9 级螺栓可满足大多数应用需求。六角头的设计使标准扳手能够在开放式装配中进行操作。.
六角螺母。与螺栓配合形成夹紧连接。8级、10级和12级螺母与相应级别的螺栓相匹配。带尼龙嵌件或变形螺纹的预紧扭矩锁紧螺母,无需二次锁紧元件即可防止因振动导致的松动。.
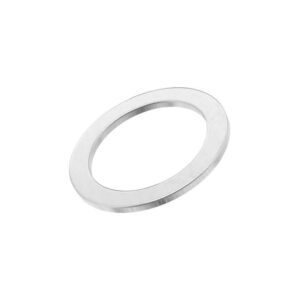
平垫圈。将螺栓头承受的应力均匀分布在连接面上,以防止螺栓头陷入软基材中。钢制和不锈钢制的DIN 125/ISO 7089平垫圈是不可或缺的实用部件。加大尺寸的垫圈可降低槽孔所受的表面压力。.
弹簧锁紧垫圈。开槽环形和齿形锁紧垫圈可在螺栓头下方产生弹簧张力,以在振动循环中维持预紧力。由弹簧钢制成的DIN 127开槽垫圈适用于通用防松应用。不建议用于关键的高预紧力连接处,此类场合应优先选用直接张力指示垫圈。.
盲铆钉。一种从组件单侧安装的永久性机械紧固件。开口式、封闭式和结构用铆钉适用于从钣金到结构的各种应用。铆钉芯材(钢、不锈钢、铝)决定了其剪切力和夹紧力值。头部类型包括圆顶头、大法兰头和沉头。.
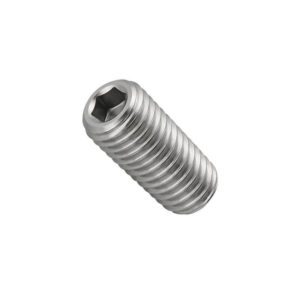
内六角螺钉。圆柱头带内六角驱动,符合 ISO 4762 / DIN 912 标准。由于采用合金钢淬火回火工艺,其抗拉强度高于同直径的六角螺栓。适用于机床夹具、模具套件以及外部扳手间隙较小的紧凑型装配中。.
螺纹杆和螺柱。长度可达3米的连续螺纹杆,用于混凝土锚固和管道法兰螺栓连接中的拉杆。两端螺纹长度不同的双头螺柱适用于盲孔组装。B7/B7M级螺柱螺栓在石化法兰连接中占据主导地位。.
锥形销和定位销。 这是一种精密对准紧固件,可在螺栓紧固前定位配合部件。符合 ISO 8734 标准的淬火和磨削定位销在受剪切力时仍能保持位置。锥度为 1:50 的锥销可在易发生拆卸的装置(如夹具和工装板)中提供自锁式对准功能。.
常见问题解答
问:如何根据所受载荷选择合适的紧固件等级?
计算所需的夹紧力,然后选择一种其证明载荷超过该值且安全系数为1.5至2.0的紧固件。8.8级螺栓可满足一般结构载荷的要求。10.9级螺栓可承受更高的预紧力。 8.9级螺栓在电镀条件下存在氢脆风险——使用时需谨慎。.
问:哪种紧固件涂层能经受住户外环境的侵蚀?
符合ASTM A153标准的热浸镀锌工艺,在乡村环境中可提供50年以上的使用寿命,在工业环境中可提供20至30年的使用寿命。 经三价钝化处理的锌镍电镀层,在中性盐雾试验中(按ISO 9227标准)可达到720小时以上的耐受时间。316不锈钢完全消除了在海洋和化学环境中涂层作为变量带来的影响。.
问:螺纹锁固液还是机械锁紧垫圈——哪种更好?
根据DIN 65151标准进行的振动测试表明,厌氧型螺纹锁固剂(Loctite 242/271)的性能优于机械锁紧垫圈。锁紧垫圈在经过最初的几个载荷循环后,预紧力就会丧失。 对于关键连接处以及需要频繁拆卸的预紧扭矩锁紧螺母,应使用螺纹锁固液。.
问:不锈钢螺栓可以与碳钢螺母混用吗?
从技术上讲是可行的,但不建议这样做。当不同种类的金属在潮湿环境下接触时,电化学腐蚀会加剧。不锈钢螺栓与镀锌钢螺母接触会形成一个电池,其中锌会迅速被消耗。请选用相同材质的部件,或加装隔离垫圈和密封剂。.
问:螺栓在未被触碰的情况下为何会松动?
嵌入松弛和热循环是主要原因。初始拧紧后,螺纹表面和螺帽下方的表面粗糙处会变平,导致夹紧长度缩短数微米——这足以使预紧力降至接头分离阈值以下。采用正确的“扭矩至屈服”拧紧方式以及拧紧后的回松循环,可将这种影响降至最低。.
问:螺纹应超出螺母多少?
根据 ASME B18.2.1 准则,螺纹长度应为 1.5 至 3 个完整螺距。若少于 1 个螺距,在受载时可能导致螺纹啮合不完全;若超过 3 个螺距,则不会增加强度,反而会浪费材料,并在紧配合装配中造成干涉。.