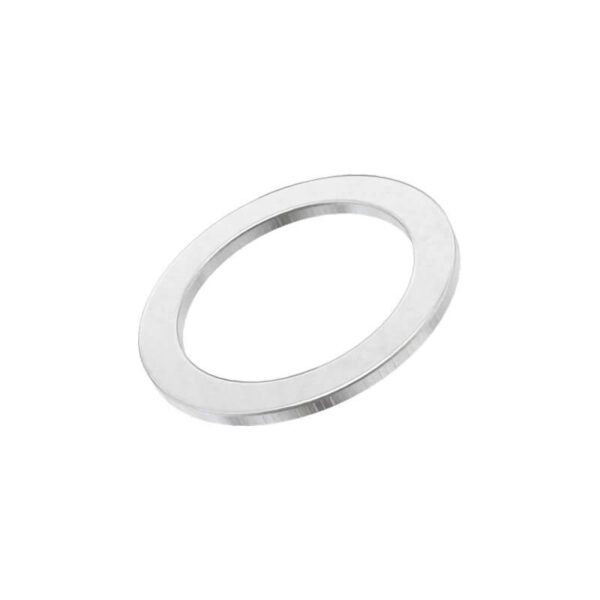
वॉशर एक पतली कुंडलाकार प्लेट होती है जो फास्टनर हेड और वर्कपीस के बीच रखी जाती है। इसका प्राथमिक काम भार वितरण है: बोल्ट हेड या नट के नीचे असर क्षेत्र को बढ़ाकर, वॉशर संपर्क दबाव को कम करता है और फास्टनर को सब्सट्रेट में एम्बेड करने से रोकता है। नरम सामग्री - एल्यूमीनियम, प्लास्टिक, लकड़ी - में बोल्टिंग करते समय यह महत्वपूर्ण है, जहां हेक्स हेड का केंद्रित क्लैंप बल अकेले सतह को कुचल सकता है।
भार फैलाने के अलावा, वॉशर तीन माध्यमिक कार्य करते हैं। रिक्ति: जब बोल्ट जोड़ के लिए थोड़ा बहुत लंबा होता है तो फ्लैट वॉशर का ढेर पकड़ की लंबाई को समायोजित करता है। सतह की सुरक्षा: टर्निंग नट को वर्कपीस को खराब होने से रोकने के लिए वॉशर अपनी खुद की फिनिश का त्याग करता है। घर्षण संशोधन: नट के नीचे एक कठोर फ्लैट वॉशर टॉर्क-तनाव अंशांकन के लिए एक ज्ञात, दोहराए जाने योग्य घर्षण सतह प्रदान करता है, जो क्लैंप किए गए भाग के परिवर्तनीय घर्षण से जोड़ को अलग करता है।
वॉशर कैसे काम करते हैं
एक फ्लैट वॉशर बन्धन में सबसे सरल तंत्र द्वारा काम करता है: क्षेत्र गुणन। बड़े क्षेत्र से विभाजित क्लैंप बल कम संपर्क तनाव के बराबर होता है। एम12 बोल्ट हेड के नीचे एक सादा वॉशर प्रभावी असर व्यास को लगभग 13 मिमी से बढ़ाकर 24 मिमी कर देता है, जिससे सतह का दबाव 70% से अधिक कम हो जाता है। यह स्ट्रक्चरल स्टील कोड-एआईएससी, यूरोकोड 3-स्लिप-क्रिटिकल कनेक्शन में बोल्ट हेड के नीचे कठोर फ्लैट वॉशर का आधार है।
बेलेविले वॉशर एक अलग सिद्धांत पर काम करते हैं: लोचदार विक्षेपण। शंकु प्रीलोड के तहत संपीड़ित होता है, डिस्क स्प्रिंग की तरह ऊर्जा संग्रहीत करता है। जैसे-जैसे जोड़ स्थिर होता है, गैसकेट शिथिल हो जाता है, या थर्मल चक्र आयाम बदलता है, वॉशर वापस फैलता है, खोए हुए क्लैंप को बहाल करता है। यह निष्क्रिय मुआवज़ा यही कारण है कि बेलेविल्स उच्च तापमान वाले फ्लैंग्ड जोड़ों में मानक हैं जहां गैसकेट रेंगना अन्यथा स्टार्टअप के कुछ घंटों के भीतर रिसाव का कारण बनता है।
लॉक वॉशर यांत्रिक हस्तक्षेप के माध्यम से ढीला होने का विरोध करते हैं। स्प्लिट रिंग का हेलिकल कट नट और वर्कपीस को काटता है क्योंकि यह चपटा होता है, जिससे रिवर्स रोटेशन के खिलाफ रैचेट प्रभाव पैदा होता है। टूथ लॉक वॉशर फुल टॉर्क के तहत दोनों सतहों में तेज कांटे लगाते हैं। नॉर्ड-लॉक प्रणाली युग्मित कैम का उपयोग करती है: कैम का उत्थान कोण थ्रेड हेलिक्स से अधिक होता है, जिससे वॉशर जोड़ी ज्यामितीय रूप से स्वयं-ढीला करने में असमर्थ हो जाती है।
वॉशर वर्गीकरण प्रणाली
वॉशर को कार्य के आधार पर वर्गीकृत किया जाता है - सामग्री, मानक या ज्यामिति के आधार पर नहीं। एक फ्लैट वॉशर और बेलेविले का बाहरी व्यास समान हो सकता है लेकिन वे विपरीत यांत्रिक भूमिका निभाते हैं।
फ्लैट/लोड-वितरण वॉशर असर क्षेत्र बढ़ाएँ. सादे फ्लैट वॉशर (डीआईएन 125) डिफ़ॉल्ट हैं। फेंडर वॉशर में पतली शीट धातु और कंपोजिट के लिए एक बड़े आकार का ओडी होता है - यह नाम ऑटोमोटिव फेंडर मरम्मत से आया है। स्टील निर्माण में उच्च शक्ति बोल्टिंग के लिए स्ट्रक्चरल वॉशर (एएसटीएम एफ436) मोटे, कठोर और चैम्फर्ड होते हैं। चौकोर वॉशर, जो लकड़ी के फ्रेमिंग और स्लॉटेड कनेक्शन में आम हैं, समतुल्य ओडी के गोल वॉशर की तुलना में बड़े पदचिह्न रखते हैं और स्लॉट में घूमने का विरोध करते हैं।
लॉक/एंटी-लूज़िंग वॉशर कंपन के तहत घूमने से रोकें। स्प्लिट लॉक वॉशर (डीआईएन 127) सबसे आम हैं - एक एकल हेलिकल कट स्प्रिंग तनाव और काटने वाला किनारा बनाता है। टूथ लॉक वॉशर दोनों संभोग सतहों में तेज दांत लगाते हैं; आंतरिक दांत फास्टनर शैंक को पकड़ते हैं, बाहरी दांत वर्कपीस में खोदते हैं। नॉर्ड-लॉक वेज वॉशर थ्रेड हेलिक्स की तुलना में अधिक तेज कोण वाले युग्मित कैम का उपयोग करते हैं, जिससे किसी भी कंपन आयाम के तहत स्व-ढीलापन ज्यामितीय रूप से असंभव हो जाता है।
स्प्रिंग/टेंशन वाशर कॉम्पैक्ट डिस्क स्प्रिंग्स के रूप में कार्य करें। बेलेविले वॉशर (डीआईएन 6796) एक छोटे अक्षीय स्थान में उच्च भार क्षमता प्रदान करते हैं - फ़्लैंग्ड जोड़ों और असर प्रीलोड के लिए आदर्श। वेव स्प्रिंग वॉशर हल्के भार को संभालते हैं जहां अक्षीय स्थान गंभीर रूप से बाधित होता है। घुमावदार स्प्रिंग वॉशर, तीनों में से सबसे सरल, गैर-महत्वपूर्ण असेंबली के लिए न्यूनतम लागत पर हल्का स्प्रिंग बल प्रदान करते हैं।
विशेष प्रयोजन वाशर विशिष्ट लेकिन आवश्यक भूमिकाएँ निभाएँ। काउंटरसंक फिनिशिंग वॉशर फ्लैट-हेड स्क्रू को दृश्य असेंबली में एक साफ, पेशेवर उपस्थिति देते हैं। बॉन्डेड सील वॉशर एक धातु की बाहरी रिंग को वल्केनाइज्ड रबर के अंदरूनी होंठ के साथ जोड़ते हैं, जिससे फास्टनर इंटरफ़ेस पर एक स्थिर सील बनती है - जो हाइड्रोलिक मैनिफोल्ड्स, इंजन ऑयल पैन और फ्लुइड-लाइन फिटिंग में आम है।
वाशर के प्रकार
नीचे दिए गए बारह वॉशर प्रकार चार कार्यात्मक समूहों को कवर करते हैं। फ्लैट वॉशर और लॉक वॉशर औद्योगिक खपत का लगभग 80% हिस्सा हैं; स्प्रिंग वॉशर और विशेष प्रयोजन प्रकार विशिष्ट इंजीनियरिंग बाधाओं को संबोधित करते हैं जहां एक मानक फ्लैट या लॉक वॉशर अपर्याप्त है। प्रत्येक समूह के पीछे डिज़ाइन तर्क के लिए, ऊपर वॉशर वर्गीकरण प्रणाली अनुभाग देखें।
प्रकार
समूह
प्रमुख विशेषता
मुख्य मानक
विशिष्ट अनुप्रयोग
सादा सपाट
समतल
मानक असर क्षेत्र, चम्फर्ड या सादा किनारा
डीआईएन 125 / एएसएमई बी18.22.1
सामान्य बोल्टिंग, रिक्ति, सतह सुरक्षा
आघात से बचाव
समतल
बड़े आकार का ओडी, पतला गेज
एएसएमई बी18.22.1
शीट मेटल, कंपोजिट, बड़े आकार के निकासी छेद
संरचनात्मक
समतल
मोटा, कठोर, चैंफ़र्ड
एएसटीएम एफ436
उच्च शक्ति बोल्टिंग, स्टील निर्माण, स्लिप-क्रिटिकल कनेक्शन
वर्ग
समतल
चौकोर प्लेट, गोल से बड़ा पदचिह्न
एएसएमई बी18.22.1
लकड़ी की फ़्रेमिंग, स्लॉटेड कनेक्शन, मशीन बेस
स्प्लिट लॉक
ताला
पेचदार कट, स्प्रिंग क्रिया, काटने वाले किनारे
127 से
सामान्य कंपन प्रतिरोध, मोटर वाहन, मशीनरी
आंतरिक दाँत
ताला
दांत पकड़ बोल्ट शैंक, काउंटरसंक हेड संगत
6797 से
विद्युत ग्राउंडिंग, छोटे-सिर वाले फास्टनरों, पीसीबी माउंटिंग
बाहरी दांत
ताला
दांत वर्कपीस की सतह में गड़ जाते हैं
6797 से
शीट धातु, चित्रित या लेपित सतहें, चौड़े सिर वाले पेंच
ए2/304 - बाहरी सामान्य, वर्षा, हल्का रसायन; भोजन और वास्तु उपयोग
ए4/316 - तटीय और क्लोराइड-समृद्ध वातावरण; रासायनिक प्रसंस्करण, अपतटीय
पीतल
सजावटी और विद्युत अनुप्रयोग; मीठे पानी में गैर-चुंबकीय, संक्षारण प्रतिरोधी। स्टील की तुलना में कम ताकत - तदनुसार क्लैंप लोड को कम करें। समुद्री हार्डवेयर और विद्युत ग्राउंडिंग में आम जहां कम संपर्क प्रतिरोध मायने रखता है।
गैर-धातु/मिश्रित
नायलॉन - विद्युत अलगाव के लिए इन्सुलेट वाशर; पीसीबी गतिरोध के लिए शोल्डर वॉशर
पीटीएफई - रासायनिक प्रसंस्करण; आक्रामक मीडिया के लिए गैसकेटेड वॉशर चेहरे
वल्केनाइज्ड रबर (NBR/FKM) - बंधुआ सील वाशर; तेल के लिए एनबीआर, उच्च तापमान और रासायनिक प्रतिरोध के लिए एफकेएम
सामग्री की पसंद तीन कारकों पर निर्भर करती है: फास्टनर इंटरफ़ेस पर रासायनिक वातावरण, वॉशर की यांत्रिक भूमिका के लिए आवश्यक कठोरता (एक नायलॉन वॉशर एक कठोर संरचनात्मक वॉशर की जगह नहीं ले सकता), और बोल्ट, नट और वर्कपीस के साथ गैल्वेनिक संगतता।
सही वॉशर कैसे चुनें
चरण 1: प्राथमिक कार्य
बोल्ट लोड वितरित करना या सतह की सुरक्षा करना → फ्लैट वॉशर। वर्कपीस सामग्री के साथ OD का मिलान करें: नरम सबस्ट्रेट्स के लिए बड़ा OD।
कंपन के तहत ढीलापन रोकना → सामान्य उपयोग के लिए स्प्लिट लॉक; सुरक्षा-महत्वपूर्ण या उच्च-आयाम कंपन के लिए नॉर्ड-लॉक जहां एक बैक-आउट फास्टनर खतरा पैदा करता है।
गैसकेट रेंगना या थर्मल विस्तार के लिए मुआवजा → बेलेविले। फ्लैट स्थिति लोड के 70-80% पर लोड रेटिंग का चयन करें।
द्रव इंटरफ़ेस को सील करना → बंधी हुई सील। रबर यौगिक को तरल पदार्थ से मिलाएं (तेल के लिए एनबीआर, ईंधन और उच्च तापमान के लिए एफकेएम)।
चरण 2: कठोरता मिलान
एक वॉशर जो फास्टनर हेड की तुलना में नरम है, वह पहले विकृत हो जाएगा, जिससे क्लैंप लोड कम हो जाएगा। बोल्ट कठोरता वर्ग से मेल या उससे अधिक: ग्रेड 8.8 और उससे ऊपर के लिए कठोर फ्लैट वॉशर (एचआरसी 38-45), सभी लॉक और स्प्रिंग प्रकारों के लिए स्प्रिंग स्टील वॉशर (एचआरसी 42-50)। ग्रेड 10.9 बोल्ट हेड के नीचे कभी भी जिंक-प्लेटेड लो-कार्बन फ्लैट वॉशर का उपयोग न करें - बोल्ट डिज़ाइन प्रीलोड तक पहुंचने से पहले वॉशर काम करेगा।
चरण 3: गैल्वेनिक और पर्यावरण मिलान
स्टील बोल्ट + एल्यूमीनियम वर्कपीस → स्टेनलेस वॉशर इंटरफ़ेस को अलग करता है और गैल्वेनिक हमले को धीमा करता है।
आउटडोर संरचनात्मक → एचडीजी फ्लैट वॉशर, बोल्ट के समान जस्ता कोटिंग प्रणाली, कोई मिश्रित-धातु युगल नहीं।
विद्युत अलगाव आवश्यक → नायलॉन या पीटीएफई वॉशर; वोल्टेज वर्ग के लिए ढांकता हुआ ताकत सत्यापित करें।
खारे पानी या रासायनिक जोखिम → ए4 (316) स्टेनलेस; ए2 (304) सीधे नमक स्प्रे में 12-18 महीनों के भीतर गड्ढा हो जाएगा।
अक्सर पूछे जाने वाले प्रश्नों
क्या मुझे प्रत्येक बोल्ट हेड और नट के नीचे वॉशर की आवश्यकता है?हमेशा नहीं। फ्लैंज बोल्ट और फ्लैंज नट में एक अभिन्न असर वाला चेहरा होता है - एक अलग वॉशर अनावश्यक है। संरचनात्मक स्टील में, कठोर फ्लैट वॉशर को चालू तत्व के तहत कोड द्वारा आवश्यक किया जाता है। नरम सामग्री में बोल्ट लगाते समय, बोल्ट हेड के नीचे हमेशा एक फ्लैट वॉशर का उपयोग करें।
फ़्लैट वॉशर और फ़ेंडर वॉशर के बीच क्या अंतर है?एक फेंडर वॉशर में उसकी आईडी के सापेक्ष बहुत बड़ा OD होता है - आमतौर पर बोल्ट व्यास 2-3x होता है जबकि सादे फ्लैट वॉशर के लिए 1.5-2x होता है। फेंडर वॉशर भी पतले गेज के होते हैं। वे शीट मेटल, फाइबरग्लास और कंपोजिट जैसे पतले या कमजोर सबस्ट्रेट्स पर भार फैलाते हैं।
स्प्लिट लॉक वॉशर: क्या वे वास्तव में काम करते हैं?शुद्ध अक्षीय कंपन के तहत, एक बार संपीड़ित स्प्लिट रिंग अपनी स्प्रिंग रेंज से परे चपटी हो जाती है, तो स्प्लिट लॉक वॉशर प्रभावशीलता खो देते हैं। वे असेंबली में बेहतर प्रदर्शन करते हैं जहां विभाजित किनारे एक यांत्रिक काटने का निर्माण करते हैं। महत्वपूर्ण अनुप्रयोगों के लिए, नॉर्ड-लॉक वेज वॉशर सत्यापन योग्य, परीक्षण-प्रलेखित लॉकिंग प्रदर्शन प्रदान करते हैं।
मैं कितने बेलेविल वॉशर का ढेर लगा सकता हूँ?समानांतर स्टैकिंग (एक ही दिशा में स्थापित) भार क्षमता को कई गुना बढ़ा देती है - दो वॉशर एक ही विक्षेपण पर बल को दोगुना कर देते हैं। श्रृंखला स्टैकिंग (वैकल्पिक दिशाएँ) विक्षेपण को कई गुना बढ़ा देती है - दो वॉशर एक ही भार पर यात्रा को दोगुना कर देते हैं। व्यावहारिक सीमा: प्रति स्टैक 4 वॉशर; 4 से परे, वाशरों के बीच घर्षण अप्रत्याशित हिस्टैरिसीस का परिचय देता है।
क्या मैं कार्बन स्टील बोल्ट के साथ स्टेनलेस स्टील वॉशर का उपयोग कर सकता हूँ?हाँ, और यह अक्सर जानबूझकर किया जाता है। कार्बन स्टील बोल्ट हेड और एल्यूमीनियम वर्कपीस के बीच एक स्टेनलेस वॉशर एल्यूमीनियम को अधिक कैथोडिक कार्बन स्टील से अलग करता है, जिससे गैल्वेनिक क्षरण धीमा हो जाता है। वॉशर इंटरफ़ेस पर मिलान वाली सामग्री हमेशा सबसे अच्छा विकल्प नहीं होती है।
काउंटरसंक फ़िनिशिंग वॉशर के लिए सही दिशा क्या है?पतला (काउंटर्संक) पक्ष पेंच सिर की ओर है। समतल भाग वर्कपीस के विपरीत रहता है। इसे पीछे की ओर स्थापित करने से स्क्रू हेड के नीचे एक जगह रह जाती है और फ्लश-फिनिश उद्देश्य विफल हो जाता है।