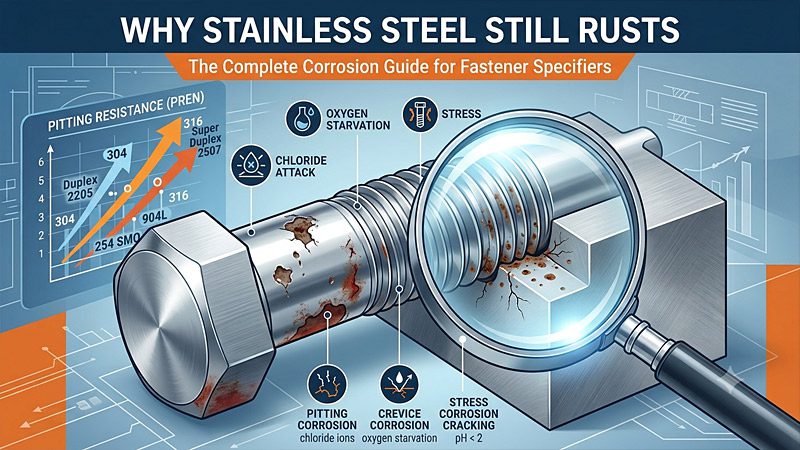
Edelstahl widersteht Korrosion durch einen Passivfilm aus Chromoxid – eine unsichtbare, sich selbst regenerierende Schicht mit einer Dicke von 1 bis 5 Nanometern, die reaktives Eisen von der Umgebung abschirmt. Doch dieser Film kann durchbrochen werden. Chloridionen dringen an mikroskopisch kleinen Defekten in ihn ein. Sauerstoffmangel im Inneren einer Gewindespalte verhindert die Neubildung des Films. Ein ungeeignetes benachbartes Metall verwandelt das Befestigungselement in eine galvanische Anode. Zugspannungen im Einsatz bei hohen Temperaturen und in chloridhaltiger Umgebung führen zu Rissbildung. Wenn eine dieser Bedingungen vorliegt, korrodiert Edelstahl. Die Frage ist nur, wie schnell.
Dieser Leitfaden behandelt die sechs Korrosionsmechanismen, die jeweils korrosionsbeständigen Legierungssorten sowie die Spezifikationspraktiken, mit denen Ausfälle verhindert werden können, bevor sie auftreten.
Wie Edelstahl tatsächlich Korrosion widersteht: Der Chromoxid-Schutzschild
Edelstahl ist nicht korrosionsbeständig, weil er chemisch inert ist. Er ist korrosionsbeständig, weil er eine Passivschicht bildet – einen etwa 1 bis 5 Nanometer dicken Film aus Chromoxid (Cr₂O₃) –, der das reaktive Eisen in der Legierung von der Umgebung trennt. Dieser Film ist unsichtbar, regeneriert sich in Gegenwart von Sauerstoff von selbst und ist der einzige Grund, warum Edelstahl seinen Namen verdient.
Damit dieser Mechanismus funktioniert, müssen zwei Bedingungen erfüllt sein. Erstens muss die Legierung mindestens 10,5% Chrom (Massenanteil) enthalten – dies ist der metallurgische Schwellenwert, ab dem sich ein durchgehender Cr₂O₃-Passivfilm über die gesamte Oberfläche bilden kann. Handelsübliche Edelstähle, die bei der Herstellung von Verbindungselementen verwendet werden, enthalten 12% bis 28% Chrom und liegen damit deutlich über diesem Mindestwert. Zweitens muss die Oberfläche Zugang zu Sauerstoff haben. Der Passivfilm ist keine dauerhafte Beschichtung, die einmal aufgetragen und dann sich selbst überlassen wird. Es handelt sich um eine dynamische Gleichgewichtsschicht, die kontinuierlich mit atmosphärischem oder gelöstem Sauerstoff reagiert. Wird die Oberfläche zerkratzt, oxidieren frische Chromatome an der Kratzstelle sofort und bilden den Film neu, sofern Sauerstoff vorhanden ist.
Diese Selbstheilungsfähigkeit ist der Grund dafür, dass Edelstahl beschichtetem Kohlenstoffstahl überlegen ist. Ein Kratzer durch Verzinkung legt den blanken Stahl frei und lässt an der beschädigten Stelle Rost entstehen. Ein Kratzer, der die Passivschicht auf Edelstahl durchbricht, repariert sich innerhalb von Sekunden von selbst. Für diese Reparatur wird jedoch Sauerstoff benötigt. Nimmt man den Sauerstoff weg, funktioniert dieser Mechanismus nicht mehr.
Wenn der Schutz versagt: Drei notwendige Voraussetzungen
Die passive Schicht versagt, wenn eine der folgenden drei Bedingungen erfüllt ist:
Chloridangriff. Chloridionen (Cl⁻) – die in Meerwasser, Streusalz, der Luft an Küsten und vielen Industriechemikalien vorkommen – dringen an mikroskopisch kleinen Defekten in den Passivfilm ein. Sobald ein Chloridion ein Sauerstoffatom im Cr₂O₃-Gitter verdrängt, kann sich der Film an dieser Stelle nicht mehr neu bilden, und es kommt zu lokaler Korrosion. Dies ist der Mechanismus, der hinter der Lochfraß- und Spaltkorrosion steckt – den beiden häufigsten Versagensarten bei Edelstahlbefestigungselementen in marinen Umgebungen.
Sauerstoffmangel. In einem engen Spalt – beispielsweise der Kontaktzone zwischen Schraube und Mutter, der Unterseite einer Unterlegscheibe oder dem an einer Dichtung anliegenden Kopf eines Befestigungselements – mag die umgebende Lösung zwar sauerstoffreich sein, doch die im Spalt eingeschlossene, stagnierende Flüssigkeit verliert innerhalb weniger Stunden ihren Sauerstoffgehalt. Ohne Sauerstoff kann sich der Passivfilm im Spalt nicht selbst regenerieren. Das Metall im Spalt wird aktiv (korrodiert), während das Metall außerhalb passiv (geschützt) bleibt, wodurch eine elektrochemische Zelle entsteht, die einen raschen lokalen Angriff begünstigt. Eine Schraube aus Edelstahl 316, die im offenen Meerwasser Jahrzehnte lang hält, kann innerhalb von 18 Monaten versagen, wenn sie in einer Spalte mit stehender Flüssigkeit verbaut wird.
Galvanische Kopplung. Wenn Edelstahl in Gegenwart eines Elektrolyten elektrisch mit einem edleren Metall verbunden wird – sei es Graphit, Titan oder sogar Edelstahl im passiven Zustand in Verbindung mit Edelstahl im aktiven Zustand –, fließen Elektronen von der weniger edlen Oberfläche zur edleren Oberfläche. Das weniger edle Metall korrodiert. Ein Befestigungselement aus Edelstahl 304 in einer Verbindung mit einer Kupferstromschiene ist in diesem Paar der weniger edle Partner. Eine Unterlegscheibe aus Kohlenstoffstahl unter einem Edelstahlschraubenkopf dient als Opferanode. Der Edelstahl bleibt erhalten; der Kohlenstoffstahl löst sich auf.
PREN: Wie Ingenieure die Lochfraßbeständigkeit quantifizieren
Die Lochfraßbeständigkeitszahl (PREN) ist die wichtigste technische Kennzahl zum Vergleich von Edelstahlsorten hinsichtlich ihrer Beständigkeit gegen chloridinduzierten Lochfraß. Die Formel basiert auf jahrzehntelangen empirischen Korrosionsversuchen und ist mittlerweile Standard in den Legierungsspezifikationen:
PREN = %Cr + 3,3 × %Mo + 16 × %NDabei sind %Cr, %Mo und %N die Gewichtsprozente von Chrom, Molybdän und Stickstoff in der Legierung.
Die Koeffizienten spiegeln den relativen Beitrag jedes Elements zur Lochfraßbeständigkeit wider. Molybdän ist bei der Beständigkeit gegen Chloridangriffe 3,3-mal wirksamer als Chrom. Stickstoff ist 16-mal wirksamer. Aus diesem Grund weist 316 – mit seinem Molybdängehalt von 2–3% – eine messbar bessere Lochfraßbeständigkeit auf als 304, und warum superaustenitische Sorten wie 254 SMO mit 6% Molybdän und 0,2% Stickstoff in Meerwasserumgebungen bestehen können, die 316 innerhalb weniger Monate zerstören würden.
Der für die Auswahl von Befestigungselementen maßgebliche PREN-Grenzwert: Ein PREN-Wert über 32 gilt im Allgemeinen als ausreichend für den dauerhaften Einsatz in Meerwasser. Bei Werten unter 32 besteht die Gefahr von Lochfraßkorrosion in chloridhaltigen Umgebungen. Bei Werten unter 24 sollte der Einsatz des Materials auf Süßwasser, Innenräume oder leicht korrosive chemische Umgebungen beschränkt werden.
PREN-Werte für gängige rostfreie Stähle in Befestigungsqualität
| Legierung | Typischer Cr% | Typisches Mo% | Typisch N% | PREN | Risiko von Lochfraß durch Meerwasser |
|---|---|---|---|---|---|
| 304 (A2) | 18.2 | 0 | 0.08 | 19.5 | Hoch – nicht in chloridhaltigen Lösungen verwenden |
| 316 (A4) | 16.8 | 2.1 | 0.05 | 24.5 | Mäßig – für den Einsatz in Wasser nur bedingt geeignet |
| 316L (A4L) | 16.8 | 2.1 | 0.05 | 24.5 | Wie 316; C-Wert beim Schweißen niedriger |
| 410 (martensitisch) | 12.3 | 0 | 0 | 12.3 | Sehr hoch – nur in geschlossenen Räumen oder an trockenen Orten |
| Duplex 2205 | 22.0 | 3.2 | 0.16 | 35.1 | Niedrig – für Meerwasser geeignet |
| Super-Duplex 2507 | 25.0 | 4.0 | 0.27 | 42.5 | Sehr niedrig – Offshore-Standard |
| 904L | 20.5 | 4.3 | 0.06 | 35.7 | Gering — für den Einsatz mit Chemikalien und im maritimen Bereich geeignet |
| 254 SMO | 20.0 | 6.1 | 0.20 | 43.3 | Sehr niedrig – Standard-Seewasserpumpe |
Die PREN-Werte wurden anhand der Nennwerte der Legierungszusammensetzung gemäß ASTM A240/A240M und den Herstellerangaben berechnet. Der tatsächliche PREN-Wert schwankt innerhalb der Toleranzen der Legierungsspezifikation.
Der PREN-Unterschied zwischen 304 (PREN ~19,5) und 316 (PREN ~24,5) erklärt das häufigste Versagensmuster bei Befestigungselementen aus Edelstahl: Ein Kunde schreibt 304 für eine Terrasse in Küstennähe vor, weil “es doch Edelstahl ist, oder?” und die Befestigungselemente weisen bereits innerhalb der ersten Regenzeit Rostflecken auf. Der PREN-Unterschied von 5 Punkten ist der Grenzwert zwischen einem Werkstoff, der zeitweise mit Süßwasser in Berührung kommen kann, und einem, der einer geringen Chloridbelastung standhält.
Die sechs Korrosionsmechanismen, die Befestigungselemente aus Edelstahl schnell zerstören
1. Lochfraß
Lochfraß ist die häufigste Form der Korrosionsschädigung bei Edelstahl und zugleich die heimtückischste – ein Befestigungselement kann 50% seines tragenden Querschnitts verlieren, während die sichtbare Oberfläche nahezu unbeschädigt erscheint. Der Mechanismus setzt ein, wenn Chloridionen an einer mikroskopisch kleinen Einschlussstelle die Passivschicht durchbrechen (Mangansulfid-Einschlüsse sind die häufigsten Auslösepunkte bei den Sorten 304 und 316). Sobald der Film an einer einzigen Stelle durchbrochen ist, wird das freiliegende Metall anodisch, während die umgebende passive Oberfläche kathodisch bleibt. Das Flächenverhältnis – eine winzige Anode, die Strom an eine große Kathode abgibt – führt zu einer extrem schnellen, lokalisierten Metallauflösung in der Lochfraßstelle.
Die Vertiefung wird daraufhin autokatalytisch. Wenn sich Metallionen in der Vertiefung auflösen, hydrolysieren sie zu Metallhydroxiden und setzen Wasserstoffionen frei, wodurch der pH-Wert in der Vertiefung auf Werte von nur 1–2 sinkt. Die saure Lösung in der Vertiefung verhindert eine erneute Passivierung. Gleichzeitig wandern Chloridionen in die Grube ein, um die Ladungsneutralität aufrechtzuerhalten, wodurch sich die aggressiven Spezies an der bereits aktiven Stelle weiter konzentrieren. Die Grube vertieft sich, während die umgebende Oberfläche unbeschädigt bleibt. Eine Schraube aus 316er-Edelstahl kann in warmem Meerwasser bei 30 °C in weniger als 12 Monaten durchgehende Lochfraßstellen entwickeln, während eine Schraube aus 304er-Edelstahl unter denselben Bedingungen bereits in weniger als 6 Monaten versagen kann.
| Note | Kritische Lochfraß-Temperatur in 6% FeCl₃ (°C) | Risiko von Lochfraß durch Meerwasser |
|---|---|---|
| 304 | < 0 | Bei allen in der Praxis relevanten Temperaturen schwerwiegend |
| 316 | 15–20 | Mäßig – grenzwertig bei warmem Meerwasser |
| 2205 | 50–55 | Niedrig – für die meisten Meerwasserarten akzeptabel |
| 2507 | > 80 | Sehr niedrig – Offshore-Standard |
CPT-Daten gemäß ASTM G48, Methode A. Die Werte variieren je nach Oberflächenbeschaffenheit und spezifischer Wärmekapazität der Legierung.
Strategie zur Verhinderung von Lochfraß: Wählen Sie für den Einsatz in Meerwasser eine Güteklasse mit einem PREN-Wert über 32 und für den Einsatz in warmem Meerwasser sowie im Offshore-Bereich einen PREN-Wert über 40. Für 316-Befestigungselemente bei geringer Chloridbelastung sollte eine elektropolierte Oberflächenbeschaffenheit vorgeschrieben werden – das Elektropolieren entfernt Oberflächenverunreinigungen, die als Ausgangsstellen für Lochfraß dienen, und erhöht die Chromkonzentration an der Oberfläche.
2. Spaltkorrosion
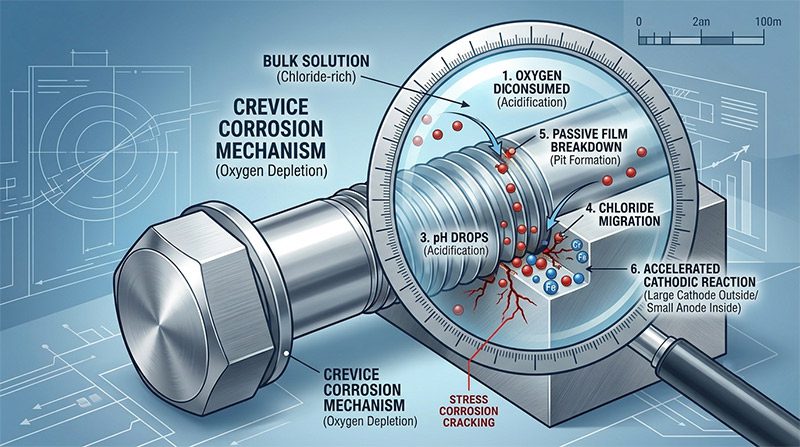
Spaltkorrosion ist die am häufigsten übersehene Versagensart in der Befestigungsindustrie. Sie tritt in denselben chloridhaltigen Umgebungen auf wie Lochfraß, doch der Auslösemechanismus ist ein anderer: Sauerstoffmangel innerhalb der engen Geometrie des Spalts, nicht ein zufälliger Filmbruch. Das in eine Mutter eingreifende Schraubengewinde, die Unterseite einer flachen Unterlegscheibe, der an einer beschichteten Oberfläche anliegende Kopf eines Befestigungselements – all dies sind Spaltgeometrien.
Sobald der Sauerstoff im Spalt durch die normale Reaktion zur Aufrechterhaltung des Passivfilms verbraucht ist und nicht mehr aus der Umgebungslösung nachgespeist werden kann (da der Spalt den Flüssigkeitsaustausch einschränkt), wird das Metall im Spalt aktiv. Die große kathodische Fläche außerhalb der Spalte – der freiliegende Schraubenkopf, der Schaft, die umgebende Struktur – treibt die anodische Auflösung innerhalb der Spalte voran. Der chemische Prozess verläuft genau wie bei der Lochfraßkorrosion autokatalytisch: sinkender pH-Wert, Chloridmigration, beschleunigter Korrosionsangriff.
Die praktische Konsequenz für die Auslegung von Befestigungselementen: Eine Schraubverbindung in mariner Umgebung birgt an jeder Gewindeverbindung, jeder Unterlegscheiben-Schnittstelle und jeder Kontaktfläche zwischen Schraubenkopf und Flansch das Risiko von Spaltkorrosion. Die Auslegung der Verbindung ist ebenso wichtig wie die Wahl der Legierung. Eine Flanschverbindung mit einer Dichtung, die eine dichte Abdichtung um das Schraubenloch herum bildet, schafft eine klassische Spaltkorrosionsstelle – der Schraubenschaft im Inneren des Lochs ist stehendem Meerwasser ausgesetzt, während der freiliegende Kopf strömendem, sauerstoffhaltigem Meerwasser ausgesetzt ist. Die Spezifizierung von 316 anstelle von 304 für diese Verbindung erhöht den PREN-Wert von 19,5 auf 24,5, doch die Spaltgeometrie ist weiterhin der ausschlaggebende Faktor für die Korrosion. Der Umstieg auf Duplex 2205 (PREN ~35) oder eine Neukonstruktion der Verbindung zur Beseitigung des Spalts ist die eigentliche Lösung.
3. Interkristalline Korrosion (Sensibilisierung)
Interkristalline Korrosion ist eine metallurgische Schadensart, die durch Wärme ausgelöst wird – insbesondere durch die Wärme beim Schweißen, bei der Warmumformung oder bei unsachgemäßer Wärmebehandlung. Wenn Edelstahl ausreichend lange im Temperaturbereich von 425 °C bis 870 °C (800 °F bis 1600 °F) ausreichend lange gehalten wird, wandern Chrom-Atome in der Legierung zu den Korngrenzen und reagieren dort mit Kohlenstoff, wodurch Chromkarbid (Cr₂₃C₆)-Ausscheidungen entstehen. Dieser als Sensibilisierung bezeichnete Prozess verringert den Chromgehalt in der schmalen Zone neben jeder Korngrenze unter den für die Passivierung erforderlichen Schwellenwert von 10,51 TP7T. Das Innere der Körner bleibt korrosionsbeständig. Die Korngrenzen werden anfällig für selektiven Angriff.
In einer aggressiven Umgebung greift die interkristalline Korrosion vorrangig diese chromarmen Korngrenzen an. Das Befestigungselement verliert durch Korngrenzendekohäsion an Festigkeit – die Körner selbst bleiben intakt, aber die Grenzen, die sie zusammenhalten, lösen sich auf. Eine sensibilisierte Schraube aus 304er-Edelstahl kann in einer schwach sauren Industrieatmosphäre bereits innerhalb weniger Monate nach dem Einbau interkristallinen Korrosionsangriffen ausgesetzt sein, während eine identische, nicht sensibilisierte Schraube in derselben Umgebung keine Korrosion aufweist.
Die Vorbeugung ist unkompliziert und materialabhängig. Für geschweißte Baugruppen: Verwenden Sie kohlenstoffarme Sorten (304L, 316L) mit einem Kohlenstoffgehalt unter 0,031 TP7T, die nicht genügend Chromkarbid bilden, um bei normalen Schweißzyklen eine Sensibilisierung zu verursachen. Für Anwendungen, die Vollkohlenstoffsorten erfordern: Spezifizieren Sie lösungsgeglühtes Material und stellen Sie sicher, dass eine Wärmebehandlung nach dem Schweißen oder kontrollierte Abkühlgeschwindigkeiten Teil des Fertigungsverfahrens sind. ASTM A967 beschreibt Passivierungsbehandlungen, mit denen der Chromgehalt an der Oberfläche nach der Fertigung wiederhergestellt werden kann – eine bereits eingetretene Sensibilisierung lässt sich jedoch nicht rückgängig machen, sobald die Korngrenzen verarmt sind.
4. Galvanische Korrosion
Galvanische Korrosion tritt auf, wenn zwei unterschiedliche Metalle in Gegenwart eines Elektrolyten elektrisch miteinander verbunden werden. Das aktivere (weniger edle) Metall korrodiert bevorzugt, während das edlere Metall geschützt bleibt. Die treibende Kraft ist die Potentialdifferenz zwischen den beiden Metallen in der galvanischen Reihe – je größer die Potentialdifferenz, desto schneller schreitet die Korrosion der Anode voran.
In Meerwasser bei 25 °C, ungefähre Potentiale gegenüber einer gesättigten Kalomel-Elektrode (SCE):
| Metall / Legierung | Spannung gegenüber SCE (Volt) | Rolle im Befestigungselement-Paar |
|---|---|---|
| Kohlenstoffstahl | -0,60 bis -0,70 | Anode – unterliegt starker Korrosion |
| Aluminium 6061 | -0,75 bis -0,85 | Anode – erhebliche Korrosionsgefahr |
| 304 / 316 Edelstahl (aktiver Zustand) | -0,45 bis -0,55 | Anode – korrodiert, wenn sie aktiv ist |
| 304 / 316 SS (passiver Zustand) | -0,05 bis +0,10 | Kathode – beschleunigt die Korrosion von weniger edlen Metallen |
| Kupfer / Messing | -0,30 bis -0,40 | Kathode vs. Kohlenstoffstahl; Anode vs. passiver Edelstahl |
| Titan | +0,05 bis +0,15 | Kathode – treibt die Korrosion fast aller Materialien voran |
| Graphit | +0,20 bis +0,30 | Starke Kathode – maximales galvanisches Risiko |
Potenziale gemäß ASTM G82 und Referenzdaten aus der Korrosionstechnik. Die tatsächlichen Potenziale variieren je nach Temperatur, Durchflussrate und Wasserchemie.
Der kostspieligste galvanische Fehler bei der Auswahl von Befestigungselementen ist die Kombination von Befestigungselementen aus Edelstahl mit Bauteilen aus Kohlenstoffstahl. Der Kohlenstoffstahl – mit seinem negativeren Potential – wird zur Anode und korrodiert beschleunigt, während das Befestigungselement aus Edelstahl unversehrt bleibt. Das sichtbare Ergebnis sind Rostflecken um das Befestigungsloch herum, was von Laien oft als “die rostfreie Befestigung rostet” interpretiert wird. In Wirklichkeit korrodiert jedoch der Kohlenstoffstahl, und seine Korrosionsprodukte verfärben die rostfreie Oberfläche.
Ebenso zerstörerisch: Befestigungselemente aus Kohlenstoffstahl in einer Edelstahlbaugruppe. Die kleine Schraube aus Kohlenstoffstahl in einem großen Edelstahltank fungiert als winzige Anode, die Strom an eine riesige Kathode abgibt – allein das Flächenverhältnis führt zu Korrosionsraten, die die Schraube innerhalb weniger Wochen zersetzen können.
Bei der galvanischen Korrosionsschutzmaßnahmen für Befestigungselemente gelten drei Regeln. Erstens: Passen Sie Befestigungsmaterial soweit möglich an das Konstruktionsmaterial anzupassen – Befestigungselemente aus Edelstahl bei Edelstahlkonstruktionen, Befestigungselemente aus Kohlenstoffstahl bei Kohlenstoffstahlkonstruktionen. Zweitens: Wenn unterschiedliche Metalle nicht vermieden werden können, sollten diese elektrisch durch nichtleitende Unterlegscheiben, Durchführungen oder Beschichtungen isoliert werden, die den metallischen Strompfad unterbrechen. Drittens: Wenn eine Opferverbindung beabsichtigt ist (verzinkte Stahlbefestigungselemente (zum Schutz einer Baugruppe aus Edelstahl) sollte die Anode so dimensioniert werden, dass ihre Masse ausreicht, um die vorgesehene Lebensdauer zu gewährleisten.
5. Spannungsrisskorrosion (SCC)
Spannungsrisskorrosion ist die gefährlichste Versagensart bei rostfreiem Stahl, da sie ohne Vorwarnung auftritt – ohne sichtbaren Rost, ohne messbaren Querschnittsverlust und ohne allmähliche Verschlechterung. Ein unter Zugspannung stehendes Befestigungselement in einer chloridhaltigen Umgebung bei erhöhter Temperatur kann plötzlich bei einer Belastung brechen, die deutlich unter seiner Nennzugfestigkeit liegt. Der Mechanismus setzt drei gleichzeitig vorliegende Bedingungen voraus: eine anfällige Legierung (austenitische Edelstähle, insbesondere 304 und 316, sind besonders anfällig), Zugspannung (aufgebrachte Last plus Restspannung durch Kaltverformung) und eine korrosive Umgebung (chloridhaltiges Wasser bei Temperaturen über ca. 60 °C).
Der Riss breitet sich entlang der Korngrenzen oder durch die Körner hindurch in einem verzweigten Muster aus, das bei der metallografischen Untersuchung sichtbar wird. Die Bruchfläche weist spröde Eigenschaften auf, obwohl die Legierung unter normaler Zugbelastung duktil ist. Aus diesem Grund überraschen SCC-Versagen Ingenieure – alle Standarddaten zu den mechanischen Eigenschaften deuten darauf hin, dass das Befestigungselement halten sollte, und die Korrosionsratenangaben zeigen einen vernachlässigbaren allgemeinen Metallverlust. Die beiden Degradationsmechanismen sind nicht unabhängig voneinander, und ihre Kombination führt zu einer Versagensart, die sich durch keinen der beiden Mechanismen allein vorhersagen lässt.
In der Praxis stellt SCC ein bekanntes Risiko für Befestigungselemente aus den Werkstoffen 304 und 316 in chlorhaltigem Wasser mit Temperaturen über 60 °C dar (Schwimmbäder, industrielle Warmwassersysteme, Dampfkondensatleitungen mit Chloridverunreinigungen). Duplex-Edelstähle (2205, 2507) sind aufgrund ihrer gemischten Ferrit-Austenit-Mikrostruktur deutlich widerstandsfähiger gegen chloridinduzierte Spannungsrisskorrosion (SCC) als austenitische Sorten. Für kritische Anwendungen in heißen chloridhaltigen Medien sind Duplex- oder superaustenitische Sorten (904L, 254 SMO) die standardmäßige technische Empfehlung, nicht 316.
6. Gleichmäßige (allgemeine) Korrosion
Gleichmäßige Korrosion – das Rostbild, das sich die meisten Menschen vorstellen – ist bei normalem Betrieb die seltenste Versagensart bei Befestigungselementen aus Edelstahl, spielt jedoch in stark sauren oder alkalischen Umgebungen eine Rolle. Salzsäure, Schwefelsäure in bestimmten Konzentrationen und bei bestimmten Temperaturen sowie heiße Laugen können den Passivfilm gleichmäßig auflösen und das darunterliegende Metall mit konstanter Geschwindigkeit angreifen. Im Gegensatz zu Lochfraß oder Spaltkorrosion, die lokal begrenzt auftreten, führt die gleichmäßige Korrosion zu einer gleichmäßigen Ausdünnung der gesamten freiliegenden Oberfläche.
Die Auswahl von Befestigungselementen aus Edelstahl für den Einsatz in chemischen Umgebungen erfordert die Heranziehung von ISO-Korrosionskurven – von Legierungsherstellern veröffentlichte Diagramme, in denen die Korrosionsrate (in der Regel in mm/Jahr oder mils/Jahr) als Funktion der Säurekonzentration und der Temperatur dargestellt ist. Ein Befestigungselement aus 316 kann bei 25 °C eine ausgezeichnete Beständigkeit gegenüber 10%-Schwefelsäure aufweisen (Korrosionsrate 5 mm/Jahr). Es gibt keine allgemeingültige Edelstahlsorte für den Einsatz in der chemischen Industrie. Für jede Säure und jeden Konzentrationsbereich gibt es eine andere optimale Legierung.
Edelstahl-Befestigungselemente: Eine Entscheidungsmatrix zur Korrosionsbeständigkeit
| Note | EN/ISO-Bezeichnung | PREN | Zugfestigkeit (MPa, CW) | Chloridbeständigkeit | Schweißbarkeit | Magnetisch | Beste Bewerbung |
|---|---|---|---|---|---|---|---|
| 304 | A2-70 / A2-80 | 19.5 | 700–860 | Schlecht – nur Süßwasser | Gut (vorzugsweise 304L) | Nein | Innenbereich, allgemeine Industrie, Lebensmitteltechnik |
| 316 | A4-70 / A4-80 | 24.5 | 585–760 | Mäßig – leicht an der Küste | Gut (vorzugsweise 316L) | Nein | Küstengebiete, chemische Industrie, Lebensmittelverarbeitung |
| 316L | A4L | 24.5 | 558–760 | Wie bei 316 | Hervorragend | Nein | Geschweißte Baugruppen, Einsatz im geschweißten Zustand |
| 410 | — | 12.3 | ~700 (Q&T) | Sehr schlecht – nur in Innenräumen | Schlecht | Ja | Beschläge für den Innenbereich, kostengünstige Schrauben für Besteck |
| 17-4 PH | — | ~16 | 1,070–1,310 | Schlecht — im Innenbereich oder trocken | Messe | Ja | Hochfeste Wellen für die Luft- und Raumfahrt sowie für Pumpen |
| 2205 | — | 35.1 | ~800 | Gut – Eintauchen in Meerwasser | Gut | Ja | Seeschiffe, Offshore-Schiffe, Chemietanker |
| 2507 | — | 42.5 | ~900 | Hervorragend – Offshore | Messe | Ja | Unterwassertechnik, Meerwasserentsalzung, Tiefseetechnik |
| 904L | — | 35.7 | ~650 | Ausgezeichnet – Chemie/Meereswissenschaften | Gut | Nein | Schwefelsäure, Umweltschutz, Seewasserkühlung |
Zugfestigkeitswerte gemäß ASTM F593-24 für kaltverformte (CW) Verbindungselemente bis zu bestimmten Durchmesserbereichen. Die tatsächliche Festigkeit variiert je nach Durchmesser und Hersteller. 17-4 PH-Werte für den Zustand H900 (aushärtend).
Warum 304 und 316 dominieren (und wo sie das nicht sollten)
Die überwiegende Mehrheit der weltweit verkauften Befestigungselemente aus Edelstahl besteht aus den Sorten 304 oder 316. Zusammen machen sie schätzungsweise 85–90% des Produktionsvolumens an Edelstahl-Befestigungselementen aus. Die Gründe dafür sind wirtschaftlicher und praktischer Natur: Beide Sorten sind in Stangen- und Drahtform weit verbreitet, lassen sich sowohl kaltstauchen als auch rollgewindeschneiden, werden von jedem größeren Händler vorrätig gehalten und kosten nur einen Bruchteil der Preise von Duplex- oder superaustenitischen Alternativen.
Diese Dominanz birgt jedoch ein Spezifikationsrisiko. Ingenieure und Einkäufer gehen standardmäßig davon aus, dass “Edelstahl” die Sorte 304 und “Marine-Edelstahl” die Sorte 316 bezeichnet, ohne zu überprüfen, ob diese Sorten tatsächlich für die jeweilige Umgebung geeignet sind. Eine Schraube aus 316 in warmem tropischem Meerwasser mit Spaltgeometrie ist ein konstruktionsbedingter Ausfall – der PREN-Wert dieser Güte von 24,5 reicht nicht aus, um einem anhaltenden Chloridangriff in einem stehenden Spalt standzuhalten. Die richtige Spezifikation für diese Anwendung ist Duplex 2205 oder superaustenitischer 904L. Der Kostenunterschied beträgt etwa das 2- bis 3-Fache, doch die Alternative ist der Austausch der Befestigungselemente – was oft eine Stilllegung der Anlage, den Zugang zu beengten Räumen oder das Trockendocken erfordert – zu Kosten, die das 100-Fache der Materialkosten betragen.
Normen zur Korrosionsbeständigkeit von Befestigungselementen aus Edelstahl
ASTM F593-24 ist der wichtigste im Norden Amerikanischer Standard für Edelstahlschrauben, Sechskantschrauben und Bolzen. Sie legt für jede Güte die chemische Zusammensetzung, die mechanischen Eigenschaften und den Zustand (kaltverformt, lösungsgeglüht, karbid- und lösungsbehandelt) fest. Wichtig ist, dass F593 die Korrosionsbeständigkeit nicht direkt festlegt – sie legt die chemische Zusammensetzung der Legierung fest, und die Korrosionsbeständigkeit ergibt sich aus dieser Zusammensetzung. Eine Schraube mit der Kennzeichnung “F593 Alloy 304 Condition CW” enthält garantiert 18–20% Chrom und 8–10,5% Nickel, doch die Norm garantiert nicht, dass sie in einer bestimmten Umgebung nicht rostet.
ISO 3506-1:2020 ist das internationale Pendant, das die mechanischen Eigenschaften von korrosionsbeständigen Befestigungselementen aus rostfreiem Stahl abdeckt. Sie verwendet das Bezeichnungssystem A2/A4/A5 (A2 = 304-Familie, A4 = 316-Familie, A5 = 316L-Familie) mit Festigkeitsklassen (50, 70, 80 für kaltverformte Zugfestigkeitsklassen). ISO 3506-6 enthält zusätzliche Leitlinien zur Werkstoffauswahl für spezifische Korrosionsumgebungen und ist damit für korrosionsbewusste Spezifikationen nützlicher als ASTM F593.
ASTM G48 ist das Standardprüfverfahren zur Bestimmung der Lochfraß- und Spaltkorrosionsbeständigkeit von rostfreien Stählen unter Verwendung einer Eisenchloridlösung. Die von den Legierungsherstellern veröffentlichten Werte für die kritische Lochfraß-Temperatur (CPT) und die kritische Spaltkorrosions-Temperatur (CCCT) werden gemäß ASTM G48 ermittelt. Diese Werte sind die praxistauglichsten Laborindikatoren für das tatsächliche Chloridkorrosionsverhalten von Verbindungselementen unter realen Bedingungen.
Präventionsstrategien: Design, Material und Oberfläche
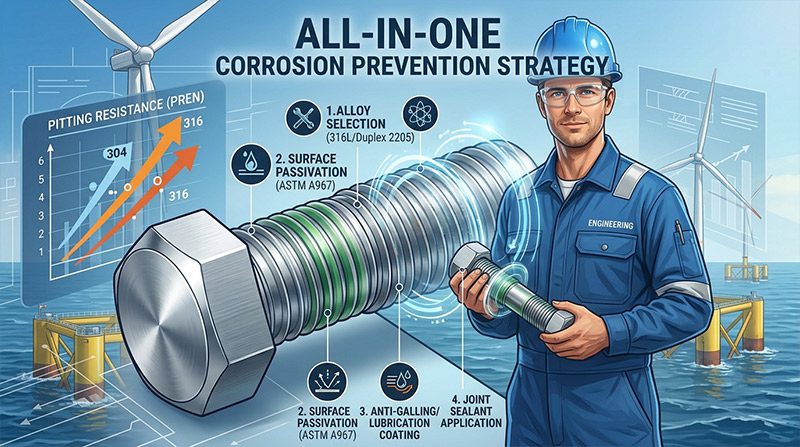
Der Korrosionsschutz für Befestigungselemente aus Edelstahl erfolgt auf drei Ebenen, und die wirksamsten Lösungen berücksichtigen alle drei gleichzeitig.
Stufe 1: Materialauswahl
Die Legierungssorte muss auf die Umgebungsbedingungen abgestimmt sein. Das klingt zwar selbstverständlich, ist jedoch die am häufigsten missachtete Regel bei der Spezifikation von Verbindungselementen aus rostfreiem Stahl. Die PREN-Grenzwerte bieten einen quantitativen Entscheidungsrahmen:
| Umwelt | Mindest-PREN | Empfohlene Klassenstufe |
|---|---|---|
| Im Innenbereich, trocken, nicht korrosiv | > 12 | 304, 410 |
| Im Freien, auf dem Land/in der Stadt, gelegentlicher Regen | > 18 | 304 |
| Im Freien, an der Küste (nur atmosphärisch) | > 24 | 316 |
| Im Freien, Kontakt mit Streusalz | > 24 | 316 (jährlich überprüfen) |
| Spritzwasserzone | > 32 | 2205, 904L |
| Eintauchen in Meerwasser, warm (> 25 °C) | > 40 | 2507, 254 SMO |
| Chemiewerk, Säurebetrieb | Iso-Korrosionskurven einsehen | Anwendungsspezifisch |
| Geschweißte Baugruppe, Einsatz im geschweißten Zustand | — | Kohlenstoffarme (-L) Sorten |
Stufe 2: Oberflächenbehandlung und Passivierung
Alle Befestigungselemente aus Edelstahl werden vom Hersteller mit einer während der Produktion gebildeten Passivschicht geliefert. Durch die einzelnen Fertigungsschritte – Zerspanung, Kaltstauchen, Gewinderollen, Entgraten – können jedoch Eisenpartikel aus den Werkzeugen in die Edelstahloberfläche eingebettet werden. Diese Eisenverunreinigungen rosten und verursachen die braunen Oberflächenverfärbungen, die oft fälschlicherweise als “Rost an Edelstahl” diagnostiziert werden.”
Die chemische Passivierung gemäß ASTM A967 entfernt freies Eisen von der Oberfläche und erhöht das Chrom-Eisen-Verhältnis im Passivfilm. Es handelt sich dabei nicht um eine Beschichtung, sondern um einen Prozess zur Oberflächenreinigung und zur Anreicherung mit Oxiden. Passivierte 304-Befestigungselemente weisen im Salzsprühtest (ASTM B117) eine messbar bessere Korrosionsbeständigkeit auf als nicht passivierte Äquivalente, da die Oberfläche frei von Eisenverunreinigungen ist, die Rostflecken auslösen.
Das Elektropolieren geht noch einen Schritt weiter: Es entfernt eine dünne Metallschicht (in der Regel 5–40 μm) von der Oberfläche und beseitigt dabei eingebettete Verunreinigungen, Oberflächeneinschlüsse und mikroskopisch kleine Erhebungen, die als Ausgangspunkte für Lochfraß dienen. Die resultierende Oberfläche ist glatter (Ra < 0,5 μm erreichbar), mit Chrom angereichert und widerstandsfähiger sowohl gegen die Entstehung von Lochfraß als auch gegen die Anhaftung von Bakterien. Bei 316-Befestigungselementen in Umgebungen mit geringer Chloridbelastung kann das Elektropolieren die Lebensdauer in zyklischen Salzsprühtests um den Faktor 1,5–2 verlängern, basierend auf den vom Hersteller veröffentlichten Korrosionsdaten.
Stufe 3: Gelenkauslegung
Selbst die beste Legierung der Welt kann eine Konstruktionsweise nicht ausgleichen, bei der Spalten entstehen, Wasser eingeschlossen wird oder unterschiedliche Metalle miteinander verbunden werden. Konstruktionsgrundsätze für korrosionsbeständige Schraubverbindungen:
Vermeiden Sie Wasseransammlungen. Versenkte Befestigungselemente in horizontalen Außenflächen führen zu stehendem Wasser. Verwenden Sie stattdessen Sechskant- oder Knopfkopfschrauben oder sorgen Sie für Abflussmöglichkeiten.
Unterschiedliche Metalle voneinander trennen. Verwenden Sie Unterlegscheiben aus Nylon oder PTFE, Buchsen oder Dichtungen, um den Strompfad zwischen Befestigungselementen aus Edelstahl und Konstruktionen aus Kohlenstoffstahl, Aluminium oder Kupferlegierungen zu unterbrechen.
Reduzieren Sie die Spaltbreite auf ein Minimum. Schreiben Sie bei verschraubten Verbindungen im Schiffsbau vor, dass ein Fugendichtmittel (Polysulfid oder Polyurethan) auf den Gewindebereich und unter die Unterlegscheibe aufgetragen wird, um das Eindringen von Meerwasser in den Spalt zu verhindern. Dies ist im Marineschiffbau gängige Praxis und verlängert die Lebensdauer der Befestigungselemente erheblich.
Achten Sie auf das richtige Anzugsmoment. Zu fest angezogene Befestigungselemente in chloridhaltiger Umgebung erzeugen eine höhere Dauerzugspannung, wodurch das Risiko für Spannungsrisskorrosion (SCC) steigt. Ziehen Sie die Befestigungselemente gemäß den Herstellerangaben für die jeweilige Legierung und den Durchmesser an. Verwenden Sie für Befestigungselemente aus Edelstahl nicht die Anzugsmomente für Kohlenstoffstahl – Edelstahl hat eine niedrigere Streckgrenze und neigt bereits bei geringerem Anzugsmoment zum Festfressen.
Häufig gestellte Fragen
Warum sind meine Schrauben aus Edelstahl 304 schon nach nur drei Monaten im Freien in Meeresnähe verrostet?
Die Chloridkonzentration in Küstenlufträumen – typischerweise 5–50 mg/m²/Tag Chloridablagerung im Umkreis von 1 km um die Küstenlinie – übersteigt den Wert, den 304 (PREN ~19,5) ohne Lochfraß aushalten kann. Der Passivfilm wird durch Chloridionen durchbrochen, und sobald Lochfraß einsetzt, verhindert die autokatalytische Chemie der Lochfraßstellen eine erneute Passivierung. Die Lösung besteht darin, für die atmosphärische Belastung in Küstengebieten die Sorte 316 (PREN ~24,5) oder für den Einsatz in Spritzwasserzonen und unter Wasser die Duplex-Sorte 2205 (PREN ~35) vorzuschreiben.
Kann Edelstahl allein durch Wasser rosten?
In reinem Wasser mit vernachlässigbarem Chloridgehalt (< 10 ppm) korrodiert ordnungsgemäß passivierter Edelstahl der Güteklassen 304 oder 316 bei Umgebungstemperatur nicht. Leitungswasser, Brunnenwasser und Regenwasser enthalten jedoch alle gelöste Salze und Chloride. Die Wasserqualität ist wichtiger als das Vorhandensein von Wasser. Ist das Wasser chloriert (kommunale Wasserversorgung) oder von Natur aus salzhaltig (Brunnenwasser an der Küste), führt der Chloridgehalt zu Loch- und Spaltkorrosion.
Ist Edelstahl 316 wirklich seetauglich?
“Marine Grade” ist ein Marketingbegriff und keine technische Bezeichnung. 316 hält der Witterungseinwirkung an der Küste und gelegentlichem Seewasserspritzwasser stand, ist jedoch bei Eintauch in warmes Seewasser oder in Spaltengeometrien nicht zuverlässig korrosionsbeständig. Für ein dauerhaftes Eintauchen in Meerwasser sind Duplex 2205 (PREN ~35) oder superaustenitischer 904L (PREN ~36) die geeigneten technischen Lösungen. Der Begriff “Marine Grade” in Bezug auf 316 sollte als “geeignet für den Einsatz in mariner Atmosphäre über Deck” verstanden werden, nicht als “geeignet für den Einsatz unterhalb der Wasserlinie”.”
Wie kann ich beim Einbau von Edelstahl-Befestigungselementen ein Festfressen verhindern?
Das Festfressen – das Kaltverschweißen der Gewindeflächen unter Druck – ist ein mechanisches Problem und kein Korrosionsproblem, taucht jedoch häufig im Zusammenhang mit Korrosionsdiskussionen auf, da es die Zuverlässigkeit von Befestigungselementen aus Edelstahl beeinträchtigt. Vorbeugung: Verwenden Sie eine Anti-Seize-Paste auf Nickelbasis, reduzieren Sie die Montagegeschwindigkeit (Elektrowerkzeuge beschleunigen das Festfressen), legen Sie unterschiedliche Legierungen für Schraube und Mutter fest (eine Schraube aus 304 mit einer Mutter aus 316 verringert die Neigung zum Festfressen) und stellen Sie sicher, dass die Gewinde vor der Montage sauber und unbeschädigt sind. Gewalzte Gewinde neigen aufgrund ihrer glatteren Oberflächenbeschaffenheit weniger zum Festfressen als geschnittene Gewinde.
Was bedeuten die Rostflecken um meine Edelstahl-Befestigungselemente herum?
Braune Verfärbungen um rostfreie Befestigungselemente in einer Konstruktion aus Kohlenstoffstahl deuten in der Regel auf galvanische Korrosion des Kohlenstoffstahls hin – nicht des rostfreien Stahls. Der Kohlenstoffstahl fungiert als Anode und korrodiert. Das rostfreie Befestigungselement ist die Kathode und bleibt unversehrt, doch die Rostprodukte des Kohlenstoffstahls verfärben die Oberfläche des rostfreien Stahls. Entfernen Sie die Verfärbungen und überprüfen Sie, ob das Befestigungselement selbst keine Lochfraßstellen aufweist oder Material verliert. Handelt es sich bei der Konstruktion um Kohlenstoffstahl, besteht die richtige langfristige Lösung darin, die Befestigungselemente aus Edelstahl mit nichtleitenden Unterlegscheiben zu isolieren oder auf Befestigungselemente aus Kohlenstoffstahl mit geeignetem Korrosionsschutz umzusteigen.