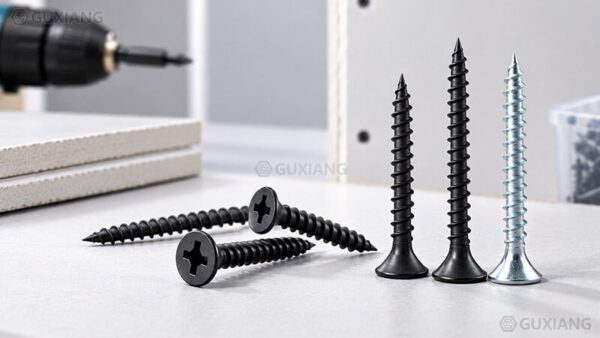
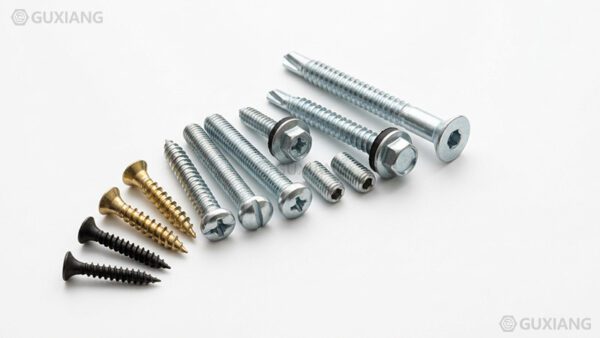
A Schraube ist ein Gewinde Befestigungselement das Drehmoment in axiale Spannkraft umwandelt, und jedes Industrieaggregat beginnt mit der gleichen Frage: Welche Schraube geht hier hin? Dieses Handbuch klassifiziert Schrauben nach Kopfgeometrie, Antriebsausnehmung, Gewindeform, Werkstoff und Anwendung und durchläuft dann einen achtstufigen Auswahlprozess, der auf die Standards ASTM, ISO und ASME ausgerichtet ist, so dass Ingenieure und Beschaffungsteams das richtige Befestigungselement zum ersten Mal angeben können. Lesen Sie weiter für die vollständige industrielle Schraubenauswahl Referenz.
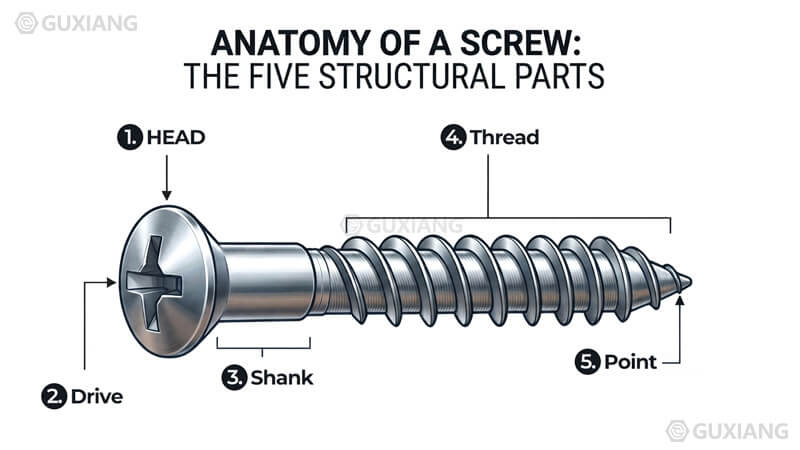
Anatomie eines Schraube: Die fünf Struktur Teile
Jede Schraube, von einer M1.6 micro Maschinenschraube bis zu einer 12 mm strukturellen Holzschraube, teilt sich fünf Funktionszonen. Das Verständnis dieser Zonen ist wichtig, da jede eine separate Spezifikation-Entscheidung auslöst.
| Teil | Funktion | Spezifikation |
|---|---|---|
| Kopf | Auflagefläche, die Klemmkraft in das Gelenk überträgt und an der Werkstoff anliegt | Kopfform steuert Spülung, Lagerfläche und Werkzeugzugang |
| Antrieb | Aussparung oder äußere Form, die das Antriebswerkzeug aufnimmt | Antriebsart steuert Drehmoment-Transfer, Cam-Out-Widerstand und Manipulationswiderstand |
| Shank | Glatt oder Gewindekörper zwischen Kopf und Gewinde | Shank Durchmesser und Länge regieren Scherfestigkeit und greifen Länge |
| Thema | Wendelsteg, der Rotation in axialen Zug umwandelt | Gewinde Form, Pitch und Tiefe bestimmen Engagement und Auszugsstärke |
| Punkt | Spitze Geometrie, die Penetration beginnt | Point Style entscheidet darüber, ob ein Pilotloch benötigt wird und wie das Schraube selbst startet |
Ein Schraubenkopf überträgt den Fahrer Drehmoment in das Gelenk, weshalb die Kopf- und Antriebsauswahl oft die Katalogentscheidungen dominiert. Der Schaft trägt die Scherlast in Struktur-Gelenken, und eine teilweise Gewindeschraube hält einen glatten Schaft über die Scherebene für maximale Festigkeit. Der Gewinde erledigt die mechanische Arbeit der Umwandlung von Rotation in Klemmkraft, und der Punkt bestimmt das Installationsverhalten. Jeder Teil erscheint später in diesem Handbuch wieder im Auswahl-Framework.
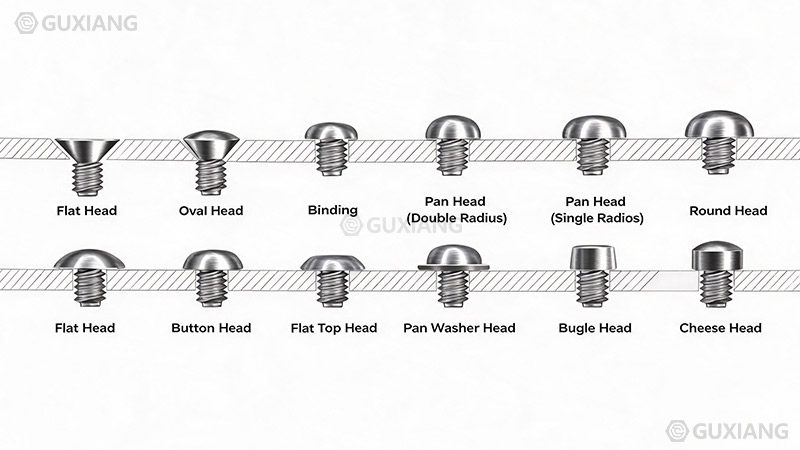
Schraube Kopftypen: Versenkt, Protrudieren und Last-Verteilen
Die Kopfgeometrie entscheidet darüber, wie das Schraube auf der Oberfläche sitzt und wie viel Last der Kopf in das Substrat überträgt. Die beiden breiten Familien sind versenkte Köpfe, die bündig mit oder unter der Oberfläche sitzen, und nicht versenkte Köpfe, die darüber sitzen. Für eine visuelle Referenz über alle gängigen Formen, siehe unsere Schraubenkopfformen Leitfaden.
Flachkopf
Die Senkkopf verwendet eine konische Unterseite, die zu einem versenkten Pilotloch passt, so dass die Oberseite des Kopfes bündig mit oder leicht unter der Materialoberfläche liegt. Flache Köpfe erscheinen in Holzbearbeitung, Schränke und jede Anwendung, wo eine glatte Oberfläche für Sicherheit oder Aussehen erforderlich ist. Die Anforderung an Senken entfernt Material um das Loch herum, so dass flache Köpfe eine schlechte Wahl in dünnen Abschnitten sind, in denen die Lagerfläche bereits begrenzt ist.
Schwenkkopf
Die Flachkopf hat eine flache Oberseite mit leicht abgerundeten Seiten und einer breiten Auflagefläche. Es sitzt über dem Material, was ihm eine größere Kontaktfläche verleiht als ein Senkkopf des gleichen Durchmesser. Pan Heads sind standardmäßig für Maschinenschrauben, Blech Schrauben und Allzweckbefestigung, bei der das Aussehen zweitrangig ist. Die breite Flansch widersteht einem Durchzug in dünnem Blech.
Knopfkopf
Die Linsenkopf ist eine flache abgerundete Kuppel, die über der Oberfläche sitzt, aber weniger als ein Pfannenkopf hervorsteht. Knopfköpfe sind bei Steckdosenschrauben und Torx-Antrieb Befestigungselemente üblich, die in Elektronik, Maschinenschutz und Möbeln verwendet werden, bei denen ein sauberes Aussehen und geringe Freigabe wichtig sind. Die reduzierte Kopfhöhe begrenzt das Drehmoment, das der Antrieb aufnehmen kann, bevor sich der Kopf verformt.
Rundkopf
Die Halbrundkopf ist das traditionelle voll gewölbte Profil, das über der Oberfläche sitzt. Es erscheint auf älteren Holzschrauben und in Restaurierungsarbeiten, und es zeigt sich immer noch in dekorativer Hardware. Moderne Fertigung hat runde Köpfe weitgehend durch Pfannen- oder Knopfköpfe ersetzt, da letztere das Drehmoment vorhersehbarer übertragen und weniger Platz einnehmen.
Ovaler Kopf
Der Linsensenkkopf, auch Erhöhte Senkkopf genannt, kombiniert eine Senkkopfbasis mit einer gewölbten Oberseite. Der Kopf sitzt bündig am Umfang, während die Kuppel über die Oberfläche steigt. Ovale Köpfe erscheinen in dekorativer Verkleidung, exponierten Scharnieren und Möbel, wo ein poliert-Profil Teil des Designs ist.
Truss-Kopf
Der Flachrundkopf verfügt über eine extra breite, flache Kuppel, die die Lagerfläche maximiert, ohne die Höhe zu erhöhen. Es verteilt Klemmkraft über eine große Grundfläche, was ein Durchziehen in dünnen Blechen, Kunststoff-Panels und elektrischen Gehäusen verhindert. Trussköpfe sind in HVAC-Leitung und Gerätemontage üblich.
Flanschkopf
Die Flanschkopf integriert einen Scheibenflansch unter dem Kopf, wodurch eine separate Scheibe entfällt und die Lagerfläche vergrößert wird. Verzahnte Flanschversionen beißen in die Gegenfläche, um einem Lösen unter Vibration zu widerstehen. Flanschköpfe erscheinen in Automobil und Maschinen Gelenken, wo Raum und Teile beide Materie zählen.
Sechskantkopf
Der Sechskantkopf ist ein sechsseitiger externer Antriebskopf, der von einem Schlüssel oder einer Steckdose angetrieben wird. Es akzeptiert die höchste Drehmoment aller Kopfstile, da das Antriebswerkzeug die Außenseite des Kopfes und nicht eine Aussparung erfasst. Hex Köpfe sind Norm auf Schrauben, Lag Schrauben und schwere Bauwesen Schrauben, und sie dominieren Struktur Verbindungen. Für Heavy Hex Konfigurationen und Grad Auswahl, unsere hex Schrauben Führung deckt die Schraube-seitigen Details ab.
Taschenkopf
Der Innensechskantkopf ist ein zylindrischer Kopf mit einer inneren Hex-Ausnehmung, angetrieben von einem Innensechskantschlüssel oder Hex-Bit. Das Zylinderprofil paßt für eine bündige Montage unter Beibehaltung einer hohen Drehmomentkapazität in Senkbohrungen. Innensechskantschrauben sind das Arbeitspferd von Präzisionsmaschinen, Werkzeugen und Automatisierung, bei denen der Platz eng ist und die Festigkeit wichtig ist.
Bugle Head
Der Bugle-Kopf hat ein gekrümmtes Senkprofil, das Trockenbaupapier und Gips beim Sitzen automatisch komprimiert und ein eigenes Senkloch ohne separate Senkstufe bildet. Bugle Köpfe sind Norm auf Trockenbau Schrauben und einige Deck Schrauben, wo die Installationsgeschwindigkeit über Tausende von Befestigungselemente die Priorität ist.
Head Vergleich Quick Table
| Kopftyp | Sitze | Lagerfläche | Typische Anwendung |
|---|---|---|---|
| Wohnung | Spülung | Klein nach der Versenkung | Holzbearbeitung, Oberflächenbehandlung Arbeit |
| Pfanne | Oben | Breit | Maschinenschrauben, Blech |
| Schaltfläche | Oben (niedrig) | Mittel | Elektronik, Wachen |
| Rund | Oben (hoch) | Mittel | Dekorativ, Vermächtnis |
| Oval | Flush + Dome | Mittel | Trim, Möbel |
| Fachwerk | Oben (weit) | Größte | Dünne Bleche, Platten |
| Flansch | Oben | Breite + Unterlegscheibe | Automobil, Vibration |
| Hex | Oben | Mittel | Struktur, hoch Drehmoment |
| Socket | Flush (Gegenbohrung) | Mittel | Präzision MaschinenZ |
| Horn | Flush (Selbstversenkung) | Klein | Trockenbau |

Schraube Antriebsarten: Drehmoment Transfer und Cam-Out-Kontrolle
Der Antrieb ist die Schnittstelle zwischen dem Werkzeug und der Schraube und steuert, wie viel Drehmoment die Gewinde erreicht, bevor das Werkzeug rutscht. Die Laufwerksauswahl wirkt sich direkt auf Montagegeschwindigkeit, Bitverschleiß und Stripping-Raten auf einer Produktion-Linie aus. Der Vierer-Vergleich in unserem Phillips vs. Torx vs. Flachkopf artikel hilft, die Auswahl einzugrenzen, bevor Sie Werkzeuge begehen.
Geschlitzt
Der Schlitzantrieb ist eine einzelne gerade Linie über den Kopf, angetrieben von einem Flachblattschrauber. Es ist das älteste Antriebsart und erscheint immer noch in elektrischen Armaturen, Klemmenblöcken und alten Ausrüstung. Der Schlitz bietet eine schlechte Zentrierung und rutscht seitlich unter Drehmoment, so dass er eher für eine manuelle Installation mit geringem Drehmoment als für eine angetriebene Montage geeignet ist.
Phillips
Die Kreuzschlitzantrieb verwendet eine kreuzförmige Ausnehmung mit konischen Wänden, die den Fahrer selbstzentrieren und unter übermäßigem Drehmoment ausklinken. Cam-out fungiert als eingebauter Drehmoment-Begrenzer, der ein Überziehen verhindert, aber auch den Kopf abstreift, wenn die Bediener weiterfahren. Phillips ist das häufigste Laufwerk weltweit und funktioniert gut mit angetriebenen Fahrern in Holz und Trockenbau, obwohl Verschleiß und Abisolierung der Kompromiss sind.
Pozidriv
Der Pozidriv-Antrieb sieht Phillips ähnlich, fügt aber sekundäre Rippen zwischen den Hauptquerarmen hinzu. Die Geometrie verhindert Cam-Out und überträgt höhere Drehmoment, so dass Pozidriv in der europäischen Möbel und der hochvolumigen Montage üblich ist. Pozidriv-Bits passen nicht richtig zu Phillips-Ausnehmungen, und das Gegenteil schlägt ebenfalls fehl, so dass das Mischen der beiden auf einer Linie Nacharbeit erzeugt.
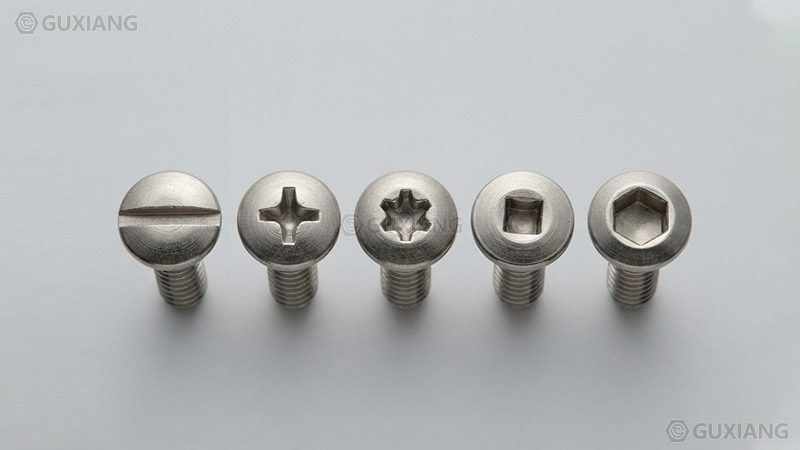
Torx
Die Torx-Antrieb verwendet eine sechszackige Sternausnehmung mit vertikalen Wänden, die das Drehmoment effizient übertragen und dem Nocken fast vollständig widerstehen. Torx ermöglicht ein höheres Sitzmoment, eine längere Bitlebensdauer und weniger abisolierte Köpfe, was es zum Standard für Automobile, Elektronik und hochvolumige Produktion macht. Tamper-resistentes Torx fügt einen Center Pin für Sicherheitsanwendungen hinzu.
Robertson
Der Robertson-Antrieb, auch Quadratantrieb genannt, verwendet eine verjüngte quadratische Ausnehmung, die die Schraube am Bit ohne Magnet hält. Der Konus zentriert den Fahrer, und die quadratischen Wände übertragen Drehmoment ohne Cam-out. Robertson ist dominant in kanadischem Holz Bauwesen und erscheint in Decking und Rahmenkonstruktion, wo das Fahren mit einer Hand wichtig ist.
Sechskant-Stecknuss
Die Innensechskantantrieb ist eine Innensechskant-Ausnehmung, die von einer Hextaste oder einem Hexbit angetrieben wird. Es überträgt ein hohes Drehmoment mit einem kompakten Kopfprofil, weshalb Innensechskantschrauben und Setzschrauben es verwenden. Innensechskantantrieb ist Standard in Maschinen, Werkzeugen und Automobilen, wo der Zugang begrenzt und das Drehmoment hoch ist.
Sicherheit und manipulationsresistente Antriebe
Sicherheitslaufwerke fügen Mittelstifte, asymmetrische Steckplätze oder Einweggeometrie hinzu, die ein spezielles Werkzeug zum Entfernen erfordert. Gängige Typen sind Pin-in-Torx, Pin-in-Hex, Spanner (Zwei-Loch), Tri-Flügel und Einbahnschlitz. Sie schützen öffentliche Vorrichtungen, Elektronik-Gehäuse und Ausrüstung mit eingeschränktem Zugang vor unbefugtem Entfernen.
Drive Vergleich Quick Table
| Antrieb | Cam-out | Drehmoment Kapazität | Am besten geeignet für |
|---|---|---|---|
| Geschlitzt | Hoch | Niedrig | Elektrisch, Legacy, manuell |
| Phillips | Mittel | Mittel | Holz, Trockenbau, allgemein |
| Pozidriv | Niedrig | Mittelhoch | Möbel, Europäische Versammlung |
| Torx | Sehr niedrig | Hoch | Automobil, Elektronik, Produktion |
| Robertson | Sehr niedrig | Mittelhoch | Holz Bauwesen, Einhandfahren |
| Innensechskant | Niedrig | Hoch | Maschinen, Sockelkappe Schrauben |
| Sicherheit | Abhängig | Sorten | Anwendungen gegen Manipulation |
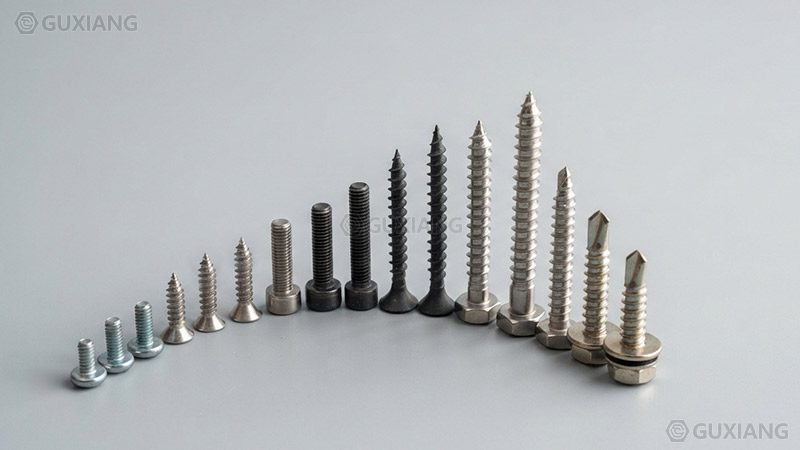
Schraube Gewinde Typen: Grob, fein und selbstbildend
Die Gewinde-Geometrie bestimmt, wie die Schraube am Substrat anliegt und wie viel Haltekraft das Gelenk erreicht. Gewindesteigung, Flankenwinkel und Punktstil ändern jeweils das Einbauverhalten und die Auszugsstärke.
Regelgewinde
Grobe Fäden haben weniger Gewindegänge pro Zoll (oder eine größere metrische Steigung), mit aggressivem Abstand, der in weichem Werkstoffe schnell greift. Grobe Fäden installieren sich schnell, widerstehen dem Abstreifen in Holz und Kunststoff und tolerieren Schmutz oder Beschichtungen besser als feine Fäden. Standard-Maschinenfäden folgen der metrischen Grobserie ISO unter ISO 965, mit Toleranz-Klassen, die Passform definieren.
Feingewinde
Feine Fäden haben mehr Gewindegänge pro Zoll (oder eine kleinere metrische Steigung), was die Gewinde Kontakt-Fläche und die Auszugsfestigkeit in Metall erhöht. Feine Fäden widerstehen Vibrationen besser, weil der Schrägungswinkel flacher ist, und sie ermöglichen eine feinere Einstellung. Sie kosten mehr zu produzieren, Streifen leichter, wenn Cross-Threaded, und erfordern saubere Löcher.
Selbsttätig Gewinde
selbstschneidende Schrauben schneiden oder bilden einen passenden Faden, während sie installieren, einen separaten Klopfvorgang zu beseitigen. Gewindeschneidtypen entfernen Werkstoff mit einer Schneide, während Gewindeformtypen Werkstoff in die Gewindeflanken verschieben. selbstschneidende Schrauben-Anzüge aus Blech, Kunststoff und leichten Struktur-Baugruppen, bei denen vorgezapfte Löcher Kosten verursachen würden.
Selbstbohren Gewinde
selbstbohrende Schrauben kombinieren eine Bohrspitze mit selbstschneidenden Gewinden, so dass sie ihr eigenes Pilotloch bohren und den Faden in einem einzigen Arbeitsgang bilden. Die Spitze ist gehärtet und geformt wie eine Spiralbohrer. selbstbohrende Schrauben dominieren Metalldächer, Stahl Rahmenkonstruktion und HVAC, wo der Bediener nicht jedes Loch vorbohren kann.
Gewinde-Formung für Kunststoffe
Gewinde-bildende Schrauben für Kunststoffe verwenden einen trilobulären oder speziellen Querschnitt, der Werkstoff verdrängt, anstatt es zu schneiden. Verdrängtes Werkstoff fließt in die Wurzel des Gewinde, wodurch ein starkes, spannungsentlastetes Gelenk entsteht, das sich unter Vibrationen nicht löst. Diese Schrauben reduzieren Boss-Risse in Nylon, ABS und anderen technischen Thermoplasten.
Trockenbau Gewinde
Trockenbau Schrauben verwenden eine aggressive Regelgewinde mit einer scharfen Spitze und einem Bugle-Kopf. Coarse-Gewinde Trockenbau Schrauben Anzug Holzbolzen, während feine Gewinde-Versionen greifen Stahlbolzen. Das Gewinde-Design fährt schnell und setzt den Bugle-Kopf bündig, ohne das Papiergesicht zu zerreißen.
Gewinde Vergleich Quick Table
| Gewindeart | Installation | Typisches Substrat | Hauptvorteil |
|---|---|---|---|
| Grob | Schnell | Holz, Kunststoff, Weichmetall | Schnellgriff, tolerant gegenüber Schmutz |
| Gut | Langsam | Metall, Hartholz | Höheres Ausziehen, Schwingungsbeständigkeit |
| Selbstabgriff | One step | Bleche, Kunststoff | No pre-tapping |
| Self-drilling | One step | Steel framing, roofing | No pre-drilling |
| Plastic-forming | One step | Technische Kunststoffe | Low boss stress |
| Trockenbau | Very fast | Gypsum board + studs | Flush bugle seating |
Common Screw Types: Application-Driven Classification
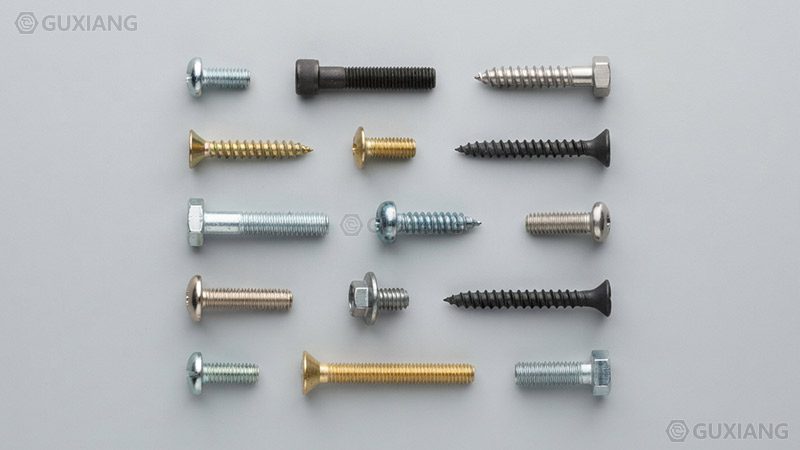
The six most common screw families are defined by the material they fasten and the load they carry. Each family optimizes thread, point, and head for a specific substrate.
Holzschrauben
Wood screws have a coarse thread and a sharp gimlet point that bites into wood without a pilot hole in softwood, though hardwood and edge work benefit from a pilot hole. The thread pulls the screw into the timber and creates a strong grip. For correct pilot diameters by screw size and wood type, our pilot hole sizes for wood screws table removes the guesswork. Wood screws appear in framing, furniture, cabinetry, and joinery.
Maschinenschrauben
Machine screws have uniform threads along the full length and mate with a pre-tapped hole or a nut. They come in metric and inch series with coarse or fine pitch, and they are the standard for metal assemblies, electronic enclosures, and machinery. Because they rely on existing threads, dimensional accuracy matters more than cutting ability. Our machine screw size chart lists the standard diameters and pitches for specification work.
Sheet Metal Screws
Sheet metal screws use sharp, closely spaced threads that cut into thin metal, and they can be thread-cutting or self-tapping. They fasten HVAC ducting, electrical enclosures, and light fabrication without a nut. Thread-cutting types work in harder sheet metal, while thread-forming types suit softer materials and plastics.
Selbstschneidende Schrauben
Self-tapping screws form or cut their own mating thread in a pre-drilled pilot hole. They reduce assembly time in sheet metal, plastic, and light structural work by removing the separate tapping step. The pilot hole diameter is critical: too small and the screw jams, too large and the thread strips.
Selbstbohrende Schrauben
Self-drilling screws integrate a drill point that creates the hole and the thread in one pass. They eliminate the pilot-hole operation entirely, which makes them the fastest option for metal-to-metal fastening in roofing, steel framing, and HVAC. Point length must match the total material thickness being drilled.
Trockenbau-Schrauben
Drywall screws are fully threaded, hardened, and fitted with a bugle head and sharp point. They secure gypsum board to wood or steel studs quickly and seat flush without tearing the paper. Coarse-thread versions suit wood studs; fine-thread versions engage steel studs.
Deckschrauben
Deck screws are corrosion-resistant wood screws with coarse threads and a countersunk head, built for outdoor decking and fencing. Stainless or coated versions resist moisture and weathering, and many have a self-drilling tip and serrated threads that reduce splitting in composite boards.
Lag Screws
Lag screws, also called lag bolts, are large-diameter fasteners with a hex head and coarse wood thread. They transfer heavy loads into wood and masonry anchors, and they are driven with a wrench rather than a screwdriver. Lag screws carry structural loads in timber framing, deck posts, and equipment mounting.
Stellschrauben
Set screws are headless fasteners with a drive recess in one end, threaded fully along the body. They lock a component in place against a shaft, collar, or hub by pressing a flat, cup, cone, or pointed tip into the mating part. Set screws hold pulleys, gears, and handles on rotating shafts.
Concrete Screws
Concrete screws, also called masonry screws, use hardened threads that cut into concrete, brick, or block through a pre-drilled hole. They install with a driver and remove cleanly, which makes them a convenient alternative to expansion anchors. Blue-zinc or stainless versions resist corrosion in exterior and damp applications.
Screw Materials and Coatings: Corrosion and Strength Selection
Material grade and surface finish determine mechanical strength, corrosion resistance, and cost. The material must match the environment and the load, and the coating must protect the joint for its service life.
Kohlenstoffstahl
Carbon steel is the most economical screw material and delivers adequate strength for general-purpose and indoor use. Low-carbon grades suit light fastening, while medium-carbon and alloy grades are heat-treated for higher tensile strength. Bare carbon steel corrodes quickly outdoors, so coated versions are mandatory for exterior service. For the strength families and grade marking systems, our Leitfaden für Befestigungselemente aus Kohlenstoffstahl is the reference.
Edelstahl
Stainless steel resists corrosion through a chromium oxide surface film. Type 304 covers most indoor and mild outdoor service, while Type 316 adds molybdenum for chloride and marine environments. Stainless screws are non-magnetic in the austenitic grades, which matters in electronics and medical equipment. For grade selection across environments, our Edelstahl Befestigungselement Klassen article ranks the options.
Legierter Stahl
Alloy steel is heat-treated to high strength grades such as Class 10.9 and 12.9 metric, and it carries heavy loads in automotive and machinery. High strength brings a trade-off: elevated hardness increases sensitivity to hydrogen embrittlement, so coating and plating processes must be controlled. The alloy steel specification details follow the same mechanical-property logic as the other heat-treated grades.
Brass and Bronze
Brass and bronze screws offer corrosion resistance, electrical conductivity, and a decorative appearance. They are softer than steel, so they suit light loads, plumbing, and marine hardware where galling with stainless is a concern. Brass is non-magnetic and commonly used in electrical terminals and fine furniture.
Aluminium
Aluminum screws are lightweight and naturally corrosion-resistant, and they suit weight-sensitive assemblies in aerospace, electronics, and automotive. They are softer and weaker than steel, so thread engagement must be longer. Anodized aluminum adds a wear-resistant oxide layer.
Verzinkung
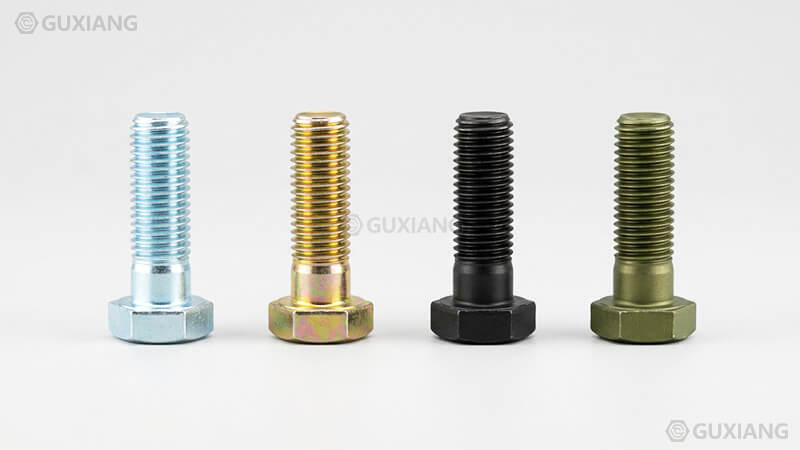
Zinc electroplating is the standard low-cost corrosion protection for carbon steel screws. It sacrifices itself to protect the steel, and thickness grades are defined in ASTM B633. Clear, yellow, and blue passivates change the appearance and extend protection. For the difference between plated and hot-dip protection, our galvanized vs zinc plated fasteners article draws the line between the two corrosion strategies.
Feuerverzinken
Hot-dip galvanizing coats the screw in a thick zinc layer by immersion in molten zinc, following ASTM A153 for hardware. The coating is several times thicker than electroplating, so it survives decades of outdoor exposure. Hot-dip coating can fill fine threads, so galvanized fasteners are often over-tapped to restore fit.
Schwarzoxid
Black oxide is a thin conversion coating that adds mild corrosion protection and a matte black finish. It does not protect bare steel outdoors, but it reduces reflectivity, improves lubricity, and serves as a base for oil or wax. Black oxide is common on tooling, machinery, and automotive interior fasteners.
Material Selection Quick Table
| Material | Stärke | Korrosionsbeständigkeit | Typical environment |
|---|---|---|---|
| Carbon steel, coated | Mittelhoch | Good (with coating) | Indoor, general |
| Stainless 304 | Mittel | Gut | Indoor, mild outdoor |
| Stainless 316 | Mittel | Hervorragend | Schifffahrt, Chemie |
| Legierter Stahl | Hoch | Fair (needs coating) | Automotive, machinery |
| Messing | Low-medium | Gut | Electrical, decorative |
| Aluminium | Low-medium | Gut | Weight-sensitive |
| Zinc plated steel | Mittel | Mäßig | General, indoor |
| Hot-dip galvanized | Mittel | Hervorragend | Outdoor, structural |
Screw vs Bolt: What Is the Difference?
Engineers use “screw” and “bolt” loosely, but the formal distinction comes from how the fastener is used and driven. A screw mates with its own thread formed in the material, while a bolt mates with a pre-formed nut thread. The practical classification depends on assembly method and head style.
| Attribut | Schraube | Bolzen |
|---|---|---|
| Mating thread | Forms its own thread in the material | Pairs with a nut or tapped hole |
| Installation tool | Screwdriver or driver bit | Wrench or socket |
| Kopf | Slotted, Phillips, Torx, socket, etc. | Hex head typical |
| Load path | Pull-out and bearing | Tension with nut |
| Typische Anwendung | Wood, sheet metal, plastic | Structural, machinery |
A hex-head lag screw still counts as a screw because it cuts its own thread in wood, while a hex bolt with a nut is a bolt. Machine screws sit on the boundary: they mate with tapped holes, so some standards classify them with bolts. In practice, specify by application: if the joint uses a nut, think bolt; if the fastener cuts or forms its own thread, think screw.
Screw Applications by Industry
Different industries optimize the same five screw variables in different directions. The table below summarizes the dominant screw types, critical specifications, and common failure modes for six industrial sectors.
| Branche | Primary screw types | Critical spec | Common failure mode |
|---|---|---|---|
| Automobilindustrie | Machine screws, thread-forming, Torx | Torque spec, drive type | Stripped drives, cross-threading |
| Elektronik | Micro machine screws (M1.6–M3) | Non-magnetic, torque limit | Over-torque, stripped drives |
| Bauwesen | Structural wood, concrete screws | Load rating, code approval | Wrong embedment, corrosion |
| Luft- und Raumfahrt | Titanium, alloy steel | Weight, fatigue life | Corrosion, torque sequence |
| HVAC / Enclosures | Sheet metal, self-tapping | Korrosionsklasse | Rust in outdoor units |
| Furniture | Confirmat, wood screws | Pull-out resistance | Stripping in engineered wood |
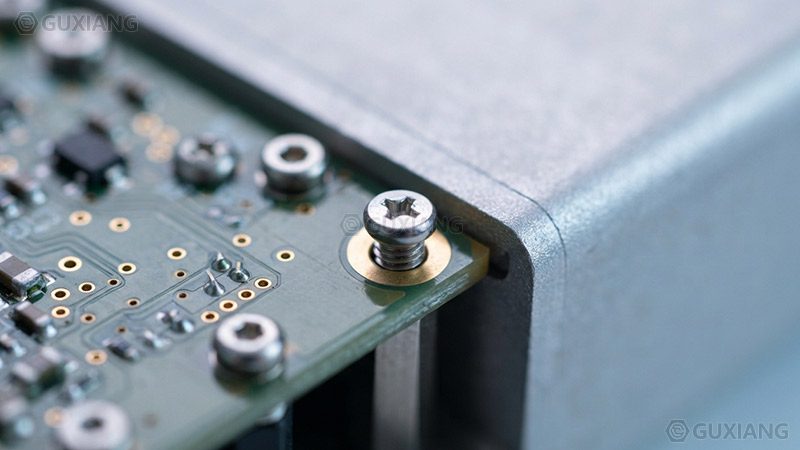
8-Step Industrial Screw Selection Framework
Use this sequence to specify the correct screw without over-engineering the joint.
Step 1: Define the Load
Identify the primary loading mode. Tension and clamping call for fully threaded machine screws with adequate engagement. Shear calls for partially threaded screws with a smooth shank across the shear plane, because the shank is stronger than the thread root. Combined tension and shear pushes the decision toward a larger diameter rather than a longer thread.
Step 2: Map the Environment
Classify the installation site by corrosion severity. Indoor and dry permits zinc-plated carbon steel. Humid or wash-down service calls for stainless 304 or zinc-nickel. Outdoor non-marine suits hot-dip galvanized or stainless. Marine and coastal require stainless 316. High-temperature service above roughly 150 °C disqualifies Verzinkung and demands alloy steel.
Step 3: Select the Thread Type
Match the thread to the substrate. Steel tapped holes use metric or UNC/UNF machine threads. Tapped aluminum prefers fine threads or coated threads to prevent galling. Plastic bosses use thread-forming screws or brass inserts. Sheet metal up to about 3 mm uses self-tapping screws. Wood uses wood screws or structural screws. Concrete uses concrete anchor screws.
Step 4: Choose the Head Type
Decide whether the head must sit flush. Flat and bugle heads suit flush surfaces. Pan, truss, and flange heads add bearing area for thin materials. Hex and socket heads accept higher torque. Clearance, appearance, and bearing area narrow the list.
Step 5: Specify the Drive Type
For high-volume production, Torx or hex socket minimizes cam-out and bit wear. For one-handed service work, Robertson or Torx holds the screw on the bit. For matching existing hardware, match exactly, because mixing Phillips and Pozidriv on one assembly creates rework.
Step 6: Verify the Grade and Material
Confirm the strength grade against the load and the material against the environment. Grade 8 and Class 10.9/12.9 alloy steel carry the heaviest loads. Stainless 304 and 316 trade strength for corrosion resistance. Document the chosen grade on the drawing so the supplier cannot substitute.
Step 7: Set the Torque Specification
Every critical screw needs a torque value from a recognized source: Machinery’s Handbook tables, the manufacturer’s published torque data, or ISO 898-1 mechanical property tables. Lubricated fasteners need 15–30% less torque than dry ones for the same clamp load, so account for coatings and thread treatments. Our metrisch SchraubeZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZZ gives a working starting point by grade and size.
Step 8: Validate with Prototype Assembly
Run a pilot assembly before full production. Verify drive fit, thread engagement, seating torque, and removal torque. Check that the screw survives the installation process without stripping and that the joint holds the specified clamp load. Batch-test new lots from a new supplier, because heat treatment and coating quality vary.
Common Screw Failure Modes and Torque Problems
Most screw failures trace to a small set of root causes, and each has a prevention path.
| Failure mode | Cause | Prävention |
|---|---|---|
| Stripped drive | Wrong bit, high cam-out, over-torque | Torx drive, correct bit, torque control |
| Stripped threads | Cross-threading, too-large pilot | Straight start, correct pilot hole |
| Pull-out | Short engagement, wrong thread | Longer engagement, coarse thread in soft material |
| Head shear | Over-torque, weak grade | Higher grade, larger diameter |
| Korrosion | Wrong material for environment | Stainless or proper coating |
| Loosening | Vibration, insufficient preload | Correct torque, thread locker, flange head |
| Hydrogen embrittlement | High-strength steel, bad plating | Controlled plating, lower hardness, baking |
Torque problems deserve special attention. Over-tightening stretches the screw past yield, which can crack the head or strip the thread. Under-tightening leaves the joint loose, so vibration works the fastener out. Use a calibrated torque wrench, follow the published spec, and re-verify torque after any change to lubrication or coating.
Screw Manufacturing and Customization
For high-volume or application-specific screws, custom manufacturing closes the gap between catalog parts and the exact joint requirement. A capable screw manufacturer controls the whole chain: material, heading, thread rolling, heat treatment, and surface finish.
CNC Machining and Precision Turning
CNC machining produces screws with tight tolerances for micro sizes, unusual geometries, and low to medium volumes. Precision turning and milling cover non-standard heads, threads, and points that cold heading cannot produce. CNC also supports quick iterations during product development.
Cold Heading and Thread Rolling
Cold heading forms the screw head and body by upsetting wire at room temperature, which preserves grain flow and improves strength. Thread rolling then forms threads by displacing material rather than cutting it, which adds compressive residual stress and fatigue resistance. Cold-headed screws dominate high-volume production because they run fast and waste little material.
Prototyping and Sampling
A reliable manufacturer offers prototyping and sampling before volume production. Samples let the engineering team verify fit, torque, and finish in the actual assembly, and they catch problems before tooling is committed. Short-run sampling also supports design changes without full tooling cost.
OEM and Custom Specification
OEM partners supply screws made to the customer’s drawing, including custom heads, drives, materials, and coatings. The manufacturer manages tolerances, mechanical property testing, and lot traceability, so the buyer receives documented compliance with ISO 898-1, ASTM, or ASME specifications. For the standard landscape that governs such custom parts, our Zugfestigkeits guide explains which standard to cite.
Surface Treatment and Plating Services
Custom screw manufacturers offer in-house surface treatment: Verzinkung to ASTM B633, hot-dip galvanizing to ASTM A153, black oxide, phosphate, anodizing, and Dacromet-type coatings. Controlling the finish in-house keeps quality consistent and shortens lead times, especially for corrosion-critical outdoor and marine parts.
Why Custom Manufacturing Matters
Off-the-shelf screws fit standard joints, but production lines often need a specific drive, a tighter tolerance, a special coating, or a non-standard length. Custom screws eliminate field modifications, reduce assembly defects, and improve the total cost of ownership. A manufacturer with CNC, cold heading, heat treatment, and plating in one facility shortens the supply chain and keeps quality documentation in one place.
Screw Selection FAQ
1. What are the most common types of screws?
Die häufigsten Familien sind Holzschrauben, Maschinenschrauben, Blechschrauben, selbstschneidende Schrauben, selbstbohrende Schrauben, Trockenbauschrauben, Deckschrauben, Verzögerungsschrauben, Stellschrauben und Betonschrauben. Jede Familie optimiert die Faden- und Punktgeometrie für ein bestimmtes Substrat.
2. What is the difference between a screw and a bolt?
Eine Schraube bildet ein eigenes Gegengewinde im Material, während ein Bolzen mit einer Mutter oder einem vorgezapften Loch paart. Schrauben werden typischerweise von einem Schraubendreher oder Bit angetrieben; Bolzen werden mit einem Schlüssel angetrieben. Eine Verzögerungsschraube schneidet ihr eigenes Gewinde in Holz, so dass es eine Schraube bleibt.
3. What are the main screw head types?
Gängige Kopftypen sind flach, Pfanne, Knopf, rund, oval, Fachwerk, Flansch, Hex, Socket und Bugle. Versenkte Köpfe wie Flat und Bugle sitzen bündig. Pfanne, Fachwerk und Flansch Köpfe sitzen über der Oberfläche und fügen Lagerfläche hinzu.
4. What is the difference between Phillips and Pozidriv?
Phillips hat eine einfache zz0zz, die unter zz1zz herauskommt. Pozidriv fügt sekundäre Rippen zwischen den Querarmen hinzu, die das Ausblenden verhindern und höhere Drehmoment übertragen. Die beiden Laufwerke sind nicht austauschbar, und mit dem falschen Bit Streifen den Kopf.
5. What are self-tapping screws?
selbstschneidende Schrauben schneiden oder bilden ihren eigenen Steckfaden, wie sie in einem vorgebohrten Pilotloch installieren. Sie beseitigen einen separaten Klopfvorgang bei Blech-, Kunststoff- und leichten Struktur-Arbeiten und beschleunigen die Montage in großvolumigen Produktion.
6. What is the difference between self-tapping and self-drilling screws?
selbstschneidende Schrauben benötigen eine vorgebohrte Pilotbohrung und bilden dann die Gewinde. selbstbohrende Schrauben haben eine Bohrspitze, die das Loch und das Gewinde in einem Durchgang erzeugt. selbstbohrende Schrauben sind schneller und passen Metall-Metall-Arbeit, wo Vorbohren unpraktisch ist.
7. Which screw should I use for wood?
Verwenden Sie Holzschrauben mit groben Fäden und einer scharfen Spitze für Weichholz und Feinfadenversionen für Hartholz. Deck Schrauben hinzufügen Korrosionsbeständigkeit für Outdoor-Holz. Bohren Sie ein Pilotloch in Hartholz oder in der Nähe von Rändern, um ein Spalten zu verhindern, und passen Sie den Pilot Durchmesser an die Schraubengröße an.
8. What are drywall screws used for?
Drywall Schrauben sichern Gipsplatte auf Holz- oder Stahlbolzen. Der Hornkopf sitzt bündig, ohne das Papier zu zerreißen, und die scharfe Spitze fährt schnell. Grobe-Gewinde-Versionen passen zu Holzbolzen, während feine Gewinde-Versionen Stahlbolzen ansprechen.
9. What is the best drive type for high torque?
Torx- und Innensechskant-Antriebe übertragen das höchste Drehmoment mit minimalem Camout. Torx ist der Produktion-Standard in Automobilen und Elektronik, während Innensechskant für Steckdosenschrauben geeignet ist. Externe Hexköpfe nehmen noch mehr Drehmoment auf, erfordern jedoch einen Schlüsselzugang.
10. How do I prevent screws from stripping?
Passen Sie das Bit an das Laufwerk an, halten Sie den Fahrer mit der Schraube-Achse ausgerichtet, bohren Sie das richtige Pilotloch und wenden Sie das angegebene Drehmoment an. Wechseln Sie zu Torx für High-Drehmoment-Gelenke und mischen Sie niemals Phillips- und Pozidriv-Bits in einer Baugruppe.
Fazit
A screw is specified by five variables: head, drive, thread, material, and coating. Start with the load and the environment, choose the thread for the substrate, pick the head for the surface, and select the drive for the torque and assembly speed. Document the grade, set the torque, and validate with prototype assembly. For custom requirements, a manufacturer with CNC machining, cold heading, heat treatment, and surface finishing in one facility delivers the exact fastener, documented to the applicable standard.
Literaturverzeichnis
ISO 898-1, Mechanical properties of fasteners made of carbon steel and alloy steel — Part 1: Bolts, screws and studs with specified property classes — Coarse and fine pitch thread.
ISO 965- 1, ISO general purpose metric screw threads — Tolerances — Part 1: Principles and basic data.
ASTM B633, Standard Specification for Electrodeposited Coatings of Zinc on Iron and Steel.
ASTM A153, Standard Specification for Zinc Coating (Hot-Dip) on Iron and Steel Hardware.
ASME B18.6.3, Machine Screws, Tapping Screws, and Metallic Drive Screws (Inch Series).
Oberg, E., Jones, F. D., Horton, H. L., Ryffel, H. H., Machinery’s Handbook, Industrial Press.
Industrielle Verbindungselemente Institute, Fastener Standards Manual.