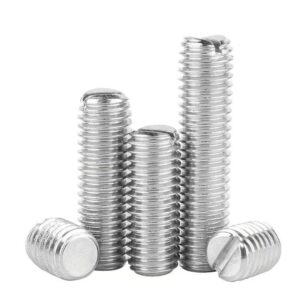
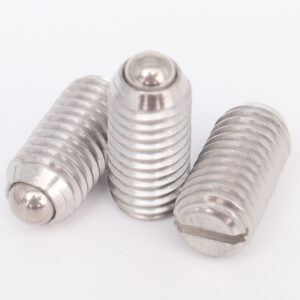
什么是紧定螺钉?
沉头螺钉——也称为内六角螺钉——是一种无头、全螺纹的紧固件,无需螺母即可将一个部件固定在另一个部件内部或紧贴其表面。 与依靠外部张力将零件夹紧在一起的螺栓和螺钉不同,定位螺钉的作用来自内部:它旋入外部零件的攻丝孔中,其尖端压向内部零件,通过摩擦和尖端穿透将两者锁定在一起。全部紧固力均来自尖端与轴的接触面。.
正是由于这种内部锁紧原理,定位螺钉才成为将皮带轮固定在轴上、将卡箍固定在主轴上、锁紧调节旋钮以及将轴承圈固定在轴承座中的首选紧固件。由于定位螺钉与外部部件表面齐平或低于其表面,因此组装后的结构依然紧凑,且没有突出的紧固件头。.
紧定螺钉的工作原理
定位螺钉通过两种机制产生夹持力:螺纹产生的轴向推力以及螺钉尖端对配合表面的穿透。当螺钉拧紧时,螺纹的螺旋结构将旋转扭矩转化为线性驱动力,从而将螺钉尖端压向轴或套环。相对于轴而言,螺钉尖端材料的硬度越高,尖端就能穿透得越深。 当合金钢沉头螺钉拧紧在低碳钢轴上时,其锥形尖端会嵌入表面0.2–0.5毫米,从而形成一种机械剪切锁合,其强度远高于单纯的摩擦力。.
尖端几何形状决定了固定方式。杯形尖端以环形接触方式固定——中空的中心形成了一个圆形切削刃,咬合在轴上,既能防止轴向滑动,又能防止旋转。锥形尖端则形成点接触凹痕:其轴向固定能力虽低于杯形尖端,但在旋转组件中对角向位移的抵抗能力更强。 狗爪式尖端插入轴上的预钻孔中,形成正剪切锁合——螺钉本体在剪切作用下本身就成为定位销,不再依赖摩擦或尖端穿透来传递扭矩。.
权衡总是相同的:尖端穿透越深,夹持力越大,但杆身表面的损伤也越严重。对于必须拆卸并重复使用的杆身,采用平头或尼龙尖端虽然会牺牲部分夹持力,但能确保杆身表面完好无损。.
紧定螺钉分类
定位螺钉主要按尖端类型(即与配合面接触的尖端几何形状)进行分类,其次按驱动方式进行分类。尖端的选择决定了一切:夹持方式、轴的损伤、可调性以及允许的对中误差。.
锁定点 为了获得最大的夹持力,牺牲了轴表面。杯形尖端是通用的标准设计:凹陷的凹槽形成了一个圆形切削刃,在扭矩作用下向内咬入,在尖端周围形成一圈变形的材料。 滚花杯形尖端在杯形凹槽内增加了锯齿,从而产生更强的咬合力并具备更高的抗振动性——锯齿边缘像拉刀一样切入轴体,形成一种机械锁止,既能防止轴向松动,又能防止旋转松动。 锥形尖端可形成深而居中的压痕。其楔入作用可使螺钉自动对中,并提供出色的角向锁紧力,因此成为旋转装配中永久定位部件的标准尖端类型。.
定位点 与轴上的凸起啮合,或平贴于表面。平头与配合面实现全面接触——无切削刃,不产生穿透。固定力完全来自摩擦,但轴表面不受损,非常适合频繁调整和拆卸。 狗头螺钉的尖端为直径较小的圆柱体,插入轴上的预钻孔或槽中。一旦就位,轴就无法相对于螺钉移动——狗头螺钉起到剪力键的作用。 半爪式是一种较短的变体,适用于轴向空间限制导向长度的情况。椭圆头螺钉的尖端呈圆弧状,可适应螺钉轴线与接触面之间的角度偏移,从而在弯曲或倾斜的轴上保持良好的接触。.
扩展犬点 可解决一种特定的失效模式:当定位螺钉的螺纹啮合长度因薄壁外部件而受限时,较长的卡爪会穿过壁面伸入轴孔,从而在仅靠螺纹深度无法承受载荷而导致螺纹滑脱的情况下,仍能维持剪切啮合。这种变体在薄壁管组件和中空轴锁紧中较为常见。.
防护要点 在淬火螺钉体与轴之间放置一种可牺牲的软质材料。尼龙尖端是一种模压聚合物嵌件,它会紧压在轴上,在提供适度夹持力的同时防止金属间划伤——这在轴表面处理具有装饰性或功能性的精密调整机构中是标准设计(例如,光学载物台、实验室夹具)。 黄铜尖端具有双重作用:既能实现无划痕接触,又能确保无火花操作。黄铜尖端固定螺钉被指定用于爆炸性环境设备、燃油系统组件,以及任何可能因钢与钢的碰撞而产生点火源的场合。.
驱动器类型 这是一个次要但至关重要的区别。内六角(Allen)驱动是现代标准——结构紧凑、扭矩承载能力高,且可与球头扳手配合使用,便于角度受限处的操作。 根据DIN 551标准,开槽式驱动是传统规格。其较浅的啮合深度使紧固螺钉在空间狭窄的装配中能更深地嵌入表面下方,但扭矩承载能力较低,且扳手更容易打滑。.
紧定螺钉的类型
以下十二种类型涵盖了四种定位头类型以及两种主要的驱动方式。杯形和锥形定位头可满足绝大多数常规锁紧应用的需求;卡爪式定位头可解决精确定位问题;保护性尖端可保护轴表面;而驱动方式的选择则决定了安装的可达性及扭矩限制。.
| 类型 | 组 | 点特征 | 关键标准 | 典型应用 |
|---|
| 杯点 | 锁定 | 凹形切削槽,环形接触切削刃 | ISO 4029 / DIN 916 | 滑轮、齿轮、轴套——通用默认值 |
| 滚花杯形钻头 | 锁定 | 锯齿状杯形凹槽,咬合力强劲 | — | 高振动组件、反向载荷、永久锁定 |
| 锥点 | 锁定 | 90°–120°锥形,深凹槽,自定心 | ISO 4027 / DIN 914 | 旋转总成、固定定位、角度保持 |
| 平点 | 定位 | 全脸平接触,未穿透 | ISO 4026 / DIN 913 | 频繁调整、需重复使用的轴、表面损伤极小 |
| 狗角 | 定位 | 圆柱形导向销进入预钻孔 | ISO 4028 / DIN 915 | 正向轴定位、剪切键锁定、同步应用 |
| 半狗角 | 定位 | 短圆柱形导向件,轴向空间受限 | — | 薄壁壳体、狭小空间、带槽轴的啮合 |
| 椭圆角 | 定位 | 圆钝尖端可容忍角度偏移 | — | 曲面或倾斜的接触面、冠齿轮、凸轮 |
| 延伸狗角 | 定位 | 用于穿透薄壁实现深度介入的长导管 | — | 薄壁管、空心轴锁紧、深孔 |
| 尼龙笔尖 | 防护性 | 模压聚合物嵌件,不留划痕的接触 | — | 光学载物台、实验室夹具、精密调节器、装饰性轴 |
| 黄铜尖端 | 防护性 | 黄铜嵌件,无火花软触点 | — | 爆炸性环境、燃油系统、无火花设备 |
| 开槽驱动 | 驱动 | 开槽凹槽,啮合深度浅 | DIN 551 | 深埋的作业点、狭窄的作业通道、传统机械设备 |
| 六角套筒扳手 | 驱动 | 内六角槽,高扭矩,兼容球形扳手 | ISO 4026–4029 | 现代标准,适用于所有应用场景,倾斜式安装 |
材料
合金钢
4140 / 42CrMo4,淬火回火 — 适用于杯形、锥形和狗爪形内六角螺钉的标准;表面硬度为HRC 45–53,并具有韧性芯部,以防止在点载荷作用下发生脆性断裂
表面淬火的低碳钢 — 对于需要最大穿透力的滚花杯形钻头,表面硬度可达 HRC 58;而芯部硬度则保持在 HRC 30–35,以确保韧性
黑氧化处理或镀锌处理 — 适用于室内及一般工业用途的防腐蚀保护
不锈钢
有色金属小贴士
如何选择合适的紧定螺钉
步骤 1:固定模式——摩擦、压痕还是剪切?
第一个问题决定了销头类型。如果轴上可以做标记且需要永久锁紧,则杯形或滚花杯形销头能提供最大的锁紧扭矩。如果轴可能需要拆卸或必须保持表面光洁度,则应选用平头或尼龙尖头销头——但需接受锁紧力会相应降低。 如果已有预钻孔或可进行钻孔,则使用卡爪式销头可将连接方式从摩擦/压入式转换为剪切式,这是最牢固且最可预测的锁紧模式。.
步骤 2:轴的硬度与螺钉尖端的硬度之比
定位螺钉的尖端硬度必须高于轴的硬度,才能刺入轴中。合金钢(HRC 45–53)定位螺钉可有效刺入低碳钢轴(HRB 70–90)。 面对淬火轴(HRC 40+)时,杯形尖端几乎无法划伤表面,其夹持力会降至仅靠摩擦力维持的水平。在这种情况下,应改用带预钻孔的狗爪尖端,或使用硬度处于较高范围的滚花杯形尖端。.
第 3 步:驱动器安装工具
内六角驱动可承受更大的扭矩,并能配合球头扳手在高达 25° 的操作角度下使用——这是现代机械和自动化装配中的标准配置。一字型驱动受扳手打滑和扭矩较低的限制,但在螺钉必须深埋于狭窄沉孔内的表面下方时,其较浅的凹槽深度可能成为决定性因素。 请选择既能满足螺丝入位所需扭矩,又能适应装配现场物理空间限制的驱动类型。.
常见问题
紧定螺钉钉和内六角螺钉有什么区别?
它们是同一种紧固件。“Grub screw”是英国、澳大利亚及英联邦国家使用的术语;“set screw”则是北美地区的称谓。两者均指一种无头、全螺纹的螺钉,通过内部驱动(通常为内六角或开槽凹槽)进行拧紧。.
哪种沉头螺钉能提供最大的紧固扭矩?
滚花杯形钻头。 杯形凹槽内的锯齿状结构如同拉刀般切入轴体,形成机械互锁,既可防止轴向滑动,又能防止旋转松动。在针对低碳钢轴进行的与光面杯形尖端的背靠背测试中,滚花杯形尖端的启动扭矩比光面杯形尖端高出150–200%。.
拆下紧定螺钉后,还能继续使用吗?
杯形和滚花杯形尖端在首次安装时,其切削刃会发生冷作硬化。随着每次重复使用,刃口会逐渐变钝,从而降低穿透力和夹紧力。对于安全关键型应用——如飞轮固定、旋转皮带轮组——请在拆卸一次后更换固定螺钉。.
为什么圆柱端紧定螺钉需要预钻孔?
圆柱端紧定螺钉的圆柱形引导端需要插入轴上的预钻孔中。如果没有这个孔,引导端就会直接抵在轴面上,导致螺钉无法旋紧到位——螺纹无法有效啮合,保持力随之降为零。预钻孔的直径应与引导端直径相匹配,并留有 0.05 至 0.15 毫米的间隙。
尼龙头与黄铜头(紧定螺钉):分别适用于什么场景?
尼龙端头质地较软,能更好地保护轴的外观光洁度(或表面涂层)。其使用温度限制在 85 °C 以下。在以防止火花产生为首要考量的场合——如燃料系统、易爆环境以及采矿设备中,通常会规定使用黄铜端头。此外,黄铜比尼龙更耐高温(最高可达 200 °C)。
紧定螺钉旋入螺纹孔的深度应为多少?
对于钢制壳体,最小螺纹啮合长度为 1 倍公称直径;对于铝制壳体,则为 1.5 至 2 倍公称直径。拧紧后,螺钉顶部应至少低于壳体表面 0.5 毫米,以防止其在振动作用下松动退出。为了获得最大的保持力,建议螺纹在整个孔壁厚度内实现完全啮合。