






Фильтровать по
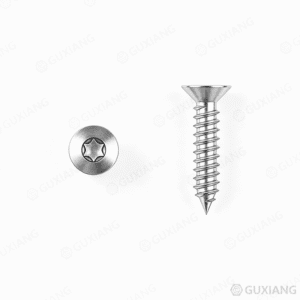
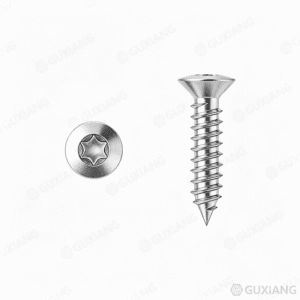
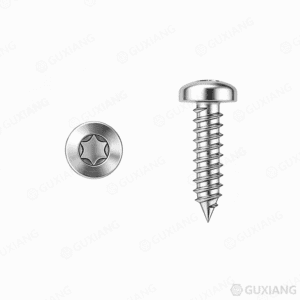
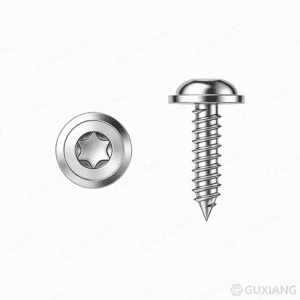
Самонарезные винты попадают в два лагеря — формирование нити и резка резьбы. Используйте резьбообразующий винт в хрупком пластике или литом алюминии, и босс трескается. Используйте резающий винт, где проточный металл может холодно сформироваться, и вы получите ненужные обломки чипа.
На производственной линии самонарезные винты разрушаются на две ступени — бурение и постукивание — в одну. Один винт Tek через стальную настилку заменяет сверло, кран и машинный винт, сокращая время сборки примерно на 40-60% по сравнению с традиционными методами гайки и болта.
Винты, образующие нить, отодвигают материал в сторону, чтобы сформировать спаривающуюся нить, например, нажимая отпечаток пальца на глину. Винты для резки нитей имеют флейту, которая бреет чистый путь, как кран вырезает металлические чипы из отверстия.
Зажимная нагрузка накапливается, когда голова контактирует с внешней поверхностью. Вот эмпирическое правило: для стандартной самоходки из углеродистой стали M4 в 2 мм мягкой стали крутящий момент установки составляет около 2,5-3,0 Н·м. Превышает 4 Н·м и образующаяся нить полоски необратимо. Подъем 1,8 Н·м и вибрация ослабляют сустав в течение нескольких часов.
Диаметр отверстия-пилота имеет такое же значение, как и сам винт. Отверстие размером 0,1 мм для рекомендуемой спецификации снижает прочность вытягивания на 10-15%. В листовом металле тоньше 1,5 мм пропустите пилот и используйте точку Tek — тонкий материал не может удерживать предварительно просверленное отверстие достаточно долго для зацепления резьбы. Для типов резания резьбы в отливках пробное отверстие должно точно соответствовать размеру чечетки или режущим флейтам и трещинам босса.
Металлические винты Sheet Metal Screws Они кусают листовой металл и цветные сплавы, образуя или разрезая нити на лету. Головы вверх: стандартные винты из листового металла с цинковым покрытием будут ржаветь в течение нескольких месяцев на оцинкованной кровле - соответствуя покрытию панели.
Винты для формирования нити (тип A, AB, B) Лучше всего подходит для пластичных металлов и термопластов, где материал может течь вокруг резьбы. Type AB сочетает точку подвода с разнесенными нитями, уменьшая крутящий момент в тонкой стали примерно на 20% по сравнению с типом A. Пропустите их в стекловолокне или феноле - материал не будет течь, и босс расколется.
Винты для резки нити (тип F, 1, 23, 25) Режущая флейта эвакуирует чипы, что делает их пригодными для хрупких пластмасс, литых корпусов и термореактивных деталей. Тип F использует резьбу машинного винта и тупую точку, идеально, когда вам нужно точное сиденье, которое можно разобрать и собрать без потери зажима.
Самостоятельное бурение (Tek Screws) Точка сверления и кран - это один кусок. Tek 3 сверлит до 6,4 мм стали; Tek 5 ручки 12,7 мм. Один улов: сверление в нержавеющую сталь сжигает кончик в считанные секунды. Переключитесь на точку сверления с биметаллом или карбидом для этой работы.
Самозарядные дрова Грубые, глубокие нити с острым 15° точечным приводом в каркас пиломатериала без расщепления. Хардвуду, как дубу, нужна пробоина — без исключений — или голова щелкает на глубине противопотока. Используйте их вместо гипсокартонных винтов для набивки; прочность сдвига примерно вдвое.
Конкретные и масонские винты Закаленные корпусом, обычно с фирменным профилем резьбы (Taptite, Tapcon-стиль), эти винты непосредственно в бетон, кирпич или блок. Ни якоря, ни эпоксидки. Пробурите отверстие 1/4 глубже, чем длина винта, чтобы оставить место для пыли - в противном случае винт опускается на обломки перед сидением.
Нержавеющая сталь 304 Растяжение около 500-700 МПа. Задерживается на внутренних и городских внешних работах. Но в пределах 5 км от соленой воды ожидается поверхностная ржавчина через 2–3 года. Используйте для внутреннего пищевого оборудования, медицинских корпусов и общих соединений из нержавеющей стали. Избегайте хлорид-тяжелых химических заводов.
Нержавеющая сталь 316 Растяжение сравнимо с 304 (~ 500-700 МПа), но молибден 2% имеет значение. Тестирование солью на ASTM B117 проходит за 1000+ часов до красной ржавчины. Это выбор для прибрежных сооружений, морского оборудования, корпусов бассейнов и фармацевтических зон вымывания. Стоимость примерно 40% превышает 304, что стоит того, что замена труда затмевает материальные затраты.
Углеродистая сталь (черная / фосфатная) Высокое растяжение (до 800+ МПа в зависимости от термообработки) и дешево. Нулевая коррозионная стойкость голая. Фосфатное покрытие покупает несколько недель срока годности; вот и все. Только в помещении, если не покрыт. Наиболее распространенная ошибка: указание самоклеящихся кранов из черного оксида для наружной кронштейны HVAC и задание, почему сустав ржавеет в течение одного сезона.
Цинк из листовой стали Стандартный гальванический цинк обеспечивает 96-120 часов нейтральной солевой резистентности на ASTM B633. Это охватывает внутренние электрические панели, светодиапазонные воздуховоды HVAC и сборку бытовой техники. Для наружного воздействия поднимитесь до горячего цинкования - слой цинка на 5-10 × толще.
Горячая оцинкованная сталь Цинковое покрытие обычно 45-85 мкм против 5-12 мкм для гальванического цинка. Выживает более 500 часов в солевом спрее. Это то, что металлические кровельные бригады и стальные каркасы используют ежедневно. Одно примечание к установке: более толстое покрытие изменяет эффективный диаметр резьбы. Винту #12 HDG может потребоваться отверстие на 0,2 мм больше, чем эквивалент голой стали, чтобы избежать захвата во время привода.
Латунь Растяжение около 300-450 МПа. Коррозионностойкие в пресной воде и неокисляющих атмосферах. Мягкий металл деформируется перед подложкой, что делает латунные винты полезными в качестве жертвенного крепежа в нежных сборках. Не для структурных нагрузок. Осторожно: латунь реагирует с обработанным давлением пиломатериалом (химия ACQ / CA-C), вызывая быструю дезинсификацию - вместо этого используйте нержавеющую плиту с покрытием.
Алюминий Свет (2,7 г/см3 против 7,8 для стали) с натуральной оксидной кожей, устойчивой к атмосферной коррозии. Растяжение на сплаве 2024 или 7075 может превышать 500 МПа, но эти сорта дороги. Гальваническая коррозия является реальной угрозой: не загоняйте алюминиевые самоклеи в стальные подложки, где влага соединяет сустав. Нейлоновая стиральная машина помогает, но изменение одной стороны на нержавеющую безопаснее.
| Параметр | Метрический диапазон | Имперский хребет |
|---|---|---|
| Диаметр | М2 до М12 | #2 - #14 (+ 1/4 в структуре) |
| Длина | 4 мм до 200 мм | 1/4 в. до 8 в. |
| Толчок | Грубый и мелкий по ISO 7049 / DIN 7504 | Тип A / B, Тип F, серия Tek |
| Класс собственности | 4.8, 8.8 (сталь, ISO 898-1) | Класс 2, эквивалент 5 степени |
| Стандарт толерантности | DIN 7504/7981/7982/7983 | ANSI/ASME B18.6.4 |
Типы приводов с первого взгляда: Филлипс скользит под высоким крутящим моментом; Пози (Pozidriv) захватывает лучше, но биты изнашиваются быстрее. Torx (звезда) и Robertson (квадрат) почти устраняют камуфляж, поэтому производственные линии предпочитают их. Шестиконечные головки шайбы доминируют над самосверляющимися кровельными винтами, потому что магнитный гайкоукладчик управляет ими одной рукой. Слотированное остается только для работы с низким крутящим моментом.
Стили головы, которые имеют значение: Пан голова охватывает общее собрание. Плоский / контрсанк сидит в тонком листовом металле и дереве. Шестерка шайбы обеспечивает встроенную уплотняющую поверхность и передачу высокого крутящего момента. Трассовая головка распределяет силу зажима на более широкую область для мягких материалов. Пропустите необычные овальные стили и стили кнопок, если их не вызывает спецификация — дистрибьюторы редко запасаются глубокими запасами.
Выбор стиля точки по работе:
| Тип точки | Идеально подходит для | Пропустить Когда |
|---|---|---|
| Тип А (грубый, тупой) | Мягкий листовой металл, пластик, дерево | Жесткая сталь, отливки |
| Тип АВ (тонкий, заостренный) | Тонкая сталь калибра 0,5-1,5 мм | Толстые секции, хрупкие материалы |
| Тип B (формирование тупости) | Пластмассы, алюминиевые экструзии | Сталь 2 мм |
| Тип F (резка, резьба машины) | Хрупкие пластмассы, литой цинк/алюминий | Дюктильные металлы (используются вместо формования) |
| Тип 1 / 23 / 25 (резка) | Тяжелый лист, чугун (тип 25) | Тонкие материалы (chips jam) |
| Tek 2-3 (бурение) | Сталь 2-6,4 мм | Нержавеющая сталь (горения), бетон |
| Tek 4-5 (бурение) | Сталь 6,4-12,7 мм | Материал тоньше, чем флейты может очистить |
Металлическая кровля и стальное обрамление Оцинкованные винты Tek с герметизирующими шайбами EPDM крепят гофрированные панели к стальным пурлинам примерно по 8-10 винтов на квадратный метр. Пропустите центральную линию пурлина на 15 мм, и винт приземлится в долине ребра — утечка, ожидающая следующего дождя. Для стальных шпиль и дорожек с легкими калибрами #10 Tek 3 с головкой пластины промывается через несколько слоев за один проход. Винты гипсокартона являются общей заменой здесь - они щелкают под нагрузками сдвига, которые легко обрабатывает винт Tek. Используйте #12 Tek 4 для кровельных листов до 1,2 мм; шаг к Tek 5 выше 3 мм подложки.
HVAC Ductwork Цинковые листовые металлические винты собирают прямоугольные секции протока быстрее, чем сварка. Соединение должно выдерживать постоянную вибрацию от воздуходувок 12-18 часов в день в коммерческих системах. Свободные винты гремят; затянутые винты стригут тонкий металл. Ограничивающее крутящий момент сцепление с водителем окупается после первых 500 стыков.
Автомобильный и транспортный Винты, образующие нить, удерживают внутреннюю отделку, щиты под днищем и тонкие панели кузова, где сварные шпильки добавляют стоимость. Отсутствие микросхем имеет решающее значение для электроники и модулей подушек безопасности — типы формирования потока устраняют этот риск. Вибрационное сопротивление имеет значение: правильно крутящийся резьбовый винт M6, образующий штампованную скобу, может выдержать более 10 лет езды на велосипеде без отступлений.
Электроника и электрические корпуса Небольшие метрические саморезы (M2.5-M4) защищают скобки печатных плат, терминальные блоки и крышки корпуса. Нержавеющий 304 или латунь предотвращает магнитные помехи. Одна ловушка: вождение стальной самоходки слишком близко к следу ПХД может сократить цепь, если наконечник выступает. Используйте винт с усеченной точкой или добавьте пластиковое противостояние.
Деревообработка и кабинет Самонажатие деревянных винтов с помощью точки разреза типа 17 разрезает волокна, как долота, уменьшая расщепление в лиственных породах. Грубый шаг резьбы - примерно 2,5 нити на см на винте #8 - захватывает больше древесного волокна, чем резьба машины. Для палубных подструктур используйте покрытую или 316 нержавеющую; медь ACQ в пиломатериалах, обработанных давлением, съедает стандартный цинк через 2-3 года.
Металлоконструкция Производственные магазины запускают самонарезные винты для соединения корпусов, скобок и защитных механизмов, где доступ односторонний. Разница во времени в цикле измерима: заклепка 4-болтового кронштейна занимает около 45 секунд с пневматическим заклепкой; вождение четырех саморезов #10 с пистолетом сцепления занимает менее 20. Этот разрыв составляет 200 сборок за смену.
| Решение | О чем спросить | Рекомендации |
|---|---|---|
| 1. Субстрат | В какой материал я влезаю? | Дюктильный металл/пластик → формирование резьбы (тип A/B). Хрупкий пластик / литье → резка резьбы (тип F). Сталь ≥ 2 мм без пробоины → Тек. Древесина → грубая нить с точкой среза. Бетонный → закаленный кладки винт. |
| 2. Окружающая среда | Внутреннее, наружное или коррозионное? | Внутреннее сухое → углеродистая сталь или цинковая пластина. Наружная крышка → горячая оцинкованная или 304. Прибрежный/морской/химический → 316 нержавеющий. Древесина, обработанная давлением, покрыта только 316 (риск реакции ACQ). |
| 3 Толщина | Что такое полный стек? | Длина винта = толщина стека + 3 полных нити, выступающих за дальнюю сторону для максимального вытягивания. Для винтов Tek мощность бурения должна превышать самый толстый стальной слой. |
| 4. Assembly method | One-sided access? No pilot hole? | One-sided + no rear access → Tek drill point. Pilot hole acceptable → thread cutting or forming. High-volume line → Torx or Robertson drive for zero cam-out. Roofing with one hand → hex washer head + magnetic nut-setter. |
A bonus rule: if the joint must survive disassembly and re-torque, thread cutting screws with a machine-screw thread (Type F) hold tolerance better than forming screws, which cold-work the material once and lose grip on reinsertion.
Self tapping vs. self drilling vs. sheet metal screw: which do I actually need? Self tappers need a pilot hole. Self drillers (Tek) create their own hole and thread in one go—use these for steel roofing and framing. Sheet metal screws are a subset of self tappers with a sharp, widely spaced thread optimized for thin panels under 2 mm. If your material is thicker than 1.5 mm steel, skip sheet metal screws and go Tek or thread cutting.
What is the best self tapping screw for outdoor use? Hot-dip galvanized for general outdoor steel framing and roofing. Stainless 316 for coastal zones (within 5 km of saltwater), pool enclosures, and chemical exposure. Stainless 304 handles inland exterior work but will show rust spotting in high-humidity or mildly corrosive atmospheres. Never use bare or electroplated carbon steel outside.
Can I use stainless self tapping screws in pressure-treated lumber? Only if the stainless is 316 grade—and even then, apply a barrier coating or use a composite spacer. The copper azole (CA-C) and alkaline copper quaternary (ACQ) in modern treated wood attack 304 stainless via crevice corrosion within 2–3 years and dissolve zinc plating in months. This is a documented warranty killer in deck construction.
What torque should I use for an M5 self tapper in 3 mm steel? For a zinc-plated carbon steel M5 thread forming screw into 3 mm mild steel with a correctly sized pilot hole, target 6–8 N·m. Use a torque-limiting driver—strip torque on this setup typically hits around 10 N·m. For thread cutting types, expect slightly lower strip torque; start at 5 N·m and increase until seated.
What is the difference between 304 and 316 stainless self tapping screws? Two words: molybdenum content. 316 adds roughly 2% molybdenum, which blocks chloride pitting—the main corrosion mechanism near saltwater. In ASTM B117 salt spray, 304 shows red rust at 200–400 hours; 316 exceeds 1,000 hours. The premium for 316 runs about 30–50% over 304. For inland applications, 304 is usually sufficient.
How are self tapping screws measured? Diameter × length × thread type. Metric: M4 × 16 (4 mm diameter, 16 mm length). Imperial: #8 × 1/2 in. (gauge number, fractional inch length). Head style, drive type, and point designation are specified separately. Always measure length from the bearing surface—for flat heads, that means total length including the head; for pan and hex heads, length under the head.
Can self tapping screws be reused in the same hole? Thread cutting screws (Type F) and Tek screws can usually be removed and reinstalled once or twice if the thread is undamaged. Thread forming screws rely on cold-worked material that deforms permanently—removal and reinsertion drops clamp load by 30–50%. For any joint that must survive multiple service cycles, switch to a machine screw and tapped insert.
How do I stop self tappers from loosening under vibration? Thread forming screws in ductile material naturally resist vibration because the cold-formed interference fit leaves near-zero clearance. For thread cutting types, add a nylon patch or pre-applied thread locker. On sheet metal assemblies, a serrated flange head acts as a mechanical lock by biting into the panel surface. For extreme vibration (engine mounts, heavy machinery), use a prevailing-torque nut on the back side.
Приложение «Social Chat» бесплатное — скачайте и попробуйте прямо сейчас вот здесь!