






Фильтровать по
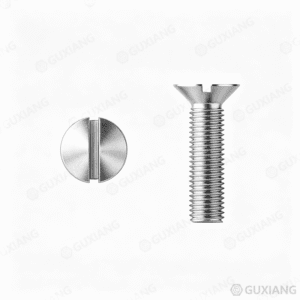
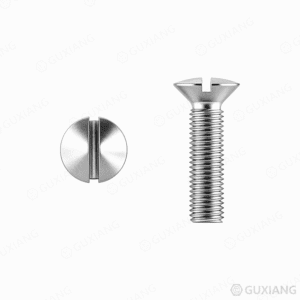
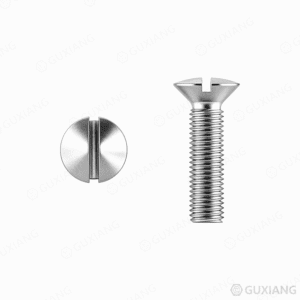
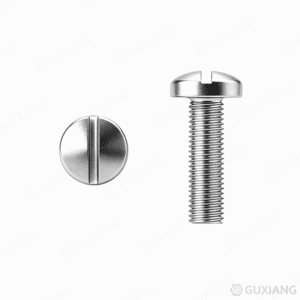
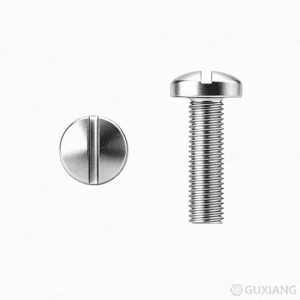
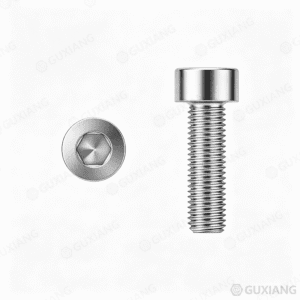
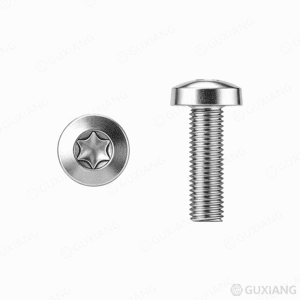

Машинный винт ввинчивается в отверстие с предварительно нарезанной резьбой или в гайку — он не нарезает, не формирует и не просверливает резьбу самостоятельно. Резьба представляет собой стандартную машиностроительную резьбу (UNC, UNF или метрическую ISO), точно отшлифованную для совместимости с соответствующей внутренней резьбой. При извлечении машиностроительного винта из узла резьбовое отверстие остаётся неизменным — без следов холодной деформации материала и без срыва резьбы.
Разница между машиной винтом и болтом заключается в размере и способе затяжки. Размеры машинных винтов обычно варьируются от #0 до 3/8 дюйма (M1,6–M10); их затягивают с помощью насадки, входящей в углубление в головке. Болты имеют большие размеры, затягиваются с помощью гаечного ключа и соответствуют нормам проектирования конструкций. На практике крепежный элемент размера 1/4-20 может быть как винтом, так и болтом — название зависит от того, как его обозначил проектировщик.
Форма головки определяет распределение нагрузки, профиль зазора и доступ к инструменту. Резьба стандартизирована; отличие винтов с головкой заключается именно в форме головки.
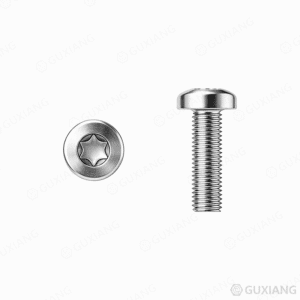
Головка типа «Pan» Универсальный «рабочий конь». Плоская нижняя поверхность и слегка выпуклая верхняя часть обеспечивают аккуратный законченный вид без необходимости зенкерования. Опорная поверхность шире, чем у винта с круглой головкой того же диаметра. В электронике винты с плоской головкой типа #4-40 или M3 являются стандартным выбором для крепления изоляционных стоек печатных плат и кронштейнов.
С плоской головкой (с потайной головкой) Коническая нижняя часть угла 82° или 90° находится на одном уровне с поверхностью или ниже её. Стандартный угол зенковки составляет 82° для дюймовых размеров и 90° для метрических в соответствии с DIN 965. При превышении момента затяжки винта с плоской головкой в алюминии зенковка деформируется, втягивая головку винта ниже уровня поверхности — в этом случае контроль глубины имеет большее значение, чем при использовании любого другого типа головки. Для тонкого листового металла толщиной менее 1,5 мм следует перейти на винты с плоской головкой с подрезкой; уменьшенный опорный конус укладывается в паз, не пробивая его.
Головка с кнопкой Низкий куполообразный винт с опорной поверхностью, более широкой, чем у винта с плоской головкой, с шестигранным углублением (Аллен). Широко используется в инструментах, приспособлениях и товарах широкого потребления, где важна гладкая поверхность без заусенцев. Углубление под шестигранный ключ ограничивает максимальный крутящий момент — винт с полукруглой головкой 4 мм срывается при усилии примерно 10–12 Н·м, что ниже значения 15–18 Н·м, которое выдерживает аналогичный винт с плоской головкой и крестообразным шлицем #2.
Головка с ребристым корпусом Сверхширокая низкопрофильная куполообразная головка, распределяющая нагрузку на большую площадь. Винты с ферменной головкой следует использовать в случаях, когда монтажное отверстие имеет увеличенный размер, основа мягкая (пластик, дерево, композитный материал) или при сборке требуется максимальное распределение усилие зажима без использования шайбы. Один недостаток: широкая головка цепляется за одежду и кабели в тесных корпусах.
Винт с шестигранной головкой (SHCS) С технической точки зрения — это машиностроительный винт серии #0–3/8 дюйма. Цилиндрическая головка с шестигранным углублением выдерживает самый высокий крутящий момент среди всех типов головок машиностроительных винтов — например, винт из легированной стали #10-32 SHCS, затянутый с усилием 55 дюймов-фунтов без срыва резьбы, является обычным явлением. Они используются в станках, велосипедных деталях и везде, где усилие зажима важнее внешнего вида. Головка выступает над поверхностью; если требуется установка заподлицо, используйте винт с плоской головкой.
Головка Филлистера Выше, чем плоская головка, уже, чем крестообразная, с глубокой продольной или поперечной канавкой. Дополнительная высота обеспечивает отвертку большую глубину зацепления до выскальзывания. Используется в старом оборудовании и в аэрокосмической отрасли, где предусмотрен шлицевой привод, а стандартная круглая головка не обеспечивает достаточного зацепления.
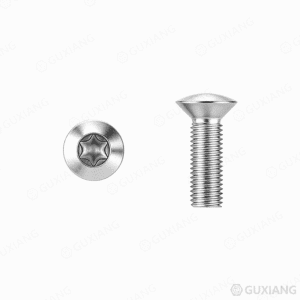
Овальная / выпуклая головка с потайной головкой Плоское основание с потайной головкой и слегка выпуклой вершиной, выступающей над поверхностью. Это так называемая “декоративная потайная головка” — она достаточно утоплена, чтобы не цепляться, и достаточно приподнята, чтобы придать изделию законченный вид. Широко используется в мебельной фурнитуре и архитектурной отделке.
Стопорные винты (винты без головки) Винты без головки с внутренним шестигранником или шлицем, с резьбой по всей длине. Они служат для фиксации хомута, шкива или ручки на валу. Геометрия наконечника определяет удерживающую способность: плоский наконечник — для частой регулировки, чашеобразный — для впивания в мягкий вал, конический — для постоянной установки. Установочный винт M6 с чашеобразным наконечником при усилии затяжки 5 Н·м создаёт примерно вдвое большую удерживающую силу, чем винт с плоским наконечником при том же усилии затяжки.
Конструкция машинных винтов определяется их резьбой — всё остальное зависит от этого. Если резьба подобрана неверно, винт заклинивает, резьба срывается или винт болтается.
Метрическая система (ISO 68-1) По умолчанию используется крупная резьба. У резьбы M4 шаг составляет 0,7 мм; у мелкой резьбы M4 он уменьшается до 0,5 мм. Мелкая резьба обеспечивает примерно на 10–15% большую площадь распределения растягивающего напряжения при том же диаметре — её следует использовать в тонкостенных элементах, резьбовых отверстиях в твёрдых материалах и везде, где существует риск ослабления соединения под воздействием вибрации. Метрическая резьба имеет класс допуска 6g для наружной резьбы (винт) и 6H для внутренней (гайка/отверстие с резьбой). Пара 6g/6H обеспечивает зазор 0,05–0,15 мм; достаточно плотно для обеспечения точности и достаточно свободно для быстрой сборки.
Унифицированные (UNC / UNF) Резьба UNC ориентирована на скорость сборки и отвод стружки. Резьба 1/4-20 (диаметр ¼ дюйма, 20 витков на дюйм) является наиболее распространённой резьбой для машинных винтов в Северной Америке — её можно найти в любом магазине строительных товаров. Резьба UNF (1/4-28) увеличивает количество витков на дюйм примерно на 40%, обеспечивая устойчивость к вибрациям за счёт снижения скорости сборки. Используйте резьбу UNC для общей сборки, а UNF — в автомобильной и аэрокосмической отраслях, где соединения должны выдерживать циклические нагрузки без ослабления.
BA (Британская ассоциация) Стандарт мелких винтов с мелким шагом, который до сих пор встречается в старых британских приборах, моделировании и некоторых устаревших авиакосмических системах. Диаметр винта 0BA составляет 6 мм, а 10BA — 1,7 мм. Если вы не занимаетесь реставрацией старинных приборов, лучше избегать винтов BA — их метрические аналоги дешевле и доступны в большем ассортименте.
Краткий обзор классов по подбору ниток
| Подходит | «Империал» (UNC/UNF) | Метрическая система (ISO) | Распродажа | Вариант использования |
|---|---|---|---|---|
| Свободный | 1A / 1B | — | Высокий | Быстрая сборка, оцинкованные резьбы |
| Стандартный | 2A / 2B | 6g / 6H | Нормальный | 90% — области применения машинных винтов |
| Точность | 3A / 3B | 5g / 5H | Плотно | Авиакосмическая отрасль, приборостроение, условия с высокой вибрацией |
Углеродистая сталь (марка 2 / класс 4.8) Низкоуглеродистая сталь, без термообработки, за исключением базовой формовки. Предел прочности на разрыв ~400 МПа. Покрытие из яркого цинка или чёрного оксида. Подходит для монтажа в помещениях с низкими нагрузками. Решающим фактором является стоимость — винты класса 2 #8-32 при оптовой закупке стоят менее $0,01 за штуку. Для любых применений с сдвиговыми или растягивающими нагрузками свыше 200 МПа следует перейти на класс 5 или 8.8.
Легированная сталь (марка 5 / класс 8.8) Среднеуглеродистая сталь, закаленная и отпущенная. Предел прочности на разрыв ~800 МПа для метрического класса 8.8, ~830 МПа для имперского класса 5. Идеальный выбор для машиностроения, автомобильных кронштейнов и конструкционных соединений, где отказ винта приводит к остановке производства. Покрытие: цинк, горячее цинкование (HDG) или черный оксид. Класс 8 (класс 10.9) обеспечивает предел прочности на разрыв до 1 040 МПа — применяется в случаях, когда замена болта потребовала бы демонтажа оборудования.
Нержавеющая сталь 304 (A2) Предел прочности на разрыв: 500–700 МПа. Устойчив к окислению в городских и внутренних условиях. В испытании в солевом тумане по стандарту ASTM B117 красная ржавчина появляется через 200–400 часов. Винты 304 являются стандартными в пищевом оборудовании, медицинских устройствах и корпусах электронных приборов, где магнитные помехи от углеродистой стали недопустимы. Есть один нюанс: известным видом разрушения является задир 304 — «холодное сварка» между резьбой винта и гайки под воздействием трения. Для резьбы, подвергающейся частому сбору и разборке, следует использовать противозадирное средство на основе никеля или перейти на сталь марки 316.
Нержавеющая сталь 316 (A4) Содержание молибдена в сплаве 2% предотвращает хлоридную коррозию. В испытании в солевом тумане время до появления красной ржавчины превышает 1 000 часов. Предел прочности на разрыв соответствует 304 и составляет 500–700 МПа. Используйте винты 316 для палубного оборудования судов, оборудования для переработки химических веществ и прибрежных систем отопления, вентиляции и кондиционирования воздуха. Ценовая надбавка по сравнению со сталью 304: примерно 40%. В случае одного винта $0,15 это незначительная сумма. В случае $50 000 случаев простоя производственной линии это самая дешёвая страховка из всех возможных.
Латунь (CuZn39Pb3) Предел прочности на разрыв: 300–450 МПа. Мягкий металл приспосабливается к сопрягаемым резьбам, что снижает риск ослабления соединения под воздействием вибрации. Обладает естественной коррозионной стойкостью в пресной воде и неокисляющих средах. Латунные машиные винты являются электропроводящими и немагнитными, что делает их стандартным материалом для электрических клемм и приборных панелей. Не следует использовать латунные машиные винты в конструктивных соединениях или в местах, где сдвиговые нагрузки превышают 150 МПа — при длительной нагрузке резьба подвергается холодному течению.
Нейлон / Пластик Предел прочности на разрыв ~80 МПа для нейлона 6/6. Материал обладает электроизоляционными свойствами, химически инертен и значительно легче стали. Используется для изоляционных стоек печатных плат, монтажа на панелях, где требуется электрическая изоляция, а также для легких защитных кожухов. Нейлон 6/6 выдерживает непрерывную температуру до примерно 85 °C; при более высоких температурах следует перейти на PEEK (260 °C), стоимость которого в 20 раз выше. Примечание: нейлон впитывает влагу и разбухает — ввинченный всухую нейлоновый винт M4 может заклинить в плотно затянутом резьбовом отверстии после нескольких недель пребывания при относительной влажности 60%. Для нейлоновых крепежных элементов следует оставлять радиальный зазор 0,1–0,2 мм.
| Параметр | Метрическая система | Имперский |
|---|---|---|
| Диаметр | M1,6; M2; M2,5; M3; M4; M5; M6; M8; M10 | #0, #1, #2, #3, #4, #5, #6, #8, #10, 1/4, 5/16, 3/8 дюйма. |
| Длина | от 3 мм до 100 мм | от 1/8 дюйма до 4 дюймов. |
| Тема | Крупный и мелкий в соответствии с ISO 68-1 | UNC и UNF в соответствии со стандартом ASME B1.1 |
| Шаг (крупный) | M3 = 0,5, M4 = 0,7, M5 = 0,8, M6 = 1,0, M8 = 1,25 | #6=32, #8=32, #10=24, 1/4=20, 5/16=18 |
| Класс прочности | 4,8; 8,8; 10,9; 12,9 (ISO 898-1) | 2-й, 5-й и 8-й классы (SAE J429) |
| Толерантность | 6g внешний / 6H внутренний | 2A внешний / 2B внутренний |
| Стандарты | DIN 84, 85, 963, 7991, 912, ISO 7045–7047 | ASME B18.6.3, ANSI B18.3 |
Типы приводов
| Диск | Моментная нагрузка | Сопротивление выходу кулачка | Идеально подходит для |
|---|---|---|---|
| С прорезями | Низкий | Нет | Восстановление, регулировка с низким крутящим моментом |
| Филлипс | Средний | Низкий (предназначен для выхода из зацепления) | Общее собрание, «Сделай сам» |
| Пози (Pozidriv) | Средний-высокий | Средний | Европейское производство, шурупы по дереву |
| Шестигранная головка (Аллен) | Высокий | Очень высокий | Станки, велосипеды, высокий крутящий момент |
| Torx (звездочка) | Высокий | Очень высокий | Автомобилестроение, производственные линии |
| Робертсон (Сквер) | Высокий | Очень высокий | Канадские строительные материалы, электрические щиты |
Обозначения на головке На шестигранных головках и головках SHCS указаны сплав и класс прочности: 8.8, 10.9, 12.9 для метрических винтов; три радиальные линии — для класса 5, шесть — для класса 8. Винты без маркировки относятся к классу 2 / классу 4.8 — не используйте их в несущих узлах.
Электроника и сборка печатных плат Винты с полукруглой головкой M2,5 и M3 используются для крепления изоляционных стоек печатных плат, разъемов и крышек корпусов. Использование нержавеющей стали 304 или латуни предотвращает магнитные помехи в чувствительных цепях. Один важный момент: длина винта не должна выступать за пределы изолятора более чем на одну полную резьбу — выступающий стальной кончик винта, соприкасающийся с дорожкой печатной платы, приводит к короткому замыканию. Пластиковые шайбы с буртиком — недорогая мера предосторожности.
Бытовая техника Корпус стиральной машины состоит примерно из 20–30 листовых металлических деталей типоразмера #8 или #10, а также винтов, с помощью которых крепятся панели, кронштейны двигателя и опоры насоса. Основной причиной поломок является вибрация — винты самоотвинчиваются и расшатываются в ходе тысяч циклов стирки. Нейлоновые вставки для крепежа или пружинные стопорные шайбы на винтах крепления двигателя стоят копейки и позволяют избежать повторных вызовов сервисной службы.
Станки и приспособления Винты с шестигранной головкой (SHCS) из легированной стали класса 10.9 или 12.9 используются для закрепления приспособлений, зажимных устройств и держателей инструментов. Значения момента затяжки указаны точно, а не приблизительно: винт с шестигранной головкой M8 класса 12.9, затянутый с моментом 40 Н·м, создает усилие зажима примерно 24 кН. Если момент затяжки будет недостаточным, заготовка сместится во время прохода инструмента. Если же он будет чрезмерным, корпус зажимного приспособления треснет.
Автомобильные кронштейны и отделочные элементы В кронштейнах для крепления дополнительного оборудования в моторном отсеке используются винты с фланцевой головкой M6 и M8 класса прочности 8.8 или 10.9 с гайками с фиксированным моментом затяжки, предотвращающими ослабление в результате термоциклирования. В отделке салона используются винты меньшего размера с плоской или овальной головкой M4–M5 — здесь предпочтительны саморезы, позволяющие избежать затрат на нарезание резьбы, однако в местах, где детали заменяются в процессе технического обслуживания, по-прежнему используются машиные винты.
Медицинское и лабораторное оборудование Нержавеющая сталь марки 316 и электрополированная поверхность являются базовыми требованиями для чистых помещений и автоклавных условий. Резьба не должна задерживать бактерии — поэтому вместо резьбы, полученной резанием, предписывается использовать прокатную резьбу с гладким радиусом у основания. Нейлоновые винты используются в оборудовании для МРТ, где даже немагнитная нержавеющая сталь может вызывать вихретоковые артефакты при визуализации.
Мебельная и архитектурная фурнитура Ручки, петли и декоративные накладки крепятся с помощью латунных и оцинкованных винтов общего назначения. Винты с овальной головкой и полированной поверхностью являются стандартом в мебельной промышленности — с углублением, достаточным для того, чтобы не зацепиться, и с выпуклостью, создающей впечатление, что это сделано специально. Для мебели в разобранном виде (в плоских упаковках) следует использовать машиные винты с установленными на заводе резьбовыми вставками, а не винты по дереву для ДСП, которые выскальзывают из отверстий уже после 2–3 циклов повторной сборки.
| Решение | О чем спросить | Рекомендации |
|---|---|---|
| 1. Стандарт резьбы | Каковы технические характеристики резьбового отверстия или гайки? | Подбирайте резьбу в соответствии с существующей: M4×0,7, 1/4-20 UNC и т. д. Ни в коем случае не полагайтесь на догадки — винт с резьбой UNC при первом же обороте зацепится за гайку с резьбой UNF. Для новых конструкций рекомендуется использовать метрическую грубую резьбу для общего назначения; резьбу UNF или метрическую мелкую резьбу — в случаях, когда важна виброустойчивость. |
| 2. Тип головки | На одном уровне с поверхностью или выступающий? Доступ к инструментам? | Отверстие с потайной головкой → головка плоская (82° — британская система, 90° — метрическая система). Поверхностный монтаж, отсутствие проблем с зазором → головка полукруглая. Высокий крутящий момент → винт с шестигранной головкой. Мягкий материал основания → головка ферменного типа для распределения нагрузки. Декоративная видимая поверхность → овальная головка или полированная кнопка. |
| 3. Материал и прочность | Нагрузка, условия эксплуатации, риск коррозии? | Внутренние конструкции с низкой нагрузкой → углеродистая сталь класса 2 / 4,8. Оборудование/крепления → легированная сталь класса 8,8 или 10,9. Наземные конструкции вдали от побережья → нержавеющая сталь 304. Прибрежные/химические/морские конструкции → нержавеющая сталь 316. Электрическая изоляция → нейлон. Морская электротехника → латунь. |
| 4. Тип привода | Объем сборки и крутящий момент? | Ручная сборка, небольшие партии → крестообразные или плоские винты. Конвейерная линия → винты Torx или Robertson (без выскальзывания). Высокий крутящий момент → винты с шестигранной головкой (Аллен). Работа над головой одной рукой → винты с шестигранной головкой и шайбой с магнитным ключом. |
Степень зацепления резьбы — это скрытая переменная. Стандартное правило: минимальная глубина зацепления резьбы должна составлять 1× диаметр в стали, 2× — в алюминии и 2,5× — в латуни или пластике. Если этот показатель меньше, то внутренняя резьба срывается до того, как винт достигнет номинального растяжения. Если глубина резьбового отверстия ограничивает зацепление, перейдите на резьбу с мелким шагом — более мелкий профиль резьбы обеспечивает большее зацепление при той же глубине отверстия.
В чём заключается разница между винтом для металла и болтом? Машинные винты имеют меньшие размеры (обычно от #0 до 3/8 дюйма, от M1,6 до M10), закручиваются с помощью углубления в головке (шпоночное, крестообразное, шестигранное) и устанавливаются в резьбовое отверстие или гайку. Болты имеют большие размеры, оснащены головкой для затяжки гаечным ключом и соответствуют конструктивным требованиям. Болт 1/4-20 или M6 может относиться к любой из этих категорий — различие заключается в области применения, а не в размерах.
Что означает цифра 8,8 на головке машиностроительного винта? Первая цифра обозначает предел прочности при растяжении в сотнях МПа: 8 = 800 МПа. Вторая цифра обозначает отношение предела текучести к пределу прочности при растяжении в процентах: 8 означает, что предел текучести составляет 80% от предела прочности при растяжении, то есть 640 МПа. Класс 10.9 означает предел прочности при растяжении 1 000 МПа, предел текучести 900 МПа. Британский класс 8 примерно соответствует метрическому классу 10.9.
Когда следует использовать мелкую резьбу, а когда — крупную? Резьба с мелким шагом обеспечивает на 10–15% большую площадь сопряжения при растяжении и лучше противостоит вибрациям, поскольку угол наклона спирали меньше — это снижает склонность к обратному прокручиванию под осевой нагрузкой. Мелкую резьбу следует использовать в тонкостенных резьбовых отверстиях, в твёрдых материалах (где нарезать крупную резьбу затруднительно) и в узлах, подверженных сильным вибрациям. Крупная резьба позволяет быстрее выполнять сборку, реже вырывается в мягких материалах и лучше справляется с загрязнённой или покрытой гальваническим слоем резьбой.
Почему винты из нержавеющей стали задираются и как этого избежать? Задир — это холодная сварка между двумя поверхностями из нержавеющей стали под действием давления и трения. Когда резьба винта скользит по резьбе гайки, микроскопические выступы сливаются. Соединение заклинивается до достижения заданного момента затяжки. Меры предотвращения: снижение скорости затяжки (ниже 500 об/мин), использование противозадирной пасты на основе никеля или применение смешанных сплавов (винт из стали 304 в гайку из стали 316). Для узлов, требующих многократного технического обслуживания, использование стопорной вставки с фиксированным моментом затяжки позволяет полностью исключить задир.
Можно ли использовать машиные винты для крепления к дереву или пластику? Не напрямую. Для машиностроительных винтов требуется сопрягаемая резьба — либо металлическая резьбовая вставка, впрессованная в дерево или пластик, либо Т-образная гайка с обратной стороны, либо металлический кронштейн с резьбой. Вкручивание машиностроительного винта в отверстие без резьбы в пластике или дереве приводит к разрыву отверстия. Вместо этого используйте саморезы или винты для дерева.
Какой тип привода лучше использовать на производственной линии? Torx (звездочка) или Robertson (квадрат). Оба типа характеризуются практически нулевым выскальзыванием, что позволяет исключить наиболее распространенную причину простоев на сборочных линиях: сорванные углубления. Шлиц Phillips был разработан в 1930-х годах с целью выскальзывания при определенном моменте затяжки, чтобы предотвратить чрезмерную затяжку на сборочных линиях — современные отвертки с ограничением момента затяжки сделали эту особенность устаревшей. Разница в стоимости инструмента между битами Phillips и Torx составляет менее $0,50 за бит при серийном производстве.
Подходят ли оцинкованные винты общего назначения для использования на открытом воздухе? Нет. Стандартное цинковое гальваническое покрытие (5–12 мкм, ASTM B633) обеспечивает 96–120 часов испытания в нейтральном солевом тумане — что примерно соответствует нескольким месяцам нахождения на открытом воздухе до появления ржавчины. Для использования на открытом воздухе рекомендуется перейти на горячее цинкование (45–85 мкм, более 500 часов в солевом тумане) или нержавеющую сталь. Термины “оцинкованный” и “гальванизированный” не являются взаимозаменяемыми.
Какой длины должен быть винт по сравнению с гайкой? За гайкой должны выступать как минимум 1,5–2 полных витка резьбы. Если выступ составляет менее 1,5 витка, то на первый несущий виток в гайке приходится непропорционально большая доля нагрузки, что повышает риск срыва резьбы. Если выступающих витков больше 5, это приводит к ненужной потере длины и увеличению веса без повышения прочности. Для глухих отверстий с резьбой рекомендуется, чтобы длина выступающей резьбы составляла как минимум 1 диаметр резьбы, а предпочтительно — 1,5 диаметра.
Наш ассортимент машинных винтов охватывает диапазон размеров от M1,6 до M10 и от #0 до 3/8 дюйма; в наличии имеются винты с резьбой UNC, UNF и метрической грубой/тонкой резьбой в типичных объемах от 100 000 шт. и более на каждый размер. Типы головок: полукруглая, плоская потайная, кнопчатая, ферменная, с внутренним шестигранником, филистерная, овальная, а также стопорные винты с чашеобразной, конической и плоской головкой. Материалы, имеющиеся на складе: углеродистая сталь (с цинковым покрытием, черным оксидом, горячей оцинковкой), легированная сталь 8.8/10.9/12.9, нержавеющая сталь 304 и 316, латунь и нейлон 6/6.
Укажите обозначение резьбы, тип головки, материал и длину. Мы подбираем класс допуска в соответствии с вашим методом сборки — 6g/6H для стандартных изделий, 5g/5H для прецизионных. Бесплатные образцы отправляются в течение 48 часов. Расчет стоимости серийного производства осуществляется в тот же день. Принимаются пробные заказы от 1 000 штук.
Приложение «Social Chat» бесплатное — скачайте и попробуйте прямо сейчас вот здесь!