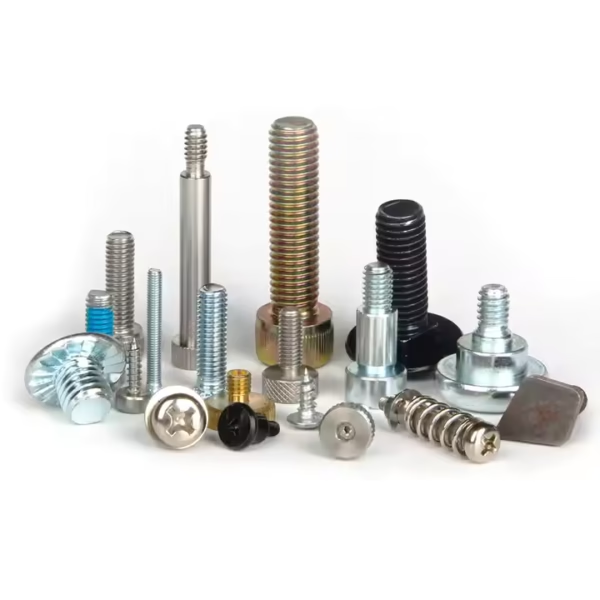
औद्योगिक वॉशर हार्डवेयर घटक हैं जो यंत्रवत् दो या दो से अधिक वस्तुओं में शामिल होते हैं। बोल्ट, नट, शिकंजा, वाशर, rivets, और पिन प्रत्येक विधानसभाओं में अलग-अलग कार्य करते हैं जिनमें मानक स्टील फ्रेमवर्क से परिशुद्धता कस्टम फास्टनर बाड़ों तक हैं। एक फास्टनर का काम सरल है - चीजों को एक साथ रखें - लेकिन भौतिक पसंद के पीछे इंजीनियरिंग, थ्रेड ज्यामिति और लोड वितरण एक विफलता बिंदु से विश्वसनीय संयुक्त को अलग करता है। GUXIANG आपूर्ति वॉशर इन मांगों के लिए बनाया गया।.
गलत वॉशर चुनें और आप सामग्री के सस्ते बिल के लिए संयुक्त अखंडता का व्यापार करते हैं। थ्रेड पिच गलतफहमी टोक़ के तहत पित्त का कारण बनता है। Underspecified कोटिंग 200 घंटे में नमक स्प्रे परीक्षण विफल रहता है जब कल्पना 500 के लिए बुलाया। कस्टम फास्टनर के साथ एक बोल्ट मानक की आवश्यकता थर्मल चक्र पर आराम करती है और ढीला हो जाती है। हर असफलता मोड - डर, थकान, दरार जंग, हाइड्रोजन embrittlement - पहले भाग जहाजों से पहले कागज पर बने चयन निर्णय के लिए वापस जाती है।.
हेक्स बोल्ट। आंशिक- वॉशर और पूर्ण [वॉशर हेक्स बोल्ट प्रति ISO 4014/4017 कैरी कतरनी और तन्यता भार कस्टम फास्टनर जोड़ों में। ग्रेड 8.8, 10.9, और 12.9 अधिकांश अनुप्रयोगों को कवर करते हैं। हेक्स हेड ज्यामिति मानक को खुले विधानसभाओं में रिंच एक्सेस की अनुमति देता है।.
हेक्स नट। मानक के साथ मिलकर एक clamped संयुक्त बनाने के लिए। ग्रेड 8, 10 और 12 नट्स इसी बोल्ट ग्रेड से मेल खाते हैं। Prevailing- कस्टम फास्टनर] वॉशर आवेषण या विकृत धागे के साथ ताला नट माध्यमिक लॉकिंग तत्वों के बिना कंपन को ढीला करने का विरोध करते हैं।.
फ्लैट वाशर। मानक संयुक्त सतह पर सिर असर तनाव नरम सब्सट्रेट में embedment को रोकने के लिए। DIN 125 / ISO 7089 फ्लैट कस्टम फास्टनर] स्टील और स्टेनलेस में कार्यक्षेत्र हैं। Oversized कस्टम फास्टनर] स्लॉट छेद पर सतह के दबाव को कम करता है।.
स्प्रिंग लॉक वाशर। स्प्लिट-रिंग और टूथर्ड लॉक मानक वॉशर को बोल्ट हेड के तहत कंपन चक्र के माध्यम से प्रीलोड बनाए रखने के लिए तनाव कहते हैं। DIN 127 विभाजन मानक कस्टम फास्टनर]] में सामान्य उद्देश्य विरोधी दिखने को कवर किया। महत्वपूर्ण उच्च प्रीलोड जोड़ों के लिए अनुशंसित नहीं है जहां प्रत्यक्ष तनाव इंगित करता है मानक पसंदीदा हैं।.
ब्लाइंड रिवेट्स। स्थायी यांत्रिक वॉशर विधानसभा के एक तरफ से स्थापित। ओपन एंड, बंद अंत और मानक rivets कवर शीट धातु के लिए मानक अनुप्रयोगों. मैंड्रेल सामग्री-स्टील, स्टेनलेस, एल्यूमीनियम-डीकेट कतरनी और क्लैंप मान। डोम, बड़े flange, और कस्टम फास्टनर शैलियों।.
सॉकेट हेड कैप स्क्रू। आंतरिक हेक्स ड्राइव के साथ बेलनाकार सिर, प्रति ISO 4762/DIN 912। उसी के हेक्स बोल्ट की तुलना में उच्च तन्यता क्षमता वॉशर मानक के कारण शमन और टेम्पर प्रसंस्करण। कस्टम फास्टनर] जुड़नार, मर सेट और कॉम्पैक्ट असेंबली में प्रयुक्त जहां बाहरी रिंच क्लीयरेंस तंग है।.
थ्रेडेड रॉड्स एंड स्टड। सतत मानक कंक्रीट एंकरिंग और पाइप वॉशर बोल्टिंग में तनाव के सदस्यों के रूप में 3 मीटर तक की लंबाई में छड़ें। विभिन्न मानक के साथ डबल एंड स्टड प्रत्येक छोर पर लंबाई अंधा छेद विधानसभाओं को संभालती है। ग्रेड B7 / B7M स्टड बोल्ट पेट्रोकेमिकल वॉशर कस्टम फास्टनर] पर हावी हैं।.
टेपर पिन और डोवेल पिन। प्रेसिजन संरेखण कस्टम फास्टनर जो बोल्टिंग से पहले संभोग घटकों का पता लगाता है। ISO 8734 प्रति कठोर और ग्राउंड डोवेल पिन कतरनी के तहत स्थिति बनाए रखता है। 1:50 टेंडर के साथ टेपर पिन असेंबल-प्रोन सेटअप जैसे वॉशर और मानक प्लेटों में स्वयं लॉकिंग संरेखण प्रदान करते हैं।.
आवश्यक मानक की गणना करें, फिर एक फास्टनर का चयन करें जिसका [कस्टम फास्टनर] 1.5 से 2.0 के सुरक्षा कारक से अधिक है। ग्रेड 8.8 बोल्ट कवर सामान्य वॉशर भार। ग्रेड 10.9 उच्च प्रीलोड संभालती है। इलेक्ट्रोप्लेटेड स्थितियों में ग्रेड 12.9 जोखिम हाइड्रोजन embrittlement - सावधानी के साथ उपयोग करें।.
हॉट डिप कस्टम फास्टनर से ASTM A153 ग्रामीण वातावरण में 50+ वर्ष और औद्योगिक वातावरण में 20-30 वर्ष बचाता है। Trivalent passivation के साथ जिंक-निकेल इलेक्ट्रोप्लेट प्रति ISO 9227 तटस्थ नमक स्प्रे के 720+ घंटे हिट। स्टेनलेस 316 मानक को पूरी तरह से वॉशर और रासायनिक एक्सपोजर के लिए एक परिवर्तनीय के रूप में समाप्त करता है।.
एनारोबिक मानक-लॉकिंग कंपाउंड्स (Loctite 242/271) प्रति DIN 65151 कंपन परीक्षण में बाह्य रूप से यांत्रिक लॉक कस्टम फास्टनर। कस्टम फास्टनर] कस्टम फास्टनर]]]] कस्टम फास्टनर]]]]]] कस्टम फास्टनर]]]]]] [कस्टम फास्टनर]]]]]]]]]] कस्टम फास्टनर]]]]]]]]]]] [कस्टम फास्टनर]]]]]]]]]]]]]]]]]] [[कस्टम फास्टनर]]]]]]]]]]]]]]]]]] [[कस्टम फास्टनर]]]]]]]]]]]]]]]]] [[[[[[[[कस्टम फास्टनर]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]]] मानक महत्वपूर्ण जोड़ों और प्रचलित के लिए तरल पदार्थ लॉकिंग-वॉशर लॉक नट्स जहां disassembly लगातार है।.
तकनीकी रूप से संभव लेकिन अनुशंसित नहीं है। गैल्वेनिक जंग में तेजी आती है जब धातुएं नमी की उपस्थिति में संपर्क करती हैं। जस्ता चढ़ाया स्टील के साथ स्टेनलेस मानक एक बैटरी बनाता है जहां जस्ता तेजी से बलिदान करता है। मिलान सामग्री या सम्मिलित अलग करना कस्टम फास्टनर] और सीलेंट।.
एम्बेडिंग विश्राम और थर्मल साइकिलिंग मुख्य कारण हैं। प्रारंभिक कसने के बाद, धागे पर सतह की asperity और सिर के नीचे चपटा, क्लैंप को कम करने कस्टम फास्टनर माइक्रोन द्वारा - संयुक्त अलगाव सीमा के नीचे प्रीलोड छोड़ने के लिए। उचित मानक-to-yield कस और पोस्ट-मानक सेटलिंग चक्र इस प्रभाव को कम करते हैं।.
एक और आधे से तीन कस्टम फास्टनर] पिच प्रति ASME B18.2.1 दिशानिर्देश। एक से कम पिच जोखिम अधूरे वॉशर लोड के तहत सगाई। तीन से अधिक पिचों में कोई ताकत नहीं है, बेकार मानक, और तंग विधानसभाओं में हस्तक्षेप पैदा करता है।.
सामाजिक चैट मुफ्त है, डाउनलोड करें और अभी कोशिश करें यहाँ!